
 EN


ประเมินระดับคลาสของเลเซอร์และอันตรายเฉพาะวัสดุ
เหตุใดเลเซอร์คลาส 4 จึงเป็นที่นิยมใช้มากที่สุดในเครื่องทำเครื่องหมายด้วยเลเซอร์เชิงอุตสาหกรรม—และสิ่งนั้นมีนัยสำคัญอย่างไรต่อความปลอดภัย
เครื่องทำเครื่องหมายด้วยเลเซอร์สำหรับอุตสาหกรรมส่วนใหญ่จัดอยู่ในระดับคลาส 4 ซึ่งเป็นระดับอันตรายสูงสุดตามมาตรฐาน ANSI Z136.1 และ IEC 60825-1 นี่ไม่ใช่ข้อบกพร่องในการออกแบบ แต่เป็นความจำเป็นเชิงหน้าที่: การทำเครื่องหมายแบบถาวรและรวดเร็วบนโลหะ เซรามิก และพลาสติกวิศวกรรม จำเป็นต้องใช้กำลังแสงระดับที่เกินขีดจำกัดการปล่อยของคลาสที่ต่ำกว่าโดยธรรมชาติ แหล่งกำเนิดเลเซอร์คลาส 4 ก่อให้เกิดความเสี่ยงทันที ทั้งต่อสายตา (อาจทำให้สูญเสียการมองเห็นอย่างถาวรจากลำแสงโดยตรงหรือการสะท้อนแบบกระจก) รวมทั้งภาวะแสบร้อนรุนแรงต่อผิวหนังและศักยภาพในการก่อให้เกิดเพลิงไหม้ และ ดังนั้น ความปลอดภัยจึงไม่สามารถพึ่งพาเพียงการควบคุมเชิงกระบวนการหรือความตระหนักรู้ของผู้ปฏิบัติงานเท่านั้น การใช้งานอย่างปลอดภัยจำเป็นต้องอาศัยระบบความปลอดภัยที่ได้รับการออกแบบมาอย่างเหมาะสม โดยมีเจ้าหน้าที่ความปลอดภัยด้านเลเซอร์ (LSO) ที่มีคุณสมบัติเหมาะสมเป็นแกนหลัก พร้อมด้วยโครงสร้างปิดล็อกที่เชื่อมโยงกับระบบความปลอดภัย อุปกรณ์ป้องกันส่วนบุคคล (PPE) ที่ออกแบบเฉพาะสำหรับความยาวคลื่นที่ใช้ และขั้นตอนการบริหารจัดการที่เข้มงวด การมองการใช้งานเลเซอร์คลาส 4 ว่าเป็นเพียงกิจกรรมธรรมดาโดยไม่ต้องควบคุมอย่างครบถ้วนตามหลักวิศวกรรม จะนำไปสู่อันตรายร้ายแรงที่เกิดขึ้นทันทีและไม่สามารถย้อนกลับได้
การเปรียบเทียบความเสี่ยง: เครื่องแกะสลักด้วยเลเซอร์แบบก๊าซคาร์บอนไดออกไซด์ ไฟเบอร์ และยูวี บนพื้นผิวทั่วไป
ความเสี่ยงจากเลเซอร์แตกต่างกันอย่างมากตามความยาวคลื่นและการโต้ตอบกับวัสดุ จึงจำเป็นต้องประเมินความเสี่ยงโดยพิจารณาทั้งชนิดของพื้นผิวและชนิดของเลเซอร์
เลเซอร์ CO₂ ที่ความยาวคลื่น 10.6 ไมโครเมตร ถูกดูดซับอย่างรุนแรงโดยน้ำและสารอินทรีย์ จึงเหมาะอย่างยิ่งสำหรับการแกะสลักไม้ อะคริลิก แก้ว และหนัง — แต่ยังก่อให้เกิดแผลไหม้ที่กระจกตาทันที เนื่องจากพื้นผิวด้านนอกของดวงตาดูดซับความยาวคลื่นนี้เกือบทั้งหมด ในทางตรงข้าม ลำแสงเลเซอร์ไฟเบอร์ที่ความยาวคลื่น 1.07 ไมโครเมตร สามารถทะลุผ่านเนื้อเยื่อในดวงตาและโฟกัสอย่างคมชัดที่เรตินา ส่งผลให้เกิดความเสียหายแบบโฟโตโคแอ็กคิวเลชัน (photocoagulation) ทันทีและถาวร — แม้แต่จากการสะท้อนพลังงานต่ำบนพื้นผิวโลหะก็ตาม เลเซอร์ยูวีที่ความยาวคลื่น 355 นาโนเมตร ทำงานผ่านกลไกการกัดกร่อนเชิงโฟโตเคมี (photochemical ablation) มากกว่าการให้ความร้อนแบบเทอร์มอล จึงสามารถแกะสลักวัสดุที่ไวต่อความร้อนได้อย่างแม่นยำ เช่น อุปกรณ์อิเล็กทรอนิกส์แบบฟิล์มบาง หรือพอลิเมอร์เกรดการแพทย์ อย่างไรก็ตาม ลำแสงยูวีที่มีพลังงานโฟตอนสูงนี้ก่อให้เกิดความเสี่ยงต่อดวงตาสองประการ: ความเสียหายเชิงโฟโตเคมีต่อกระจกตาและเลนส์ (ซึ่งเชื่อมโยงกับการเกิดต้อกระจกเร็วกว่าปกติ) และ ขณะประมวลผลพลาสติกบางชนิด จะเกิดไอระเหยที่ก่อมะเร็ง เช่น อนุพันธ์ของเบนซีน หรือไฮโดรเจนคลอไรด์
| ปัจจัยความอันตราย | เลเซอร์ CO₂ (10.6 ไมโครเมตร) | เลเซอร์ไฟเบอร์ (1.07 ไมโครเมตร) | เลเซอร์ยูวี (355 นาโนเมตร) |
|---|---|---|---|
| ความเสี่ยงหลักต่อดวงตา | การไหม้ที่กระจกตา (การดูดซับที่ผิว) | ความเสียหายต่อเรตินา (โฟกัสเป็นจุด) | ความเสียหายเชิงโฟโตเคมีต่อเลนส์/กระจกตา |
| วัสดุพื้นฐานที่ใช้ได้ | สารอินทรีย์ แก้ว อะคริลิก หนัง | โลหะ พลาสติกวิศวกรรมบางชนิด | แก้ว เซรามิก ฟิล์มบาง พลาสติกไวแสง |
| อันตรายต่อผิวหนัง | แผลไหม้ลึกจากความร้อน | แผลไหม้ลึกจากความร้อน | แผลไหม้จากความร้อนและการแก่ก่อนวัยของผิวหนัง |
| ข้อกังวลหลักเกี่ยวกับไอ | สารอินทรีย์ที่ระเหยได้ | อนุภาคของออกไซด์โลหะ | ผลพลอยได้ที่อาจก่อให้เกิดมะเร็งจากพอลิเมอร์ |
การเลือกอุปกรณ์โดยไม่จัดให้สอดคล้องกันระหว่างชนิดของเลเซอร์ วัสดุ และมาตรการลดความเสี่ยงที่เกี่ยวข้อง ถือเป็นความล้มเหลวครั้งร้ายแรงในการจัดการความเสี่ยงในสถานที่ทำงาน
ประเมินระบบควบคุมความปลอดภัยที่ผสานไว้ภายใน
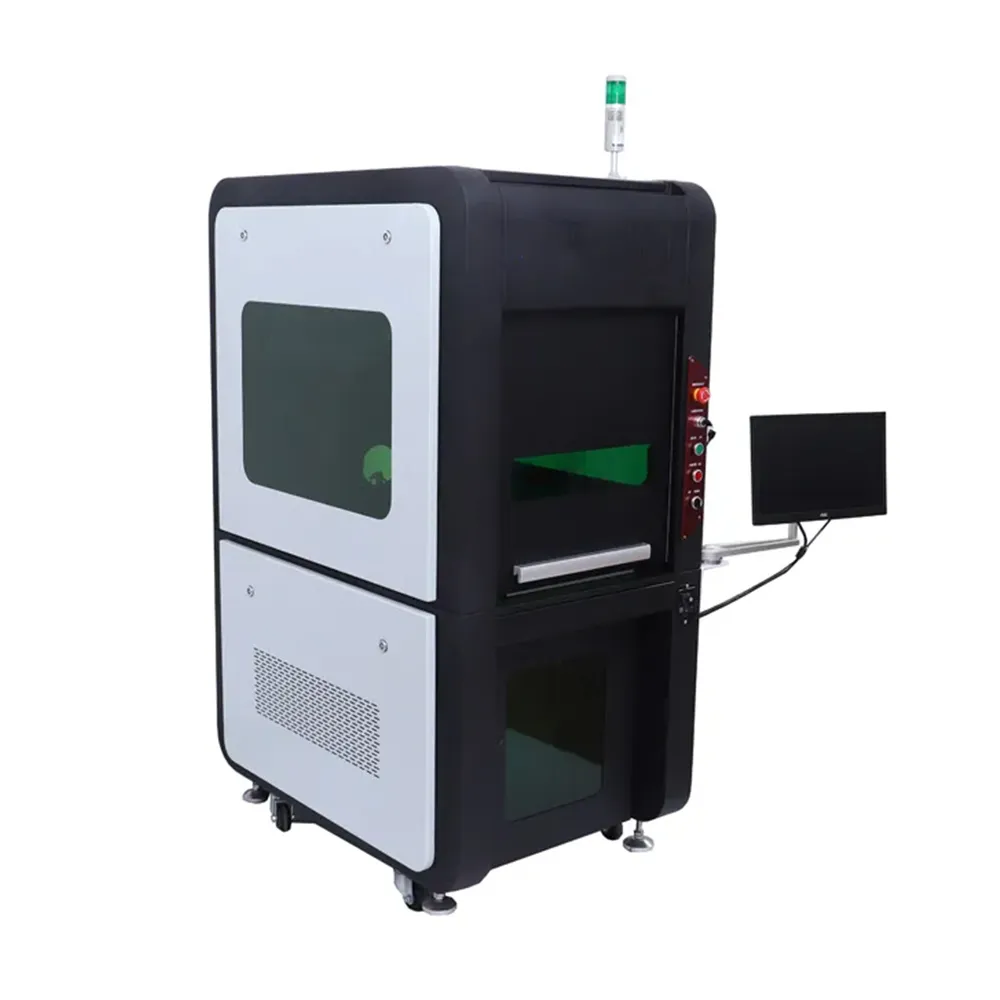
โครงสร้างปิดล้อม อุปกรณ์ล็อกอัตโนมัติ และม่านแสง: คุณสมบัติที่จำเป็นอย่างยิ่งสำหรับเครื่องทำเครื่องหมายด้วยเลเซอร์
การปิดล้อมพื้นที่ ระบบล็อกประตูอัตโนมัติ และม่านแสงเป็นองค์ประกอบหลักของลำดับขั้นวิศวกรรมด้านความปลอดภัยสำหรับเลเซอร์ระดับคลาส 4 — ซึ่งถูกกำหนดไว้อย่างชัดเจนในมาตรฐาน ANSI Z136.1 และ EN 60825-1 การออกแบบโครงสร้างปิดล้อมที่เหมาะสมจะครอบคลุมเส้นทางลำแสงทั้งหมด ลดการสะท้อนที่เป็นอันตรายลงอย่างมีประสิทธิภาพ และแยกผู้ปฏิบัติงานออกจากทั้งรังสีโดยตรงและรังสีกระเจิง ระบบล็อกอัตโนมัติที่ติดตั้งไว้ที่จุดเข้าถึงทุกจุดต้องยุติการปล่อยลำแสงทันทีที่ประตูเปิด โดยไม่มีความล่าช้าหรือความสามารถในการเบี่ยงเบนการทำงาน ขณะที่ม่านแสงทำหน้าที่สร้างโซนป้องกันแบบไดนามิกรอบบริเวณทำงาน ซึ่งการล่วงล้ำเข้าไปในโซนดังกล่าวแม้เพียงเล็กน้อยจะกระตุ้นให้ลำแสงหยุดทำงานทันที โดยไม่ขึ้นกับเวลาตอบสนองของมนุษย์ ต่างจากมาตรการควบคุมเชิงบริหารหรืออุปกรณ์ป้องกันส่วนบุคคล (PPE) คุณสมบัติเหล่านี้สามารถทำงานได้อย่างเชื่อถือได้ตลอดทุกกะปฏิบัติงาน โดยไม่จำเป็นต้องอาศัยพฤติกรรมที่สอดคล้องตามที่กำหนด การปรับปรุงระบบเก่าให้รองรับวงจรล็อกอัตโนมัติที่แข็งแกร่งและซ้ำซ้อน รวมทั้งม่านแสงที่ผ่านการรับรอง มักไม่สามารถทำได้จริงในทางปฏิบัติ — ดังนั้นเครื่องแกะสลักด้วยเลเซอร์รุ่นใหม่จึงต้องฝังองค์ประกอบเหล่านี้ไว้เป็นส่วนสำคัญของการออกแบบตั้งแต่ต้น การมีคุณสมบัติเหล่านี้อยู่จริงช่วยสนับสนุนการปฏิบัติตามข้อกำหนดด้านกฎระเบียบ ลดความรับผิดจากการเกิดเหตุ และรักษาความต่อเนื่องของการผลิตไว้ได้
ยืนยันการดูดควันที่มีประสิทธิภาพสูงและการคุ้มครองสิ่งแวดล้อม
สารปนเปื้อนในอากาศที่เกิดจากวัสดุ (เช่น แก๊สคลอรีนจากพีวีซี ออกไซด์ของโลหะ) และข้อกำหนดเฉพาะสำหรับระบบดูดควัน
การเลเซอร์มาร์กเกอร์สร้างสารปนเปื้อนที่ลอยอยู่ในอากาศ ซึ่งความเป็นพิษขึ้นอยู่โดยสิ้นเชิงกับองค์ประกอบทางเคมีของวัสดุพื้นฐาน การแกะสลักพีวีซีจะปล่อยแก๊สไฮโดรเจนคลอไรด์ ซึ่งเป็นสารระคายเคืองที่กัดกร่อนและทำลายเนื้อเยื่อทางเดินหายใจรวมทั้งอุปกรณ์ต่าง ๆ การมาร์กเกอร์สแตนเลสสตีลจะผลิตอนุภาคโครเมียมหกวาเลนต์และนิกเกิลออกไซด์ที่สามารถหายใจเข้าไปได้ ซึ่งทั้งสองชนิดนี้จัดเป็นสารก่อมะเร็งตามมาตรฐานของ OSHA แม้แต่พอลิเมอร์ทั่วไปอย่าง ABS หรือโพลีคาร์บอเนต ก็อาจสร้างสารเบนซีน ฟอร์มาลดีไฮด์ หรือสารประกอบไซยาไนด์เมื่อถูกฉายด้วยลำแสงเลเซอร์
ระบบดูดอากาศที่สอดคล้องตามมาตรฐานต้องเป็นไปตามคำแนะนำของ COSHH LEV ซึ่งหมายถึงการดักจับไอระเหยที่แหล่งกำเนิดโดยมีความเร็วลมที่หน้าช่องดูดไม่น้อยกว่า 0.55 เมตรต่อวินาที การกรองอากาศต้องใช้วิธีแบบขั้นตอน—เริ่มจากไส้กรองเบื้องต้นสำหรับเศษวัสดุหยาบ ตามด้วยไส้กรอง HEPA (มีประสิทธิภาพในการกรอง 99.97% ที่ขนาดอนุภาค 0.3 ไมโครเมตร) และสิ้นสุดด้วยถ่านกัมมันต์ที่ใช้ดูดซับสารอินทรีย์ระเหยง่าย (VOCs) และก๊าซที่มีฤทธิ์เป็นกรด ประสิทธิภาพของระบบต้องรักษาระดับมลพิษในอากาศให้ต่ำกว่าค่า PELs ของ OSHA และค่า TLVs ของ ACGIH อย่างสม่ำเสมอ ซึ่งยืนยันได้ผ่านการเก็บตัวอย่างอากาศเป็นระยะ ถ้าระบบที่เลือกใช้มีสมรรถนะต่ำกว่าที่กำหนด จะส่งผลเสียต่อสุขภาพผู้ปฏิบัติงาน เร่งการเสื่อมสภาพของเลนส์และกระจกออปติก และทำให้สถานที่ดำเนินงานเสี่ยงต่อการถูกดำเนินคดีทางกฎหมาย ไม่มีวิธีแก้ปัญหาแบบ “บางส่วน” ที่ปลอดภัย: การดักจับมลพิษตั้งแต่แหล่งกำเนิดอย่างสมบูรณ์และระบบกรองแบบหลายขั้นตอนจึงเป็นข้อกำหนดที่ขาดไม่ได้สำหรับการใช้งานเลเซอร์เชิงอุตสาหกรรม
ตรวจสอบความสอดคล้องตามข้อบังคับและตรวจสอบความถูกต้องของเอกสาร
เมื่อซื้อเครื่องทำเครื่องหมายด้วยเลเซอร์ การตรวจสอบความสอดคล้องตามข้อบังคับและเอกสารให้ถูกต้องครบถ้วนเป็นสิ่งจำเป็น — ไม่ใช่เพียงเพื่อปฏิบัติตามกฎหมายเท่านั้น แต่ยังเพื่อความปลอดภัยในการดำเนินงานและความพร้อมสำหรับการตรวจสอบด้วย เลเซอร์เชิงอุตสาหกรรมทั้งหมดที่จำหน่ายในสหรัฐอเมริกาต้องสอดคล้องกับข้อกำหนดของ FDA/CDRH (21 CFR 1040.10 และ 1040.11) ส่วนอุปกรณ์ที่จำหน่ายในตลาดสหภาพยุโรปต้องผ่านการรับรองความสอดคล้องตามมาตรฐาน EN 60825-1 และข้อบังคับว่าด้วยเครื่องจักร (Machinery Directive) ระบบที่สอดคล้องตามข้อบังคับจะต้องมีหนังสือประกาศความสอดคล้อง (Declaration of Conformity) ที่ผู้ผลิตออกให้ แฟ้มเอกสารทางเทคนิคที่สมบูรณ์ และคู่มือผู้ใช้ที่ระบุรายละเอียดเกี่ยวกับฟังก์ชันด้านความปลอดภัย ช่วงเวลาการบำรุงรักษา และข้อกำหนดเกี่ยวกับอุปกรณ์ป้องกันส่วนบุคคล (PPE)
เอกสารที่มีความแข็งแรงไม่เพียงแต่รองรับการปฏิบัติตามข้อกำหนดเท่านั้น แต่ยังสนับสนุนการตรวจสอบความถูกต้องด้วย โปรโตคอลการรับรองการติดตั้ง (IQ) การรับรองการดำเนินงาน (OQ) และการรับรองประสิทธิภาพ (PQ) ยืนยันว่าอุปกรณ์ได้รับการติดตั้งอย่างถูกต้อง ทำงานภายในพารามิเตอร์ที่กำหนดไว้ และให้ผลลัพธ์การลงเครื่องหมายที่สม่ำเสมอภายใต้สภาวะจริง แนวทางปฏิบัติด้านความสมบูรณ์ของข้อมูลทำให้มั่นใจว่าบันทึกเหล่านี้จะถูกควบคุมเวอร์ชัน ระบุผู้สร้างได้ อ่านได้ชัดเจน จัดทำในขณะเกิดเหตุการณ์ ไม่ผ่านการสำเนา แม่นยำ ครบถ้วน สอดคล้องกัน คงทน และเข้าถึงได้ (หลักการ ALCOA+) การยอมรับขั้นสุดท้ายควรรวมถึงการยืนยันจากผู้เชี่ยวชาญด้านเลเซอร์ (LSO) ที่มีลายเซ็น บันทึกการบำรุงรักษา และใบรับรองการปฏิบัติตามที่ผู้ผลิตออกโดยตรง หากขาดพื้นฐานเอกสารดังกล่าว สถานประกอบการอาจเสี่ยงต่อการถูกหน่วยงานกำกับดูแลลงโทษ ความล่าช้าในการผลิตอันเนื่องมาจากการรับรองซ้ำ และความเสี่ยงที่ไม่ได้รับการบรรเทาต่ออันตรายจากเลเซอร์และสารเคมีซึ่งสามารถป้องกันได้ โปรดตรวจสอบและอนุมัติชุดเอกสารทั้งหมดก่อนเริ่มใช้งานจริง
คำถามที่พบบ่อย
เลเซอร์คลาส 4 คืออะไร และเหตุใดจึงนิยมใช้ในงานทำเครื่องหมายด้วยเลเซอร์เชิงอุตสาหกรรม
เลเซอร์คลาส 4 จัดเป็นเลเซอร์ที่มีระดับอันตรายสูงสุด ซึ่งใช้ในงานทำเครื่องหมายเชิงอุตสาหกรรมเพราะสามารถทำเครื่องหมายได้อย่างถาวรและรวดเร็วบนวัสดุแข็ง เช่น โลหะและเซรามิก คลาสนี้มีความอันตรายโดยธรรมชาติเนื่องจากต้องใช้กำลังแสงในระดับสูงเพื่อให้บรรลุวัตถุประสงค์ดังกล่าว
ข้อกังวลหลักเกี่ยวกับเลเซอร์แต่ละประเภท—คือ เลเซอร์ CO₂ เลเซอร์ไฟเบอร์ และเลเซอร์ยูวี คืออะไร
เลเซอร์ CO₂ ส่วนใหญ่ก่อความเสี่ยงต่อกระจกตา เลเซอร์ไฟเบอร์อาจทำลายจอประสาทตาอย่างรุนแรง ส่วนเลเซอร์ยูวีก่อความเสี่ยง เช่น ความเสียหายจากปฏิกิริยาโฟโตเคมี และการปล่อยไอพิษ ขึ้นอยู่กับวัสดุที่นำมาทำเครื่องหมาย
เหตุใดระบบทำเครื่องหมายด้วยเลเซอร์จึงจำเป็นต้องมีโครงสร้างปิดล้อม (enclosures) และระบบล็อกอัตโนมัติ (interlocks)
โครงสร้างปิดล้อมและระบบล็อกอัตโนมัติเป็นคุณสมบัติด้านความปลอดภัยที่สำคัญยิ่ง เพราะช่วยกักเก็บลำแสงเลเซอร์ ลดการสะท้อนของแสง และป้องกันไม่ให้ผู้ปฏิบัติงานสัมผัสกับลำแสงโดยไม่ตั้งใจ ทั้งนี้สอดคล้องตามมาตรฐานด้านกฎระเบียบ เช่น มาตรฐาน ANSI Z136.1
ระหว่างการทำเครื่องหมายด้วยเลเซอร์จะเกิดไอหรือควันชนิดใด
ไอระเหยขึ้นอยู่กับวัสดุพื้นผิวที่ถูกทำเครื่องหมาย เช่น PVC อาจปล่อยก๊าซไฮโดรเจนคลอไรด์ โลหะอาจสร้างอนุภาคเช่น โครเมียมหกค่า และพลาสติกบางชนิดอาจปล่อยสารที่ก่อให้เกิดมะเร็ง
ท่านตรวจสอบความสอดคล้องตามมาตรฐานความปลอดภัยของเครื่องทำเครื่องหมายด้วยเลเซอร์อย่างไร
การยืนยันความสอดคล้องทำได้ผ่านเอกสารต่าง ๆ เช่น หนังสือรับรองการสอดคล้อง แฟ้มข้อมูลทางเทคนิค และการปฏิบัติตามข้อกำหนดของ FDA/CDRH, EN 60825-1 และข้อบังคับว่าด้วยเครื่องจักร การตรวจสอบอย่างครบถ้วนผ่าน IQ, OQ และ PQ จะช่วยรักษาความปลอดภัยในการดำเนินงาน
สารบัญ
- ประเมินระดับคลาสของเลเซอร์และอันตรายเฉพาะวัสดุ
- ประเมินระบบควบคุมความปลอดภัยที่ผสานไว้ภายใน
- ยืนยันการดูดควันที่มีประสิทธิภาพสูงและการคุ้มครองสิ่งแวดล้อม
- ตรวจสอบความสอดคล้องตามข้อบังคับและตรวจสอบความถูกต้องของเอกสาร
-
คำถามที่พบบ่อย
- เลเซอร์คลาส 4 คืออะไร และเหตุใดจึงนิยมใช้ในงานทำเครื่องหมายด้วยเลเซอร์เชิงอุตสาหกรรม
- ข้อกังวลหลักเกี่ยวกับเลเซอร์แต่ละประเภท—คือ เลเซอร์ CO₂ เลเซอร์ไฟเบอร์ และเลเซอร์ยูวี คืออะไร
- เหตุใดระบบทำเครื่องหมายด้วยเลเซอร์จึงจำเป็นต้องมีโครงสร้างปิดล้อม (enclosures) และระบบล็อกอัตโนมัติ (interlocks)
- ระหว่างการทำเครื่องหมายด้วยเลเซอร์จะเกิดไอหรือควันชนิดใด
- ท่านตรวจสอบความสอดคล้องตามมาตรฐานความปลอดภัยของเครื่องทำเครื่องหมายด้วยเลเซอร์อย่างไร