
 EN


Avalie a Classe do Laser e os Perigos Específicos ao Material
Por que os lasers de Classe 4 dominam as máquinas industriais de marcação a laser — e o que isso significa para a segurança
A grande maioria das máquinas industriais de marcação a laser é classificada como Classe 4 — o nível mais elevado de risco segundo as normas ANSI Z136.1 e IEC 60825-1. Trata-se de uma necessidade funcional, não de um defeito de projeto: a marcação permanente e de alta velocidade em metais, cerâmicas e plásticos de engenharia exige níveis de potência óptica que, por natureza, ultrapassam os limites de emissão das classes inferiores. Um laser de Classe 4 representa riscos imediatos — incluindo lesões oculares irreversíveis causadas por reflexões diretas ou especulares — além de graves queimaduras cutâneas e potencial de ignição de incêndios. Consequentemente, a segurança não pode depender exclusivamente de controles procedimentais ou da consciência do operador. e a implantação segura exige um sistema de segurança projetado, fundamentado num Oficial de Segurança com Laser (LSO) qualificado, invólucros intertravados, EPI específicos para o comprimento de onda utilizado e protocolos administrativos rigorosos. Considerar a operação de Classe 4 como algo menos do que um processo de engenharia totalmente controlado expõe a riscos catastróficos e instantâneos.
Comparação de Riscos: Máquinas de Marcação a Laser de CO₂, Fibra e UV em Substratos Comuns
Os riscos associados ao laser variam significativamente conforme o comprimento de onda e a interação com o material—tornando a avaliação de risco específica para cada substrato e tipo de laser.
Um laser de CO₂ de 10,6 µm é fortemente absorvido por água e compostos orgânicos, tornando-o ideal para marcar madeira, acrílico, vidro e couro — mas também causando queimaduras corneanas imediatas, pois a superfície ocular absorve quase integralmente esse comprimento de onda. Em contraste, o feixe de 1,07 µm de um laser de fibra penetra nos tecidos oculares e focaliza-se com precisão na retina, provocando danos fotocoagulativos instantâneos e permanentes — mesmo a partir de reflexões de baixa energia em superfícies metálicas. Os lasers UV de 355 nm operam por ablação fotoquímica, em vez de aquecimento térmico, permitindo marcação precisa em materiais sensíveis ao calor, como eletrônicos em película fina ou polímeros de grau médico. Contudo, sua emissão de alta energia por fóton apresenta riscos oculares duplos: dano fotoquímico à córnea e ao cristalino (associado à formação acelerada de catarata). e ao processar certos plásticos, a geração de vapores cancerígenos, como derivados do benzeno ou cloreto de hidrogênio.
| Fator de Risco | Laser de CO₂ (10,6 µm) | Laser de fibra (1,07 µm) | Laser UV (355 nm) |
|---|---|---|---|
| Risco ocular primário | Queimaduras corneanas (absorção superficial) | Danos retinianos (focalizados em um ponto) | Danos fotoquímicos à lente/córnea |
| Substratos adequados | Materiais orgânicos, vidro, acrílico, couro | Metais, alguns plásticos de engenharia | Vidro, cerâmicas, filmes finos, plásticos sensíveis |
| Risco para a pele | Queimaduras térmicas profundas | Queimaduras térmicas profundas | Queimaduras térmicas e envelhecimento acelerado da pele |
| Principais preocupações com fumos | Compostos orgânicos vaporizados | Partículas de óxido metálico | Subprodutos potencialmente carcinogênicos provenientes de polímeros |
Selecionar equipamentos sem alinhar o tipo de laser, o material e as respectivas medidas de mitigação de riscos constitui uma falha crítica na gestão de riscos ocupacionais.
Avaliar os Controles de Engenharia de Segurança Integrados
Cápsulas de proteção, dispositivos de intertravamento e cortinas de luz: características obrigatórias em uma máquina de marcação a laser
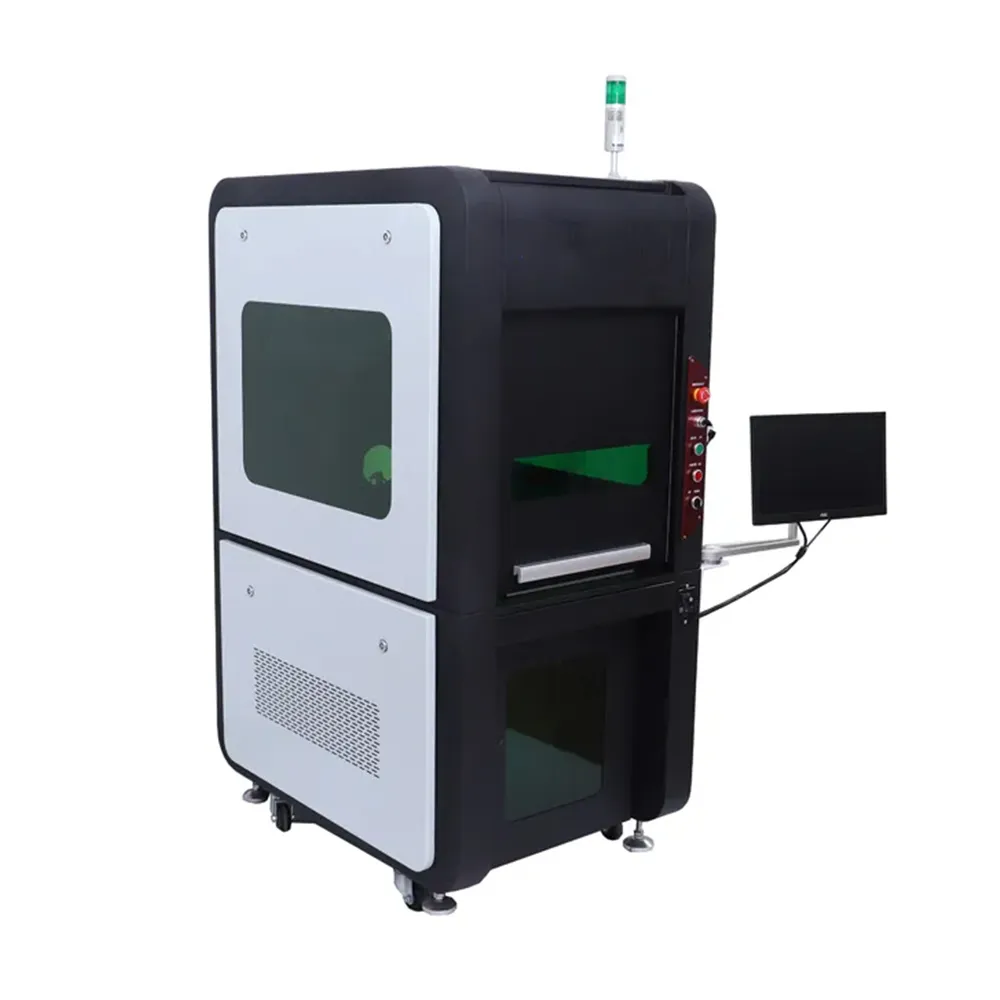
Enclosures, trancas de portas e cortinas de luz constituem a hierarquia essencial de engenharia para segurança de lasers da Classe 4 — e são explicitamente exigidas pelas normas ANSI Z136.1 e EN 60825-1. Uma enclosure projetada adequadamente contém totalmente o trajeto do feixe, suprime reflexões perigosas e isola os operadores tanto da radiação direta quanto da dispersa. As trancas integradas em todos os pontos de acesso devem interromper imediatamente a emissão do laser assim que uma porta for aberta — sem atraso nem possibilidade de desativação. As cortinas de luz estabelecem uma zona de proteção dinâmica ao redor da área de trabalho; qualquer intrusão aciona imediatamente a interrupção do feixe, independentemente do tempo de reação humana. Ao contrário de controles administrativos ou EPIs, esses recursos operam de forma confiável em todos os turnos e não exigem conformidade comportamental. A adaptação de sistemas antigos com circuitos de tranca robustos e redundantes, bem como cortinas de luz certificadas, é frequentemente inviável — máquinas modernas de marcação a laser devem incorporar esses controles como elementos fundamentais de projeto. Sua presença apoia diretamente a conformidade regulatória, reduz a responsabilidade por incidentes e garante a produção ininterrupta.
Confirmar Extração Robusta de Fumos e Proteção Ambiental
Contaminantes Aéreos Impulsionados pelo Material (por exemplo, gás cloro de PVC, óxidos metálicos) e Especificações Obrigatórias de Extração
A marcação a laser gera contaminantes aéreos cuja toxicidade depende inteiramente da química do substrato. A gravação de PVC libera gás cloreto de hidrogênio — um irritante corrosivo que danifica tecidos respiratórios e equipamentos. A marcação de aço inoxidável produz partículas respiráveis de cromo hexavalente e óxido de níquel, ambos carcinógenos regulados pela OSHA. Até polímeros comuns, como ABS ou policarbonato, podem gerar compostos como benzeno, formaldeído ou cianeto sob irradiação a laser.
Um sistema de extração compatível deve cumprir as orientações COSHH LEV: capturar os efluentes na fonte com uma velocidade mínima na face de 0,55 m/s. A filtração exige uma abordagem em etapas — iniciando com um pré-filtro para detritos grosseiros, seguido por um filtro HEPA (eficiência de 99,97 % a 0,3 µm) e concluindo com carvão ativado para adsorver COVs e gases ácidos. O desempenho do sistema deve manter consistentemente as concentrações de contaminantes no ar abaixo dos limites permissíveis da OSHA (PELs) e dos valores-limite da ACGIH (TLVs), verificados mediante amostragem aérea periódica. Dimensionar insuficientemente o sistema de extração compromete a saúde do operador, acelera a degradação dos componentes ópticos e expõe as instalações a ações fiscalizatórias. Não existe uma solução «parcial» segura: a captação total na fonte e a filtração em múltiplas etapas são obrigatórias e inegociáveis nas operações industriais com laser.
Validar a conformidade regulamentar e a integridade da documentação
Ao adquirir uma máquina de marcação a laser, é essencial verificar a conformidade regulatória e a integridade da documentação — não apenas para cumprimento legal, mas também para segurança operacional e prontidão para auditorias. Todos os lasers industriais comercializados nos EUA devem cumprir os requisitos da FDA/CDRH (21 CFR 1040.10 e 1040.11), enquanto os dispositivos destinados ao mercado da UE devem estar em conformidade com a norma EN 60825-1 e com a Diretiva Máquinas. Um sistema conforme inclui uma Declaração de Conformidade emitida pelo fabricante, um dossiê técnico completo e um manual do usuário que detalhe as funções de segurança, os intervalos de manutenção e as especificações de EPI.
A documentação robusta vai além da conformidade — ela permite a validação. Os protocolos de Qualificação de Instalação (IQ), Qualificação Operacional (OQ) e Qualificação de Desempenho (PQ) confirmam que o equipamento foi instalado corretamente, opera dentro dos parâmetros definidos e fornece resultados de marcação consistentes em condições reais. As práticas de integridade de dados asseguram que esses registros permaneçam controlados por versão, atribuíveis, legíveis, contemporâneos, originais, exatos, completos, consistentes, duradouros e acessíveis (princípios ALCOA+). A aceitação final deve incluir a verificação assinada pelo LSO, os registros de manutenção e um certificado de conformidade emitido diretamente pelo fabricante. Sem essa base documental, as instalações correm o risco de sanções regulatórias, atrasos na produção devidos à revalidação e exposição não mitigada a riscos preveníveis de laser e produtos químicos. Revise e aprove sempre o pacote completo de documentação antes da colocação em operação.
Perguntas Frequentes
O que é um laser da Classe 4 e por que é comum em marcação a laser industrial?
Um laser da Classe 4 representa o nível mais alto de risco e é utilizado em marcação industrial porque permite marcação permanente em alta velocidade em materiais duros, como metais e cerâmicas. Essa classe é inerentemente perigosa devido aos níveis de potência óptica exigidos para tais aplicações.
Quais são as principais preocupações relacionadas aos diferentes tipos de lasers — CO₂, de fibra e UV?
Os lasers CO₂ representam principalmente um risco à córnea; os lasers de fibra podem causar danos graves à retina; e os lasers UV apresentam riscos como danos fotoquímicos e produção de fumos tóxicos, dependendo do substrato.
Por que as carcaças e os dispositivos de intertravamento são essenciais nos sistemas de marcação a laser?
As carcaças e os dispositivos de intertravamento são recursos críticos de segurança que contêm os trajetos do feixe laser, suprimem reflexões e impedem exposições acidentais, atendendo a normas regulatórias como a ANSI Z136.1.
Que tipo de fumos é gerado durante a marcação a laser?
Os vapores dependem do substrato a ser marcado; por exemplo, o PVC pode liberar gás cloreto de hidrogênio, metais podem produzir partículas como cromo hexavalente e alguns plásticos podem emitir subprodutos cancerígenos.
Como você garante que uma máquina de marcação a laser esteja em conformidade com as normas de segurança?
A conformidade é verificada por meio de documentação, como uma Declaração de Conformidade, arquivos técnicos e adesão às regulamentações da FDA/CDRH, EN 60825-1 e Diretiva de Máquinas. A validação completa por meio de IQ, OQ e PQ ajuda a manter a segurança operacional.
Sumário
- Avalie a Classe do Laser e os Perigos Específicos ao Material
- Avaliar os Controles de Engenharia de Segurança Integrados
- Confirmar Extração Robusta de Fumos e Proteção Ambiental
- Validar a conformidade regulamentar e a integridade da documentação
-
Perguntas Frequentes
- O que é um laser da Classe 4 e por que é comum em marcação a laser industrial?
- Quais são as principais preocupações relacionadas aos diferentes tipos de lasers — CO₂, de fibra e UV?
- Por que as carcaças e os dispositivos de intertravamento são essenciais nos sistemas de marcação a laser?
- Que tipo de fumos é gerado durante a marcação a laser?
- Como você garante que uma máquina de marcação a laser esteja em conformidade com as normas de segurança?