
 EN


Beoordeel de laserklasse en materiaalafhankelijke gevaren
Waarom klasse-4-lasers overheersen in industriële lasermarkingsmachines – en wat dat betekent voor veiligheid
De overgrote meerderheid van industriële lasermarkeringmachines valt onder klasse 4—het hoogste risiconiveau volgens ANSI Z136.1 en IEC 60825-1. Dit is geen ontwerpgebrek, maar een functionele noodzaak: permanente, hoge-snelheidsmarkering op metalen, keramiek en technische kunststoffen vereist optisch vermogenniveaus die van nature boven de emissiegrenzen van lagere klassen uitkomen. Een klasse-4-laser vormt onmiddellijke risico’s—zoals onherstelbare oogletsel door directe of spiegelende reflecties—alsook ernstige brandwonden aan de huid en het risico op ontsteking van vuur. Bijgevolg kan veiligheid niet uitsluitend berusten op procedurele maatregelen of bewustzijn van de operator. Veilige inzet vereist een ingenieursmatig ontworpen veiligheidssysteem, gewaarborgd door een gekwalificeerde Laser Safety Officer (LSO), geïnterlockte behuizingen, golflengte-specifieke persoonlijke beschermingsmiddelen (PPE) en strenge administratieve protocollen. Klasse-4-toepassing als iets anders dan een volledig gecontroleerd technisch proces behandelen, leidt tot catastrofale, onmiddellijke schade. en diffuse reflecties—alsook ernstige brandwonden aan de huid en het risico op ontsteking van vuur. Bijgevolg kan veiligheid niet uitsluitend berusten op procedurele maatregelen of bewustzijn van de operator. Veilige inzet vereist een ingenieursmatig ontworpen veiligheidssysteem, gewaarborgd door een gekwalificeerde Laser Safety Officer (LSO), geïnterlockte behuizingen, golflengte-specifieke persoonlijke beschermingsmiddelen (PPE) en strenge administratieve protocollen. Klasse-4-toepassing als iets anders dan een volledig gecontroleerd technisch proces behandelen, leidt tot catastrofale, onmiddellijke schade.
Gevarenvergelijking: CO₂-, vezel- en UV-lasermarkeermachines op veelgebruikte ondergronden
Lasergevaren variëren sterk met golflengte en materiaalinteractie—waardoor risicobeoordeling afhankelijk is van zowel de ondergrond als het type laser.
Een CO₂-laser met een golflengte van 10,6 µm wordt sterk geabsorbeerd door water en organische verbindingen, waardoor deze ideaal is voor het markeren van hout, acryl, glas en leer—maar ook onmiddellijke brandwonden op het hoornvlies veroorzaakt, aangezien het oogoppervlak deze golflengte bijna volledig absorbeert. In tegenstelling thereto dringt de 1,07-µm-straling van een vezellaser door het oogweefsel heen en wordt scherp gefocust op het netvlies, wat directe, permanente fotocoagulatieve schade veroorzaakt—zelfs bij lage-energie-weerspiegelingen van metalen oppervlakken. UV-lasers met een golflengte van 355 nm werken via fotochemische ablatie in plaats van thermische verwarming, waardoor nauwkeurig markeren mogelijk is op warmtegevoelige materialen zoals dunne-film-elektronica of medische polymeren. Toch brengt hun uitvoer met hoge-fotonenergie dubbele oogrisico’s met zich mee: fotochemische schade aan het hoornvlies en de lens (gekoppeld aan versnelde staarvorming) en , bij het bewerken van bepaalde kunststoffen, de vorming van kankerverwekkende dampen zoals benzeenderivaten of waterstofchloride.
| Risicofactor | CO₂-laser (10,6 µm) | Vezellaser (1,07 µm) | UV-laser (355 nm) |
|---|---|---|---|
| Belangrijkste oogrisico | Hoornvliesverbrandingen (oppervlakkige absorptie) | Netvliesbeschadiging (geconcentreerd op een punt) | Fotochemische beschadiging van lens/hoornvlies |
| Geschikte ondergronden | Organische stoffen, glas, acryl, leer | Metalen, sommige technische kunststoffen | Glas, keramiek, dunne films, gevoelige kunststoffen |
| Huidgevaar | Diepe thermische brandwonden | Diepe thermische brandwonden | Thermische brandwonden en versnelde huidveroudering |
| Belangrijkste dampgevaar | Verdampte organische verbindingen | Metaaloxide-deeltjes | Mogelijk kankerverwekkende bijproducten van polymeren |
Het selecteren van apparatuur zonder afstemming van lasertype, materiaal en bijbehorende risicobeperkende maatregelen is een kritieke fout in het beroepsrisicobeheer.
Beoordeel ingebouwde veiligheidstechnische maatregelen
Behuizingen, veiligheidsvergrendelingen en lichtgordijnen: niet-onderhandelbare functies in een lasermarkingsmachine
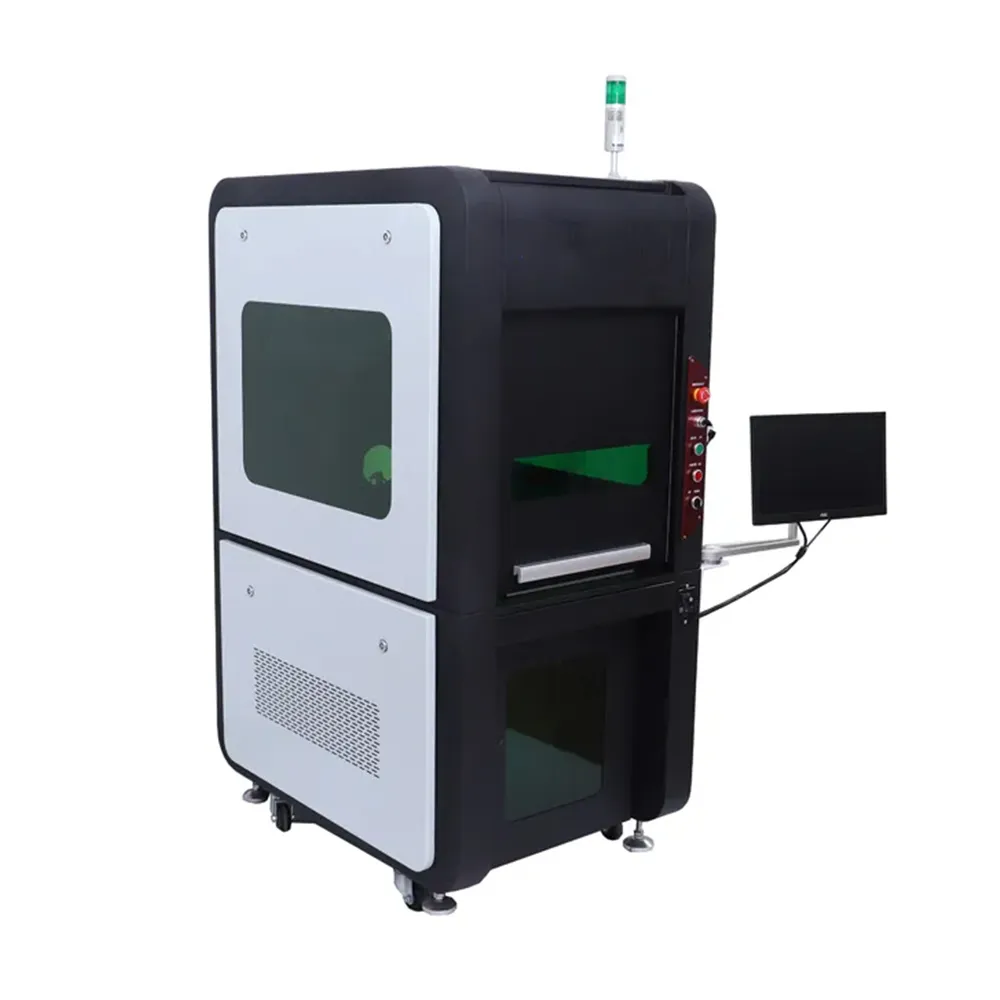
Behuizingen, deurvergrendelingen en lichtgordijnen vormen de essentiële technische beveiligingshiërarchie voor klasse-4-lasers — en zijn uitdrukkelijk vereist volgens ANSI Z136.1 en EN 60825-1. Een goed ontworpen behuizing omsluit het gehele straalpad volledig, onderdrukt gevaarlijke reflecties en isoleert operators zowel tegen directe als verstrooide straling. Geïntegreerde vergrendelingen op alle toegangspunten moeten het laserproces onmiddellijk stoppen bij het openen van een deur — zonder vertraging of mogelijkheid tot omzeiling. Lichtgordijnen creëren een dynamische beveiligingszone rond het werkgebied; elke binnendringing activeert onmiddellijk de uitschakeling van de straal, onafhankelijk van de reactietijd van de mens. In tegenstelling tot administratieve maatregelen of persoonlijke beschermingsmiddelen (PBM) functioneren deze functies betrouwbaar gedurende alle ploegen en vereisen geen gedragsmatige naleving. Het upgraden van oudere systemen met robuuste, redundante vergrendelingscircuits en gecertificeerde lichtgordijnen is vaak onhaalbaar — moderne lasermarkeringmachines moeten deze beveiligingsfuncties als fundamentele ontwerpelementen integreren. Hun aanwezigheid ondersteunt direct de naleving van regelgeving, vermindert aansprakelijkheid bij incidenten en waarborgt ononderbroken productie.
Bevestig robuuste dampafzuiging en milieubescherming
Materiaalafhankelijke luchtverontreinigingen (bijv. chloorgas uit PVC, metaaloxiden) en vereiste afzuigspecificaties
Lasermarkering genereert zwevende verontreinigingen waarvan de toxiciteit volledig afhangt van de chemie van het substraat. Graveren van PVC geeft waterstofchloridegas vrij — een corrosief irriterend gas dat ademhalingsweefsels en apparatuur beschadigt. Markering van roestvrij staal produceert inadembare hexavalente chroom- en nikkeloxide-deeltjes, beide door OSHA gereguleerde kankerverwekkende stoffen. Zelfs veelgebruikte polymeren zoals ABS of polycarbonaat kunnen onder laserbestraling benzeen, formaldehyde of cyanideverbindingen vormen.
Een conform systeem voor luchtextractie moet voldoen aan de COSHH LEV-richtlijnen: rook en dampen moeten ter plekke worden afgevoerd met een minimale inlaatsnelheid van 0,55 m/s. De luchtfiltratie vereist een trapsgewijze aanpak — te beginnen met een voorfilter voor grof vuil, gevolgd door een HEPA-filter (99,97 % efficiëntie bij 0,3 µm) en afgerond met actieve kool om VOS-en en zure gassen te adsorberen. De prestaties van het systeem moeten consistent zorgen voor luchtconcentraties van luchtverontreinigingen onder de OSHA PEL’s en ACGIH TLV’s, wat periodiek moet worden gecontroleerd via luchtmonsterneming. Onvoldoende specificatie van de extractie schaadt de gezondheid van de operator, versnelt de verslechtering van optische componenten en brengt installaties in gevaar voor handhavingmaatregelen. Er bestaat geen veilige ‘gedeeltelijke’ oplossing: volledige bronafzuiging en meertrapsfiltratie zijn onmisbaar bij industriële laserbewerkingen.
Controleer de naleving van regelgeving en de integriteit van documentatie
Bij de aanschaf van een lasermarkingsmachine is het essentieel om naleving van regelgeving en integriteit van documentatie te verifiëren—niet alleen voor wettelijke conformiteit, maar ook voor operationele veiligheid en auditklaarheid. Alle industriële lasers die in de Verenigde Staten worden verkocht, moeten voldoen aan de vereisten van de FDA/CDRH (21 CFR 1040.10 en 1040.11), terwijl apparaten voor de EU-markt moeten voldoen aan EN 60825-1 en de Machinesrichtlijn. Een conforme installatie omvat een door de fabrikant afgegeven Conformiteitsverklaring, een volledig technisch dossier en een gebruikershandleiding waarin veiligheidsfuncties, onderhoudsintervallen en PBM-specificaties zijn opgenomen.
Robuuste documentatie gaat verder dan alleen naleving—het maakt validatie mogelijk. Installatiekwalificatie (IQ), operationele kwalificatie (OQ) en prestatiekwalificatie (PQ) bevestigen dat de apparatuur correct is geïnstalleerd, binnen gedefinieerde parameters functioneert en onder werkelijke omstandigheden consistente markeringresultaten levert. Praktijken voor gegevensintegriteit zorgen ervoor dat deze registraties versiegecontroleerd, toewijsbaar, leesbaar, tijdsgelijk, origineel, accuraat, volledig, consistent, duurzaam en toegankelijk blijven (ALCOA+-principes). De definitieve acceptatie moet een ondertekende LSO-verificatie, onderhoudslogboeken en een conformiteitscertificaat omvatten dat rechtstreeks door de fabrikant wordt afgegeven. Zonder deze gedocumenteerde basis lopen faciliteiten het risico op regulatoire sancties, productievertragingen door hervalidatie en ongemiddelde blootstelling aan voorkómbare laser- en chemische gevaren. Controleer en keur het volledige documentatiepakket altijd goed goedkeuring alvorens in gebruik te nemen.
Veelgestelde vragen
Wat is een klasse 4-laser en waarom wordt deze vaak gebruikt bij industriële lasermarkering?
Een klasse 4-laser vertegenwoordigt het hoogste gevaarniveau en wordt in de industrie gebruikt voor lasermarkering omdat hij snelle, permanente markering op harde materialen zoals metalen en keramiek mogelijk maakt. Deze klasse is van nature gevaarlijk vanwege de optische vermogensniveaus die nodig zijn voor dergelijke toepassingen.
Wat zijn de belangrijkste risico’s bij verschillende soorten lasers – CO₂-, vezel- en UV-lasers?
CO₂-lasers vormen voornamelijk een risico voor het hoornvlies, vezellasers kunnen het netvlies ernstig beschadigen en UV-lasers brengen risico’s met zich mee zoals fotochemische schade en de productie van giftige dampen, afhankelijk van het substraat.
Waarom zijn behuizingen en veiligheidsvergrendelingen essentieel voor lasersystemen voor markering?
Behuizingen en veiligheidsvergrendelingen zijn cruciale veiligheidsvoorzieningen die de lichtbaan van de laser insluiten, weerkaatsingen onderdrukken en onbedoelde blootstelling voorkomen, wat voldoet aan regelgevende normen zoals ANSI Z136.1.
Welke soort dampen ontstaan tijdens lasermarkering?
Dampen hangen af van het materiaal dat wordt gemarkeerd; bijvoorbeeld kan PVC waterstofchloridegas vrijgeven, kunnen metalen deeltjes zoals hexavalente chroom produceren, en kunnen sommige kunststoffen kankerverwekkende bijproducten uitstoten.
Hoe zorgt u ervoor dat een lasermarkeringmachine voldoet aan veiligheidsnormen?
Conformiteit wordt gecontroleerd via documentatie zoals een Conformiteitsverklaring, technische dossiers en naleving van voorschriften van de FDA/CDRH, EN 60825-1 en de Machinesrichtlijn. Volledige validatie via IQ, OQ en PQ draagt bij aan het behoud van operationele veiligheid.
Inhoudsopgave
- Beoordeel de laserklasse en materiaalafhankelijke gevaren
- Beoordeel ingebouwde veiligheidstechnische maatregelen
- Bevestig robuuste dampafzuiging en milieubescherming
- Controleer de naleving van regelgeving en de integriteit van documentatie
-
Veelgestelde vragen
- Wat is een klasse 4-laser en waarom wordt deze vaak gebruikt bij industriële lasermarkering?
- Wat zijn de belangrijkste risico’s bij verschillende soorten lasers – CO₂-, vezel- en UV-lasers?
- Waarom zijn behuizingen en veiligheidsvergrendelingen essentieel voor lasersystemen voor markering?
- Welke soort dampen ontstaan tijdens lasermarkering?
- Hoe zorgt u ervoor dat een lasermarkeringmachine voldoet aan veiligheidsnormen?