
 EN


Оценка класса лазера и опасностей, специфичных для обрабатываемого материала
Почему лазеры класса 4 доминируют в промышленных станках для лазерной маркировки — и что это означает для обеспечения безопасности
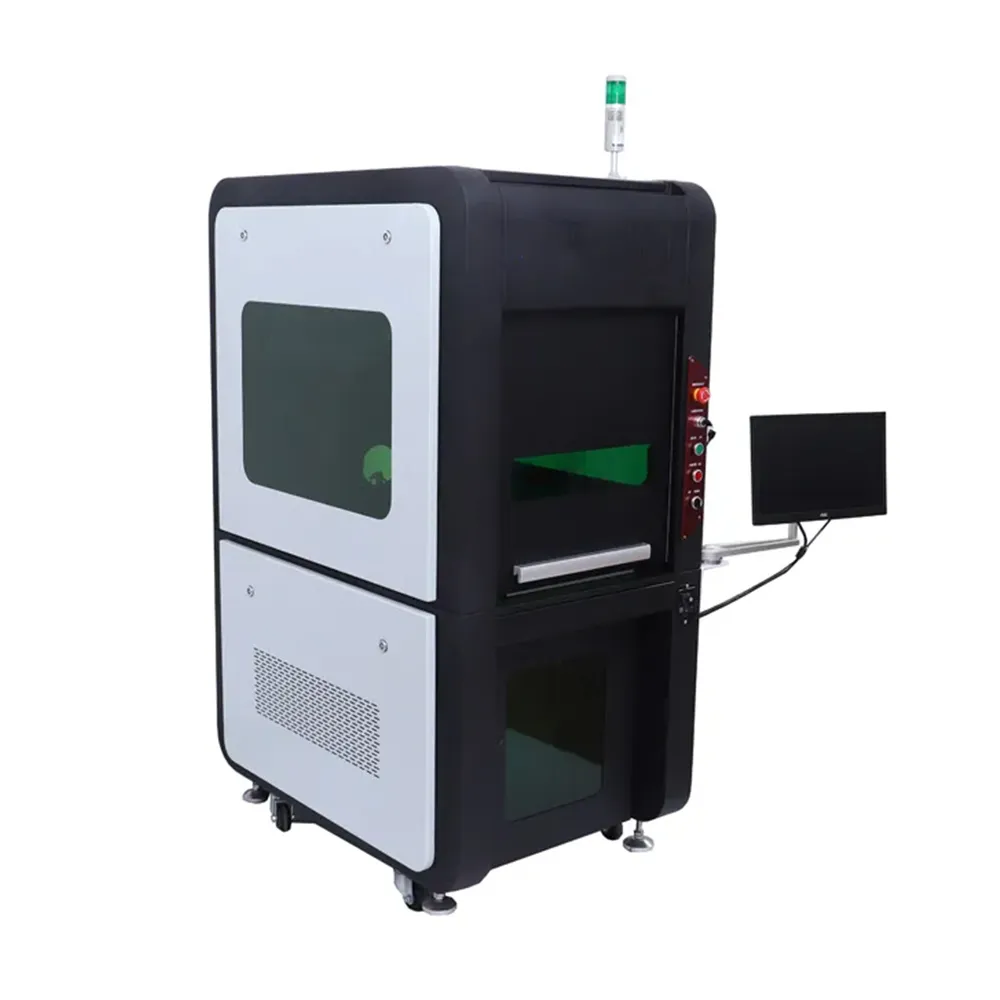
Подавляющее большинство промышленных лазерных маркировочных станков относятся к классу 4 — самому высокому уровню опасности по стандартам ANSI Z136.1 и IEC 60825-1. Это не конструктивный недостаток, а функциональная необходимость: для нанесения постоянных маркировок на металлы, керамику и инженерные пластмассы с высокой скоростью требуются оптические мощности, которые по своей природе превышают предельные значения излучения более низких классов. Лазер класса 4 создаёт немедленные риски — включая необратимое повреждение глаз при прямом или зеркальном отражении, и а также тяжёлые ожоги кожи и потенциальную возможность возгорания. Следовательно, безопасность не может основываться исключительно на процедурных мерах или осведомлённости оператора. Безопасное применение требует комплексной инженерной системы безопасности, в основе которой — квалифицированный ответственный за лазерную безопасность (LSO), блокируемые корпуса, средства индивидуальной защиты (СИЗ), специфичные для длины волны, и строгие административные протоколы. Рассмотрение эксплуатации лазеров класса 4 как чего-либо меньшего, чем полностью контролируемый инженерный процесс, чревато катастрофическими и мгновенными последствиями.
Сравнение опасностей: машины для маркировки с использованием CO₂-, волоконного и УФ-лазеров на распространённых материалах-основах
Опасности лазерного излучения значительно различаются в зависимости от длины волны и взаимодействия с материалом — поэтому оценка рисков должна учитывать конкретный материал-основу и тип лазера.
Лазер CO₂ с длиной волны 10,6 мкм сильно поглощается водой и органическими соединениями, что делает его идеальным для маркировки дерева, акрила, стекла и кожи — но также вызывает немедленные ожоги роговицы, поскольку поверхность глаза почти полностью поглощает эту длину волны. В отличие от этого, излучение волоконного лазера с длиной волны 1,07 мкм проникает в ткани глаза и фокусируется чётко на сетчатке, вызывая мгновенное и необратимое фотокоагуляционное повреждение — даже при отражении низкоэнергетического излучения от металлических поверхностей. УФ-лазеры с длиной волны 355 нм работают по принципу фотохимической абляции, а не теплового нагрева, что позволяет выполнять точную маркировку термочувствительных материалов, таких как тонкоплёночные электронные компоненты или полимеры медицинского класса. Однако их излучение с высокой энергией фотонов создаёт двойной риск для глаз: фотохимическое повреждение роговицы и хрусталика (связанное с ускоренным развитием катаракты). и при обработке некоторых пластиков образуются канцерогенные пары, например производные бензола или хлористый водород.
| Фактор опасности | Лазер CO₂ (10,6 мкм) | Волоконный лазер (1,07 мкм) | УФ-лазер (355 нм) |
|---|---|---|---|
| Основной риск для глаз | Ожоги роговицы (поверхностное поглощение) | Повреждение сетчатки (фокусировка в точку) | Фотохимическое повреждение хрусталика/роговицы |
| Подходящие субстраты | Органические материалы, стекло, акрил, кожа | Металлы, некоторые инженерные пластмассы | Стекло, керамика, тонкоплёночные покрытия, чувствительные пластмассы |
| Опасность для кожи | Глубокие термические ожоги | Глубокие термические ожоги | Термические ожоги и ускоренное старение кожи |
| Основная опасность паров | Испарившиеся органические соединения | Частицы металлических оксидов | Потенциально канцерогенные побочные продукты, образующиеся при обработке полимеров |
Выбор оборудования без согласования типа лазера, обрабатываемого материала и соответствующих мер по снижению рисков представляет собой критическую ошибку в управлении профессиональными рисками.
Оценка встроенных инженерных средств обеспечения безопасности
Корпуса, блокировки и световые завесы: обязательные функции в лазерной маркировочной установке
Корпуса, блокировки дверей и световые завесы составляют основную инженерную иерархию для обеспечения безопасности лазеров класса 4 — и прямо требуются стандартами ANSI Z136.1 и EN 60825-1. Правильно спроектированный корпус полностью изолирует оптический путь, подавляет опасные отражения и защищает операторов как от прямого, так и от рассеянного излучения. Интегрированные блокировки на всех точках доступа должны немедленно прекращать генерацию лазерного излучения при открытии двери — без задержки и возможности обхода. Световые завесы создают динамическую зону защиты вокруг рабочей области; любое вторжение в неё вызывает мгновенное отключение лазерного луча независимо от времени реакции человека. В отличие от административных мер или средств индивидуальной защиты (СИЗ), эти элементы работают надёжно в течение всех смен и не требуют соблюдения поведенческих правил. Модернизация устаревших систем путём установки прочных, резервированных цепей блокировок и сертифицированных световых завес зачастую непрактична — современные лазерные маркировочные станки должны встраивать такие средства защиты в качестве базовых конструктивных элементов. Их наличие напрямую обеспечивает соответствие нормативным требованиям, снижает юридическую ответственность в случае инцидентов и поддерживает бесперебойное производство.
Подтвердить надежную систему отвода вредных паров и защиты окружающей среды
Загрязнители воздуха, обусловленные используемыми материалами (например, хлористый водород при обработке ПВХ, оксиды металлов), и требуемые параметры системы отвода
Лазерная маркировка генерирует загрязняющие вещества в воздухе, токсичность которых полностью определяется химическим составом обрабатываемого материала. Гравировка ПВХ выделяет хлористый водород — едкое раздражающее вещество, повреждающее дыхательные пути и оборудование. Маркировка нержавеющей стали приводит к образованию вдыхаемых частиц шестивалентного хрома и оксида никеля, оба из которых относятся к канцерогенам и регулируются OSHA. Даже распространённые полимеры, такие как ABS или поликарбонат, при лазерном воздействии могут выделять бензол, формальдегид или соединения цианида.
Соответствующая система отвода загрязнений должна соответствовать руководству COSHH LEV: улавливание паров непосредственно в месте их образования со скоростью воздушного потока на входе не менее 0,55 м/с. Фильтрация требует многоступенчатого подхода — начиная с предварительного фильтра для крупных частиц, затем HEPA-фильтр (эффективность 99,97 % при размере частиц 0,3 мкм) и завершая активированным углём для адсорбции ЛОС и кислых газов. Работа системы должна постоянно обеспечивать концентрацию загрязняющих веществ в воздухе ниже ПДК OSHA и ПДК ACGIH TLV; подтверждение достигается путём периодического отбора проб воздуха. Недостаточная мощность системы отвода загрязнений ставит под угрозу здоровье операторов, ускоряет деградацию оптических компонентов и создаёт риски административных санкций для предприятия. Безопасного «частичного» решения не существует: полное улавливание загрязнений в месте их образования и многоступенчатая фильтрация являются обязательными требованиями для промышленных лазерных операций.
Подтвердить соответствие нормативным требованиям и целостность документации
При покупке лазерного маркировочного станка проверка соответствия нормативным требованиям и целостности документации имеет решающее значение — не только для соблюдения законодательства, но и для обеспечения безопасности эксплуатации и готовности к аудиту. Все промышленные лазеры, продаваемые в США, должны соответствовать требованиям FDA/CDRH (21 CFR 1040.10 и 1040.11), а устройства, предназначенные для рынка ЕС, должны соответствовать стандарту EN 60825-1 и Директиве по машинам. Соответствующая система включает Декларацию соответствия, выданную производителем, полный технический файл и руководство пользователя, в котором подробно описаны функции безопасности, интервалы технического обслуживания и требования к СИЗ.
Надежная документация выходит за рамки требований соответствия — она обеспечивает возможность подтверждения. Протоколы квалификации установки (IQ), квалификации эксплуатации (OQ) и квалификации производительности (PQ) подтверждают, что оборудование установлено правильно, функционирует в пределах заданных параметров и обеспечивает стабильные результаты маркировки в реальных условиях эксплуатации. Практики обеспечения целостности данных гарантируют, что такие записи остаются контролируемыми по версиям, приписываемыми, читаемыми, составленными вовремя, первичными, точными, полными, последовательными, долговечными и доступными (принципы ALCOA+). Окончательное принятие должно включать подписанный документ о подтверждении со стороны LSO, журналы технического обслуживания и сертификат соответствия, выданный непосредственно производителем. Без такой документальной основы предприятия рискуют получить замечания со стороны регуляторных органов, задержки в производстве из-за повторной квалификации, а также неустранённые риски, связанные с потенциально предотвратимыми лазерными и химическими опасностями. Всегда тщательно проверяйте и утверждайте полный пакет документации до ввода оборудования в эксплуатацию.
ЧаВО
Что такое лазер класса 4 и почему он часто используется в промышленной лазерной маркировке?
Лазер класса 4 представляет собой самый высокий уровень опасности и применяется в промышленной маркировке, поскольку обеспечивает высокоскоростную и несмываемую маркировку на твёрдых материалах, таких как металлы и керамика. Такой класс лазеров изначально опасен из-за уровней оптической мощности, необходимых для подобных задач.
Какие основные риски связаны с различными типами лазеров — CO₂, волоконными и УФ?
Лазеры CO₂ в первую очередь опасны для роговицы, волоконные лазеры могут серьёзно повредить сетчатку, а УФ-лазеры несут риски фотохимического повреждения и образования токсичных паров в зависимости от обрабатываемого материала.
Почему корпуса и блокировки являются обязательными элементами систем лазерной маркировки?
Корпуса и блокировки — это ключевые меры безопасности, которые ограничивают путь лазерного луча, подавляют отражения и предотвращают случайное облучение, обеспечивая соответствие нормативным стандартам, таким как ANSI Z136.1.
Какие пары образуются при лазерной маркировке?
Пары зависят от маркируемого материала; например, ПВХ может выделять газообразный хлористый водород, металлы могут образовывать твёрдые частицы, такие как шестивалентный хром, а некоторые виды пластмасс могут выделять канцерогенные побочные продукты.
Как обеспечить соответствие лазерной маркировочной машины стандартам безопасности?
Соответствие подтверждается документацией, включая Декларацию соответствия, технические файлы и соблюдение требований нормативных актов FDA/CDRH, EN 60825-1 и Директивы по машинам. Полная валидация с использованием IQ, OQ и PQ способствует обеспечению безопасной эксплуатации.
Содержание
- Оценка класса лазера и опасностей, специфичных для обрабатываемого материала
- Оценка встроенных инженерных средств обеспечения безопасности
- Подтвердить надежную систему отвода вредных паров и защиты окружающей среды
- Подтвердить соответствие нормативным требованиям и целостность документации
-
ЧаВО
- Что такое лазер класса 4 и почему он часто используется в промышленной лазерной маркировке?
- Какие основные риски связаны с различными типами лазеров — CO₂, волоконными и УФ?
- Почему корпуса и блокировки являются обязательными элементами систем лазерной маркировки?
- Какие пары образуются при лазерной маркировке?
- Как обеспечить соответствие лазерной маркировочной машины стандартам безопасности?