
 EN



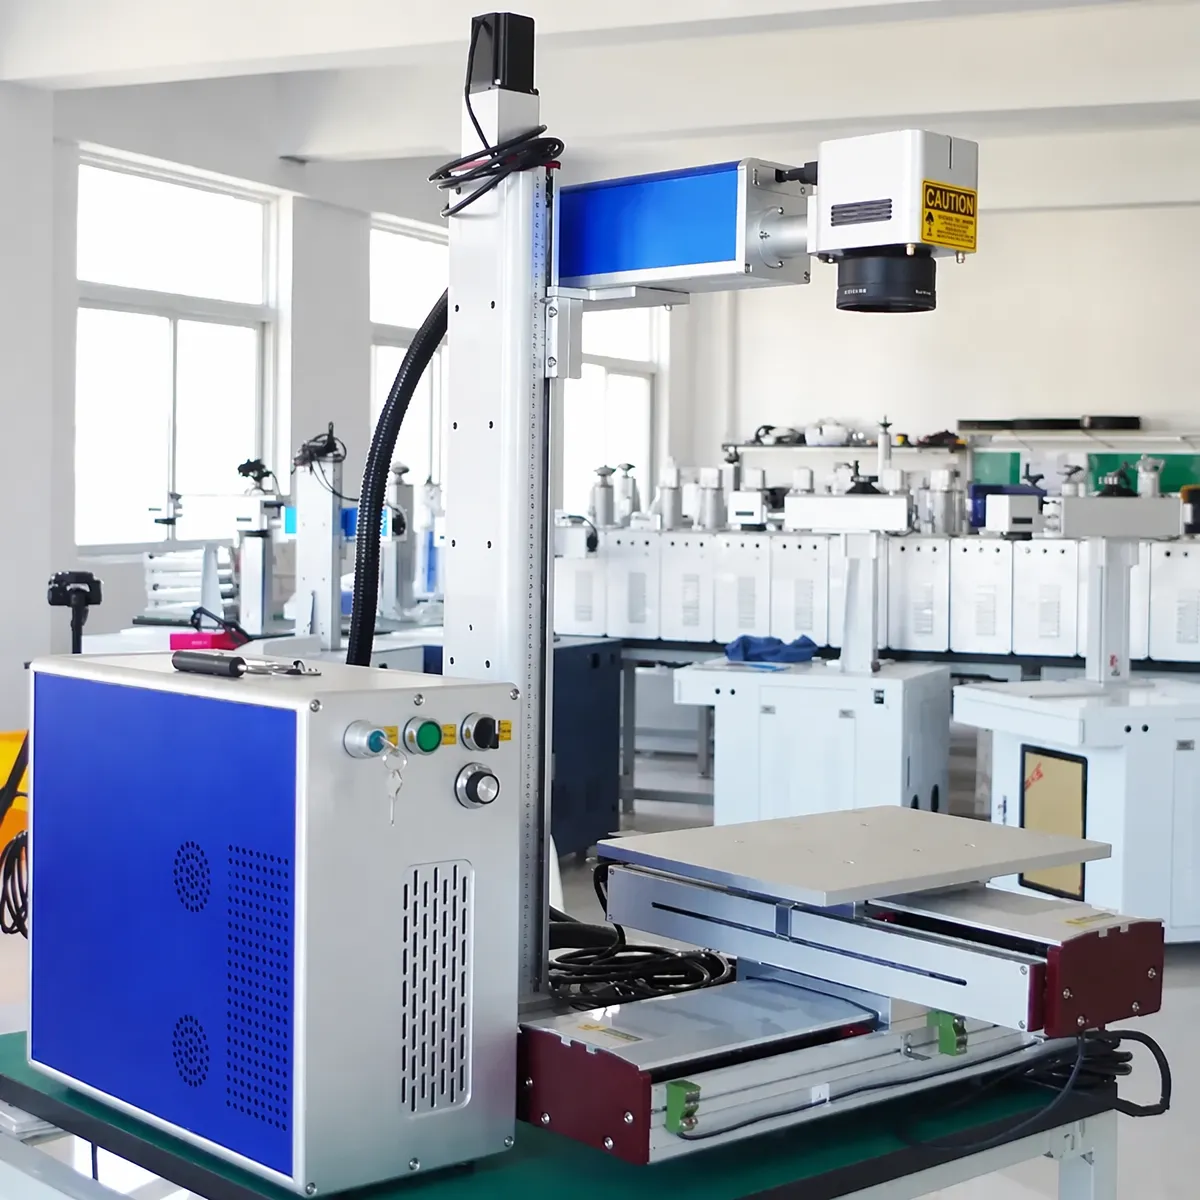
За пределами пламени: почему лазерный станок для резки делает возможным применение мастерства в промышленных масштабах
Ручной металлический знак, вырезанный плазменной горелкой, несёт подпись мастера в каждой слегка неровной кривой — это отличительная черта ремесленного подхода, когда изделие представляет собой единичный экземпляр. Однако при заказе 500 одинаковых кронштейнов для знаков, каждый из которых требует 14 внутренних вырезов, трёх резьбовых отверстий и кромки, настолько гладкой, чтобы можно было наносить порошковое покрытие без шлифовки, плазменная горелка превращается в узкое место, превращающее ремесло в компромисс. Лазерный станок с ЧПУ устраняет это противоречие, объединяя точность числового программного управления с чистым резанием сфокусированного волоконного лазерного луча — обеспечивая качество кромки, размерную точность и сложность конструкции, недостижимые при ручной обработке в условиях серийного производства.
Физические принципы лазерной резки объясняют, почему получаемые кромки не требуют дополнительной отделки. В волоконно-оптическом станке для лазерной резки лазерный луч с длиной волны 1064 нм фокусируется через оптическую систему линз на поверхность металла, формируя пятно диаметром около 0,05–0,1 мм с плотностью мощности свыше 10⁶ Вт/см². Металл в точке фокусировки мгновенно плавится и испаряется. Коаксиальный поток вспомогательного газа — кислород для низкоуглеродистой стали (экзотермическая реакция дополняет энергию резки) или азот для нержавеющей стали и алюминия (инертный газ предотвращает окисление кромки реза) — выдувает расплавленный материал из пропила, оставляя кромку шириной 0,1–0,3 мм и шероховатостью поверхности (Ra) 3,2–6,3 мкм. Для сравнения: кромка, полученная плазменной резкой, обычно имеет ширину 1,5–3 мм и Ra 12,5–25 мкм — функциональна, но визуально шероховата. Компания Wuhan Maohe Tianyu Laser Equipment, обладающая 15-летним опытом производства лазерного оборудования и ежегодно поставляющая более 8000 единиц клиентам в 140 странах, выпускает станки для лазерной резки, обеспечивающие узкий пропил и чистую поверхность кромки — признаки высококачественной металлообработки, отличающейся от серийного производства.
Свобода проектирования: то, что невозможно воспроизвести ручной резкой
Внутренняя геометрия без входных отверстий
Декоративная металлическая панель с внутренними узорами филигранного типа — переплетёнными кривыми и изолированными «островками» материала — требует либо лазерного станка, либо высококвалифицированного мастера с ювелирной пилой и нескольких дней ручного труда на каждую панель. Ширина реза лазерного луча составляет 0,1 мм и позволяет обходить углы с радиусом до 0,2 мм, вырезая внутренние элементы без необходимости в входном отверстии большего размера, чем диаметр самого луча. Ручные инструменты требуют входных отверстий минимум 2–3 мм для ввода полотна пилы, что нарушает визуальную целостность — ключевое качество данного дизайна. Именно эта единственная возможность — создавать сложную внутреннюю геометрию из цельного листа без видимых входных точек — делает лазерные станки стандартным оборудованием в мастерских архитектурного металлоизделия, изготовления нестандартных вывесок и декоративных конструкций, независимо от объёмов их производства.
Практическое применение: трансформация мастерской архитектурного металлоизделия
Студия архитектурной металлообработки, специализирующаяся на изготовлении декоративных экранов, перил для лестниц и фасадных панелей для элитных жилых проектов, ранее передавала лазерную резку сторонней мастерской — оплачивая 45 долларов за лист и срок исполнения в три дня, который в периоды высокой загрузки мастерской увеличивался до пяти дней. Ведущий дизайнер студии испытывал разочарование из-за невозможности оперативно вносить правки: каждое изменение в дизайне требовало ещё трёх дней ожидания, а накопленные задержки сдвигали сроки реализации проектов за пределы дедлайнов, установленных клиентами.
Студия инвестировала в лазерный станок для резки Maohe Tianyu с рабочим полем 4 × 8 футов, способный резать конструкционную сталь толщиной до 12 мм и нержавеющую сталь толщиной до 6 мм. В результате рабочий процесс студии кардинально изменился: итерации проектирования, которые ранее занимали 3–5 дней, теперь завершаются менее чем за 3 часа — проектирование в CAD утром, резка тестового образца в обед, утверждение окончательного проекта к вечеру. Станок для лазерной резки окупился за 14 месяцев только за счёт сэкономленных затрат на аутсорсинг. Но настоящая ценность заключалась в конкурентных преимуществах: студия начала выигрывать проекты у архитектурных бюро, которые ранее отклоняли её предложения из-за длительных сроков выполнения.
Часто задаваемые вопросы
Какую толщину металла может резать волоконно-оптический лазерный станок?
Волоконный лазер мощностью 1–2 кВт разрезает низкоуглеродистую сталь толщиной до 10–12 мм, нержавеющую сталь — до 5–6 мм, алюминий — до 3–4 мм и латунь/медь — до 2–3 мм. Машины повышенной мощности (3–6 кВт) пропорционально расширяют эти пределы. Лазерные станки для резки компании Maohe Tianyu доступны в нескольких конфигурациях мощности для удовлетворения различных требований к толщине обрабатываемых материалов.
Требуется ли удаление заусенцев с металла, вырезанного лазером?
При правильной настройке давления вспомогательного газа, скорости резки и положения фокуса волоконный лазер образует минимальные заусенцы на низкоуглеродистой и нержавеющей стали. Алюминий и медь, отводящие тепло от зоны резки быстрее, могут давать лёгкие заусенцы, удаление которых вручную занимает 5–10 секунд на деталь. Качество кромки, обеспечиваемое правильно настроенным лазерным станком, обычно исключает необходимость шлифовки, обязательной для деталей, полученных плазменной резкой.
Какова себестоимость эксплуатации волоконного лазерного станка для резки?
Эксплуатационные расходы включают электроэнергию (5–15 кВт в зависимости от мощности лазера), вспомогательный газ (расход кислорода или азота — примерно 3–8 м³/ч) и расходные материалы (сопла, защитные окна и фильтры — примерно 1–3 шт./ч). Общие эксплуатационные расходы на один час резки обычно составляют от 8 до 20, в зависимости от материала, его толщины и выбора вспомогательного газа.
Может ли лазерный станок для резки обрабатывать неметаллические материалы?
Волоконно-оптические лазерные станки для резки оптимизированы для металлов и не способны резать древесину, акрил или другие органические материалы — для этих целей требуется CO₂-лазер. Однако волоконные лазеры могут наносить маркировку на некоторые виды пластика и резать тонкие металлические фольги с подложками. В линейке продукции Maohe Tianyu имеются CO₂-лазерные станки для резки неметаллических материалов.
Какое техническое обслуживание требуется лазерному станку для резки?
Ежедневно: очищайте защитную линзу, проверяйте давление вспомогательного газа, осматривайте сопло на наличие скопления брызг. Еженедельно: очищайте планки рабочего стола для резки, проверяйте уровень и температуру воды в чиллере. Ежемесячно: калибруйте выравнивание лазерного луча, проверяйте соединение оптоволоконного кабеля, очищайте или заменяйте воздушные фильтры. Оборудование Maohe Tianyu работает стабильно более 100 000 часов при соблюдении надлежащего технического обслуживания.
Насколько точна волоконно-лазерная машина для резки?
Точность позиционирования обычно составляет ±0,05 мм, а повторяемость — ±0,03 мм по всей площади рабочего стола для резки. Ширина реза составляет от 0,1 до 0,3 мм в зависимости от материала и его толщины. Эти характеристики означают, что детали, вырезанные на лазерной машине для резки, совмещаются с такими допусками по зазору, которые позволяют использовать прессовую посадку и соединения типа «выступ-паз» без сварки или крепёжных элементов.