
 EN



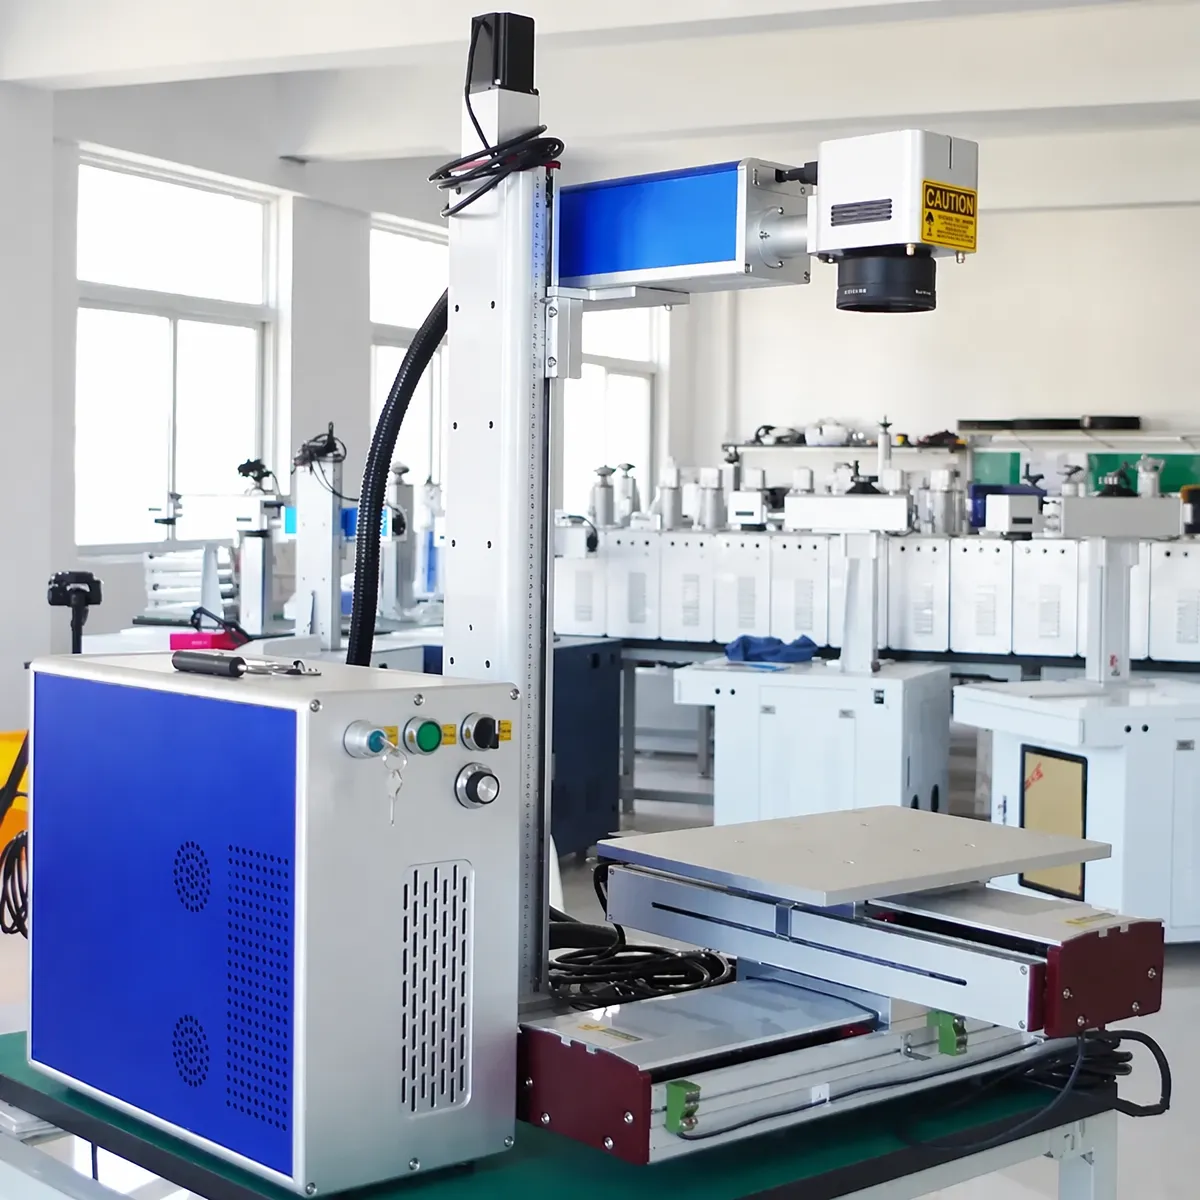
A gyújtólángon túl: Miért teszi lehetővé a lézeres vágógép a kézművességet nagyobb méretekben
Egy kézzel vágott fémtábla, amelyet plazmatúrával készítettek, a gyártó aláírását hordozza minden enyhén szabálytalan ívben – ez a kézműves munka jellegzetes vonása akkor, amikor egyetlen darabot készítenek. De amikor a megrendelés 500 azonos táblatartót igényel, amelyek mindegyike 14 belső kivágást, három menetes furatot és olyan élsimítást igényel, amely elég sima a porfestéshez anélkül, hogy csiszolásra lenne szükség, a plazmatúra torlódási ponttá válik, és a kézműves munka kompromisszummá válik. Egy lézeres vágógép ezt a feszültséget oldja fel, mivel a CNC mozgásszabályozás pontosságát ötvözi a fókuszált folyamatos fénylézer sugár tisztán vágó fizikai tulajdonságaival – így olyan élvégződést, méretbeli pontosságot és tervezési bonyolultságot ér el, amelyet a kézi folyamatok nem tudnak biztosítani nagyobb mennyiségű termelés során.
A lézeres vágás fizikai törvényei magyarázzák, miért nem igényel ez a folyamat másodlagos felületkezelést. Egy száloptikás lézervágó gép egy 1064 nm hullámhosszú sugárt fókuszál egy lencserendszeren keresztül a fémmfelületre, amely körülbelül 0,05–0,1 mm átmérőjű foltot hoz létre, és a teljesítménysűrűség meghaladja a 10⁶ W/cm² értéket. A fókuszpontban lévő fém azonnal megolvad és elpárolog. Egy koaxiális segédgáz-sugár – oxigén a lágyacélhoz (exoterm reakció további vágási energiát biztosít), nitrogén a rozsdamentes acélhoz és az alumíniumhoz (inert gáz megakadályozza az oxidációt a vágott él mentén) – kifújja az olvadt anyagot a vágási résből, így egy 0,1–0,3 mm széles vágott élt hagy hátra, amelynek felületi érdessége (Ra) 3,2–6,3 μm. Összehasonlításképpen egy plazmavágott él általában 1,5–3 mm széles, Ra-értéke 12,5–25 μm – funkcionális, de szemmel láthatóan durva. A Wuhan Maohe Tianyu Laser Equipment, amely 15 év tapasztalattal rendelkezik a lézergyártás területén, és évente több mint 8000 egységet szállít ügyfeleinek 140 országban, lézervágó gépeket gyárt, amelyek képesek a keskeny vágási rés és a tiszta vágott él elérésére, ezzel megkülönböztetve a kézműves minőségű fémmegmunkálást a tömegtermelési gyártástól.
Tervezési szabadság: Ami a kézi vágással nem reprodukálható
Belső geometria bevezető nyílások nélkül
Egy díszítő fémlemez belső filigrán mintázattal – összekapcsolt görbékkel és anyag szigetekkel – vagy lézeres vágógépet, vagy egy ügyes kézművest igényel ékszerész fűrészével és napokig tartó munkával egy-egy lemez elkészítéséhez. A lézersugár 0,1 mm-es vágási rése akár 0,2 mm-es sugarú sarkokat is követni tud, és belső elemeket vághat anélkül, hogy a bevezető nyílásnak nagyobbnak kellene lennie, mint a sugár átmérője. A kézi eszközök legalább 2–3 mm-es bevezető nyílást igényelnek a fűrészlap beillesztéséhez, ami megszünteti azt a vizuális folytonosságot, amely a tervezés működését teszi lehetővé. Ez az egyetlen képesség – összetett belső geometria vágása tömör lemezből láthatatlan bevezető pontok nélkül – az oka annak, hogy az építészeti fémfeldolgozó műhelyek, az egyedi táblák gyártói és a díszítő fémfeldolgozó cégek függetlenül a termelési volumenüktől lézeres vágógépeket használnak szabványként.
Gyakorlati alkalmazás: Egy építészeti fémfeldolgozó műhely átalakulása
Egy egyedi építészeti fémfeldolgozó stúdió, amely díszítő rácsokat, lépcsőkorlátokat és homlokzati paneleket készített magas színvonalú lakóépítési projektekhez, a lézeres vágást külső szolgáltatóhoz („job shop”) bízta – 45 dollárt fizetett lapanként, és három napos átfutási időt várt el, amely a külső szolgáltató csúcsidőszakában öt napra nyúlt. A stúdió vezető tervezője frusztrálódott az iteráció lehetetlenségén: egy tervezési módosítás újabb három napos várakozási időt jelentett, és a felhalmozódó késések miatt a projektek határideje túllépte az ügyfél által meghatározott határidőket.
A stúdió egy Maohe Tianyu lézeres vágógépet vásárolt, amelynek munkaasztala 4 × 8 láb (kb. 122 × 244 cm), és amely képes 12 mm-ig szelni a lágyacélt, illetve 6 mm-ig a rozsdamentes acélt. Az eredmény radikálisan átalakította a stúdió munkafolyamatát: a korábban 3–5 napot igénylő tervezési iterációk most már kevesebb mint 3 óra alatt elkészülnek – reggel CAD-ben történő tervezés, ebédidőben tesztdarab kivágása, délután a végső tervezés jóváhagyása. A lézeres vágógép csak az outsourcing költségeinek megszüntetéséből származó megtakarításból 14 hónap alatt megtérült. De a valódi érték versenyelőnyben rejlett: a stúdió elkezdett olyan építészeti irodáktól megnyerni megbízásokat, amelyek korábban elutasították ajánlataikat a hosszú teljesítési idő miatt.
Gyakran Ismételt Kérdések
Milyen vastagságú fémet tud egy szálaslézeres vágógép vágni?
Az 1–2 kW-os fémrostdaráló lézer 10–12 mm-ig vágja a lágyacélt, 5–6 mm-ig a rozsdamentes acélt, 3–4 mm-ig az alumíniumot, és 2–3 mm-ig a sárgaréz/réz anyagokat. A nagyobb teljesítményű gépek (3–6 kW) arányosan növelik ezeket a határokat. Maohe Tianyu lézeres vágógépei többféle teljesítmény-konfigurációban kaphatók különböző anyagvastagsági igényekhez.
Szükséges-e a lézerrel vágott fém felületének letisztítása (deburring)?
A fémrostdaráló lézer minimális szegélyt (burr) hagy a lágyacélon és a rozsdamentes acélon, ha a segédgáz nyomása, a vágási sebesség és a fókuszpont helyzete megfelelően be van állítva. Az alumínium és a réz – amelyek gyorsabban vezetik el a hőt a vágási zónából – enyhe szegélyt hozhatnak létre, amelyet darabonként 5–10 másodperc manuális eltávolítás igényel. A megfelelően beállított lézeres vágógép által előállított élminőség általában kiküszöböli a csiszolás lépését, amelyre a plazmavágott alkatrészeknél szükség van.
Mennyi a fémrostdaráló lézeres vágógép üzemeltetési költsége?
Az üzemeltetési költség az áramfelhasználásból (5–15 kW, a lézer teljesítményétől függően), a segédgázból (oxigén vagy nitrogén, kb. 3–8 óránként) és a fogyóeszközökből (fúvókák, védőablakok és szűrők – kb. 1–3 óránként) áll. Az egy órányi vágás teljes üzemeltetési költsége általában 8 és 20 között mozog, anyagfajtától, vastagságtól és segédgáz-kiválasztástól függően.
Vághat-e egy lézeres vágógép nemfémes anyagokat?
A száloptikás lézeres vágógépek fémes anyagokra optimalizáltak, és nem képesek fa, akril vagy más szerves anyagok vágására – ezekhez CO₂-lézer szükséges. A száloptikás lézerek azonban néhány műanyag megjelölésére alkalmasak, valamint vékony fémfóliák vágására háttéranyaggal. A Maohe Tianyu termékvonalában CO₂-lézeres gépek is szerepelnek nemfémes anyagok vágására.
Milyen karbantartásra van szüksége egy lézeres vágógépnek?
Napi feladatok: tisztítsa meg a védőlencsét, ellenőrizze az segédgáz nyomását, és vizsgálja meg a fúvókát a fröccsenés lerakódás szempontjából. Heti feladatok: tisztítsa meg a vágóasztal rácsait, ellenőrizze a hűtővíz szintjét és hőmérsékletét. Havi feladatok: kalibrálja a lézer sugár irányítását, ellenőrizze a fényvezető kábel csatlakozását, tisztítsa meg vagy cserélje ki a levegőszűrőket. Maohe Tianyu berendezései megfelelő karbantartás mellett 100 000 óránál is több ideig működnek stabilan.
Milyen pontos egy folyamatos fényű lézeres vágógép?
A pozícionálási pontosság általában ±0,05 mm, a ismételhetőség ±0,03 mm a teljes vágóasztalra vonatkozóan. A vágásszélesség 0,1–0,3 mm, anyagtól és vastagságtól függően. Ezek a specifikációk azt jelentik, hogy a lézeres vágógépen készített alkatrészek olyan szoros hézag-tűréssel illeszkednek egymáshoz, amely elegendő a préseléses és a fogazott-illesztéses összeszereléshez hegesztés vagy rögzítőelemek nélkül.