
 EN



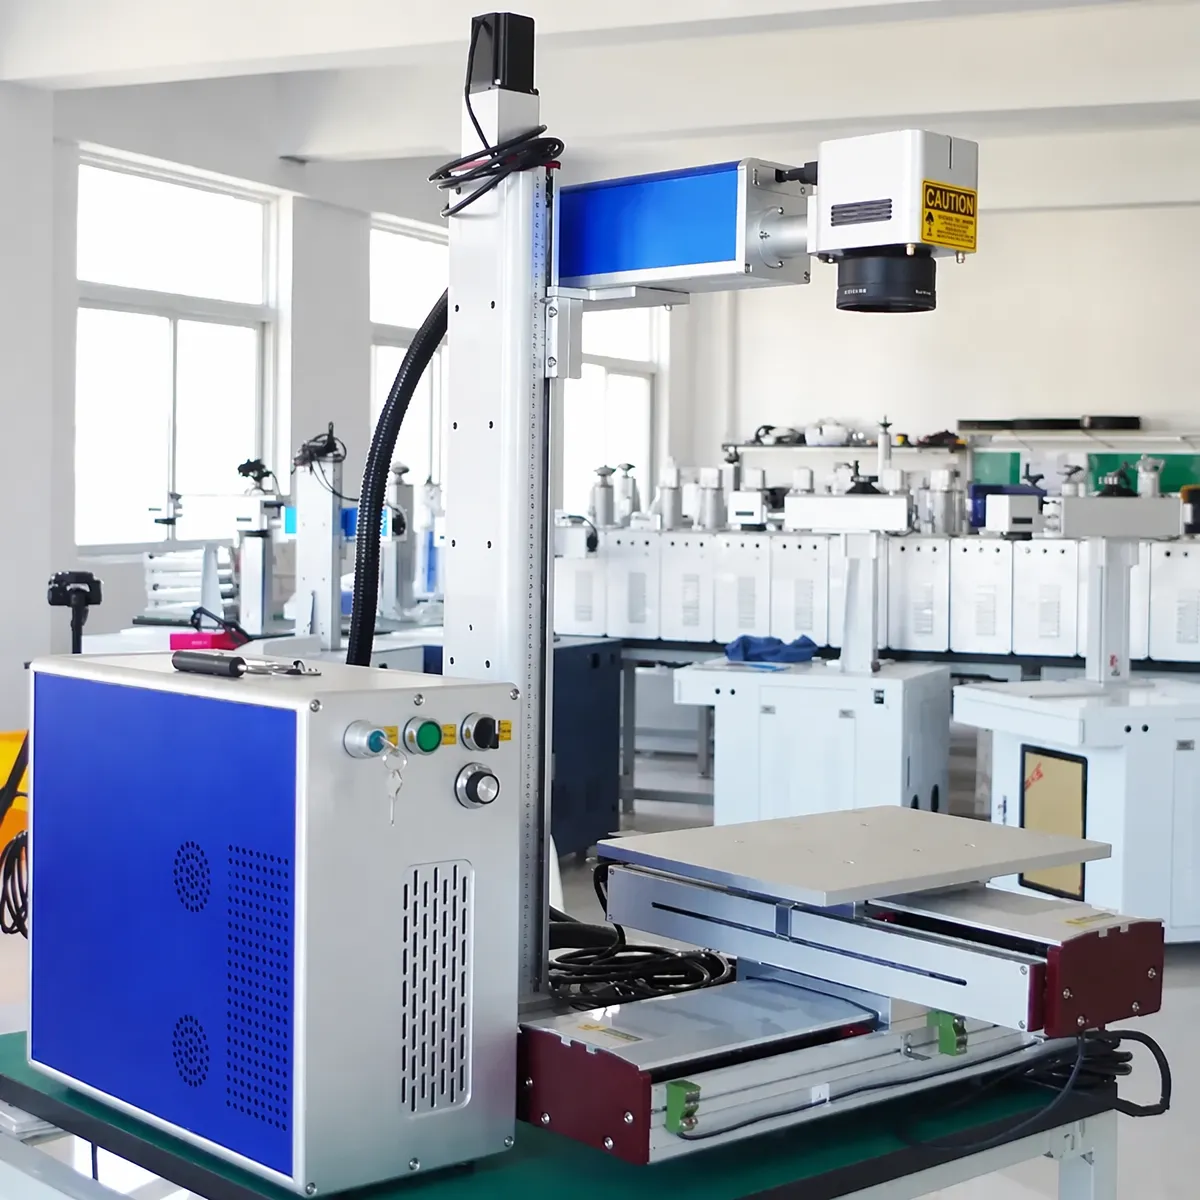
ज्वाला से परे: लेज़र कटिंग मशीन शिल्पकारी को बड़े पैमाने पर संभव क्यों बनाती है?
हाथ से काटा गया धातु का साइन, जिसे प्लाज्मा टॉर्च के साथ बनाया गया है, अपने प्रत्येक थोड़े से अनियमित वक्र में निर्माता के हस्ताक्षर को वहन करता है — यह शिल्प की पहचान है, जब एकल टुकड़ा ही उत्पाद होता है। लेकिन जब ऑर्डर में ५०० समान साइन ब्रैकेट की माँग होती है, जिनमें से प्रत्येक को १४ आंतरिक कटआउट, तीन थ्रेडेड छिद्र और पाउडर कोटिंग के लिए पर्याप्त चिकनी किनारे की समाप्ति की आवश्यकता होती है (जिसके लिए ग्राइंडिंग की आवश्यकता न हो), तो प्लाज्मा टॉर्च एक बोटलनेक बन जाता है, जो शिल्प को समझौते में बदल देता है। लेज़र कटिंग मशीन इस तनाव को हल करती है, क्योंकि यह सीएनसी गति नियंत्रण की सटीकता को फोकस्ड फाइबर लेज़र बीम के स्वच्छ कटिंग भौतिकी के साथ जोड़ती है — जिससे किनारे की गुणवत्ता, आयामी सटीकता और डिज़ाइन की जटिलता प्राप्त होती है, जो हाथ से किए गए प्रक्रियाओं द्वारा बड़े पैमाने पर उत्पादन में प्राप्त नहीं की जा सकती है।
लेज़र काटने के भौतिकी के कारण इस प्रक्रिया से ऐसे किनारे बनते हैं जिन्हें द्वितीयक समाप्ति की आवश्यकता नहीं होती। एक फाइबर लेज़र काटने की मशीन १०६४ एनएम तरंगदैर्ध्य की किरण को लेंस समूह के माध्यम से धातु की सतह पर केंद्रित करती है, जिससे लगभग ०.०५–०.१ मिमी व्यास का एक बिंदु बनता है जिसका शक्ति घनत्व १०⁶ डब्ल्यू/सेमी² से अधिक होता है। फोकस बिंदु पर स्थित धातु तुरंत पिघल जाती है और वाष्पित हो जाती है। सहायक गैस की समाक्षीय जेट — माइल्ड स्टील के लिए ऑक्सीजन (उष्माक्षेपी अभिक्रिया काटने की ऊर्जा में वृद्धि करती है), स्टेनलेस स्टील और एल्यूमीनियम के लिए नाइट्रोजन (अक्रिय गैस कटिंग किनारे पर ऑक्सीकरण को रोकती है) — पिघली हुई सामग्री को कर्फ के माध्यम से बाहर धकेल देती है, जिससे ०.१–०.३ मिमी चौड़ाई का कटिंग किनारा बनता है और सतह की खुरदरापन (Ra) ३.२–६.३ माइक्रोमीटर होती है। तुलना के लिए, प्लाज्मा-कट किनारे की चौड़ाई आमतौर पर १.५–३ मिमी होती है और Ra १२.५–२५ माइक्रोमीटर होती है — जो कार्यात्मक है, लेकिन दृश्य रूप से खुरदरा है। वुहान माओहे तियानयू लेज़र उपकरण, जिसके पास १५ वर्षों का लेज़र निर्माण का अनुभव है और जो १४० देशों के ग्राहकों को प्रतिवर्ष ८,०००+ इकाइयाँ वितरित करता है, ऐसी लेज़र काटने की मशीनें बनाता है जो संकरे कर्फ और साफ किनारे के निष्पादन को प्राप्त करती हैं, जो शिल्प-श्रेणी के धातु कार्य को वस्तु-स्तरीय निर्माण से अलग करता है।
डिज़ाइन की स्वतंत्रता: जो कुछ हाथ से काटने से पुनर्प्राप्त नहीं किया जा सकता
प्रवेश छिद्रों के बिना आंतरिक ज्यामिति
एक सजावटी धातु पैनल, जिसे आंतरिक फिलीग्री पैटर्न — एक-दूसरे से जुड़े वक्र और सामग्री के अलग-थलग टुकड़ों — के साथ डिज़ाइन किया गया है, उसके लिए या तो लेज़र कटिंग मशीन की आवश्यकता होती है या फिर एक कुशल हाथ की, जो एक जौहरी के सॉ का उपयोग करे और प्रत्येक पैनल के लिए दिनों भर का श्रम दे। लेज़र किरण का 0.1 मिमी कर्फ 0.2 मिमी तक के त्रिज्या वाले कोनों को भी नेविगेट कर सकता है और आंतरिक विशेषताओं को काट सकता है, बिना बीम व्यास से बड़े किसी प्रवेश छिद्र की आवश्यकता के। हाथ के उपकरणों को सॉ ब्लेड डालने के लिए कम से कम 2–3 मिमी का प्रवेश छिद्र चाहिए, जो उस दृश्य सातत्य को नष्ट कर देता है जो इस डिज़ाइन को कारगर बनाता है। यह एकमात्र क्षमता — ठोस शीट से जटिल आंतरिक ज्यामिति को दृश्यमान प्रवेश बिंदुओं के बिना काटना — ही वह कारण है कि स्थापत्य धातु कार्य, कस्टम साइनेज और सजावटी निर्माण की दुकानें, चाहे उनकी उत्पादन मात्रा कुछ भी हो, लेज़र कटिंग मशीनों को मानक के रूप में अपनाती हैं।
वास्तविक दुनिया का अनुप्रयोग: एक स्थापत्य धातु कार्य स्टूडियो का रूपांतरण
एक विशेष वास्तुकला धातु कार्यशाला, जो उच्च-स्तरीय आवासीय परियोजनाओं के लिए सजावटी स्क्रीन, सीढ़ियों के हैंड्रेल और फैसेड पैनल बनाती है, लेज़र कटिंग का काम एक नौकरी वाली दुकान पर आउटसोर्स कर रही थी — प्रति शीट 45 अमेरिकी डॉलर के अतिरिक्त शुल्क के साथ तीन दिन का समय लगता था, जो उस दुकान के व्यस्त मौसम के दौरान पाँच दिन तक बढ़ जाता था। कार्यशाला के प्रमुख डिज़ाइनर को डिज़ाइन में बार-बार सुधार करने की असंभवता से नाराज़गी महसूस हो रही थी: कोई भी डिज़ाइन में छोटा सा बदलाव फिर से तीन दिन की प्रतीक्षा का अर्थ था, और इन जमा हुए देरी के कारण परियोजना के समय-सीमा ग्राहकों की निर्धारित तारीखों से पीछे रह गए।
इस स्टूडियो ने माओहे तियानयू लेज़र कटिंग मशीन में निवेश किया, जिसका बिस्तर ४ × ८ फुट का है और जो १२ मिमी तक के मृदु स्टील तथा ६ मिमी तक के स्टेनलेस स्टील को काट सकती है। इसका परिणाम स्टूडियो के कार्यप्रवाह को पूरी तरह बदल दिया: जो डिज़ाइन पुनरावृत्तियाँ पहले ३–५ दिन लेती थीं, अब वे ३ घंटे से कम समय में पूरी हो जाती हैं — सुबह में सीएडी में डिज़ाइन करना, दोपहर के भोजन के समय एक परीक्षण टुकड़ा काटना, और शाम तक अंतिम डिज़ाइन को मंज़ूरी देना। लेज़र कटिंग मशीन की लागत केवल बाहरी ठेके की लागत समाप्त करने से ही १४ महीनों में वसूल कर ली गई। लेकिन वास्तविक मूल्य प्रतिस्पर्धात्मक था: स्टूडियो उन वास्तुकला फर्मों से परियोजनाएँ जीतना शुरू कर दिया जो पहले लंबे समय के चक्र के कारण उनके प्रस्तावों को अस्वीकार कर देती थीं।
अक्सर पूछे जाने वाले प्रश्न
फाइबर लेज़र कटिंग मशीन कितनी मोटाई की धातु को काट सकती है?
एक १–२ किलोवाट के फाइबर लेज़र द्वारा माइल्ड स्टील को १०–१२ मिमी तक, स्टेनलेस स्टील को ५–६ मिमी तक, एल्युमीनियम को ३–४ मिमी तक और पीतल/तांबे को २–३ मिमी तक काटा जा सकता है। उच्च-शक्ति यंत्र (३–६ किलोवाट) इन सीमाओं को समानुपातिक रूप से बढ़ा देते हैं। माओहे तियानयू के लेज़र कटिंग यंत्र विभिन्न सामग्री-मोटाई आवश्यकताओं के अनुसार कई शक्ति विन्यासों में उपलब्ध हैं।
क्या लेज़र-कट किए गए धातु भागों को डीबरिंग की आवश्यकता होती है?
जब सहायक गैस दाब, कटिंग गति और फोकल स्थिति सही ढंग से सेट की जाती हैं, तो फाइबर लेज़र कटिंग से माइल्ड स्टील और स्टेनलेस स्टील पर न्यूनतम बर्र (धार) उत्पन्न होता है। एल्युमीनियम और तांबा — जो कटिंग क्षेत्र से ऊष्मा को तेज़ी से दूर कर देते हैं — कभी-कभी हल्का बर्र उत्पन्न कर सकते हैं, जिसके लिए प्रत्येक भाग के लिए ५–१० सेकंड का हाथ से हटाना आवश्यक हो सकता है। उचित रूप से सेट किए गए लेज़र कटिंग यंत्र से प्राप्त किनारे की गुणवत्ता आमतौर पर उस पीसिंग चरण को समाप्त कर देती है जिसकी प्लाज़्मा-कट भागों को आवश्यकता होती है।
फाइबर लेज़र कटिंग यंत्र की संचालन लागत क्या है?
संचालन लागत में विद्युत (लेज़र शक्ति के आधार पर 5–15 किलोवाट), सहायक गैस (ऑक्सीजन या नाइट्रोजन की खपत, लगभग 3–8 प्रति घंटा) और खपत वस्तुएँ (नोज़ल, सुरक्षात्मक खिड़कियाँ और फ़िल्टर — लगभग 1–3 प्रति घंटा) शामिल हैं। प्रति कटिंग घंटा कुल संचालन लागत आमतौर पर सामग्री, मोटाई और सहायक गैस के चयन के आधार पर 8 से 20 के बीच होती है।
क्या एक लेज़र कटिंग मशीन गैर-धातु सामग्री काट सकती है?
फ़ाइबर लेज़र कटिंग मशीनें धातुओं के लिए अनुकूलित हैं और लकड़ी, एक्रिलिक या अन्य कार्बनिक सामग्रियों को नहीं काट सकतीं — इनके लिए CO₂ लेज़र की आवश्यकता होती है। हालाँकि, फ़ाइबर लेज़र कुछ प्लास्टिक्स पर निशान लगा सकते हैं और पृष्ठभूमि सामग्रियों के साथ पतली धातु की पन्नियाँ काट सकते हैं। माओहे तियानयू की उत्पाद श्रृंखला में गैर-धातु कटिंग अनुप्रयोगों के लिए CO₂ लेज़र मशीनें शामिल हैं।
लेज़र कटिंग मशीन को किस प्रकार का रखरखाव की आवश्यकता होती है?
दैनिक: सुरक्षात्मक लेंस की सफाई करें, सहायक गैस दबाव की जाँच करें, नोज़ल पर छींटों के जमाव का निरीक्षण करें। साप्ताहिक: कटिंग टेबल के स्लैट्स की सफाई करें, चिलर के पानी के स्तर और तापमान की जाँच करें। मासिक: लेज़र बीम संरेखण का कैलिब्रेशन करें, फाइबर केबल कनेक्शन का निरीक्षण करें, वायु फ़िल्टर की सफाई करें या उन्हें बदलें। माओहे तियानयू के उपकरण उचित रखरखाव के साथ १,००,०००+ घंटे तक स्थिर रूप से काम करते हैं।
फाइबर लेज़र कटिंग मशीन की सटीकता कितनी होती है?
स्थिति निर्धारण की सटीकता आमतौर पर पूरे कटिंग बेड पर ±०.०५ मिमी होती है, और पुनरावृत्ति की सटीकता ±०.०३ मिमी होती है। कर्फ चौड़ाई सामग्री और मोटाई के आधार पर ०.१–०.३ मिमी होती है। ये विशिष्टताएँ इस बात को दर्शाती हैं कि लेज़र कटिंग मशीन पर काटे गए भाग ऐसे एकदम सटीक अंतराल सहिष्णुता के साथ फिट होते हैं कि वे वेल्डिंग या फास्टनर्स के बिना प्रेस-फिट या टैब-एंड-स्लॉट असेंबली के लिए उपयुक्त होते हैं।