
 EN



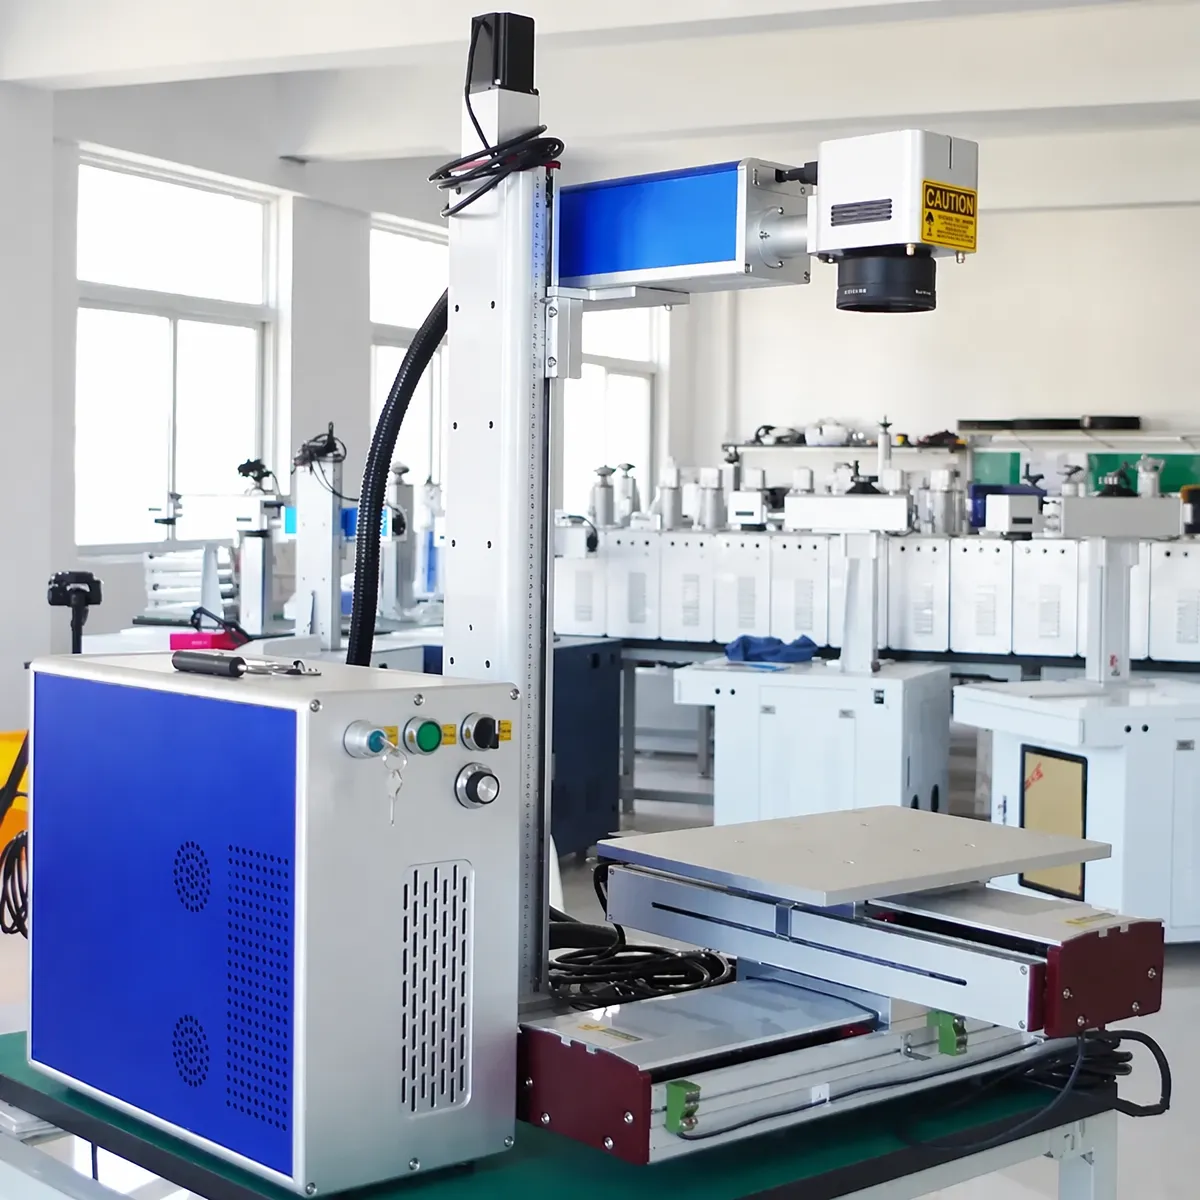
炎を超えて――レーザー切断機が、量産規模においても職人技を可能にする理由
プラズマトーチで手作業で切り出した金属製の看板は、わずかに不規則な曲線ひとつひとつに製作者の個性が表れ、単品制作ならではの職人技の証です。しかし、同型の看板用ブラケット500点を納める注文の場合、各部品に14か所の内側カットアウト、3か所のねじ穴、さらに粉体塗装の前処理として研磨不要な滑らかなエッジ仕上げが求められます。こうなると、プラズマトーチは生産ボトルネックとなり、もはや職人技は妥協を余儀なくされます。レーザー切断機は、高精度なCNC制御と集光されたファイバーレーザー光によるクリーンな切断性能を融合させることで、この課題を解決します。大量生産においても、手作業では到底実現できないような優れた切断面品質、寸法精度、そして複雑な形状設計を確実に実現します。
レーザー切断の物理原理により、二次加工を必要としない高品質な切断面が得られます。ファイバーレーザー切断機は、波長1064 nmのレーザー光をレンズ系で金属表面に集光し、直径約0.05~0.1 mm、パワー密度10⁶ W/cm²を超える極小スポットを形成します。焦点位置の金属は瞬時に溶融・蒸発します。同時に、同軸状に供給されるアシストガス(軟鋼では酸素:発熱反応により切断エネルギーを補助;ステンレス鋼やアルミニウムでは窒素:切断面の酸化を防ぐ不活性ガス)が溶融金属を切断幅(カーフ)内から吹き飛ばします。その結果、幅0.1~0.3 mm、表面粗さ(Ra)3.2~6.3 μmの滑らかな切断面が得られます。比較として、プラズマ切断の切断幅は通常1.5~3 mm、Raは12.5~25 μmであり、実用性はあるものの目視で明らかなざらつきがあります。武漢モウホウティエンユーレーザー設備有限公司は、15年にわたるレーザー機器製造実績を持ち、年間8,000台以上を140か国のお客様へ納入しています。同社が製造するレーザー切断機は、狭いカーフと清浄な切断面を実現し、量産品とは一線を画す、職人技にふさわしい金属加工を可能にします。
デザインの自由:手作業では再現できない表現
穴を開けずに内部形状を加工
内部に透かし模様(連続する曲線と孤立した素材の島)を施した装飾用金属パネルは、レーザー切断機か、宝石商用の細鋸で数日かけて丁寧に切り出す熟練職人による手作業のいずれかでしか製作できません。レーザー光束の幅(カーフ)は0.1 mmであり、半径0.2 mmという極めて鋭いコーナーも容易に切り抜くことができ、光束直径より大きな「入り口穴」をあける必要なく内部形状を加工できます。一方、手工具では、鋸刃を挿入するために最低でも2~3 mmの入り口穴が必要となり、デザインの視覚的連続性が損なわれてしまいます。この「板材から直接、目立たない入り口なしで複雑な内部形状を切り出す」という一点において、建築用金属加工、オリジナルサイン制作、装飾品製造などの専門工房では、生産規模に関わらずレーザー切断機が標準装備となっています。
実際の事例:建築金属加工スタジオの変革
高級住宅向けの装飾用スクリーン、階段手すり、ファサードパネルを製作するカスタム建築金属加工スタジオは、これまでレーザー切断を外部の受託加工業者に依頼していた。その費用は1枚あたり45ドルで、納期は通常3日間だったが、繁忙期には5日間に延びていた。同スタジオのチーフデザイナーは、設計の反復作業が困難なことに不満を抱いていた——デザインを少し変更するだけでも、また3日間の待ちが必要となり、こうした遅延が重なることで、プロジェクトのスケジュールは顧客が定めた納期を大幅に過ぎてしまうことになった。
スタジオは、4フィート×8フィートの加工領域を持ち、軟鋼なら12mm、ステンレス鋼なら6mmまで切断可能な「毛河天宇」社製ファイバーレーザー切断機を導入しました。その結果、スタジオのワークフローが一変しました。従来3~5日かかっていた設計の試作・検証が、3時間以内に完了するようになりました——朝にCADで設計し、昼休みに試作品を切断し、午後には最終設計を承認できるようになったのです。このレーザー切断機は、外部委託費の削減だけで14カ月で投資回収を果たしました。しかし、真の価値は競争力の向上にありました。これまで納期が長いために受注を断られていた建築設計事務所からも、次々と案件を獲得するようになり、スタジオの受注実績が大きく伸びました。
よくあるご質問
ファイバーレーザー切断機で切断可能な金属の厚さはどのくらいですか?
1~2 kWのファイバーレーザーでは、軟鋼は最大10~12 mm、ステンレス鋼は最大5~6 mm、アルミニウムは最大3~4 mm、真鍮/銅は最大2~3 mmまで切断可能です。高出力機種(3~6 kW)では、これらの切断厚さが比例して向上します。毛河天宇(マオヘ・ティエンユウ)社のレーザー切断機は、素材の厚さに応じて複数の出力仕様から選べます。
レーザー切断した金属にはバリ取りが必要ですか?
補助ガスの圧力、切断速度、焦点位置を適切に設定すれば、ファイバーレーザー切断による軟鋼およびステンレス鋼のバリは極めて少なくなります。一方、アルミニウムや銅は切断部への熱伝導が速いため、わずかなバリが生じることがあり、部品1個あたり手作業で5~10秒程度のバリ取りが必要になる場合があります。適切に設定されたレーザー切断機で得られるエッジ品質は、プラズマ切断部品に必要な研磨工程を通常不要とします。
ファイバーレーザー切断機のランニングコストはいくらですか?
運転コストには、電力(レーザ出力に応じて5~15kW)、アシストガス(酸素または窒素:約3~8㎥/時)、および消耗品(ノズル、保護窓、フィルター:約1~3個/時)が含まれます。切断1時間あたりの総運転コストは、加工材質・板厚・アシストガスの種類によって異なり、通常8~20の範囲です。
レーザー切断機は非金属材料を切断できますか?
ファイバーレーザー切断機は金属加工向けに最適化されており、木材やアクリルなどの有機材料は切断できません。こうした材料にはCO₂レーザーが必要です。ただし、ファイバーレーザーでは一部のプラスチックへのマーキングや、裏打ち材を用いた薄板金属箔の切断は可能です。毛河天宇(マオヘ・ティエンユウ)の製品ラインには、非金属材料の切断用途向けCO₂レーザー機器も含まれています。
レーザー切断機にはどのような保守・点検が必要ですか?
毎日:保護レンズを清掃し、アシストガスの圧力を確認し、ノズルに飛散物が付着していないか点検する。毎週:カッティングテーブルのスラットを清掃し、チラーの水位および温度を確認する。毎月:レーザー光軸の調整(キャリブレーション)を行い、ファイバーケーブル接続部を点検し、エアフィルターを清掃または交換する。毛河天宇社の装置は、適切な保守管理のもとで10万時間以上安定して稼働します。
ファイバーレーザー切断機の精度はどの程度ですか?
定位精度は通常±0.05 mm、繰返し精度は全カッティングベッド上で±0.03 mmです。カーフ幅(切断幅)は、材料や板厚によって0.1~0.3 mmです。これらの仕様により、レーザー切断機で加工された部品同士は、溶接や締結具を用いずに、プレスフィットやタブ&スロット方式による組立が可能なほど狭い隙間公差で適合します。