
 EN



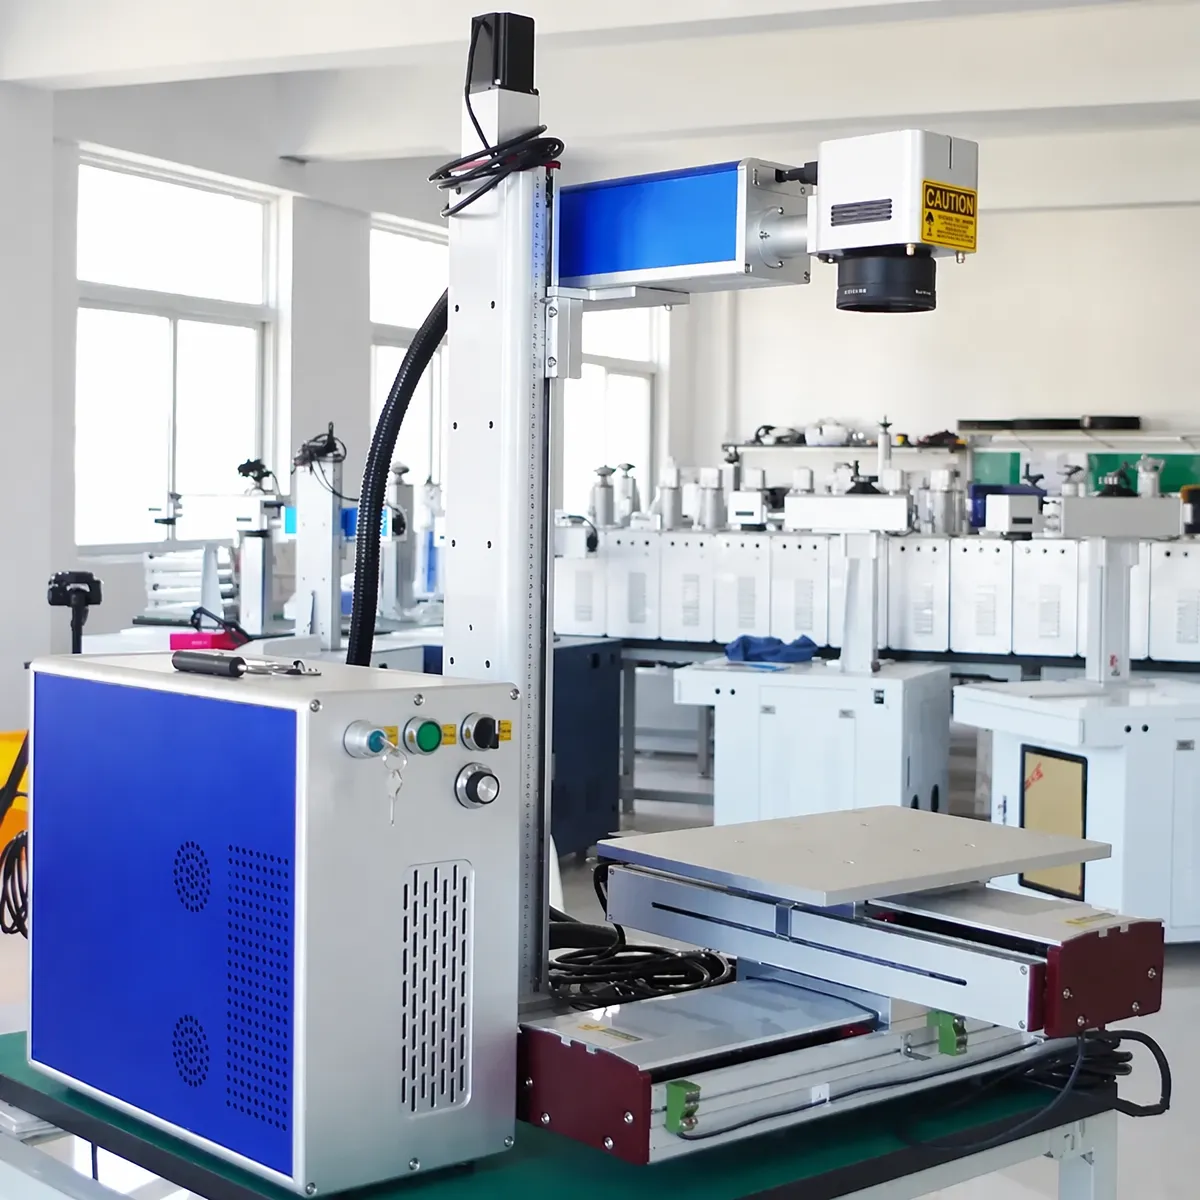
Jenseits der Flamme: Warum eine Laser-Schneidmaschine Handwerkskunst im großen Maßstab ermöglicht
Ein von Hand geschnittenes Metallschild, das mit einer Plasmaschneidanlage hergestellt wurde, trägt die Signatur des Herstellers in jeder leicht unregelmäßigen Kurve – das Kennzeichen handwerklicher Fertigung, wenn ein Einzelstück das Ergebnis ist. Doch sobald die Bestellung 500 identische Schildhalter umfasst, bei denen jeder 14 innenliegende Ausschnitte, drei Gewindebohrungen und eine Kantenbearbeitung erfordert, die so glatt ist, dass eine Pulverbeschichtung ohne Nachbearbeitung möglich ist, wird die Plasmaschneidanlage zur Engstelle, die aus Handwerkskunst einen Kompromiss macht. Eine Laserschneidmaschine löst diese Spannung, indem sie die Präzision der CNC-Bewegungssteuerung mit der sauberen Schnittphysik eines fokussierten Faserlaserstrahls verbindet – und so die Schnittkantenqualität, die Maßgenauigkeit sowie die Gestaltungskomplexität liefert, die man bei Serienfertigung mit manuellen Verfahren nicht erreichen kann.
Die Physik des Laserschneidens erklärt, warum dieser Prozess Kanten erzeugt, die keiner sekundären Nachbearbeitung bedürfen. Eine Faser-Laserschneidmaschine fokussiert einen Lichtstrahl mit einer Wellenlänge von 1064 nm mithilfe einer Linsenanordnung auf die Metalloberfläche und erzeugt dabei einen Fleck mit einem Durchmesser von etwa 0,05–0,1 mm und einer Leistungsdichte von über 10⁶ W/cm². Das Metall am Fokuspunkt schmilzt und verdampft augenblicklich. Ein koaxialer Strahl aus Hilfsgas – Sauerstoff für unlegierten Stahl (exotherme Reaktion erhöht die Schnittenergie) bzw. Stickstoff für Edelstahl und Aluminium (inertes Gas verhindert Oxidation an der Schnittkante) – bläst das geschmolzene Material durch den Schnittspalt (Kerf). Dadurch entsteht eine Schnittkante mit einer Breite von 0,1–0,3 mm und einer Oberflächenrauheit (Ra) von 3,2–6,3 μm. Zum Vergleich: Eine plasmageschnittene Kante weist typischerweise eine Breite von 1,5–3 mm und eine Ra von 12,5–25 μm auf – funktional, aber sichtbar rau. Wuhan Maohe Tianyu Laser Equipment, mit 15 Jahren Erfahrung in der Herstellung von Lasermaschinen und jährlich über 8.000 ausgelieferten Einheiten an Kunden in 140 Ländern, fertigt Laserschneidmaschinen, die den schmalen Kerf und die saubere Kantennachbearbeitung erreichen, die handwerklich hochwertige Metallverarbeitung von der Serienfertigung unterscheiden.
Gestaltungsfreiheit: Was manuell geschnittene Teile nicht reproduzieren können
Innengeometrie ohne Eintrittslöcher
Eine dekorative Metallplatte mit inneren filigranen Mustern – miteinander verbundenen Kurven und isolierten Materialinseln – erfordert entweder eine Laserschneidmaschine oder eine geschickte Hand mit einer Juweliersäge und mehrere Tage Arbeit pro Platte. Die 0,1-mm-Schnittfuge des Laserstrahls kann Ecken mit Radien von nur 0,2 mm umfahren und innenliegende Formen schneiden, ohne ein Eintrittsloch größer als der Strahldurchmesser zu benötigen. Handwerkzeuge benötigen Eintrittslöcher von mindestens 2–3 mm, um eine Sägeblattspitze einzuführen, wodurch die visuelle Kontinuität zerstört wird, die das Design erst wirksam macht. Diese einzige Fähigkeit – komplexe Innengeometrien aus einer massiven Blechplatte ohne sichtbare Eintrittspunkte zu schneiden – ist der Grund, warum Architektur-Metallbaubetriebe, Hersteller individueller Beschilderung und dekorative Fertigungsbetriebe Laserschneidmaschinen unabhängig von ihrer Produktionsmenge standardmäßig einsetzen.
Praxisbeispiel: Die Transformation eines Architektur-Metallbaustudios
Ein Architekturstudio, das für hochwertige Wohnprojekte dekorative Bildschirme, Treppenhalter und Fassadenplatten herstellt, hatte das Laserschneiden an eine Werkstatt ausgelagert, die 45 Dollar pro Blech bezahlte und drei Tage in der Hochsaison bis zu fünf Tage arbeitete. Der Leitartikel-Designer des Studios war frustriert über die Unfähigkeit, zu iterieren: Eine Design-Ausarbeitung bedeutete eine weitere drei Tage Wartezeit, und die angesammelten Verzögerungen verschoben die Projektzeiten über die Klienten-Fristen hinaus.
Das Studio investierte in eine Maohe-Tianyu-Laser-Schneidmaschine mit einem 4 × 8 ft großen Bearbeitungsfeld, die kohlenstoffarmen Stahl bis zu einer Dicke von 12 mm und Edelstahl bis zu 6 mm schneiden kann. Das Ergebnis veränderte den Arbeitsablauf des Studios grundlegend: Entwurfsiterationen, die zuvor 3–5 Tage dauerten, werden nun in weniger als 3 Stunden abgeschlossen – morgens im CAD entworfen, mittags ein Teststück geschnitten, nachmittags das endgültige Design freigegeben. Die Laser-Schneidmaschine amortisierte sich allein durch die eingesparten Kosten für Fremdvergabe innerhalb von 14 Monaten. Der eigentliche Mehrwert war jedoch wettbewerbsbezogen: Das Studio begann, Projekte von Architekturbüros zu gewinnen, die zuvor dessen Angebote aufgrund der langen Durchlaufzeiten abgelehnt hatten.
Häufig gestellte Fragen
Welche Metallstärke kann eine Faser-Laser-Schneidmaschine schneiden?
Ein 1–2-kW-Faserlaser schneidet unlegierten Stahl bis zu einer Dicke von 10–12 mm, Edelstahl bis zu 5–6 mm, Aluminium bis zu 3–4 mm und Messing/Kupfer bis zu 2–3 mm. Hochleistungsanlagen (3–6 kW) erhöhen diese Grenzwerte proportional. Die Laserschneidanlagen von Maohe Tianyu sind in mehreren Leistungskonfigurationen erhältlich, um unterschiedlichen Materialdickenanforderungen gerecht zu werden.
Muss lasergeschnittenes Metall entgratet werden?
Beim Faserschneiden entsteht bei unlegiertem Stahl und Edelstahl nur ein geringer Grat, sofern Druck des Hilfsgases, Schnittgeschwindigkeit und Fokuseinstellung korrekt gewählt sind. Aluminium und Kupfer – die Wärme schneller aus der Schnittzone ableiten – können einen leichten Grat erzeugen, der pro Teil manuell innerhalb von 5–10 Sekunden entfernt werden muss. Die Schnittkantenqualität einer korrekt eingestellten Laserschneidmaschine macht den Schleifschritt, der bei plasmageschnittenen Teilen erforderlich ist, in der Regel überflüssig.
Was sind die Betriebskosten einer Faserschneidmaschine?
Die Betriebskosten bestehen aus Strom (5–15 kW, je nach Laserleistung), Hilfsgas (Sauerstoff oder Stickstoff, Verbrauch ca. 3–8 pro Stunde) und Verbrauchsmaterialien (Düsen, Schutzfenster und Filter – ca. 1–3 pro Stunde). Die gesamten Betriebskosten pro Schnittstunde liegen typischerweise zwischen 8 und 20, abhängig vom Material, dessen Dicke und der Wahl des Hilfsgases.
Kann eine Laserschneidmaschine nichtmetallische Materialien schneiden?
Faserlaserschneidmaschinen sind für Metalle optimiert und können Holz, Acryl oder andere organische Materialien nicht schneiden – dafür ist ein CO₂-Laser erforderlich. Faserlaser können jedoch einige Kunststoffe kennzeichnen und dünne Metallfolien mit Unterlagen schneiden. Die Produktlinie von Maohe Tianyu umfasst CO₂-Lasermaschinen für Anwendungen im Nichtmetallschneiden.
Welche Wartung erfordert eine Laserschneidmaschine?
Täglich: Reinigen der Schutzlinse, Überprüfen des Drucks des Hilfsgases, Inspektion der Düse auf Spritzeransammlungen. Wöchentlich: Reinigen der Schlitzleisten des Schneidetisches, Überprüfen des Kühlwasserspiegels und der Temperatur des Kühlers. Monatlich: Kalibrieren der Laserstrahlausrichtung, Inspektion der Faserverbindungsstelle, Reinigen oder Austauschen der Luftfilter. Die Geräte von Maohe Tianyu laufen bei ordnungsgemäßer Wartung stabil über 100.000 Stunden.
Wie genau ist eine Faser-Laserschneidmaschine?
Die Positioniergenauigkeit beträgt typischerweise ±0,05 mm mit einer Wiederholgenauigkeit von ±0,03 mm über die gesamte Schnittfläche. Die Schnittfugenbreite liegt je nach Material und Dicke zwischen 0,1 und 0,3 mm. Diese Spezifikationen bedeuten, dass Teile, die auf einer Laserschneidmaschine geschnitten werden, so präzise passen, dass sie mit Spaltmaßtoleranzen für Presspassungen sowie Steck- und Nutverbindungen ohne Schweißen oder Verbindungselemente zusammengefügt werden können.