
 EN



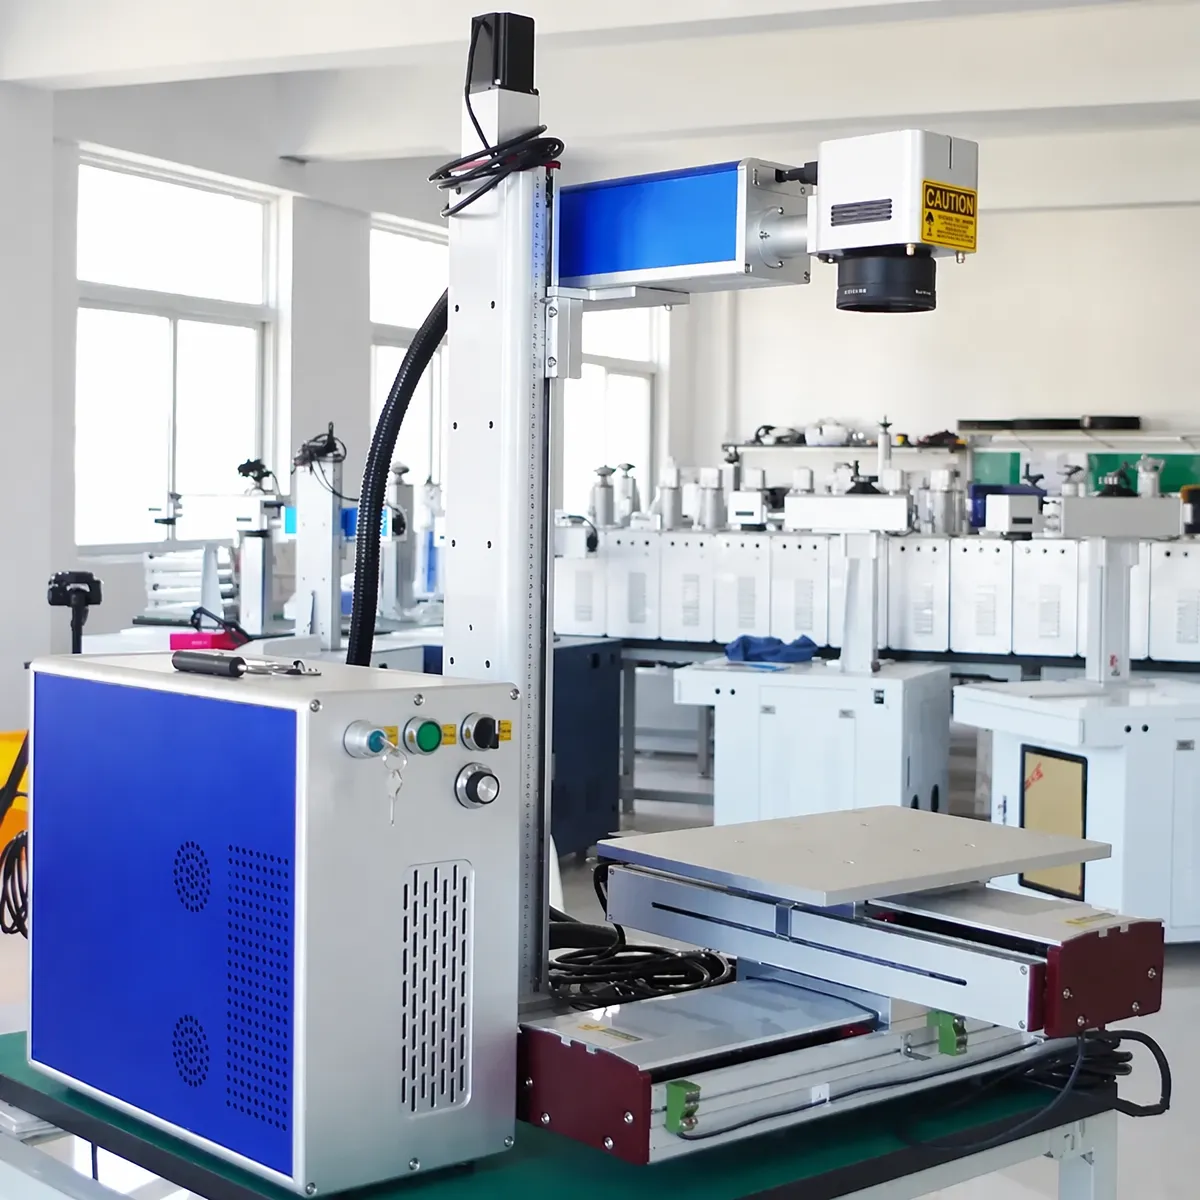
Poza palnikiem: dlaczego maszyna do cięcia laserowego umożliwia rzemiosło w skali przemysłowej
Ręcznie wycinana metalowa tabliczka, wykonana za pomocą palnika plazmowego, nosi podpis twórcy w każdej lekko nieregularnej krzywej — to cecha charakterystyczna rzemiosła, gdy produktem jest pojedynczy przedmiot. Jednak gdy zamówienie obejmuje 500 identycznych uchwytów do tabliczek, z których każdy wymaga 14 wycięć wewnętrznych, trzech otworów gwintowanych oraz wykończenia krawędzi na tyle gładkiego, aby umożliwić natychmiastowe naniesienie powłoki proszkowej bez konieczności szlifowania, palnik plazmowy staje się wąskim gardłem, które przekształca rzemiosło w kompromis. Maszyna do cięcia laserowego rozwiązuje ten problem, łącząc precyzję sterowania numerycznego (CNC) z czystym cięciem skoncentrowanego promienia lasera włóknowego — zapewniając jakość krawędzi, dokładność wymiarową oraz złożoność projektową, której metody ręczne nie są w stanie osiągnąć w produkcji masowej.
Fizyka cięcia laserowego wyjaśnia, dlaczego ten proces tworzy krawędzie nie wymagające dodatkowego wykańczania. Maszyna do cięcia laserowego z włókna optycznego skupia wiązkę o długości fali 1064 nm przez zestaw soczewek na powierzchni metalu, tworząc plamkę o średnicy około 0,05–0,1 mm i gęstości mocy przekraczającej 10⁶ W/cm². Metal w punkcie ogniskowania natychmiast topi się i paruje. Współosiowy strumień gazu pomocniczego — tlen dla stali węglowej (reakcja egzotermiczna zwiększa energię cięcia), azot dla stali nierdzewnej i aluminium (gaz obojętny zapobiega utlenianiu krawędzi cięcia) — wypycha stopiony materiał przez szczelinę cięcia, pozostawiając krawędź o szerokości 0,1–0,3 mm i chropowatości powierzchni (Ra) wynoszącej 3,2–6,3 μm. Dla porównania krawędź uzyskana metodą plazmową ma zwykle szerokość 1,5–3 mm i Ra na poziomie 12,5–25 μm — jest funkcjonalna, ale widocznie chropowata. Wuhan Maohe Tianyu Laser Equipment, z 15-letnim doświadczeniem w produkcji urządzeń laserowych oraz roczną dostawą ponad 8000 jednostek klientom w 140 krajach, wytwarza maszyny do cięcia laserowego osiągające wąską szczelinę cięcia i czystą krawędź, które odróżniają metalurgię rzemieślniczą od masowej produkcji.
Wolność projektowania: To, czego nie potrafi odtworzyć ręczne cięcie
Geometria wewnętrzna bez otworów wejściowych
Dekoracyjna metalowa płyta zaprojektowana z wewnętrznymi wzorami filigranowymi — połączonymi krzywymi i izolowanymi „wyspami” materiału — wymaga albo maszyny do cięcia laserowego, albo wykwalifikowanej ręki z piłką jubilerską oraz dni pracy na każdą płytę. Szczelina (kerf) wiązki laserowej o szerokości 0,1 mm może zakręcać w narożach o promieniu zaledwie 0,2 mm, tnąc elementy wewnętrzne bez konieczności stosowania otworu wejściowego większego niż średnica wiązki. Narzędzia ręczne wymagają otworów wejściowych o średnicy co najmniej 2–3 mm, aby włożyć ostrze piłki, co niszczy wizualną ciągłość, stanowiącą kluczowy element tego projektu. Ta jedna zdolność — cięcie skomplikowanej geometrii wewnętrznej z pełnej blachy bez widocznych punktów wejścia — sprawia, że studia metalurgii architektonicznej, producenci niestandardowych tablic informacyjnych oraz warsztaty dekoracyjnej obróbki metalu standardowo wybierają maszyny do cięcia laserowego, niezależnie od skali produkcji.
Zastosowanie w praktyce: Przemiana studia metalurgii architektonicznej
Studiom metalurgicznym specjalizującym się w projektowaniu niestandardowych elementów architektonicznych, produkującym dekoracyjne ekrany, balustrady schodowe oraz panele fasadowe dla luksusowych projektów mieszkaniowych, była outsourcingowa obróbka cięcia laserowego do zakładu usługowego — płacąc 45 USD za arkusz oraz czekając trzy dni na realizację, co w okresie największego zapotrzebowania w zakładzie usługowym wydłużało się do pięciu dni. Główny projektant studia był zirytowany brakiem możliwości iteracji: każda modyfikacja projektu wymagała kolejnego trzydniowego oczekiwania, a gromadzące się opóźnienia przesuwały harmonogramy projektów poza terminy ustalone z klientami.
Studia zainwestowała w maszynę do cięcia laserowego Maohe Tianyu z powierzchnią roboczą 4 × 8 ft, zdolną do cięcia stali węglowej o grubości do 12 mm oraz stali nierdzewnej o grubości do 6 mm. Wynik przekształcił sposób pracy studia: iteracje projektowe, które wcześniej zajmowały 3–5 dni, teraz kończone są w czasie krótszym niż 3 godziny — projekt tworzony w programie CAD rano, próbną część cięta w południe, a ostateczny projekt zatwierdzany już po południu. Maszyna do cięcia laserowego zwróciła się w ciągu 14 miesięcy wyłącznie dzięki oszczędnościom wynikającym z wyeliminowania kosztów zewnętrznych usług cięcia. Jednak prawdziwą wartością okazała się przewaga konkurencyjna: studio zaczęło wygrywać zamówienia od biur architektonicznych, które wcześniej odrzucały ich oferty z powodu długich czasów realizacji.
Najczęściej zadawane pytania
Jaką grubość metalu może ciąć maszyna do cięcia laserowego typu fiber?
Laser włóknowy o mocy 1–2 kW cięcie stali węglowej do grubości 10–12 mm, stali nierdzewnej do 5–6 mm, aluminium do 3–4 mm oraz mosiądzu/miedzi do 2–3 mm. Maszyny o wyższej mocy (3–6 kW) proporcjonalnie zwiększają te ograniczenia. Maszyny do cięcia laserowego firmy Maohe Tianyu są dostępne w wielu konfiguracjach mocy, dostosowanych do różnych wymagań dotyczących grubości materiału.
Czy metal cięty laserem wymaga usuwania wykańczania?
Cięcie laserem włóknowym generuje minimalne wykańczanie na stali węglowej i stali nierdzewnej, o ile ciśnienie gazu pomocniczego, prędkość cięcia oraz położenie ogniska są prawidłowo ustawione. Aluminium i miedź – które szybciej odprowadzają ciepło ze strefy cięcia – mogą tworzyć lekkie wykańczanie, którego usunięcie ręczne trwa zwykle 5–10 sekund na detal. Jakość krawędzi uzyskana przy prawidłowym ustawieniu maszyny do cięcia laserowego zwykle eliminuje etap szlifowania, który jest konieczny dla detali ciętych plazmą.
Jaki jest koszt eksploatacji maszyny do cięcia laserowego włóknowego?
Koszty eksploatacji obejmują energię elektryczną (5–15 kW w zależności od mocy lasera), gaz wspomagający (zużycie tlenu lub azotu, ok. 3–8 na godzinę) oraz materiały eksploatacyjne (dystrybutory, okna ochronne i filtry — ok. 1–3 na godzinę). Łączne koszty eksploatacji na godzinę cięcia zwykle mieszczą się w przedziale od 8 do 20, w zależności od materiału, jego grubości oraz wybranego gazu wspomagającego.
Czy maszyna do cięcia laserowego może przetwarzać materiały niemetaliczne?
Maszyny do cięcia laserowego z włókienkowym źródłem światła są zoptymalizowane do przetwarzania metali i nie mogą ciąć drewna, akrylu ani innych materiałów organicznych — do tych zastosowań wymagany jest laser CO₂. Lasery włókienkowe mogą jednak oznaczać niektóre tworzywa sztuczne oraz ciąć cienkie folie metalowe z podkładkami. Linia produktów Maohe Tianyu obejmuje maszyny laserowe CO₂ przeznaczone do cięcia materiałów niemetalicznych.
Jakie czynności konserwacyjne wymaga maszyna do cięcia laserowego?
Codziennie: czyszczenie soczewki ochronnej, sprawdzanie ciśnienia gazu wspomagającego, kontrola dyszy pod kątem osadów. Raz w tygodniu: czyszczenie listew stołu tnącego, sprawdzanie poziomu i temperatury wody w chłodnicy. Raz w miesiącu: kalibracja ustawienia wiązki laserowej, kontrola połączenia kabla światłowodowego, czyszczenie lub wymiana filtrów powietrza. Urządzenia Maohe Tianyu działają stabilnie przez ponad 100 000 godzin przy prawidłowej konserwacji.
Jaką dokładność osiąga maszyna do cięcia laserowego typu fiber?
Dokładność pozycjonowania wynosi zwykle ±0,05 mm, a powtarzalność ±0,03 mm na całym obszarze stołu tnącego. Szerokość cięcia (kerf) wynosi 0,1–0,3 mm w zależności od materiału i jego grubości. Te parametry oznaczają, że elementy cięte za pomocą maszyny laserowej pasują do siebie z tak małymi tolerancjami luzów, że można je montować metodą wciskania (press-fit) lub za pomocą złącz typu „wypustek-wpust” (tab-and-slot), bez konieczności spawania ani stosowania elementów łączących.