
 EN


Értékelje a lézer osztályát és az anyag-specifikus veszélyeket
Miért dominálnak a 4. osztályú lézerek az ipari lézeres jelölőgépekben – és mit jelent ez a biztonság szempontjából
Az ipari lézeres jelölőgépek túlnyomó többsége a 4. osztályba tartozik – ez az ANSI Z136.1 és az IEC 60825-1 szabványok szerint a legmagasabb kockázati szint. Ez nem tervezési hiányosság, hanem funkcionális szükségszerűség: a fémekre, kerámiákra és műszaki műanyagokra történő maradandó, nagysebességű jelöléshez olyan optikai teljesítményszintek szükségesek, amelyek természetüknél fogva meghaladják az alacsonyabb osztályok kibocsátási határértékeit. Egy 4. osztályú lézer azonnali kockázatot jelent – például visszafordíthatatlan szemkárosodást okozhat közvetlen vagy tükröződő fénynek való kitettség esetén – továbbá súlyos bőrsérüléseket és tűz keletkezésének veszélyét is magában hordozza. Ennélfogva a biztonság nem támaszkodhat kizárólag eljárási szabályozásokra vagy a munkavállalók tudatosságára. A biztonságos üzemeltetés egy mérnöki biztonsági rendszert igényel, amelynek alapja egy megfelelő képzettségű Lézerbiztonsági Felelős (LSO), zárható, egymással összekapcsolt burkolatok, hullámhossz-specifikus személyi védőfelszerelés (PPE) és szigorú adminisztratív protokollok. Ha a 4. osztályú lézerüzemeltetést nem tekintjük teljesen irányított mérnöki folyamatnak, akkor katasztrofális, azonnali károsodás veszélye fenyeget. és szóródó visszaverődések –, valamint súlyos bőrsérüléseket és tűz keletkezésének veszélyét is magában hordozza. Ennélfogva a biztonság nem támaszkodhat kizárólag eljárási szabályozásokra vagy a munkavállalók tudatosságára. A biztonságos üzemeltetés egy mérnöki biztonsági rendszert igényel, amelynek alapja egy megfelelő képzettségű Lézerbiztonsági Felelős (LSO), zárható, egymással összekapcsolt burkolatok, hullámhossz-specifikus személyi védőfelszerelés (PPE) és szigorú adminisztratív protokollok. Ha a 4. osztályú lézerüzemeltetést nem tekintjük teljesen irányított mérnöki folyamatnak, akkor katasztrofális, azonnali károsodás veszélye fenyeget.
Kockázatösszehasonlítás: CO₂-, szál- és UV-lézeres megjelölőgépek gyakori alapanyagokon
A lézeres kockázatok jelentősen eltérnek a hullámhossztól és az anyagokkal való kölcsönhatástól – így a kockázatértékelés anyag- és lézerspecifikus.
A 10,6 µm-es CO₂ lézer erősen elnyelődik a vízben és szerves vegyületekben, így ideális fa, akríl, üveg és bőr megjelölésére – ugyanakkor azonban azonnali szaruhártya-égetéseket is okoz, mivel a szem felszíne majdnem teljesen elnyeli ezt a hullámhosszt. Ellentétben ezzel a 1,07 µm-es fémszálas lézer sugara behatol az okuláris szövetekbe, és éles fókuszban a retinára irányul, azonnali, visszafordíthatatlan fotokoagulációs károsodást okozva – még alacsony energiájú fémes felületekről visszaverődő sugarak esetén is. A 355 nm-es UV lézerek fotochemiai abláció útján működnek, nem pedig hőhatás révén, így pontos megjelölést tesznek lehetővé hőérzékeny anyagokon, például vékonyfilm-elektronikán vagy orvosi minőségű polimerekön. Ugyanakkor magas fotonenergiájuk kettős szemkárosodási kockázatot jelent: fotochemiai károsodás a szaruhártyában és a lencsében (ami gyorsított kataraktaképződéshez vezethet) és , bizonyos műanyagok feldolgozása során rákkeltő gázok keletkezhetnek, például benzol-származékok vagy hidrogén-klorid.
| Kockázati tényező | CO₂ lézer (10,6 µm) | Fémszálas lézer (1,07 µm) | UV lézer (355 nm) |
|---|---|---|---|
| Fő okuláris kockázat | Szemhélyi égési sérülések (felszíni elnyelés) | Hólyagréteg-károsodás (pontszerű fókuszálás) | Fénykémiai károsodás a szemlencsében/szemhélyban |
| Alkalmazható alapanyagok | Szerves anyagok, üveg, akril, bőr | Fémek, egyes műanyagok | Üveg, kerámiák, vékony rétegek, érzékeny műanyagok |
| Bőrveszély | Mély hőmérsékleti égési sérülések | Mély hőmérsékleti égési sérülések | Hőmérsékleti égési sérülések és gyorsult bőrlökhözódás |
| Fő gázfelhő-kockázat | Elpárologtatható szerves vegyületek | Fémoxid részecskék | Polimerek potenciálisan rákkeltő melléktermékei |
A lézer típusának, az anyagnak és a megfelelő kockázatcsökkentési intézkedéseknek nem megfelelő berendezés kiválasztása kritikus hiba az ipari kockázatkezelésben.
Beépített biztonsági mérnöki megoldások értékelése
Házak, biztonsági kapcsolók és fényfüggönyök: kötelező funkciók lézeres jelölőgépek esetében
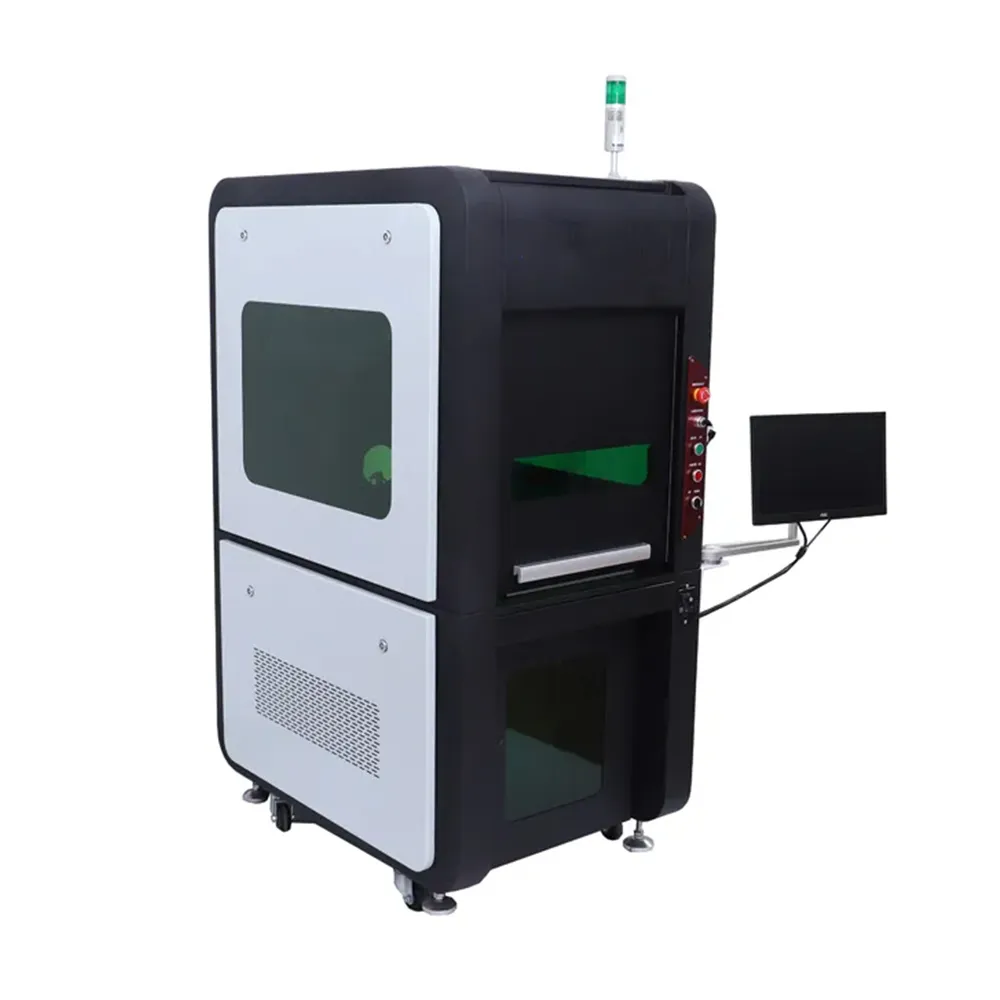
A burkolatok, az ajtózárolók és a fényfüggönyök alkotják a 4. osztályú lézerbiztonság alapvető műszaki hierarchiáját – és kifejezetten előírja őket az ANSI Z136.1 és az EN 60825-1 szabvány. Egy megfelelően tervezett burkolat teljes mértékben tartalmazza a sugárút vonalát, elnyomja a veszélyes visszaverődéseket, és elkülöníti az operátorokat a közvetlen és a szóródott sugárzástól egyaránt. Az összes hozzáférési ponton integrált zárókészülékeknek azonnal le kell állítaniuk a lézerüzemeltetést az ajtó kinyitásakor – késleltetés vagy megkerülési lehetőség nélkül. A fényfüggönyök dinamikus biztonsági zónát hoznak létre a munkaterület körül; bármely behatolás azonnali sugárleállítást eredményez, függetlenül az emberi reakcióidőtől. Ezek a funkciók – ellentétben az adminisztratív intézkedésekkel vagy a személyi védőeszközökkel – megbízhatóan működnek a műszakváltások során is, és nem igényelnek viselkedésalapú együttműködést. A régi rendszerek megbízható, redundáns zárókörökkel és tanúsított fényfüggönyökkel történő utólagos felszerelése gyakran gyakorlatilag kivitelezhetetlen – a modern lézerjelölő gépeknek ezeket a vezérlőelemeket alapvető tervezési elemeikként kell beépíteniük. Jelenlétük közvetlenül hozzájárul a szabályozási előírások betartásához, csökkenti a baleseti felelősséget, és biztosítja a folyamatos termelést.
Erős füstelszívás és környezetvédelem megerősítése
Az anyagok által okozott levegőszennyezők (pl. PVC-kloridgáz, fémozidok) és a szükséges elszívási specifikációk
A lézeres jelölés levegőbe kerülő szennyezőket termel, amelyek toxikussága kizárólag az alapanyag kémiai összetételétől függ. A PVC lézeres gravírozása hidrogén-klorid gázt szabadít fel – egy maradandó ingeranyagot, amely károsítja a légzőszervi szöveteket és a berendezéseket. Az rozsdamentes acél lézeres jelölése belélegzhető hexavalens króm- és nikkel-oxid részecskéket eredményez, amelyek mindkettő az OSHA által szabályozott rákkeltő anyagok. Még a gyakori műanyagok, például az ABS vagy a policarbonát is benzol-, formaldehid- vagy cianidvegyületeket termelhetnek lézeres sugárzás hatására.
Egy megfelelő kivonórendszernek meg kell felelnie a COSHH LEV irányelveknek: a gőzök forrásánál történő elszívásához legalább 0,55 m/s arcvonal-sebességre van szükség. A szűrés többfokozatú megközelítést igényel – először egy előszűrőt használnak a durva szennyeződések eltávolítására, majd egy HEPA-szűrőt (99,97%-os hatékonyság 0,3 µm-nél), végül aktívszenet a VOC-k és a savas gázok adszorpciójára. A rendszer teljesítményének folyamatosan biztosítania kell, hogy a levegőben lévő szennyező anyagok koncentrációja az OSHA PEL-ek és az ACGIH TLV-k alatt maradjon, amit időszakos levegőmintavétellel kell ellenőrizni. A kivonórendszer alulméretezése károsítja a munkavállalók egészségét, gyorsítja az optikai elemek elhasználódását, és jogi következményeket vonhat maga után a létesítmény számára. Nincs „részleges” biztonságos megoldás: az ipari lézeres műveletekhez feltétlenül szükséges a teljes forráselnyelés és a többfokozatú szűrés.
Szabályozási megfelelőség és dokumentációs integritás ellenőrzése
Lézeres jelölőgép vásárlásakor elengedhetetlen a szabályozási megfelelőség és a dokumentáció integritásának ellenőrzése – nem csupán a jogszabályi kötelezettségek teljesítése érdekében, hanem az üzemeltetési biztonság és a könyvvizsgálatra való felkészültség érdekében is. Az Egyesült Államokban forgalomba hozott összes ipari lézernek meg kell felelnie az FDA/CDRH előírásainak (21 CFR 1040.10 és 1040.11), míg az EU-piacra szánt eszközöknek meg kell felelniük az EN 60825-1 szabványnak és a Gépek Irányelvének. Egy megfelelő rendszer tartalmazza a gyártó által kiadott Megfelelőségi Nyilatkozatot, egy teljes műszaki dokumentációt és egy felhasználói kézikönyvet, amely részletesen ismerteti a biztonsági funkciókat, a karbantartási időközöket és a személyi védőfelszerelés (PPE) specifikációit.
A szilárd dokumentáció a megfelelőségi követelményeken túlmenően lehetővé teszi az érvényesítést is. A telepítési érvényesítés (IQ), a működési érvényesítés (OQ) és a teljesítmény-érvényesítés (PQ) protokollok megerősítik, hogy a berendezés megfelelően van telepítve, meghatározott paraméterek között működik, és valós körülmények között is konzisztens jelölési eredményeket szolgáltat. Az adatintegritási gyakorlatok biztosítják, hogy ezek a feljegyzések verziókontroll alatt álljanak, hozzárendelhetők legyenek, olvashatók, időben készüljenek, eredetiek legyenek, pontosak, teljesek, összhangban álljanak egymással, tartósak és elérhetők legyenek (ALCOA+ elvek). A végleges elfogadásnak tartalmaznia kell a LSO által aláírt ellenőrzést, a karbantartási naplókat és a gyártó által közvetlenül kiállított megfelelőségi tanúsítványt. Enélkül a dokumentált alap nélkül a létesítmények szabályozási megjegyzéseket, újraérvényesítés miatti gyártási késéseket és elkerülhető lézer- és vegyi veszélyekre való ellenőrizetlen kitettséget kockáztatnak. A üzembe helyezés előtt mindig ellenőrizze és jóváhagyja a teljes dokumentációs csomagot.
GYIK
Mi az a 4. osztályú lézer, és miért gyakori ipari lézerjelölésre használják?
A 4. osztályú lézer a legmagasabb veszélyességi szintet képviseli, és ipari jelölésre használják, mert lehetővé teszi a nagy sebességű, maradandó jelölést kemény anyagokon, például fémeken és kerámián. Ez az osztály természeténél fogva veszélyes, mivel az ilyen alkalmazásokhoz szükséges optikai teljesítményszintek magasak.
Mik a fő aggályok különböző lézertípusok – CO₂, szálas és UV – esetében?
A CO₂ lézerek elsősorban a szaruhártyára jelentenek kockázatot, a szálas lézerek súlyosan károsíthatják a retinát, míg az UV lézerek fénykémiai károsodást és mérgező gázok keletkezését okozhatják, attól függően, hogy milyen alapanyagra hatnak.
Miért elengedhetetlenek a burkolatok és biztonsági kapcsolók a lézerjelölő rendszerekben?
A burkolatok és biztonsági kapcsolók kritikus biztonsági funkciókat látnak el: a lézersugár útját tartják be, visszaverődések kialakulását akadályozzák meg, és megakadályozzák a véletlen expozíciót, ezzel megfelelve olyan szabályozási előírásoknak, mint az ANSI Z136.1.
Milyen füstök keletkeznek a lézerjelölés során?
A füstök a megjelölt alapanyagtól függenek; például a PVC hidrogén-klorid gázt bocsáthat ki, a fémek hexavalens króm részecskéket termelhetnek, és egyes műanyagok rákkeltő melléktermékeket bocsáthatnak ki.
Hogyan biztosítja, hogy egy lézeres jelölőgép megfeleljen a biztonsági szabványoknak?
A megfelelőséget dokumentumokkal, például Megfelelőségi Nyilatkozattal, műszaki dokumentációval, valamint az FDA/CDRH, az EN 60825-1 és a Gépek Irányelve szerinti előírások betartásával ellenőrzik. A teljes érvényesítés (IQ, OQ és PQ) hozzájárul az üzemeltetési biztonság fenntartásához.
Tartalomjegyzék
- Értékelje a lézer osztályát és az anyag-specifikus veszélyeket
- Beépített biztonsági mérnöki megoldások értékelése
- Erős füstelszívás és környezetvédelem megerősítése
- Szabályozási megfelelőség és dokumentációs integritás ellenőrzése
-
GYIK
- Mi az a 4. osztályú lézer, és miért gyakori ipari lézerjelölésre használják?
- Mik a fő aggályok különböző lézertípusok – CO₂, szálas és UV – esetében?
- Miért elengedhetetlenek a burkolatok és biztonsági kapcsolók a lézerjelölő rendszerekben?
- Milyen füstök keletkeznek a lézerjelölés során?
- Hogyan biztosítja, hogy egy lézeres jelölőgép megfeleljen a biztonsági szabványoknak?