
 EN


Évaluer la classe laser et les dangers liés aux matériaux
Pourquoi les lasers de classe 4 dominent-ils les machines industrielles de marquage laser — et quelles en sont les implications pour la sécurité
La grande majorité des machines industrielles de marquage laser sont classées dans la catégorie 4 — le niveau de danger le plus élevé selon les normes ANSI Z136.1 et IEC 60825-1. Il ne s’agit pas d’un défaut de conception, mais d’une nécessité fonctionnelle : le marquage permanent et à haute vitesse sur les métaux, les céramiques et les plastiques techniques exige des niveaux de puissance optique qui dépassent nécessairement les limites d’émission des catégories inférieures. Un laser de classe 4 présente des risques immédiats — notamment des lésions oculaires irréversibles dues à des réflexions directes ou diffuses — ainsi que des brûlures cutanées graves et un risque d’ignition d’incendie. Par conséquent, la sécurité ne peut pas reposer uniquement sur des mesures procédurales ou la vigilance de l’opérateur. et le déploiement sécurisé exige un système de sécurité intégré, piloté par un Officier de Sécurité Laser (LSO) qualifié, comprenant des enceintes verrouillées, des Équipements de Protection Individuelle (EPI) spécifiques à la longueur d’onde utilisée, et des protocoles administratifs rigoureux. Considérer l’exploitation d’un laser de classe 4 comme autre chose qu’un processus d’ingénierie entièrement contrôlé expose à des dommages catastrophiques et instantanés.
Comparaison des risques : machines de marquage au CO₂, aux fibres et au laser UV sur les substrats courants
Les risques liés aux lasers varient considérablement selon la longueur d’onde et l’interaction avec le matériau, ce qui rend l’évaluation des risques spécifique au substrat et au type de laser.
Un laser CO₂ à 10,6 µm est fortement absorbé par l’eau et les composés organiques, ce qui le rend idéal pour le marquage du bois, de l’acrylique, du verre et du cuir — mais provoque aussi des brûlures cornéennes immédiates, car la surface oculaire absorbe presque entièrement cette longueur d’onde. En revanche, le faisceau à 1,07 µm émis par un laser à fibre pénètre les tissus oculaires et se focalise précisément sur la rétine, causant des lésions photocoagulatives instantanées et permanentes — même à partir de réflexions à faible énergie sur des surfaces métalliques. Les lasers UV à 355 nm fonctionnent par ablation photochimique plutôt que par chauffage thermique, permettant un marquage précis sur des matériaux sensibles à la chaleur, comme les composants électroniques en couche mince ou les polymères destinés à des applications médicales. Toutefois, leur émission à haute énergie photonique comporte deux risques oculaires simultanés : des lésions photochimiques de la cornée et du cristallin (associées à une formation accélérée de cataracte). et lors du traitement de certaines matières plastiques, la génération de fumées cancérigènes telles que des dérivés du benzène ou du chlorure d’hydrogène.
| Facteur de risque | Laser CO₂ (10,6 µm) | Laser à fibre (1,07 µm) | Laser UV (355 nm) |
|---|---|---|---|
| Risque oculaire principal | Brûlures cornéennes (absorption superficielle) | Lésions rétiniennes (focalisées en un point) | Dégâts photochimiques au cristallin/cornée |
| Substrats appropriés | Matières organiques, verre, acrylique, cuir | Métaux, certains plastiques techniques | Verre, céramiques, couches minces, plastiques sensibles |
| Danger pour la peau | Brûlures thermiques profondes | Brûlures thermiques profondes | Brûlures thermiques et vieillissement accéléré de la peau |
| Principale préoccupation liée aux fumées | Composés organiques volatils | Particules d’oxyde métallique | Sous-produits cancérigènes potentiels issus de polymères |
Choisir un équipement sans aligner le type de laser, le matériau et les mesures correspondantes d’atténuation des risques constitue une défaillance critique dans la gestion des risques professionnels.
Évaluer les dispositifs intégrés de sécurité par ingénierie
Enceintes, verrous de sécurité et rideaux lumineux : caractéristiques non négociables sur une machine de marquage au laser
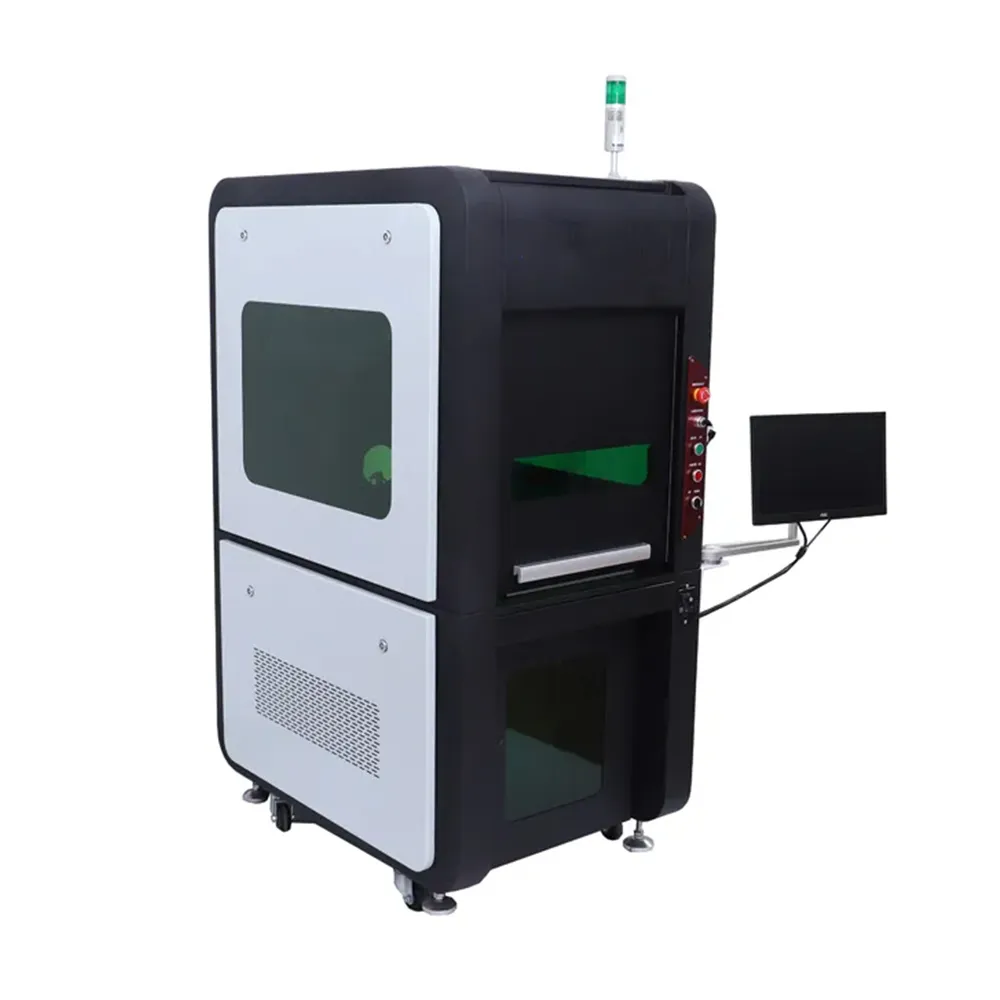
Les enceintes, les verrous de porte et les rideaux lumineux constituent la hiérarchie technique essentielle pour la sécurité des lasers de classe 4 — et sont explicitement exigés par les normes ANSI Z136.1 et EN 60825-1. Une enceinte correctement conçue contient entièrement le trajet du faisceau, supprime les réflexions dangereuses et isole les opérateurs des rayonnements directs et diffusés. Les verrous intégrés à tous les points d’accès doivent interrompre immédiatement l’émission laser dès l’ouverture d’une porte — sans délai ni possibilité de contournement. Les rideaux lumineux établissent une zone de protection dynamique autour de la zone de travail ; toute intrusion déclenche une coupure instantanée du faisceau, indépendamment du temps de réaction humain. Contrairement aux mesures organisationnelles ou aux équipements de protection individuelle (EPI), ces dispositifs fonctionnent de façon fiable sur tous les postes de travail et ne nécessitent aucune conformité comportementale. La modernisation des systèmes anciens par l’ajout de circuits de verrouillage robustes et redondants, ainsi que de rideaux lumineux certifiés, s’avère souvent impraticable — les machines modernes de marquage laser doivent intégrer ces dispositifs comme éléments fondamentaux de leur conception. Leur présence contribue directement au respect des réglementations, réduit la responsabilité en cas d’incident et garantit une production ininterrompue.
Confirmer l’efficacité du système d’extraction des fumées et la conformité aux exigences de protection de l’environnement
Contaminants aéroportés liés aux matériaux (par exemple, gaz chloré issu du PVC, oxydes métalliques) et spécifications requises pour l’extraction
Le marquage laser génère des contaminants aéroportés dont la toxicité dépend entièrement de la composition chimique du substrat. La gravure de PVC libère du chlorure d’hydrogène, un gaz corrosif et irritant qui endommage les tissus respiratoires ainsi que les équipements. Le marquage de l’acier inoxydable produit des particules inhalables de chrome hexavalent et d’oxyde de nickel, deux agents cancérigènes réglementés par l’OSHA. Même des polymères courants comme l’ABS ou le polycarbonate peuvent libérer du benzène, du formaldéhyde ou des composés cyanurés sous irradiation laser.
Un système d’extraction conforme doit respecter les recommandations COSHH LEV : capturer les fumées à la source avec une vitesse minimale en face de 0,55 m/s. La filtration exige une approche par étapes — commençant par un préfiltre pour les débris grossiers, suivi d’un filtre HEPA (efficacité de 99,97 % à 0,3 µm) et se terminant par du charbon actif afin d’adsorber les COV et les gaz acides. Les performances du système doivent maintenir constamment les concentrations de contaminants aéroportés en dessous des valeurs limites d’exposition permises par l’OSHA (PEL) et les valeurs limites d’exposition recommandées par l’ACGIH (TLV), ce qui doit être vérifié par des prélèvements d’air périodiques. Sous-dimensionner le système d’extraction compromet la santé des opérateurs, accélère la dégradation des optiques et expose les installations à des mesures répressives. Il n’existe aucune solution « partielle » sûre : la capture complète à la source et la filtration multi-étages sont des exigences absolues pour les opérations industrielles au laser.
Valider la conformité réglementaire et l’intégrité de la documentation
Lors de l’achat d’une machine de marquage au laser, il est essentiel de vérifier la conformité réglementaire et l’intégrité de la documentation — non seulement pour respecter la réglementation, mais aussi pour assurer la sécurité opérationnelle et la préparation aux audits. Tous les lasers industriels commercialisés aux États-Unis doivent satisfaire aux exigences de la FDA/CDRH (21 CFR 1040.10 et 1040.11), tandis que les dispositifs destinés au marché de l’UE doivent être conformes à la norme EN 60825-1 et à la directive Machines. Un système conforme comprend une déclaration de conformité établie par le fabricant, un dossier technique complet et un manuel d’utilisation détaillant les fonctions de sécurité, les intervalles d’entretien et les spécifications relatives aux EPI.
Une documentation rigoureuse va au-delà de la simple conformité : elle permet la validation. Les protocoles de qualification d’installation (IQ), de qualification opérationnelle (OQ) et de qualification de performance (PQ) confirment que l’équipement est installé correctement, fonctionne dans les paramètres définis et fournit des résultats de marquage constants dans des conditions réelles. Les bonnes pratiques en matière d’intégrité des données garantissent que ces enregistrements restent contrôlés en version, attribuables, lisibles, réalisés en temps réel, originaux, exacts, complets, cohérents, pérennes et accessibles (principes ALCOA+). L’acceptation finale doit inclure une vérification signée par le responsable sécurité laser (LSO), les registres de maintenance et un certificat de conformité émis directement par le fabricant. En l’absence de cette base documentaire, les installations encourent des sanctions réglementaires, des retards de production dus à des re-validations et une exposition non maîtrisée à des risques évitables liés aux lasers et aux produits chimiques. Examinez et approuvez toujours l’ensemble du dossier documentaire avant la mise en service.
FAQ
Qu’est-ce qu’un laser de classe 4, et pourquoi est-il courant dans le marquage laser industriel ?
Un laser de classe 4 représente le niveau de danger le plus élevé et est utilisé dans le marquage laser industriel car il permet un marquage permanent à haute vitesse sur des matériaux durs tels que les métaux et les céramiques. Cette classe est intrinsèquement dangereuse en raison des niveaux de puissance optique requis pour de telles applications.
Quelles sont les principales préoccupations liées aux différents types de lasers — CO₂, à fibre et UV ?
Les lasers CO₂ présentent principalement un risque pour la cornée, les lasers à fibre peuvent endommager gravement la rétine, et les lasers UV comportent des risques tels que des lésions photochimiques et la production de fumées toxiques, selon le substrat traité.
Pourquoi les enceintes et les dispositifs de verrouillage sont-ils essentiels pour les systèmes de marquage laser ?
Les enceintes et les dispositifs de verrouillage constituent des éléments de sécurité critiques qui confinent les trajets du faisceau laser, atténuent les réflexions et empêchent toute exposition accidentelle, conformément aux normes réglementaires telles que l’ANSI Z136.1.
Quelles sortes de fumées sont générées pendant le marquage laser ?
Les émanations dépendent du substrat à marquer ; par exemple, le PVC peut libérer du chlorure d’hydrogène, les métaux peuvent produire des particules telles que le chrome hexavalent, et certains plastiques peuvent émettre des sous-produits cancérigènes.
Comment garantissez-vous la conformité d’une machine de marquage laser aux normes de sécurité ?
La conformité est vérifiée au moyen de documents tels qu’une déclaration de conformité, de dossiers techniques et du respect des réglementations FDA/CDRH, EN 60825-1 et directive Machines. Une validation complète par IQ, OQ et PQ contribue à assurer la sécurité opérationnelle.
Table des matières
- Évaluer la classe laser et les dangers liés aux matériaux
- Évaluer les dispositifs intégrés de sécurité par ingénierie
- Confirmer l’efficacité du système d’extraction des fumées et la conformité aux exigences de protection de l’environnement
- Valider la conformité réglementaire et l’intégrité de la documentation
-
FAQ
- Qu’est-ce qu’un laser de classe 4, et pourquoi est-il courant dans le marquage laser industriel ?
- Quelles sont les principales préoccupations liées aux différents types de lasers — CO₂, à fibre et UV ?
- Pourquoi les enceintes et les dispositifs de verrouillage sont-ils essentiels pour les systèmes de marquage laser ?
- Quelles sortes de fumées sont générées pendant le marquage laser ?
- Comment garantissez-vous la conformité d’une machine de marquage laser aux normes de sécurité ?