
 EN


Oceń klasę lasera oraz zagrożenia specyficzne dla danego materiału
Dlaczego lasery klasy 4 dominują w przemysłowych maszynach do znakowania laserowego — i jakie to ma konsekwencje dla bezpieczeństwa
Ogromna większość przemysłowych maszyn do znakowania laserowego jest klasyfikowana jako klasa 4 – najwyższy poziom zagrożenia zgodnie ze standardami ANSI Z136.1 i IEC 60825-1. Nie jest to wada projektowa, lecz konieczność funkcjonalna: trwałe, wysokoprędkościowe znakowanie metali, ceramiki oraz inżynierskich tworzyw sztucznych wymaga poziomów mocy optycznej, które z natury przekraczają granice emisji niższych klas. Laser klasy 4 niesie natychmiastowe zagrożenia – w tym nieodwracalne uszkodzenia oczu spowodowane bezpośrednim lub lustrzanym odbiciem – a także poważne oparzenia skóry oraz ryzyko zapłonu. W związku z tym bezpieczeństwo nie może polegać wyłącznie na kontrolach proceduralnych ani świadomości operatora. Bezpieczne wdrażanie takich urządzeń wymaga zintegrowanego systemu bezpieczeństwa opartego na wykwalifikowanym Inspektorze Bezpieczeństwa Laserowego (LSO), obudowach zabezpieczonych za pomocą blokad elektrycznych, sprzęcie ochronnym (PPE) dostosowanym do konkretnej długości fali oraz rygorystycznych procedur administracyjnych. Traktowanie eksploatacji lasera klasy 4 jako czegoś mniej niż pełnego, inżynieryjnie kontrolowanego procesu wiąże się z zagrożeniem katastrofalnych, natychmiastowych obrażeń. i rozproszonym odbiciem – jak również poważne oparzenia skóry oraz ryzyko zapłonu. W związku z tym bezpieczeństwo nie może polegać wyłącznie na kontrolach proceduralnych ani świadomości operatora. Bezpieczne wdrażanie takich urządzeń wymaga zintegrowanego systemu bezpieczeństwa opartego na wykwalifikowanym Inspektorze Bezpieczeństwa Laserowego (LSO), obudowach zabezpieczonych za pomocą blokad elektrycznych, sprzęcie ochronnym (PPE) dostosowanym do konkretnej długości fali oraz rygorystycznych procedur administracyjnych. Traktowanie eksploatacji lasera klasy 4 jako czegoś mniej niż pełnego, inżynieryjnie kontrolowanego procesu wiąże się z zagrożeniem katastrofalnych, natychmiastowych obrażeń.
Porównanie zagrożeń: maszyny do znakowania laserem CO₂, włókienkowym i UV na typowych podłożach
Zagrożenia związane z laserem różnią się znacznie w zależności od długości fali oraz oddziaływania z materiałem – co oznacza, że ocena ryzyka musi uwzględniać konkretne podłoże oraz typ lasera.
Laser CO₂ o długości fali 10,6 µm jest intensywnie pochłaniany przez wodę i związki organiczne, co czyni go idealnym do znakowania drewna, akrylu, szkła i skóry – ale powoduje również natychmiastowe oparzenia rogówki, ponieważ powierzchnia oka niemal całkowicie pochłania tę długość fali. Natomiast wiązka lasera włóknowego o długości fali 1,07 µm przenika tkanki oczne i skupia się ostro na siatkówce, powodując natychmiastowe, trwałe uszkodzenie fotozgrzewcze – nawet przy niskiej energii odbitych promieni od powierzchni metalowych. Lasery UV o długości fali 355 nm działają poprzez ablację fotochemiczną, a nie nagrzewanie termiczne, umożliwiając precyzyjne znakowanie materiałów wrażliwych na ciepło, takich jak elektronika cienkowarstwowa lub polimery przeznaczone do zastosowań medycznych. Jednak ich wysoka energia fotonów wiąże się z podwójnym ryzykiem dla oczu: uszkodzeniem fotochemicznym rogówki i soczewki (związane z przyspieszoną kataraktą) i , podczas przetwarzania niektórych tworzyw sztucznych powstają toksyczne opary rakotwórcze, takie jak pochodne benzenu lub chlorowodór.
| Czynnik zagrożenia | Laser CO₂ (10,6 µm) | Laser włóknowy (1,07 µm) | Laser UV (355 nm) |
|---|---|---|---|
| Główne ryzyko dla oczu | Opary rogówki (pochłanianie na powierzchni) | Uszkodzenie siatkówki (skupienie w jednym punkcie) | Uszkodzenie fotochemiczne soczewki/rogówki |
| Podłoża dopuszczalne do stosowania | Materiały organiczne, szkło, akryl, skóra | Metale, niektóre tworzywa inżynierskie | Szkło, ceramika, cienkie warstwy, wrażliwe tworzywa sztuczne |
| Zagrożenie dla skóry | Głębokie oparzenia termiczne | Głębokie oparzenia termiczne | Oparzenia termiczne i przyspieszone starzenie się skóry |
| Główny problem z parami | Skrapowane organiczne związki chemiczne | Cząstki tlenków metali | Potencjalne produkty uboczne o działaniu rakotwórczym pochodzące z polimerów |
Wybór sprzętu bez dostosowania typu lasera, materiału i odpowiednich środków zapobiegawczych stanowi krytyczny błąd w zarządzaniu ryzykiem zawodowym.
Ocena wbudowanych inżynieryjnych środków bezpieczeństwa
Obudowy, blokady i kotary świetlne: cechy niepodlegające negocjacji w maszynach do znakowania laserowego
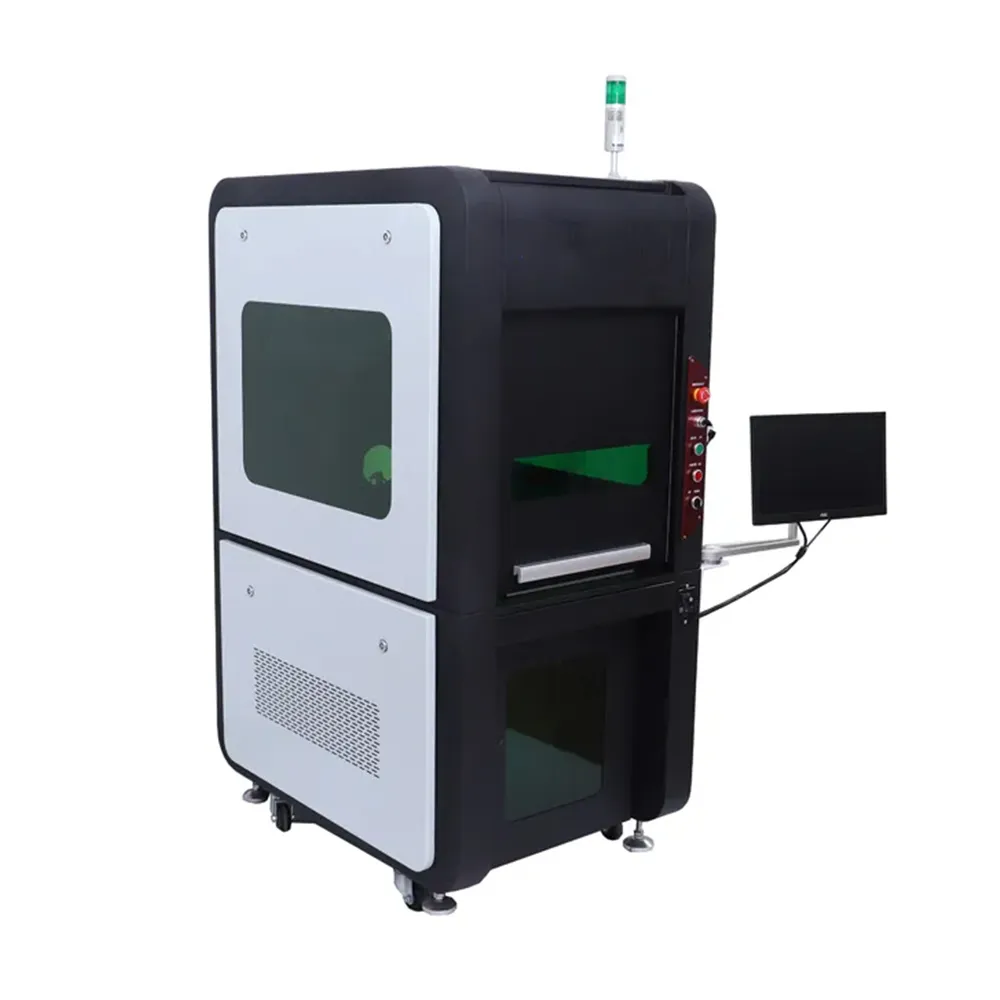
Obudowy, blokady drzwi oraz kotary świetlne stanowią podstawową hierarchię inżynieryjną zapewniającą bezpieczeństwo przy laserach klasy 4 — są one wyraźnie wymagane w normach ANSI Z136.1 oraz EN 60825-1. Poprawnie zaprojektowana obudowa w pełni zawiera ścieżkę wiązki, tłumi niebezpieczne odbicia oraz izoluje operatorów od promieniowania bezpośredniego i rozproszonego. Zintegrowane blokady na wszystkich punktach dostępu muszą natychmiast wyłączać generowanie wiązki po otwarciu drzwi — bez opóźnienia i możliwości obejścia. Kotary świetlne tworzą dynamiczną strefę ochronną wokół obszaru roboczego; każde naruszenie tej strefy powoduje natychmiastowe wyłączenie wiązki, niezależnie od czasu reakcji człowieka. W przeciwieństwie do środków administracyjnych lub sprzętu ochronnego indywidualnego (PPE), te funkcje działają niezawodnie przez całą zmianę i nie wymagają żadnej zgodności behawioralnej od użytkownika. Modyfikacja starszych systemów poprzez dodanie solidnych, nadmiarowych obwodów blokad oraz certyfikowanych kotar świetlnych jest często niewykonalna — nowoczesne maszyny do znakowania laserowego muszą integrować te środki ochrony jako podstawowe elementy konstrukcyjne. Ich obecność bezpośrednio wspiera zgodność z przepisami, ogranicza ryzyko odpowiedzialności prawnej w przypadku incydentów oraz zapewnia nieprzerwaną produkcję.
Potwierdź skuteczną ekstrakcję oparów i ochronę środowiska
Zanieczyszczenia powietrza wynikające z materiału (np. chlorowodór z PVC, tlenki metali) oraz wymagane specyfikacje ekstrakcji
Oznaczanie laserem generuje zanieczyszczenia powietrza w postaci aerozoli, których toksyczność zależy wyłącznie od składu chemicznego podłoża. Grawerowanie PVC uwalnia gaz chlorowodorowy – korozję wywołujący i drażniący czynnik szkodliwy dla tkanek układu oddechowego oraz sprzętu. Oznaczanie stali nierdzewnej powoduje powstawanie wdychalnych cząstek sześciowartościowego chromu i tlenku niklu, które są rakotwórczymi substancjami regulowanymi przez OSHA. Nawet powszechne polimery, takie jak ABS lub poliwęglan, mogą pod wpływem promieniowania laserowego tworzyć benzene, formaldehyd lub związki cyjanowe.
Zgodny system odprowadzania musi spełniać wytyczne COSHH LEV: chwytanie oparów w miejscu ich powstawania z minimalną prędkością powietrza na powierzchni przepływu wynoszącą 0,55 m/s. Filtracja wymaga wielostopniowego podejścia — zaczynając od filtra wstępnego do usuwania grubych zanieczyszczeń, następnie filtru HEPA (skuteczność 99,97 % przy cząstkach o średnicy 0,3 µm) oraz kończąc na węglu aktywnym adsorbującym lotne związki organiczne (VOC) i gazy kwasowe. Wydajność systemu musi stale zapewniać stężenia zanieczyszczeń unoszących się w powietrzu poniżej wartości dopuszczalnych OSHA (PEL) i ACGIH (TLV), co potwierdza się okresowymi pomiarami jakości powietrza. Niedostateczne dobranie systemu odprowadzania zagraża zdrowiu operatorów, przyspiesza degradację optyki oraz naraża obiekt na działania kontrolne ze strony organów nadzoru. Nie ma bezpiecznego rozwiązania „częściowego”: pełne chwytanie w źródle i wielostopniowa filtracja są warunkami bezwzględnie koniecznymi w przemysłowych zastosowaniach laserów.
Zweryfikuj zgodność z przepisami oraz integralność dokumentacji
Podczas zakupu maszyny do znakowania laserowego weryfikacja zgodności z przepisami oraz integralności dokumentacji jest niezbędna – nie tylko ze względu na przestrzeganie wymogów prawnych, ale także dla bezpieczeństwa operacyjnego i gotowości do audytu. Wszystkie lasery przemysłowe sprzedawane w Stanach Zjednoczonych muszą spełniać wymagania FDA/CDRH (21 CFR 1040.10 i 1040.11), natomiast urządzenia przeznaczone do rynku unijnego muszą być zgodne z normą EN 60825-1 oraz Dyrektywą Maszynową. System zgodny zawiera deklarację zgodności wydaną przez producenta, pełny plik techniczny oraz instrukcję obsługi zawierającą szczegółowe informacje o funkcjach bezpieczeństwa, interwałach konserwacji oraz specyfikacji środków ochrony indywidualnej (PPE).
Solidna dokumentacja wykracza poza wymóg zgodności — umożliwia weryfikację. Protokoły kwalifikacji instalacyjnej (IQ), kwalifikacji operacyjnej (OQ) oraz kwalifikacji eksploatacyjnej (PQ) potwierdzają, że sprzęt został prawidłowo zainstalowany, funkcjonuje w ramach określonych parametrów oraz zapewnia spójne rezultaty znakowania w warunkach rzeczywistych. Praktyki zapewniające integralność danych gwarantują, że te zapisy pozostają kontrolowane pod względem wersji, przypisane odpowiednim osobom, czytelne, sporządzone w czasie rzeczywistym, oryginalne, dokładne, pełne, spójne, trwałe i dostępne (zasady ALCOA+). Ostateczna akceptacja powinna obejmować zweryfikowaną i podpisaną przez LSO deklarację, dzienniki konserwacji oraz certyfikat zgodności wydany bezpośrednio przez producenta. Bez tej udokumentowanej podstawy obiekty narażone są na sankcje regulacyjne, opóźnienia w produkcji wynikające z konieczności ponownej walidacji oraz nieograniczone ryzyko wystąpienia zapobieganych zagrożeń związanych z promieniowaniem laserowym i substancjami chemicznymi. Zawsze należy dokładnie przejrzeć i zatwierdzić pełny pakiet dokumentacyjny przed wprowadzeniem systemu do eksploatacji.
Często zadawane pytania
Czym jest laser klasy 4 i dlaczego jest on powszechnie stosowany w przemysłowym znakowaniu laserowym?
Laser klasy 4 reprezentuje najwyższy poziom zagrożenia i jest stosowany w przemysłowym znakowaniu, ponieważ umożliwia szybkie, trwałe znakowanie twardych materiałów, takich jak metale i ceramika. Klasa ta jest z natury niebezpieczna ze względu na poziomy mocy optycznej wymagane do takich zastosowań.
Jakie są główne zagrożenia związane z różnymi typami laserów — CO₂, włókienkowymi i UV?
Lasery CO₂ stanowią głównie zagrożenie dla rogówki, lasery włókienkowe mogą poważnie uszkodzić siatkówkę, a lasery UV wiążą się z ryzykiem uszkodzeń fotochemicznych oraz powstawania toksycznych oparów, w zależności od podłoża.
Dlaczego obudowy i blokady są niezbędne w systemach znakowania laserowego?
Obudowy i blokady to kluczowe elementy bezpieczeństwa, które ograniczają ścieżki promienia laserowego, tłumią odbicia oraz zapobiegają przypadkowemu narażeniu, zapewniając zgodność ze standardami regulacyjnymi, takimi jak ANSI Z136.1.
Jakie opary powstają podczas znakowania laserowego?
Opary zależą od podłoża, na którym wykonywany jest znak; na przykład PVC może uwalniać chlorowodór, metale mogą tworzyć cząstki, takie jak sześciowartościowy chrom, a niektóre tworzywa sztuczne mogą emitować produktu rakotwórcze.
W jaki sposób zapewnić zgodność maszyny do znakowania laserowego ze standardami bezpieczeństwa?
Zgodność potwierdzana jest poprzez dokumentację, taką jak Oświadczenie o Zgodności, pliki techniczne oraz przestrzeganie przepisów FDA/CDRH, EN 60825-1 i Dyrektywy Maszynowej. Pełna walidacja metodami IQ, OQ i PQ wspiera utrzymanie bezpieczeństwa operacyjnego.
Spis treści
- Oceń klasę lasera oraz zagrożenia specyficzne dla danego materiału
- Ocena wbudowanych inżynieryjnych środków bezpieczeństwa
- Potwierdź skuteczną ekstrakcję oparów i ochronę środowiska
- Zweryfikuj zgodność z przepisami oraz integralność dokumentacji
-
Często zadawane pytania
- Czym jest laser klasy 4 i dlaczego jest on powszechnie stosowany w przemysłowym znakowaniu laserowym?
- Jakie są główne zagrożenia związane z różnymi typami laserów — CO₂, włókienkowymi i UV?
- Dlaczego obudowy i blokady są niezbędne w systemach znakowania laserowego?
- Jakie opary powstają podczas znakowania laserowego?
- W jaki sposób zapewnić zgodność maszyny do znakowania laserowego ze standardami bezpieczeństwa?