
 EN


Bewerten Sie die Laserklasse und materialbezogenen Gefahren
Warum Laser der Klasse 4 bei industriellen Laser-Markiermaschinen dominieren – und was das für die Sicherheit bedeutet
Die überwiegende Mehrheit industrieller Lasermarkiermaschinen wird als Klasse 4 klassifiziert – die höchste Gefahrenstufe gemäß ANSI Z136.1 und IEC 60825-1. Dies ist kein Konstruktionsfehler, sondern eine funktionale Notwendigkeit: Dauerhafte, hochgeschwindigkeitsfähige Markierung von Metallen, Keramiken und technischen Kunststoffen erfordert optische Leistungspegel, die die Emissionsgrenzen niedrigerer Klassen zwangsläufig überschreiten. Ein Laser der Klasse 4 birgt unmittelbare Risiken – darunter irreversible Augenschäden durch direkte oder diffuse Reflexionen – sowie schwere Hautverbrennungen und das Potenzial zur Entzündung von Brandstoffen. Folglich kann Sicherheit nicht allein auf Verfahrenskontrollen oder das Bewusstsein des Bedieners gestützt werden. Sichere Inbetriebnahme erfordert ein technisch ausgelegtes Sicherheitssystem, das auf einem qualifizierten Laser Safety Officer (LSO), verriegelten Gehäusen, wellenlängenspezifischer PSA und strengen administrativen Protokollen beruht. Eine Behandlung des Betriebs einer Klasse-4-Anlage als etwas anderes als einen vollständig kontrollierten technischen Prozess birgt das Risiko katastrophaler, augenblicklicher Schäden. und diffuse Reflexionen – sowie schwere Hautverbrennungen und das Potenzial zur Entzündung von Brandstoffen. Folglich kann Sicherheit nicht allein auf Verfahrenskontrollen oder das Bewusstsein des Bedieners gestützt werden. Sichere Inbetriebnahme erfordert ein technisch ausgelegtes Sicherheitssystem, das auf einem qualifizierten Laser Safety Officer (LSO), verriegelten Gehäusen, wellenlängenspezifischer PSA und strengen administrativen Protokollen beruht. Eine Behandlung des Betriebs einer Klasse-4-Anlage als etwas anderes als einen vollständig kontrollierten technischen Prozess birgt das Risiko katastrophaler, augenblicklicher Schäden.
Gefahrenvergleich: CO₂-, Faser- und UV-Lasermarkiermaschinen für gängige Substrate
Lasergefahren variieren erheblich je nach Wellenlänge und Materialwechselwirkung – wodurch die Risikobewertung stoffspezifisch und laserspezifisch ist.
Ein CO₂-Laser mit 10,6 µm wird stark von Wasser und organischen Verbindungen absorbiert, wodurch er sich ideal zum Beschriften von Holz, Acryl, Glas und Leder eignet – verursacht aber auch sofortige Hornhautverbrennungen, da die Augenoberfläche diese Wellenlänge nahezu vollständig absorbiert. Im Gegensatz dazu dringt der 1,07-µm-Strahl eines Faserlasers in das Augengewebe ein und fokussiert sich scharf auf die Netzhaut, wodurch augenblicklicher, bleibender photokoagulativer Schaden entsteht – selbst bei Reflexionen geringer Energie an Metalloberflächen. UV-Laser mit 355 nm arbeiten mittels photochemischer Ablation statt thermischer Erwärmung und ermöglichen so präzises Beschriften wärmeempfindlicher Materialien wie Dünnfilm-Elektronik oder medizinische Polymere. Doch ihre hohe Photonenenergie birgt ein doppeltes Risiko für das Auge: photochemischer Schaden an Hornhaut und Linse (in Verbindung mit beschleunigter Kataraktentstehung). und , bei der Bearbeitung bestimmter Kunststoffe entstehen karzinogene Dämpfe wie Benzolderivate oder Chlorwasserstoff.
| Gefahrenfaktor | CO₂-Laser (10,6 µm) | Faserlaser (1,07 µm) | UV-Laser (355 nm) |
|---|---|---|---|
| Hauptaugenrisiko | Hornhautverbrennungen (Oberflächenabsorption) | Netzhautschäden (fokussiert auf einen Punkt) | Photochemische Schäden an Linse/Hornhaut |
| Geeignete Substrate | Organische Stoffe, Glas, Acryl, Leder | Metalle, einige technische Kunststoffe | Glas, Keramik, Dünnschichten, empfindliche Kunststoffe |
| Gefahr für die Haut | Tiefe thermische Verbrennungen | Tiefe thermische Verbrennungen | Thermische Verbrennungen und beschleunigte Hautalterung |
| Wesentliche Rauchgefahr | Verdampfte organische Verbindungen | Metalloxid-Partikel | Potenziell karzinogene Nebenprodukte aus Polymeren |
Die Auswahl von Geräten, ohne den Lasertyp, das Material und die entsprechenden Gefahrenminderungsmaßnahmen abzustimmen, stellt einen gravierenden Fehler im betrieblichen Risikomanagement dar.
Bewerten Sie integrierte sicherheitstechnische Schutzmaßnahmen
Gehäuse, Verriegelungen und Lichtvorhänge: Unverzichtbare Merkmale einer Lasermarkiermaschine
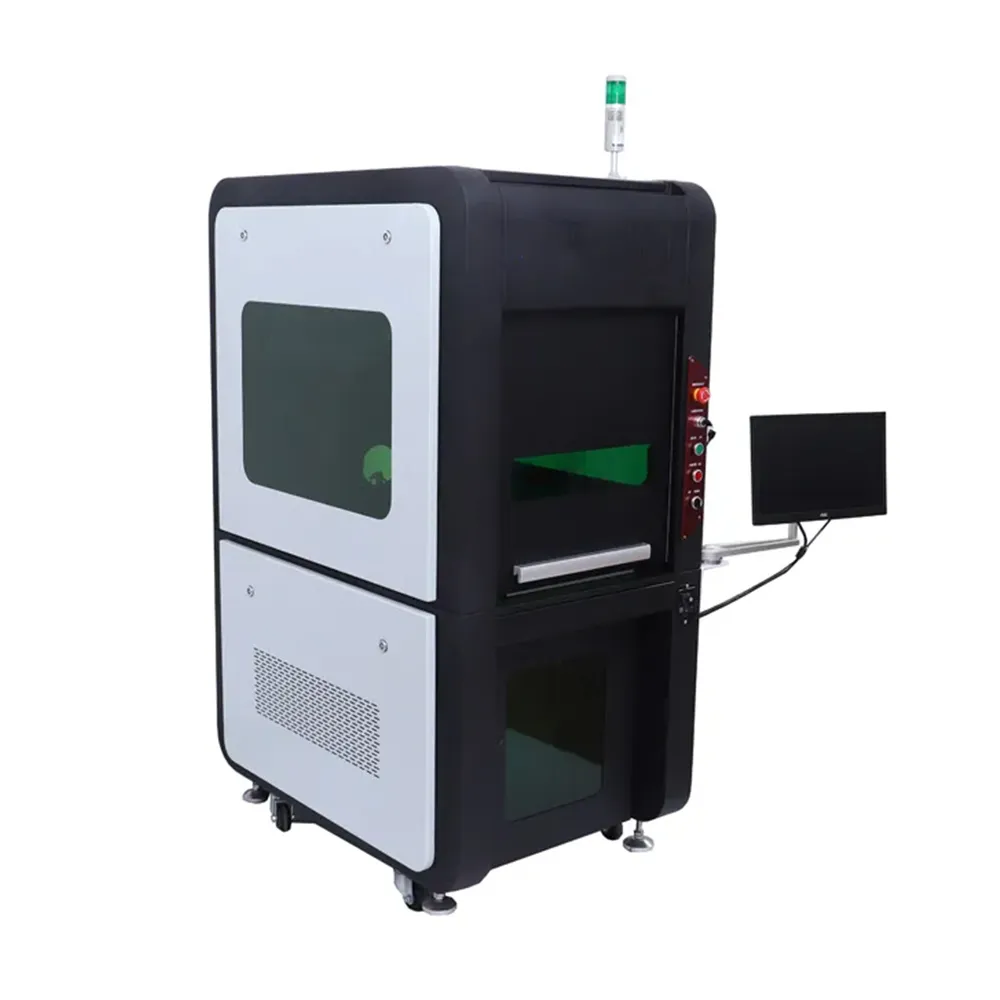
Gehäuse, Türverriegelungen und Lichtvorhänge bilden die wesentliche technische Sicherheitshierarchie für Laser der Klasse 4 – und sind ausdrücklich in ANSI Z136.1 und EN 60825-1 vorgeschrieben. Ein ordnungsgemäß ausgelegtes Gehäuse umschließt den gesamten Strahlweg vollständig, unterdrückt gefährliche Reflexionen und isoliert Bediener sowohl vor direkter als auch vor gestreuter Strahlung. Integrierte Verriegelungen an allen Zugangspunkten müssen das Lasern unverzüglich beim Öffnen einer Tür beenden – ohne Verzögerung und ohne Möglichkeit einer Umgehung. Lichtvorhänge schaffen eine dynamische Schutzzone rund um den Arbeitsbereich; jeder Eindringversuch löst unverzüglich die Abschaltung des Laserstrahls aus, unabhängig von der Reaktionszeit des Menschen. Im Gegensatz zu administrativen Maßnahmen oder PSA funktionieren diese Merkmale zuverlässig über alle Schichten hinweg und erfordern keine verhaltensbedingte Mitwirkung. Das Nachrüsten älterer Systeme mit robusten, redundanten Verriegelungsschaltungen und zertifizierten Lichtvorhängen ist oft praktisch nicht machbar – moderne Lasermarkiermaschinen müssen diese Sicherheitsfunktionen daher als grundlegende Konstruktionselemente integrieren. Ihre Anwesenheit trägt direkt zur Einhaltung gesetzlicher Vorschriften bei, verringert die Haftungsrisiken bei Unfällen und gewährleistet einen störungsfreien Produktionsbetrieb.
Bestätigung einer robusten Rauchabsaugung und des Umweltschutzes
Materialbedingte Luftkontaminanten (z. B. PVC-Chlorgas, Metalloxide) und erforderliche Absaugvorgaben
Lasermarkierung erzeugt luftgetragene Kontaminanten, deren Toxizität ausschließlich von der Substratchemie abhängt. Das Gravieren von PVC setzt Chlorwasserstoffgas frei – ein korrosives Reizgas, das Atemwegsgewebe und Geräte schädigt. Die Markierung von Edelstahl erzeugt einatembare Partikel aus sechswertigem Chrom und Nickeloxid, beides von OSHA regulierte Karzinogene. Selbst gängige Polymere wie ABS oder Polycarbonat können unter Laserbestrahlung Benzol, Formaldehyd oder Cyanidverbindungen freisetzen.
Ein konformes Absaugsystem muss den COSHH-LEV-Richtlinien entsprechen: Es muss Dämpfe an der Quelle erfassen, wobei eine Mindestanströmgeschwindigkeit von 0,55 m/s gewährleistet sein muss. Die Filtration erfordert einen mehrstufigen Ansatz – beginnend mit einem Vorfilter für grobe Verunreinigungen, gefolgt von einem HEPA-Filter (99,97 % Wirkungsgrad bei 0,3 µm) und abgeschlossen durch Aktivkohle zur Adsorption flüchtiger organischer Verbindungen (VOCs) und saurer Gase. Die Systemleistung muss kontinuierlich sicherstellen, dass die Konzentration luftgetragener Schadstoffe unterhalb der OSHA-PELs und ACGIH-TLVs bleibt; dies ist durch regelmäßige Luftprobenahmen zu verifizieren. Eine unzureichende Dimensionierung der Absaugung gefährdet die Gesundheit der Bediener, beschleunigt den Verschleiß optischer Komponenten und setzt Betriebsstätten rechtlichen Sanktionen aus. Es gibt keine sichere „teilweise“ Lösung: Eine vollständige Erfassung an der Emissionsquelle sowie eine mehrstufige Filtration sind für industrielle Laseranwendungen zwingend vorgeschrieben.
Regulatorische Konformität und Dokumentationsintegrität validieren
Bei dem Kauf einer Lasermarkiermaschine ist die Überprüfung der Einhaltung gesetzlicher Vorschriften und die Integrität der Dokumentation unerlässlich – nicht nur zur Erfüllung rechtlicher Anforderungen, sondern auch für die Betriebssicherheit und die Bereitschaft für Audits. Alle in den USA verkauften industriellen Laser müssen den Anforderungen der FDA/CDRH (21 CFR 1040.10 und 1040.11) entsprechen, während Geräte für den EU-Markt die Norm EN 60825-1 sowie die Maschinenrichtlinie erfüllen müssen. Ein konformes System umfasst eine vom Hersteller ausgestellte Konformitätserklärung, eine vollständige technische Dokumentation sowie eine Bedienungsanleitung, die Sicherheitsfunktionen, Wartungsintervalle und Angaben zu erforderlicher PSA enthält.
Robuste Dokumentation geht über die Einhaltung von Vorschriften hinaus – sie ermöglicht die Validierung. Installationsqualifikationsprotokolle (IQ), Betriebsqualifikationsprotokolle (OQ) und Leistungsqualifikationsprotokolle (PQ) bestätigen, dass die Ausrüstung korrekt installiert ist, innerhalb definierter Parameter arbeitet und unter realen Bedingungen konsistente Markierungsergebnisse liefert. Praktiken zur Gewährleistung der Datenintegrität stellen sicher, dass diese Aufzeichnungen versionskontrolliert, nachvollziehbar, lesbar, zeitnah, original, genau, vollständig, konsistent, dauerhaft und zugänglich sind (ALCOA+-Prinzipien). Die endgültige Abnahme sollte die unterschriebene Verifizierung durch den verantwortlichen Laser-Sicherheits-Offizier (LSO), Wartungsprotokolle sowie eine Konformitätsbescheinigung umfassen, die direkt vom Hersteller ausgestellt wird. Ohne diese dokumentarische Grundlage riskieren Anlagen behördliche Beanstandungen, Produktionsverzögerungen aufgrund einer erneuten Validierung sowie unkontrollierte Risiken durch vermeidbare Laser- und Chemiegefahren. Überprüfen und genehmigen Sie stets das gesamte Dokumentationspaket vor der Inbetriebnahme.
FAQ
Was ist ein Laser der Klasse 4 und warum kommt er häufig bei industriellen Lasermarkierungen zum Einsatz?
Ein Laser der Klasse 4 stellt die höchste Gefährdungsstufe dar und wird bei industriellen Markierungen eingesetzt, weil er eine hochgeschwindigkeitsfähige, dauerhafte Markierung auf harten Materialien wie Metallen und Keramiken ermöglicht. Diese Klasse ist aufgrund der für solche Anwendungen erforderlichen optischen Leistungspegel grundsätzlich gefährlich.
Welche Hauptbedenken bestehen bei verschiedenen Lasertypen – CO₂-, Faser- und UV-Lasern?
CO₂-Laser stellen vor allem eine Gefahr für die Hornhaut dar, Faserlaser können die Netzhaut schwer schädigen, und UV-Laser bergen Risiken wie photochemische Schäden sowie die Bildung toxischer Dämpfe – je nach Substrat.
Warum sind Gehäuse und Verriegelungssysteme für Lasermarkiersysteme unverzichtbar?
Gehäuse und Verriegelungssysteme sind entscheidende Sicherheitsmerkmale, die den Laserstrahlweg enthalten, Reflexionen unterdrücken und unbeabsichtigte Exposition verhindern; sie erfüllen zudem regulatorische Standards wie ANSI Z136.1.
Welche Art von Dämpfen entsteht während der Lasermarkierung?
Dämpfe hängen vom zu kennzeichnenden Substrat ab; beispielsweise kann PVC Wasserstoffchloridgas freisetzen, Metalle können Partikel wie sechswertiges Chrom erzeugen, und einige Kunststoffe können krebserregende Nebenprodukte emittieren.
Wie stellen Sie sicher, dass eine Laser-Kennzeichnungsmaschine die Sicherheitsstandards erfüllt?
Die Konformität wird durch Dokumentation wie eine Konformitätserklärung, technische Unterlagen sowie die Einhaltung der Vorschriften der FDA/CDRH, der EN 60825-1 und der Maschinenrichtlinie nachgewiesen. Eine vollständige Validierung durch IQ, OQ und PQ trägt zur Aufrechterhaltung der Betriebssicherheit bei.
Inhaltsverzeichnis
- Bewerten Sie die Laserklasse und materialbezogenen Gefahren
- Bewerten Sie integrierte sicherheitstechnische Schutzmaßnahmen
- Bestätigung einer robusten Rauchabsaugung und des Umweltschutzes
- Regulatorische Konformität und Dokumentationsintegrität validieren
-
FAQ
- Was ist ein Laser der Klasse 4 und warum kommt er häufig bei industriellen Lasermarkierungen zum Einsatz?
- Welche Hauptbedenken bestehen bei verschiedenen Lasertypen – CO₂-, Faser- und UV-Lasern?
- Warum sind Gehäuse und Verriegelungssysteme für Lasermarkiersysteme unverzichtbar?
- Welche Art von Dämpfen entsteht während der Lasermarkierung?
- Wie stellen Sie sicher, dass eine Laser-Kennzeichnungsmaschine die Sicherheitsstandards erfüllt?