
 EN


Suriin ang Klase ng Laser at mga Panganib na Nakabase sa Materyales
Bakit ang mga laser ng Klase 4 ang nangingibabaw sa mga industriyal na laser marking machine—at ano ang ibig sabihin nito para sa kaligtasan
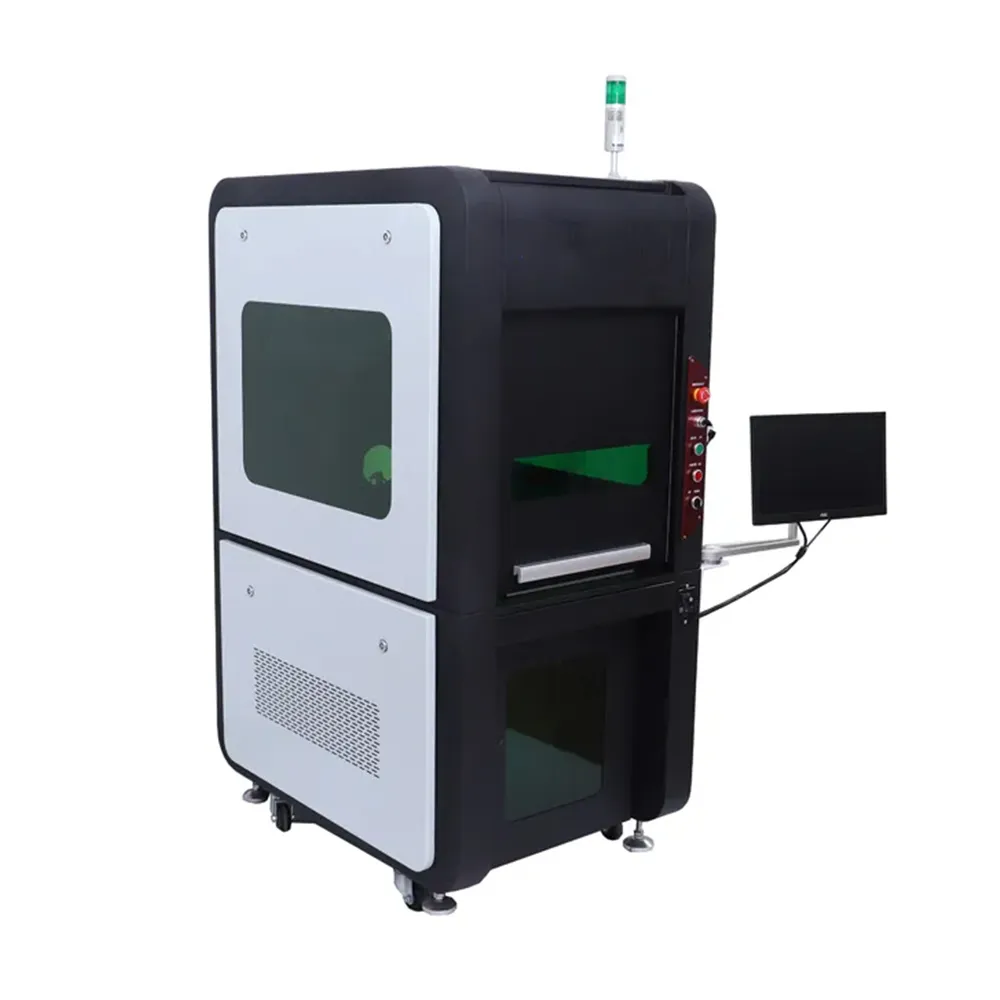
Ang karamihan ng mga pang-industriyang laser marking machine ay napapabilang sa Klase 4—ang pinakamataas na antas ng panganib ayon sa ANSI Z136.1 at IEC 60825-1. Hindi ito isang disenyo na may kahinaan kundi isang kinakailangang tampok: ang permanenteng, mataas na bilis na pagmamarka sa mga metal, seramika, at inhenyeriyang plastic ay nangangailangan ng antas ng optical power na kusang-lumalampas sa mga limitasyon sa paglabas ng mas mababang klase. Ang isang laser na Klase 4 ay nagdudulot ng agarang panganib—kabilang ang hindi mababalik na pinsala sa mata dahil sa tuwiran o specular na pagrereflect— at pati na rin ang matitinding sugat sa balat at potensyal na pagsindi ng apoy. Kaya naman, ang kaligtasan ay hindi maaaring umaasa lamang sa mga pamamaraang pang-prosedura o sa kamalayan ng operator. Ang ligtas na paggamit ay nangangailangan ng isang inhenyeriyang sistema ng kaligtasan na nakabase sa isang kwalipikadong Laser Safety Officer (LSO), mga interlocked na enclosure, PPE na partikular sa wavelength, at mahigpit na administratibong protokol. Ang pagtrato sa operasyon ng Klase 4 bilang anumang bagay na kulang sa isang lubos na kontroladong proseso ng inhinyeriya ay humahantong sa katastropikal at agarang pinsala.
Paghahambing ng Panganib: Mga Makina sa Pagmamarka ng CO₂, Hiyas, at UV Laser sa mga Karaniwang Substrate
Ang mga panganib na dulot ng laser ay nag-iiba nang malaki batay sa haba ng daluyong at interaksyon sa materyal—kaya ang pagtataya ng panganib ay partikular sa substrate at sa uri ng laser.
Ang isang 10.6 µm CO₂ laser ay malakas na naa-absorb ng tubig at mga organikong compound, kaya ito ay perpekto para sa pagmamarka ng kahoy, acrylic, salamin, at leather—ngunit nagdudulot din ito ng agarang sugat sa cornea, dahil ang ibabaw ng mata ay halos ganap na naa-absorb ang wavelength na ito. Sa kabaligtaran, ang 1.07 µm na sinag mula sa isang fiber laser ay pumapasok sa mga tissue ng mata at tumutuon nang maayos sa retina, na nagdudulot ng agarang, permanenteng photocoagulative na pinsala—kahit mula sa mga mababang enerhiyang reflection sa mga ibabaw na metal. Ang UV laser na may haba ng daluyan na 355 nm ay gumagana sa pamamagitan ng photochemical ablation, hindi ng thermal heating, na nagpapahintulot sa tumpak na pagmamarka sa mga materyales na sensitibo sa init tulad ng thin-film electronics o medical-grade polymers. Gayunpaman, ang mataas na enerhiya ng photon nito ay nagdudulot ng dalawang uri ng panganib sa mata: photochemical na pinsala sa cornea at lens (na nauugnay sa pasmang pagbuo ng cataract) at , kapag pinoproseso ang ilang uri ng plastic, ang paglikha ng mga carcinogenic na usok tulad ng benzene derivatives o hydrogen chloride.
| Salik ng Panganib | CO₂ Laser (10.6 µm) | Fiber Laser (1.07 µm) | UV Laser (355 nm) |
|---|---|---|---|
| Pangunahing Panganib sa Mata | Pagkasunog sa kornea (pag-absorb ng ibabaw) | Pinsala sa retinal (pinatutok sa isang punto) | Pinsala sa lens/kornea dahil sa kemikal na reaksyon ng liwanag |
| Mga Angkop na Substrate | Organiko, salamin, akrilik, leather | Metal, ilang engineered plastics | Salamin, seramika, manipis na pelikula, sensitibong plastic |
| Peligro sa balat | Malalim na thermal na pagkasunog | Malalim na thermal na pagkasunog | Thermal na pagkasunog at pabilisin ang pagtanda ng balat |
| Pangunahing Kaugnayan sa Usok | Nabubulok na organikong mga sangkap | Mga partikula ng metal oxide | Mga posibleng nakakapagpalagay ng kanser na sangkap mula sa mga polymer |
Ang pagpili ng kagamitan nang walang pagsasama ng uri ng laser, materyales, at ang kaugnay na mga paraan ng pagbawas ng panganib ay isang malubhang kabiguan sa pamamahala ng panganib sa trabaho.
Suriin ang mga Nakaimplimentong Kontrol na Pangseguridad sa Inhinyerya
Mga Kapsula, Interlock, at Light Curtain: Hindi Mapag-uusap na Mga Katangian sa Laser Marking Machine
Ang mga kabanayan, mga mekanismong pangseguridad sa pinto, at mga kurtina ng liwanag ay bumubuo ng pangunahing hierarkiya ng inhinyeriyang pangkaligtasan para sa Class 4 na laser—at malinaw na kinakailangan ayon sa ANSI Z136.1 at EN 60825-1. Ang isang maayos na idisenyong kabanayan ay lubos na naglalagay ng buong landas ng sinag, pinipigilan ang mapanganib na mga pagrerefleksyon, at binubukod ang mga operator mula sa direktang at nakakalat na radiation. Ang mga integrated na interlock sa lahat ng mga puntong pampasok ay kailangang agad na itigil ang pagpapalabas ng laser kapag binuksan ang pinto—nang walang anumang pagkaantala o kakayahang palampasin ito. Ang mga kurtina ng liwanag ay nagtatatag ng isang dinamikong zona ng pangangalaga sa paligid ng lugar ng trabaho; ang anumang pagsalakay dito ay nagpapakilos agad ng pag-shutdown ng sinag, nang hiwalay sa oras ng reaksyon ng tao. Hindi tulad ng mga administratibong kontrol o personal protective equipment (PPE), ang mga tampok na ito ay gumagana nang maaasahan sa lahat ng shift at hindi nangangailangan ng pagsunod sa aspetong pag-uugali. Ang pagpapalit o pag-aayos ng mga lumang sistema gamit ang matibay at redundant na mga interlock circuit at sertipikadong mga kurtina ng liwanag ay madalas na hindi praktikal—ang mga modernong laser marking machine ay kailangang isama ang mga kontrol na ito bilang mga pundamental na elemento ng disenyo. Ang kanilang presensya ay direktang sumusuporta sa pagsunod sa regulasyon, binabawasan ang pananagutan sa mga insidente, at pinapanatili ang walang kupas na produksyon.
Kumpirmahin ang Matibay na Pag-alis ng Usok at Proteksyon sa Kapaligiran
Mga Kontaminante sa Hangin na Nagmumula sa Materyales (halimbawa: Chlorine Gas mula sa PVC, Metal Oxides) at mga Kinakailangang Tungkulin sa Pag-alis
Ang laser marking ay gumagawa ng mga kontaminante sa hangin na ang toxicidad ay ganap na nakasalalay sa kemikal na komposisyon ng substrate. Ang pag-uukit sa PVC ay nagpapalabas ng hydrogen chloride gas—isa sa mga korosibong iritan na sumisira sa respiratory tissue at kagamitan. Ang pagmarka sa stainless steel ay nagbubunga ng respirable na hexavalent chromium at nickel oxide particulates, na parehong carcinogen na kinokontrol ng OSHA. Kahit ang karaniwang polymers tulad ng ABS o polycarbonate ay maaaring magpalabas ng benzene, formaldehyde, o cyanide compounds kapag iniradiyahan ng laser.
Ang isang sumusunod na sistema ng pag-e-extract ay kailangang tumugon sa mga gabay ng COSHH LEV: pagkuha ng usok sa pinagmulan nito gamit ang minimum na bilis ng hangin sa harap na 0.55 m/s. Ang pag-filter ay nangangailangan ng hakbang-hakbang na pamamaraan—una ay isang pre-filter para sa malalaking dumi, kasunod nito ay isang HEPA filter (99.97% na kahusayan sa 0.3 µm), at wakas ay activated carbon upang ma-adsorb ang VOCs at acidic gases. Ang pagganap ng sistema ay kailangang palaging panatilihin ang antas ng kontaminante sa hangin sa ilalim ng OSHA PELs at ACGIH TLVs, na sinusuri sa pamamagitan ng paulit-ulit na pagsampling ng hangin. Ang hindi sapat na pagtukoy sa kapasidad ng sistema ng pag-e-extract ay nagpapahina sa kalusugan ng operator, pabilisin ang pagkasira ng optical components, at magpapahayag sa pasilidad ng posibilidad ng pagpapatupad ng regulasyon. Walang ligtas na ‘bahagyang’ solusyon: ang buong pagkuha sa pinagmulan at ang multi-stage filtration ay hindi pwedeng ipagkait sa anumang industriyal na operasyon ng laser.
I-verify ang Pagsumunod sa Regulasyon at Kalidad ng Dokumentasyon
Kapag bumibili ng isang laser marking machine, mahalaga ang pagpapatunay sa pagkakasunod sa regulasyon at kahusayan ng dokumentasyon—hindi lamang para sa legal na pagsunod, kundi pati na rin para sa kaligtasan sa operasyon at handa para sa audit. Dapat sumunod ang lahat ng industrial lasers na ibinebenta sa U.S. sa mga kinakailangan ng FDA/CDRH (21 CFR 1040.10 at 1040.11), samantalang ang mga device na ipinapamahagi sa EU ay kailangang sumunod sa EN 60825-1 at sa Machinery Directive. Ang isang compliant na sistema ay kasama ang Declaration of Conformity na ibinigay ng manufacturer, isang kumpletong technical file, at isang user manual na naglalahad ng mga safety function, maintenance intervals, at PPE specifications.
Ang malakas na dokumentasyon ay umaabot pa sa pagkakaroon ng pagsunod—nagpapahintulot ito ng pagpapatunay. Ang mga protokol para sa Installation Qualification (IQ), Operational Qualification (OQ), at Performance Qualification (PQ) ay nagpapatunay na ang kagamitan ay maayos na na-install, gumagana sa loob ng mga itinakdang parameter, at nagbibigay ng pare-parehong mga resulta sa pagmamarka sa ilalim ng tunay na kondisyon. Ang mga gawain para sa integridad ng datos ay nagsisiguro na ang mga rekord na ito ay may kontrolado ang bersyon, may nakatalagang may-ari, madaling basahin, isinusulat nang sabay sa paggamit, orihinal, tumpak, kumpleto, pare-pareho, pangmatagalan, at abilidad na ma-access (mga prinsipyo ng ALCOA+). Ang huling pag-aproba ay dapat kasama ang lagda ng LSO, mga log ng pagpapanatili, at sertipiko ng pagsunod na ibinibigay nang direkta ng tagagawa. Kung wala ang dokumentadong basehang ito, ang mga pasilidad ay maaaring harapin ang mga parusa mula sa regulador, mga pagkaantala sa produksyon dahil sa muling pagpapatunay, at hindi napipigilan ang peligro sa laser at kemikal na maaaring maiwasan. Palaging suriin at aprubahan ang buong dokumentasyon bago i-commission.
Mga Madalas Itanong
Ano ang Class 4 na laser, at bakit karaniwan ito sa pang-industriyang pagmamarka ng laser?
Ang Class 4 na laser ay kumakatawan sa pinakamataas na antas ng panganib at ginagamit sa pang-industriyang pagmamarka dahil nagbibigay ito ng mataas na bilis at permanente nang pagmamarka sa matitigas na materyales tulad ng mga metal at seramika. Ang klase na ito ay likas na mapanganib dahil sa antas ng optical power na kinakailangan para sa ganitong uri ng aplikasyon.
Ano ang pangunahing mga alalahanin kaugnay ng iba’t ibang uri ng laser—CO₂, fiber, at UV?
Ang mga CO₂ laser ay pangunahing nagdudulot ng panganib sa cornea, ang mga fiber laser ay maaaring magdulot ng malubhang pinsala sa retina, at ang mga UV laser ay may mga panganib tulad ng photochemical damage at produksyon ng toxic fume depende sa substrate.
Bakit mahalaga ang mga enclosure at interlock sa mga sistema ng laser marking?
Ang mga enclosure at interlock ay mahalagang mga safety feature na naglalagay ng limitasyon sa landas ng laser beam, sumisira sa mga reflection, at pinipigilan ang hindi sinasadyang exposure, na sumusunod sa mga regulatory standard tulad ng ANSI Z136.1.
Anong uri ng usok ang nabubuo habang gumagawa ng laser marking?
Ang usok ay nakasalalay sa substrate na tinatatak; halimbawa, ang PVC ay maaaring magpalabas ng hydrogen chloride gas, ang mga metal ay maaaring lumikha ng mga partikulo tulad ng hexavalent chromium, at ang ilang plastic ay maaaring magpalabas ng mga carcinogenic na byproduct.
Paano ninyo sinisiguro na ang isang laser marking machine ay sumusunod sa mga pamantayan sa kaligtasan?
Ang pagkakasunod-sunod ay kinukumpirma sa pamamagitan ng dokumentasyon tulad ng Declaration of Conformity, mga teknikal na file, at pagsunod sa mga regulasyon ng FDA/CDRH, EN 60825-1, at Machinery Directive. Ang buong validation sa pamamagitan ng IQ, OQ, at PQ ay tumutulong na panatilihin ang kaligtasan sa operasyon.
Talaan ng mga Nilalaman
- Suriin ang Klase ng Laser at mga Panganib na Nakabase sa Materyales
- Suriin ang mga Nakaimplimentong Kontrol na Pangseguridad sa Inhinyerya
- Kumpirmahin ang Matibay na Pag-alis ng Usok at Proteksyon sa Kapaligiran
- I-verify ang Pagsumunod sa Regulasyon at Kalidad ng Dokumentasyon
-
Mga Madalas Itanong
- Ano ang Class 4 na laser, at bakit karaniwan ito sa pang-industriyang pagmamarka ng laser?
- Ano ang pangunahing mga alalahanin kaugnay ng iba’t ibang uri ng laser—CO₂, fiber, at UV?
- Bakit mahalaga ang mga enclosure at interlock sa mga sistema ng laser marking?
- Anong uri ng usok ang nabubuo habang gumagawa ng laser marking?
- Paano ninyo sinisiguro na ang isang laser marking machine ay sumusunod sa mga pamantayan sa kaligtasan?