
 EN


Menilai Kelas Laser dan Bahaya Khusus Bahan
Mengapa Laser Kelas 4 Mendominasi Mesin Penandaan Laser Industri—dan Apa Maksudnya bagi Keselamatan
Kebanyakan besar mesin penandaan laser industri diklasifikasikan sebagai Kelas 4—tahap bahaya tertinggi menurut ANSI Z136.1 dan IEC 60825-1. Ini bukan kecacatan rekabentuk tetapi keperluan fungsional: penandaan kekal dan berkelajuan tinggi pada logam, seramik, dan plastik kejuruteraan memerlukan tahap kuasa optik yang secara semula jadi melebihi had pelepasan kelas-kelas yang lebih rendah. Laser Kelas 4 membawa risiko segera—termasuk kecederaan mata tidak boleh pulih akibat pantulan langsung atau pantulan tersebar—serta luka bakar kulit teruk dan potensi pencetus kebakaran. Oleh itu, keselamatan tidak boleh bergantung semata-mata pada kawalan prosedural atau kesedaran operator. Pelaksanaan yang selamat memerlukan sistem keselamatan direkabentuk dengan sokongan Pegawai Keselamatan Laser (LSO) yang berkelayakan, pelindung berinterlock, PPE khusus mengikut panjang gelombang, dan protokol pentadbiran yang ketat. Menganggap operasi Kelas 4 sebagai sesuatu yang kurang daripada proses kejuruteraan sepenuhnya dikawal akan mengundang bahaya dahsyat dan segera. dan diffuse reflections—as well as severe skin burns and fire ignition potential. Consequently, safety cannot rely on procedural controls or operator awareness alone. Safe deployment demands an engineered safety system anchored by a qualified Laser Safety Officer (LSO), interlocked enclosures, wavelength-specific PPE, and rigorous administrative protocols. Treating Class 4 operation as anything less than a fully controlled engineering process invites catastrophic, instantaneous harm.
Perbandingan Risiko: Mesin Penandaan Laser CO₂, Fiber, dan UV pada Substrat Lazim
Risiko laser berbeza secara ketara mengikut panjang gelombang dan interaksi bahan—menjadikan penilaian risiko khusus kepada substrat dan laser.
Laser CO₂ 10.6 µm diserap dengan kuat oleh air dan sebatian organik, menjadikannya ideal untuk menandakan kayu, akrilik, kaca, dan kulit—tetapi juga menyebabkan luka bakar kornea serta-merta, kerana permukaan mata menyerap hampir keseluruhan panjang gelombang ini. Sebaliknya, sinar laser gentian 1.07 µm menembusi tisu okular dan fokus tajam pada retina, menghasilkan kerosakan fotokoagulatif serta-merta dan kekal—walaupun daripada pantulan berenergi rendah pada permukaan logam. Laser UV pada 355 nm beroperasi melalui ablasi fotokimia, bukan pemanasan terma, membolehkan penandaan tepat pada bahan sensitif haba seperti elektronik lapisan nipis atau polimer gred perubatan. Namun, output tenaga foton tinggi mereka membawa dua risiko okular: kerosakan fotokimia pada kornea dan lensa (berkaitan dengan pembentukan katarak yang lebih cepat) dan , apabila memproses plastik tertentu, wap karsinogenik seperti derivatif benzena atau hidrogen klorida dihasilkan.
| Faktor Bahaya | Laser CO₂ (10.6 µm) | Laser Gentian (1.07 µm) | Laser UV (355 nm) |
|---|---|---|---|
| Risiko Ocular Utama | Luka bakar kornea (penyerapan permukaan) | Kerosakan retina (tertumpu pada satu titik) | Kerosakan foto kimia pada kanta/kornea |
| Substrat yang sesuai | Bahan organik, kaca, akrilik, kulit | Logam, beberapa plastik kejuruteraan | Kaca, seramik, lapisan nipis, plastik sensitif |
| Bahaya kepada kulit | Luka bakar termal dalam | Luka bakar termal dalam | Luka bakar termal & penuaan kulit terhadap |
| Kebimbangan Utama Mengenai Wap | Sebatian organik yang terwapkan | Zarah oksida logam | Hasil sampingan karsinogenik berpotensi daripada polimer |
Memilih peralatan tanpa menyelaraskan jenis laser, bahan, dan langkah mitigasi bahaya yang sepadan merupakan kegagalan kritikal dalam pengurusan risiko pekerjaan.
Nilaikan Kawalan Kejuruteraan Keselamatan Terbina
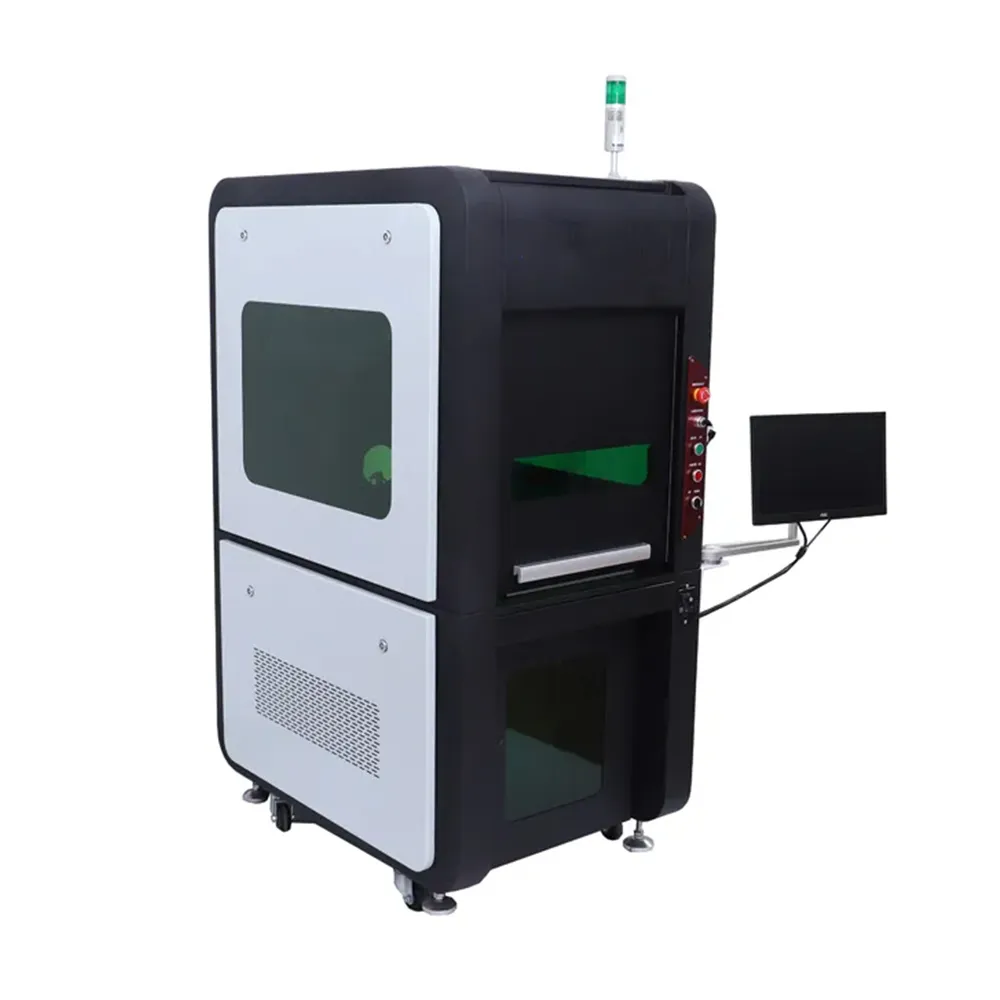
Pembungkus, Interlok, dan Tirai Cahaya: Ciri-ciri yang Tidak Boleh Digantikan dalam Mesin Penanda Laser
Penutup, kunci pintu, dan tirai cahaya merupakan hierarki kejuruteraan asas untuk keselamatan laser Kelas 4—dan secara eksplisit diwajibkan di bawah ANSI Z136.1 dan EN 60825-1. Penutup yang direka dengan betul sepenuhnya mengandung laluan sinar, menekan pantulan berbahaya, serta mengasingkan operator daripada radiasi langsung dan terserak. Kunci pintu terpadu pada semua titik akses mesti segera menghentikan proses penembakan sinar apabila pintu dibuka—tanpa kelengahan atau kemampuan untuk dipintas. Tirai cahaya menubuhkan zon perlindungan dinamik di sekeliling kawasan kerja; sebarang gangguan akan mencetuskan penghentian segera sinar, tanpa bergantung kepada masa tindak balas manusia. Berbeza daripada kawalan pentadbiran atau peralatan pelindung diri (PPE), ciri-ciri ini beroperasi secara boleh percaya sepanjang bergilir dan tidak memerlukan pematuhan tingkah laku. Pemasangan semula sistem lama dengan litar kunci pintu yang kukuh dan berlebihan serta tirai cahaya yang disijilkan sering kali tidak praktikal—mesin penandaan laser moden mesti menyepadukan kawalan-kawalan ini sebagai elemen reka bentuk asas. Kehadiran mereka secara langsung menyokong pematuhan peraturan, mengurangkan liabiliti insiden, dan mengekalkan kelangsungan pengeluaran.
Sahkan Penyedutan Wap yang Kuat dan Perlindungan Alam Sekitar
Pencemar Udara yang Dipacu oleh Bahan (contohnya, Gas Klorin PVC, Oksida Logam) dan Spesifikasi Penyedutan yang Diperlukan
Penandaan laser menghasilkan pencemar udara yang toksisitinya bergantung sepenuhnya pada kimia substrat. Mengukir PVC membebaskan gas hidrogen klorida—suatu bahan iritan korosif yang merosakkan tisu pernafasan dan peralatan. Menanda keluli tahan karat menghasilkan zarah kromium heksavalen dan oksida nikel yang boleh dihirup, kedua-duanya merupakan karsinogen yang dikawal oleh OSHA. Malah polimer biasa seperti ABS atau polikarbonat pun boleh menghasilkan sebatian benzena, formaldehid, atau sianida di bawah sinaran laser.
Sistem pengekstrakan yang mematuhi perlu memenuhi garis panduan COSHH LEV: menangkap wap di sumber dengan kelajuan muka minimum 0,55 m/s. Penurasan memerlukan pendekatan berperingkat—mula dengan penapis pra-untuk kotoran kasar, diikuti oleh penapis HEPA (kecekapan 99,97% pada 0,3 µm), dan diakhiri dengan karbon aktif untuk menyerap VOC dan gas berasid. Prestasi sistem mesti secara konsisten mengekalkan kepekatan pencemar udara di bawah PEL OSHA dan TLV ACGIH, yang disahkan melalui pensampelan udara berkala. Spesifikasi pengekstrakan yang terlalu rendah membahayakan kesihatan operator, mempercepatkan kerosakan optik, dan mendedahkan kemudahan kepada tindakan penguatkuasaan. Tiada penyelesaian ‘sebahagian’ yang selamat: penangkapan sumber penuh dan penurasan berperingkat adalah wajib bagi operasi laser industri.
Sahkan pematuhan peraturan dan integriti dokumentasi
Apabila membeli mesin penandaan laser, mengesahkan pematuhan peraturan dan integriti dokumentasi adalah penting—bukan sahaja untuk mematuhi undang-undang, tetapi juga untuk keselamatan operasi dan kesiapan audit. Semua laser industri yang dijual di Amerika Syarikat mesti mematuhi keperluan FDA/CDRH (21 CFR 1040.10 dan 1040.11), manakala peranti untuk pasaran EU mesti mematuhi EN 60825-1 dan Arahan Mesin. Sistem yang mematuhi peraturan termasuk Deklarasi Kesesuaian yang dikeluarkan oleh pengilang, fail teknikal lengkap, dan manual pengguna yang menerangkan fungsi keselamatan, selang penyelenggaraan, dan spesifikasi PPE.
Dokumentasi yang kukuh melangkaui sekadar pematuhan—ia membolehkan pengesahan. Protokol Pengesahan Pemasangan (IQ), Pengesahan Operasi (OQ), dan Pengesahan Prestasi (PQ) mengesahkan bahawa peralatan dipasang dengan betul, beroperasi dalam parameter yang ditetapkan, dan memberikan hasil penandaan yang konsisten di bawah keadaan dunia sebenar. Amalan integriti data memastikan rekod-rekod ini kekal dikawal versi, boleh dikesan pemiliknya, jelas dibaca, dibuat pada masa kejadian, asli, tepat, lengkap, konsisten, tahan lama, dan tersedia (prinsip ALCOA+). Penerimaan akhir harus termasuk pengesahan LSO yang ditandatangani, log penyelenggaraan, dan sijil pematuhan yang dikeluarkan secara langsung oleh pengilang. Tanpa asas dokumentasi ini, kemudahan berisiko menerima teguran peraturan, kelambatan pengeluaran akibat pengesahan semula, dan pendedahan tanpa mitigasi terhadap bahaya laser dan bahan kimia yang boleh dielakkan. Sentiasa semak dan keluarkan kelulusan bagi keseluruhan pakej dokumentasi sebelum pengaktifan.
Soalan Lazim
Apakah itu laser Kelas 4, dan mengapa ia biasa digunakan dalam penandaan laser industri?
Laser Kelas 4 mewakili tahap bahaya tertinggi dan digunakan dalam penandaan industri kerana ia membolehkan penandaan yang pantas dan kekal pada bahan keras seperti logam dan seramik. Kelas ini secara semula jadi berbahaya disebabkan oleh tahap kuasa optik yang diperlukan untuk aplikasi sedemikian.
Apakah kebimbangan utama berkaitan pelbagai jenis laser—CO₂, fiber, dan UV?
Laser CO₂ terutamanya membahayakan kornea, laser fiber boleh merosakkan retina secara teruk, manakala laser UV membawa risiko seperti kerosakan fotokimia dan penghasilan wap toksik bergantung kepada substrat.
Mengapa kandang dan interlok penting bagi sistem penandaan laser?
Kandang dan interlok merupakan ciri keselamatan kritikal yang mengandung laluan sinar laser, menekan pantulan, dan mengelak pendedahan tidak sengaja, selaras dengan piawaian peraturan seperti ANSI Z136.1.
Wap jenis apakah yang dihasilkan semasa proses penandaan laser?
Wap gas bergantung kepada bahan substrat yang ditandakan; sebagai contoh, PVC boleh membebaskan gas hidrogen klorida, logam boleh menghasilkan zarah-zarah seperti kromium heksavalen, dan sesetengah plastik mungkin membebaskan hasil sampingan karsinogenik.
Bagaimanakah anda memastikan mesin penandaan laser mematuhi piawaian keselamatan?
Pematuhan disahkan melalui dokumen seperti Pengisytiharan Kesesuaian, fail teknikal, dan pematuhan terhadap peraturan FDA/CDRH, EN 60825-1, serta Arahan Mesin. Pengesahan penuh melalui IQ, OQ, dan PQ membantu mengekalkan keselamatan operasi.
Senarai Kandungan
- Menilai Kelas Laser dan Bahaya Khusus Bahan
- Nilaikan Kawalan Kejuruteraan Keselamatan Terbina
- Sahkan Penyedutan Wap yang Kuat dan Perlindungan Alam Sekitar
- Sahkan pematuhan peraturan dan integriti dokumentasi
-
Soalan Lazim
- Apakah itu laser Kelas 4, dan mengapa ia biasa digunakan dalam penandaan laser industri?
- Apakah kebimbangan utama berkaitan pelbagai jenis laser—CO₂, fiber, dan UV?
- Mengapa kandang dan interlok penting bagi sistem penandaan laser?
- Wap jenis apakah yang dihasilkan semasa proses penandaan laser?
- Bagaimanakah anda memastikan mesin penandaan laser mematuhi piawaian keselamatan?