
 EN


Valuta la classe del laser e i pericoli specifici dei materiali
Perché i laser di Classe 4 dominano le macchine industriali per la marcatura laser – e quali implicazioni ha ciò per la sicurezza
La stragrande maggioranza delle macchine industriali per la marcatura laser è classificata come Classe 4 — il livello di rischio più elevato secondo gli standard ANSI Z136.1 e IEC 60825-1. Questo non è un difetto progettuale, ma una necessità funzionale: la marcatura permanente ad alta velocità su metalli, ceramiche e plastiche tecniche richiede livelli di potenza ottica che superano intrinsecamente i limiti di emissione delle classi inferiori. Un laser di Classe 4 comporta rischi immediati — inclusi danni oculari irreversibili derivanti da riflessioni dirette o diffuse — nonché gravi ustioni cutanee e potenziale di accensione di incendi. Di conseguenza, la sicurezza non può basarsi esclusivamente su controlli procedurali o sulla semplice consapevolezza dell’operatore. Un impiego sicuro richiede un sistema di sicurezza ingegnerizzato, fondato su un responsabile della sicurezza laser (LSO) qualificato, involucri interbloccati, dispositivi di protezione individuale (DPI) specifici per la lunghezza d’onda e rigorosi protocolli amministrativi. e considerare l’impiego di un laser di Classe 4 come qualcosa di meno di un processo ingegneristico completamente controllato espone a danni catastrofici e istantanei.
Confronto dei rischi: macchine per la marcatura laser a CO₂, a fibra e a UV su substrati comuni
I rischi associati ai laser variano notevolmente in funzione della lunghezza d’onda e dell’interazione con il materiale, rendendo la valutazione del rischio specifica per substrato e per tipo di laser.
Un laser al CO₂ a 10,6 µm viene fortemente assorbito dall’acqua e dai composti organici, rendendolo ideale per la marcatura di legno, acrilico, vetro e pelle, ma causando anche ustioni corneali immediate, poiché la superficie oculare assorbe quasi completamente questa lunghezza d’onda. Al contrario, il fascio a 1,07 µm emesso da un laser a fibra penetra nei tessuti oculari e si focalizza con precisione sulla retina, provocando danni fotocoagulativi istantanei e permanenti, persino a partire da riflessi a bassa energia su superfici metalliche. I laser UV a 355 nm operano mediante ablazione fotochimica anziché riscaldamento termico, consentendo una marcatura precisa su materiali sensibili al calore, come elettronica a film sottile o polimeri per uso medico. Tuttavia, la loro emissione ad alta energia fotonica comporta due rischi oculari: danni fotochimici alla cornea e al cristallino (associati a una formazione accelerata della cataratta). e durante la lavorazione di alcune plastiche, la generazione di esalazioni cancerogene, quali derivati del benzene o cloruro di idrogeno.
| Fattore di rischio | Laser al CO₂ (10,6 µm) | Laser a fibra (1,07 µm) | Laser UV (355 nm) |
|---|---|---|---|
| Rischio oculare principale | Bruciature corneali (assorbimento superficiale) | Danni retinici (focalizzati in un punto) | Danni fotochimici a cristallino/cornea |
| Supporti adatti | Materiali organici, vetro, acrilico, pelle | Metalli, alcune plastiche ingegnerizzate | Vetro, ceramiche, film sottili, plastiche sensibili |
| Rischio per la pelle | Bruciature termiche profonde | Bruciature termiche profonde | Bruciature termiche e invecchiamento accelerato della pelle |
| Principale preoccupazione legata ai fumi | Composti organici vaporizzati | Particelle di ossido metallico | Sottoprodotti potenzialmente cancerogeni derivanti da polimeri |
La scelta di attrezzature senza allineare il tipo di laser, il materiale e le corrispondenti misure di mitigazione del rischio costituisce un grave errore nella gestione dei rischi professionali.
Valutare i sistemi integrati di sicurezza ingegneristica
Involucri, interblocchi e tende fotoelettriche: caratteristiche obbligatorie in una macchina per marcatura laser
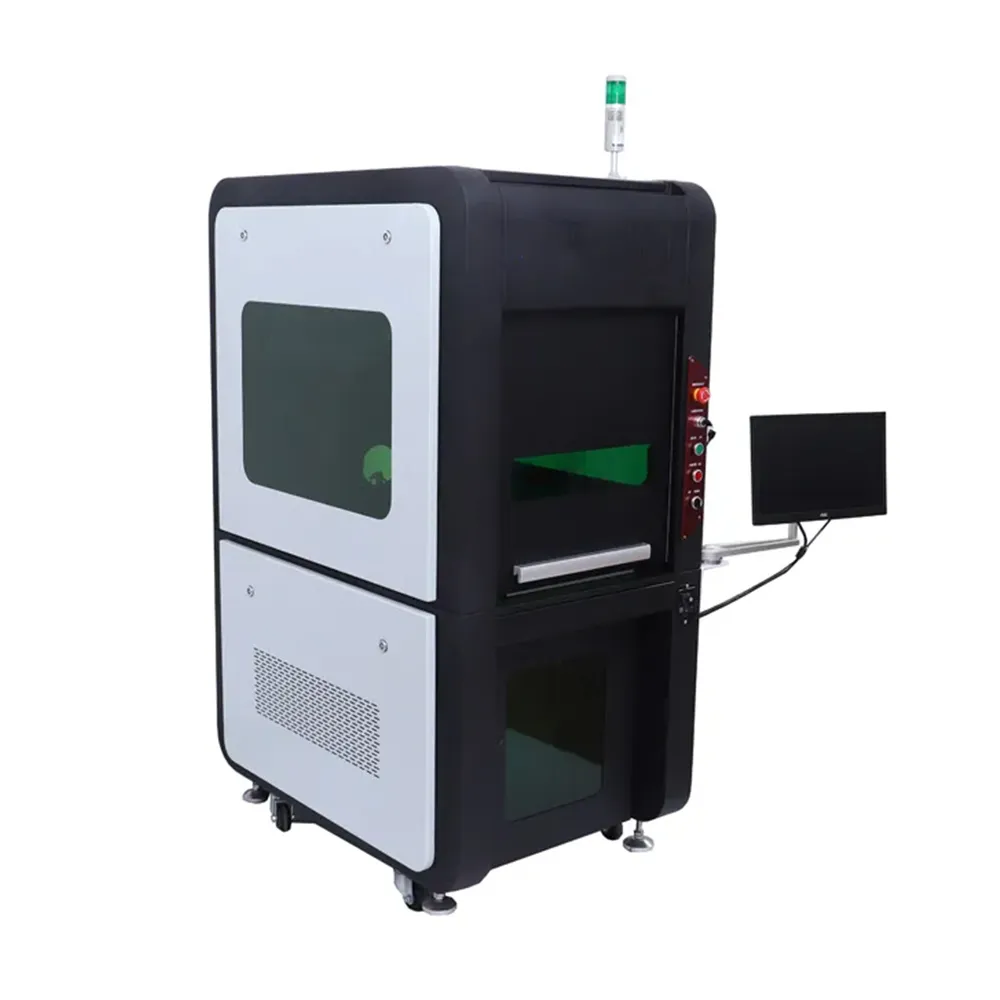
Involucri, interblocchi delle porte e tende luminose costituiscono la gerarchia ingegneristica essenziale per la sicurezza dei laser di Classe 4 — e sono esplicitamente richiesti dalle norme ANSI Z136.1 ed EN 60825-1. Un involucro progettato correttamente contiene completamente il percorso del fascio, sopprime le riflessioni pericolose e isola gli operatori sia dalle radiazioni dirette sia da quelle diffuse. Gli interblocchi integrati su tutti i punti di accesso devono interrompere immediatamente l’emissione del laser all’apertura della porta — senza ritardi né possibilità di elusione. Le tende luminose definiscono una zona di protezione dinamica intorno all’area di lavoro; qualsiasi intrusione attiva immediatamente l’arresto del fascio, indipendentemente dai tempi di reazione umana. A differenza dei controlli amministrativi o dei dispositivi di protezione individuale (DPI), queste funzioni operano in modo affidabile durante tutti i turni e non richiedono alcuna conformità comportamentale. L’adeguamento di sistemi obsoleti con circuiti di interblocco robusti e ridondanti e tende luminose certificate risulta spesso impraticabile — le moderne macchine per la marcatura laser devono integrare tali controlli come elementi fondamentali del design. La loro presenza supporta direttamente la conformità normativa, riduce la responsabilità legale in caso di incidenti e garantisce una produzione ininterrotta.
Confermare l’efficacia del sistema di estrazione dei fumi e la protezione ambientale
Inquinanti aerodispersi legati al materiale (ad es. gas cloruro di idrogeno da PVC, ossidi metallici) e specifiche richieste per l’estrattore
La marcatura laser genera contaminanti aerodispersi la cui tossicità dipende esclusivamente dalla chimica del substrato. L’incisione del PVC rilascia gas cloruro di idrogeno, un irritante corrosivo che danneggia i tessuti respiratori e le attrezzature. La marcatura dell’acciaio inossidabile produce particolato respirabile di cromo esavalente e ossido di nichel, entrambi cancerogeni regolamentati dall’OSHA. Anche polimeri comuni come ABS o policarbonato possono generare composti come benzene, formaldeide o cianuro quando sottoposti all’irraggiamento laser.
Un sistema di estrazione conforme deve rispettare le linee guida COSHH LEV: catturare i fumi alla fonte con una velocità frontale minima di 0,55 m/s. La filtrazione richiede un approccio articolato in stadi: inizialmente un prefiltro per i detriti grossolani, seguito da un filtro HEPA (efficienza del 99,97% a 0,3 µm) e infine carbone attivo per adsorbire i COV e i gas acidi. Le prestazioni del sistema devono mantenere costantemente le concentrazioni di contaminanti aerodispersi al di sotto dei limiti PEL stabiliti dall’OSHA e dei TLV definiti dall’ACGIH, come verificato mediante campionamenti atmosferici periodici. Una progettazione insufficiente del sistema di estrazione compromette la salute degli operatori, accelera il degrado delle ottiche e espone gli impianti ad azioni sanzionatorie. Non esiste una soluzione «parziale» sicura: la captazione completa alla fonte e la filtrazione multistadio sono requisiti imprescindibili per le operazioni industriali con laser.
Verificare la conformità normativa e l’integrità della documentazione
Quando si acquista una macchina per la marcatura laser, è essenziale verificare la conformità normativa e l’integrità della documentazione: non solo per rispettare gli obblighi legali, ma anche per garantire la sicurezza operativa e la prontezza agli audit. Tutti i laser industriali venduti negli Stati Uniti devono rispettare i requisiti FDA/CDRH (21 CFR 1040.10 e 1040.11), mentre i dispositivi destinati al mercato UE devono essere conformi alla norma EN 60825-1 e alla Direttiva Macchine. Un sistema conforme include una Dichiarazione di Conformità rilasciata dal produttore, un fascicolo tecnico completo e un manuale utente che descriva dettagliatamente le funzioni di sicurezza, gli intervalli di manutenzione e le specifiche per i dispositivi di protezione individuale (DPI).
Una documentazione solida va oltre la semplice conformità: consente la validazione. I protocolli di Qualifica di Installazione (IQ), Qualifica Operativa (OQ) e Qualifica di Prestazione (PQ) confermano che l’attrezzatura è installata correttamente, funziona entro i parametri definiti e fornisce risultati di marcatura coerenti in condizioni reali. Le pratiche di integrità dei dati garantiscono che questi registri rimangano controllati nelle versioni, attribuibili, leggibili, redatti in tempo reale, originali, accurati, completi, coerenti, duraturi e accessibili (principi ALCOA+). L’accettazione finale deve includere la verifica firmata da parte dell’LSO, i registri di manutenzione e un certificato di conformità rilasciato direttamente dal produttore. Senza questa base documentale, gli impianti rischiano sanzioni regolatorie, ritardi produttivi dovuti a nuove attività di validazione e un’esposizione non mitigata a pericoli prevenibili legati ai laser e alle sostanze chimiche. Esaminare e approvare sempre l’intero pacchetto documentale prima della messa in servizio.
FAQ
Che cos'è un laser di classe 4 e perché è comune nei sistemi industriali di marcatura laser?
Un laser di classe 4 rappresenta il livello più elevato di pericolosità ed è utilizzato nella marcatura industriale perché consente una marcatura permanente ad alta velocità su materiali duri come metalli e ceramiche. Questa classe è intrinsecamente pericolosa a causa dei livelli di potenza ottica richiesti per tali applicazioni.
Quali sono le principali preoccupazioni legate ai diversi tipi di laser — CO₂, a fibra e UV?
I laser CO₂ presentano principalmente un rischio per la cornea, i laser a fibra possono danneggiare gravemente la retina e i laser UV comportano rischi come danni fotochimici e produzione di fumi tossici, a seconda del substrato.
Perché gli involucri e gli interruttori di sicurezza sono essenziali nei sistemi di marcatura laser?
Gli involucri e gli interruttori di sicurezza sono dispositivi di sicurezza fondamentali che contengono il percorso del fascio laser, riducono le riflessioni e prevengono esposizioni accidentali, garantendo la conformità agli standard normativi come ANSI Z136.1.
Quali tipi di fumi vengono generati durante la marcatura laser?
I fumi dipendono dal materiale da marcare; ad esempio, il PVC può rilasciare gas acido cloridrico, i metalli possono produrre particolato come cromo esavalente e alcune plastiche possono emettere sottoprodotti cancerogeni.
Come si garantisce che una macchina per la marcatura laser rispetti gli standard di sicurezza?
La conformità è verificata mediante documentazione come la Dichiarazione di Conformità, i fascicoli tecnici e il rispetto dei regolamenti FDA/CDRH, EN 60825-1 e Direttiva Macchine. Una validazione completa tramite IQ, OQ e PQ contribuisce a mantenere la sicurezza operativa.
Indice dei Contenuti
- Valuta la classe del laser e i pericoli specifici dei materiali
- Valutare i sistemi integrati di sicurezza ingegneristica
- Confermare l’efficacia del sistema di estrazione dei fumi e la protezione ambientale
- Verificare la conformità normativa e l’integrità della documentazione
-
FAQ
- Che cos'è un laser di classe 4 e perché è comune nei sistemi industriali di marcatura laser?
- Quali sono le principali preoccupazioni legate ai diversi tipi di laser — CO₂, a fibra e UV?
- Perché gli involucri e gli interruttori di sicurezza sono essenziali nei sistemi di marcatura laser?
- Quali tipi di fumi vengono generati durante la marcatura laser?
- Come si garantisce che una macchina per la marcatura laser rispetti gli standard di sicurezza?