
 EN



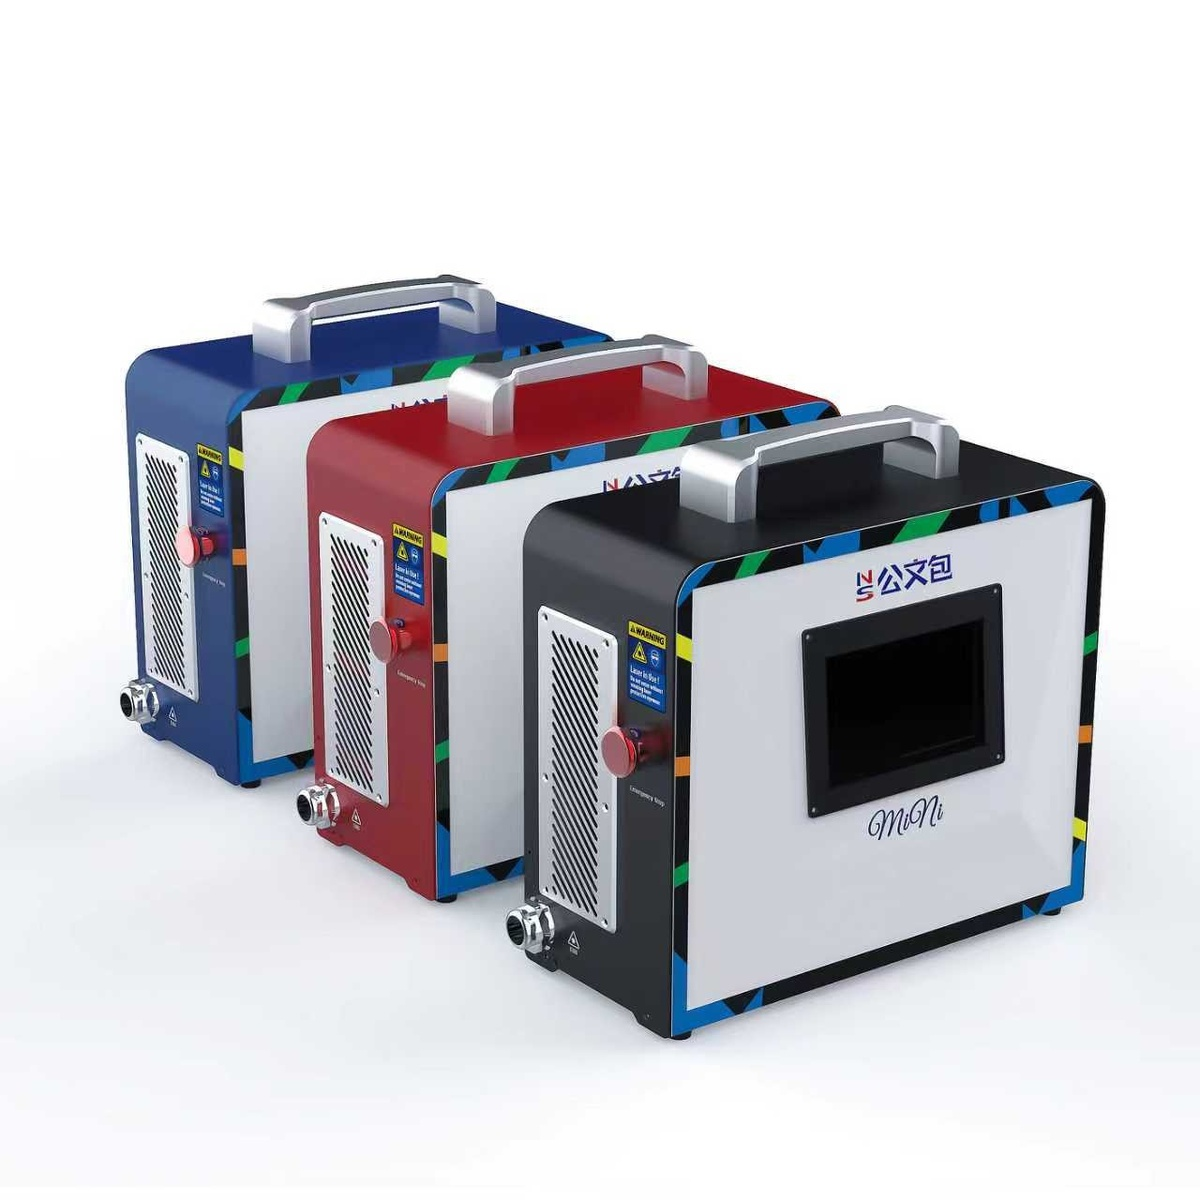
ความเชี่ยวชาญด้านวิศวกรรมและคุณภาพการผลิต
ความเชี่ยวชาญด้านวิศวกรรมของผู้ผลิต OEM: การผสานรวมแหล่งกำเนิดเลเซอร์ภายในองค์กรอย่างไรจึงช่วยให้มั่นใจในความแม่นยำของการเชื่อมและความสม่ำเสมอของกระบวนการ
ผู้ผลิตอุปกรณ์เชื่อมด้วยเลเซอร์ ซึ่งมีศักยภาพวิศวกรรมระดับโออีเอ็มอย่างลึกซึ้ง ออกแบบและรวมแหล่งกำเนิดเลเซอร์กับระบบส่งลำแสงแบบบูรณาการทั้งหมดตั้งแต่ขั้นต้น—ไม่ใช่การปรับแต่งเลเซอร์สำเร็จรูปที่มีจำหน่ายทั่วไป การผสานแนวดิ่งนี้ทำให้สามารถพัฒนาตัวสร้างคลื่น (resonator) วงจรควบคุมรูปแบบพัลส์ (pulse shaping circuitry) และเลนส์โฟกัสพร้อมกันได้ จึงหลีกเลี่ยงปัญหาความคลาดเคลื่อนสะสม (tolerance stack-ups) และความไม่สอดคล้องกันของพื้นผิวเชื่อมต่อ (interface mismatches) ซึ่งมักเกิดขึ้นในชิ้นส่วนที่จัดซื้อจากภายนอก ผลลัพธ์คือลำแสงที่ประสานกันอย่างแน่นหนา มีความหนาแน่นของกำลัง ขนาดจุดโฟกัส และรูปแบบช่วงเวลาคงที่สม่ำเสมอ—ทุกครั้งที่เชื่อม
การตรวจสอบลำแสงแบบเรียลไทม์และการให้ข้อมูลย้อนกลับแบบปิดวงจรเพื่อแก้ไขการเบี่ยงเบนจากความร้อนหรือเชิงกลก่อนที่จะส่งผลต่อคุณภาพของรอยต่อ การผลิตที่ต้องการความแม่นยำซ้ำได้ 0.1 มิลลิเมตรในรอยเชื่อมจุลภาคหลายพันจุดต่อกะนั้น ระดับการควบคุมนี้ไม่ใช่ทางเลือก แต่เป็นสิ่งที่แยกแยะกระบวนการที่ผ่านการรับรองแล้วและพร้อมใช้งานจริงในสายการผลิต กับกระบวนการที่ต้องกลับมาปรับปรุงซ้ำอย่างต่อเนื่อง ที่สำคัญ โครงสร้างการออกแบบภายในช่วยให้สามารถปรับแต่งพารามิเตอร์ของเลเซอร์ให้เหมาะสมกับคุณสมบัติเฉพาะของวัสดุ เช่น ความสามารถในการนำความร้อนและความสามารถในการสะท้อนแสง ทำให้เกิดการแทรกซึมอย่างมั่นคงในอลูมิเนียม หรือการเชื่อมสแตนเลสบางโดยไม่เกิดเศษโลหะกระเด็น ความลึกของการออกแบบเชิงวิศวกรรมนี้ส่งผลโดยตรงต่ออัตราการผ่านครั้งแรกที่สูงขึ้น ของเสียที่ลดลง และความน่าเชื่อถือที่จำเป็นสำหรับการดำเนินงานแบบไม่มีผู้ควบคุม
การจัดหาส่วนประกอบระดับที่หนึ่งและการผลิตตามมาตรฐานที่แข็งแรง เพื่อการใช้งานอุตสาหกรรมแบบต่อเนื่อง 24/7 โดยไม่หยุดชะงัก
การผลิตอย่างต่อเนื่องต้องอาศัยฮาร์ดแวร์ที่ออกแบบมาเพื่อความทนทาน—ไม่ใช่เพียงแค่ข้อมูลจำเพาะที่ระบุไว้ในเอกสารเท่านั้น ผู้ผลิตชั้นนำสร้างแพลตฟอร์มการเชื่อมด้วยเลเซอร์โดยใช้ส่วนประกอบหลักจากผู้จัดจำหน่ายระดับ Tier-1 ได้แก่ แท่นเคลื่อนที่ (motion stages), สแกนเนอร์แบบแกลวาโนมิเตอร์ (galvanometer scanners), เครื่องทำความเย็นสำหรับงานอุตสาหกรรม (industrial chillers) และคอมพิวเตอร์แบบทนทานพิเศษ (ruggedized PCs) ซึ่งทั้งหมดนี้ผ่านการรับรองให้สามารถทำงานได้หลายล้านรอบ ความแข็งแรงของโครงสร้างเริ่มต้นจากการออกแบบเฟรมทำจากเหล็กที่มีโครงรับเสริมอย่างหนาแน่นและผ่านกระบวนการลดความเครียด (stress-relieved) ซึ่งช่วยลดการสั่นสะเทือนและรักษาการจัดแนวของระบบออปติกให้คงที่ แม้ในสภาพแวดล้อมโรงงานที่มีการรบกวน เช่น การสัญจรของรถโฟร์คลิฟต์
ตู้ปิดผนึกที่มีการระบายอากาศแบบความดันบวก ช่วยปกป้องอุปกรณ์ออปติกที่ไวต่อการเปลี่ยนแปลงในสภาพแวดล้อมที่รุนแรง เช่น สายการผลิตชิ้นส่วนโลหะแผ่นหรือสายการประกอบเซลล์แบตเตอรี่ การจัดการสายเคเบิลออกแบบมาเพื่อรองรับการใช้งานซ้ำๆ อย่างต่อเนื่อง ไม่ใช่เพื่อความสวยงาม ส่วนการบำรุงรักษาได้รับการออกแบบไว้ตั้งแต่ขั้นตอนการผลิต: แผงฝาที่ถอดออกได้รวดเร็ว ชุดย่อยแบบโมดูลาร์ และขั้วต่อมาตรฐาน ช่วยลดเวลาเฉลี่ยในการซ่อมแซม (MTTR) ให้น้อยลง ในระบบปฏิบัติการสามกะต่อวัน หกวันต่อสัปดาห์ การลดเวลาซ่อมจากหลายชั่วโมงเหลือเพียงไม่กี่นาที จะรักษาอัตราการผลิตให้คงที่ และหลีกเลี่ยงความล่าช้าที่ส่งผลกระทบต่อตารางงานโดยรวม การจัดหาชิ้นส่วนจากผู้จัดจำหน่ายระดับที่หนึ่งที่มีอยู่ทั่วโลกยังช่วยลดปัญหาเวลารอคอยนานสำหรับชิ้นส่วนสำคัญอีกด้วย โดยรวมแล้ว การออกแบบเชิงกลที่แข็งแกร่งร่วมกับชิ้นส่วนคุณภาพสูง ทำให้มั่นใจได้ถึงประสิทธิภาพการผลิตที่ต่อเนื่อง—โดยไม่มีปัญหาความล้มเหลวในระยะเริ่มต้นที่มักเกิดขึ้นกับระบบที่เน้นต้นทุนเป็นหลัก
ต้นทุนรวมในการเป็นเจ้าของและผลตอบแทนการลงทุนระยะยาว
ต้นทุนที่มองไม่เห็นจากการตั้งราคาต้นต่ำ: เหตุใดอุปกรณ์เชื่อมด้วยเลเซอร์ที่เสนอราคาต่ำสุดจึงมีต้นทุนรวม (TCO) สูงกว่า 3.2 เท่าภายในระยะเวลาห้าปี
ราคาซื้อที่ต่ำมักซ่อนภาระระยะยาวที่สูงมาก ถ้าเลือกอุปกรณ์เชื่อมด้วยเลเซอร์โดยพิจารณาเพียงต้นทุนเริ่มต้น ค่าใช้จ่ายแฝงจะลดทอนผลประหยัดที่ดูเหมือนได้ทันทีอย่างรวดเร็ว ค่าใช้จ่ายเหล่านี้รวมถึงการใช้ของสิ้นเปลืองเกินจำเป็น (หัวฉีด ก๊าซป้องกัน), เวลาหยุดทำงานโดยไม่ได้วางแผน, การคลาดเคลื่อนของการปรับเทียบซ้ำๆ, และชิ้นส่วนเสียหายก่อนกำหนด ข้อมูลจากอุตสาหกรรมระบุว่า ภายในห้าปี ต้นทุนรวมในการเป็นเจ้าของ (TCO) ของระบบแบบเสนอราคาต่ำสุดสูงกว่าแพลตฟอร์ม OEM ระดับพรีเมียมถึง 3.2 เท่า [รายงานการเปรียบเทียบ TCO สำหรับการเชื่อมด้วยเลเซอร์ ปี 2023, สถาบันอัตโนมัติอุตสาหกรรม]
คุณภาพของลำแสงต่ำและจุดโฟกัสไม่สม่ำเสมอทำให้เกิดข้อบกพร่องในการเชื่อม—เช่น รูพรุน ความไม่ติดสนิท และการกระเด็นของโลหะหลอมเหลว—ซึ่งส่งผลให้ต้องทำซ้ำ ทิ้งชิ้นงาน และหยุดสายการผลิต ตรงข้ามกับระบบที่ผู้ผลิตรถยนต์แบบบูรณาการแนวดิ่ง (vertically integrated OEM systems) ซึ่งให้ความลึกของการเจาะที่แม่นยำซ้ำได้และมีการกระเด็นน้อยมาก จึงลดทั้งค่าใช้จ่ายด้านวัสดุสิ้นเปลืองและภาระงานตรวจสอบหลังการเชื่อม ห่วงโซ่ออปติกที่ออกแบบมาอย่างเหมาะสมช่วยยืดอายุการใช้งานและลดต้นทุนการดำเนินงานรายปี—ทำให้ต้นทุนรวมตลอดอายุการใช้งาน (TCO) ลดลงทุกปี แทนที่จะเพิ่มขึ้น
เวลาเฉลี่ยในการซ่อมแซม (MTTR) และความพร้อมของอะไหล่: ผู้ผลิตรถยนต์แบบบูรณาการ (OEMs) ใช้เวลาเฉลี่ยในการซ่อมแซม 4.7 ชั่วโมง เทียบกับ 18.3 ชั่วโมงของผู้ติดตั้งระบบจากภายนอก (third-party integrators)
เวลาเฉลี่ยในการซ่อมแซม (MTTR) เป็นปัจจัยสำคัญที่ส่งผลโดยตรงต่อต้นทุนรวมตลอดอายุการใช้งาน (TCO): ทุกชั่วโมงที่เครื่องจักรหยุดทำงานจะสูญเสียรายได้โดยตรงในโรงงานผลิตขนาดใหญ่ ศูนย์บริการของผู้ผลิตรถยนต์แบบบูรณาการสามารถซ่อมแซมได้ภายในเวลาเฉลี่ย 4.7 ชั่วโมง—เร็วกว่าเกือบสี่เท่าเมื่อเทียบกับค่าเฉลี่ย 18.3 ชั่วโมงของผู้ติดตั้งระบบจากภายนอก [ผลการสำรวจประสิทธิภาพการให้บริการระดับโลก ปี 2023 โดย Laser Manufacturing Consortium]
ข้อได้เปรียบนี้เกิดจากจุดแข็งสามประการที่เชื่อมโยงกันอย่างแน่นหนา ได้แก่ สต๊อกอะไหล่สำคัญในระดับภูมิภาค (ทำให้สามารถจัดส่งภายในวันเดียวกันได้) เทคนิชันที่ผ่านการฝึกอบรมโดยโรงงานและมีความเชี่ยวชาญด้านการวินิจฉัยระบบแบบองค์รวม และเครื่องมือแก้ไขปัญหาจากระยะไกลที่สามารถระบุตำแหน่งข้อบกพร่องได้ก่อนถึงสถานที่จริง ผู้ผลิตรถยนต์ต้นทาง (OEM) จัดส่งอะไหล่สำรองที่รับประกันว่าเข้ากันได้—ไม่มีความเสี่ยงจากการเลือกใช้เลนส์ ไดรเวอร์ หรือเฟิร์มแวร์ที่ไม่สอดคล้องกัน ทางเลือกจากบุคคลที่สามมักพึ่งพาอะไหล่ทดแทนแบบทั่วไป ซึ่งอาจก่อให้เกิดความล่าช้าด้านความเข้ากันได้และข้อบกพร่องเพิ่มเติม การฟื้นตัวที่รวดเร็วยิ่งขึ้นช่วยรักษาเวลาในการใช้งานจริง (uptime) ลดความจำเป็นในการจัดเตรียมอุปกรณ์สำรอง และเพิ่มผลผลิตโดยรวม—ทำให้เวลาเฉลี่ยในการซ่อมแซม (MTTR) ที่สั้นลงกลายเป็นปัจจัยขับเคลื่อนผลตอบแทนจากการลงทุน (ROI) ที่จับต้องได้ ไม่ใช่เพียงตัวชี้วัดด้านบริการเท่านั้น
การตรวจสอบเฉพาะการใช้งานและการปรับแต่งกระบวนการให้มีประสิทธิภาพสูงสุด
ขั้นตอนการเชื่อมที่สอดคล้องกับวัสดุ: การตรวจสอบความสมบูรณ์ของการต่อเชื่อมสำหรับเหล็กกล้าไร้สนิม อลูมิเนียม และโลหะผสมที่ต่างกัน ในห้องปฏิบัติการที่รับรองมาตรฐานสำหรับการใช้งานเฉพาะ
ผู้ผลิตอุปกรณ์เชื่อมด้วยเลเซอร์ชั้นนำยืนยันประสิทธิภาพไม่ใช่ด้วยค่าตั้งค่าทั่วไป แต่ด้วยโปรโตคอลเฉพาะวัสดุที่พัฒนาขึ้นในห้องปฏิบัติการประยุกต์ใช้ที่ได้รับการรับรองตามมาตรฐาน ISO 17025 ห้องปฏิบัติการเหล่านี้ทำการทดสอบอย่างเข้มงวดกับสแตนเลส สเตล์อะลูมิเนียม และการผสมวัสดุต่างชนิดกัน (เช่น เหล็กกับอะลูมิเนียม) เพื่อกำจัดรูพรุน การแตกร้าวจากความร้อน และความเปราะของสารประกอบระหว่างโลหะ
สำหรับอลูมิเนียมที่สะท้อนแสงสูงอย่างมาก การปรับแต่งคลื่นสัญญาณอย่างแม่นยำ—โดยควบคุมกำลังสูงสุด ความยาวของพัลส์ และพลังงานพื้นหลัง—ช่วยให้เกิดการแทรกซึมลึกและมีเสถียรภาพโดยไม่ทะลุผ่านวัสดุ โพรโทคอลแต่ละแบบที่ได้รับการตรวจสอบแล้วจะผ่านการวิเคราะห์เชิงแรงดึง เชิงความเหนื่อยล้า และเชิงโลหะวิทยา เพื่อยืนยันความสมบูรณ์ของรอยต่อ ก่อนนำไปใช้งานจริง ผลลัพธ์ที่ได้คือ อัตราความสำเร็จในการเชื่อมครั้งแรกสูงกว่า 98% ระยะเวลาในการรับรองลดลงอย่างมีนัยสำคัญ และจำนวนข้อบกพร่องในสนามลดลง ข้อมูลการผลิตจริงจากภาคสนามจะนำมาปรับปรุงโพรโทคอลเหล่านี้อย่างต่อเนื่อง—เพื่อให้มั่นใจว่าแม้การเปลี่ยนผ่านที่ซับซ้อนที่สุดก็ยังคงคาดการณ์ได้ ทำซ้ำได้ และขยายขนาดได้ กระบวนการเชื่อมด้วยเลเซอร์จึงเปลี่ยนจากวิธีทดลองและผิดพลาดตามประสบการณ์ มาเป็นกระบวนการที่ขับเคลื่อนด้วยวิทยาศาสตร์และพิสูจน์แล้วจากการผลิตจริง
ข้อได้เปรียบเชิงกลยุทธ์: ความปลอดภัย การผสานรวมกับระบบอัตโนมัติ และการรับประกัน
นอกเหนือจากข้อกำหนดเชิงเทคนิค ความมุ่งมั่นของผู้ผลิตอุปกรณ์เชื่อมด้วยเลเซอร์ในด้านความปลอดภัย ความพร้อมในการผสานรวมกับระบบอัตโนมัติ และการรับประกัน คือสิ่งที่กำหนดมูลค่าเชิงกลยุทธ์ของบริษัทนั้น
ระบบความปลอดภัยแบบบูรณาการ ซึ่งรวมถึงสถานีทำงานที่ปิดล้อมอย่างสมบูรณ์ การตรวจสอบระดับรังสีเลเซอร์แบบเรียลไทม์ การดูดควันและไอเสียออกอย่างมีประสิทธิภาพ และการตรวจจับข้อผิดพลาดโดยอัตโนมัติ ช่วยลดการสัมผัสของผู้ปฏิบัติงานลงได้โดยไม่กระทบต่ออัตราการผลิต ปุ่มหยุดฉุกเฉิน ม่านแสง และจุดเข้าถึงที่เชื่อมโยงกันด้วยระบบล็อก ทำให้มั่นใจได้ว่าสอดคล้องตามมาตรฐาน IEC 60825-1 และ OSHA 1910.252 โดยไม่ส่งผลต่อระยะเวลาในการดำเนินรอบการผลิต
การผสานระบบอัตโนมัติมีความสำคัญไม่ยิ่งหย่อนไปกว่ากัน แพลตฟอร์มสมัยใหม่รองรับแขนหุ่นยนต์ได้โดยตรง (ผ่าน EtherCAT, PROFINET หรือ ROS2) ระบบวิเคราะห์ภาพด้วยเครื่องจักร (พร้อมสนับสนุน GigE Vision และ GenICam) และการเชื่อมต่อกับระบบ MES/SCADA (ผ่าน OPC UA หรือ MQTT) โดยการฝังสถาปัตยกรรมที่พร้อมรองรับอุตสาหกรรม 4.0 ตั้งแต่ขั้นตอนการออกแบบ ทำให้อุปกรณ์สามารถพัฒนาไปพร้อมกับโรงงาน แทนที่จะขัดแย้งกับการพัฒนาของโรงงาน
สุดท้าย ความมั่นใจด้านการรับประกันช่วยให้สามารถคาดการณ์ค่าใช้จ่ายได้อย่างแม่นยำ ความคุ้มครองอย่างครอบคลุม ซึ่งรวมถึงชิ้นส่วน ค่าแรง และบริการตอบสนองอย่างรวดเร็ว แสดงถึงความมั่นใจในคุณภาพของการผลิตและระดับความพร้อมของกระบวนการ ต่างจากเงื่อนไขการรับประกันแบบจำกัดหรือที่ให้โดยบุคคลภายนอก การรับประกันที่ผู้ผลิตต้นฉบับ (OEM) รับรองจะช่วยขจัดความคลุมเครือเมื่อเกิดความล้มเหลว และป้องกันไม่ให้เกิดค่าใช้จ่ายที่ไม่ได้คาดการณ์ไว้ ทั้งสามปัจจัย ได้แก่ ความปลอดภัย ความพร้อมสำหรับระบบอัตโนมัติ และการคุ้มครองภายใต้การรับประกัน ร่วมกันเปลี่ยนการลงทุนด้านทุนให้กลายเป็นสินทรัพย์ที่แข็งแกร่งและรองรับอนาคตได้จริง — สินทรัพย์ที่ส่งเสริมการเติบโต แทนที่จะเป็นอุปสรรค
คำถามที่พบบ่อย
ความลึกด้านวิศวกรรมของผู้ผลิตต้นฉบับ (OEM) คืออะไร และเหตุใดจึงสำคัญต่ออุปกรณ์เชื่อมด้วยเลเซอร์
ความลึกด้านวิศวกรรมของผู้ผลิตต้นฉบับ (OEM) หมายถึงการออกแบบแหล่งกำเนิดเลเซอร์และออปติกส์ลำแสงภายในองค์กรเอง แทนที่จะพึ่งพาชิ้นส่วนที่ซื้อมาใช้งานทั่วไป ซึ่งช่วยให้มีการควบคุมที่แม่นยำ มีความสม่ำเสมอ และประสิทธิภาพของระบบที่เหมาะสมที่สุดสำหรับงานที่ต้องการอัตราผลผลิตสูง
การจัดหาส่วนประกอบระดับที่หนึ่ง (Tier-1) ส่งผลกระทบต่อการดำเนินงานภาคอุตสาหกรรมอย่างไร
การจัดหาส่วนประกอบระดับที่หนึ่ง (Tier-1) ช่วยให้มั่นใจในความทนทาน ความแม่นยำ และความน่าเชื่อถือ ส่วนประกอบต่าง ๆ เช่น เครื่องทำความเย็นสำหรับงานอุตสาหกรรม หรือแท่นเคลื่อนที่ ได้รับการออกแบบมาเพื่อรองรับรอบการผลิตอย่างต่อเนื่อง จึงลดเวลาหยุดทำงานและเวลาซ่อมแซมให้น้อยที่สุด
TCO หมายถึงอะไร ในบริบทของระบบการเชื่อมด้วยเลเซอร์
ต้นทุนรวมในการเป็นเจ้าของ (Total Cost of Ownership: TCO) ครอบคลุมค่าใช้จ่ายในการดำเนินงานทั้งหมด ไม่ว่าจะเป็นวัสดุสิ้นเปลือง การบำรุงรักษา เวลาหยุดทำงาน และค่าซ่อมแซม นอกเหนือจากราคาซื้อเริ่มต้นเท่านั้น ระบบที่มีคุณภาพสูงมักส่งผลให้ TCO ต่ำลงเมื่อพิจารณาในระยะยาว
เหตุใดเวลาเฉลี่ยในการซ่อมแซม (MTTR) ที่รวดเร็วจึงมีความสำคัญอย่างยิ่งต่อผู้ผลิต
เวลาเฉลี่ยในการซ่อมแซม (Mean Time to Repair: MTTR) ช่วยลดเวลาหยุดทำงานและป้องกันการสูญเสียการผลิต ผู้ผลิตอุปกรณ์ดั้งเดิม (OEMs) สามารถซ่อมแซมได้รวดเร็วขึ้น เนื่องจากมีสินค้าคงคลังอะไหล่ในภูมิภาค มีช่างเทคนิคที่ผ่านการฝึกอบรมแล้ว และมีความเชี่ยวชาญในระดับระบบ
การตรวจสอบความเหมาะสมเฉพาะการใช้งาน (application-specific validations) ช่วยปรับแต่งประสิทธิภาพของการเชื่อมด้วยเลเซอร์อย่างไร
การตรวจสอบเฉพาะการใช้งานจะทำให้มั่นใจได้ว่าจะมีการพัฒนาขั้นตอนการเชื่อมที่เหมาะสมกับวัสดุแต่ละชนิดในห้องปฏิบัติการที่ผ่านการรับรอง ซึ่งช่วยกำจัดข้อบกพร่องต่าง ๆ เช่น รูพรุนหรือรอยแตกจากความร้อน ขั้นตอนเหล่านี้ให้ผลลัพธ์ที่เชื่อถือได้และสามารถทำซ้ำได้อย่างสม่ำเสมอ พร้อมอัตราความสำเร็จในการเชื่อมครั้งแรกสูง
ระบบการเชื่อมด้วยเลเซอร์รุ่นใหม่รวมคุณสมบัติด้านความปลอดภัยอะไรบ้าง
คุณสมบัติด้านความปลอดภัยประกอบด้วยสถานีทำงานแบบปิดสนิท การตรวจวัดรังสีเลเซอร์ การดูดควันเสีย การตัดการทำงานฉุกเฉิน และการปฏิบัติตามมาตรฐานต่าง ๆ เช่น IEC 60825-1 และแนวทางของ OSHA
ระบบการเชื่อมด้วยเลเซอร์รุ่นใหม่สนับสนุนการผสานเข้ากับอุตสาหกรรม 4.0 อย่างไร
ระบบรุ่นใหม่สามารถเชื่อมต่ออย่างราบรื่นกับระบบหุ่นยนต์ ระบบการมองเห็นด้วยเครื่องจักร และโครงสร้างการควบคุมอัตโนมัติในโรงงาน ทำให้มั่นใจได้ว่าสามารถทำงานร่วมกับระบบ MES, SCADA และการดำเนินงานที่ขับเคลื่อนด้วย IoT ได้อย่างมีประสิทธิภาพ
สารบัญ
- ความเชี่ยวชาญด้านวิศวกรรมและคุณภาพการผลิต
-
ต้นทุนรวมในการเป็นเจ้าของและผลตอบแทนการลงทุนระยะยาว
- ต้นทุนที่มองไม่เห็นจากการตั้งราคาต้นต่ำ: เหตุใดอุปกรณ์เชื่อมด้วยเลเซอร์ที่เสนอราคาต่ำสุดจึงมีต้นทุนรวม (TCO) สูงกว่า 3.2 เท่าภายในระยะเวลาห้าปี
- เวลาเฉลี่ยในการซ่อมแซม (MTTR) และความพร้อมของอะไหล่: ผู้ผลิตรถยนต์แบบบูรณาการ (OEMs) ใช้เวลาเฉลี่ยในการซ่อมแซม 4.7 ชั่วโมง เทียบกับ 18.3 ชั่วโมงของผู้ติดตั้งระบบจากภายนอก (third-party integrators)
- การตรวจสอบเฉพาะการใช้งานและการปรับแต่งกระบวนการให้มีประสิทธิภาพสูงสุด
- ข้อได้เปรียบเชิงกลยุทธ์: ความปลอดภัย การผสานรวมกับระบบอัตโนมัติ และการรับประกัน