
 EN



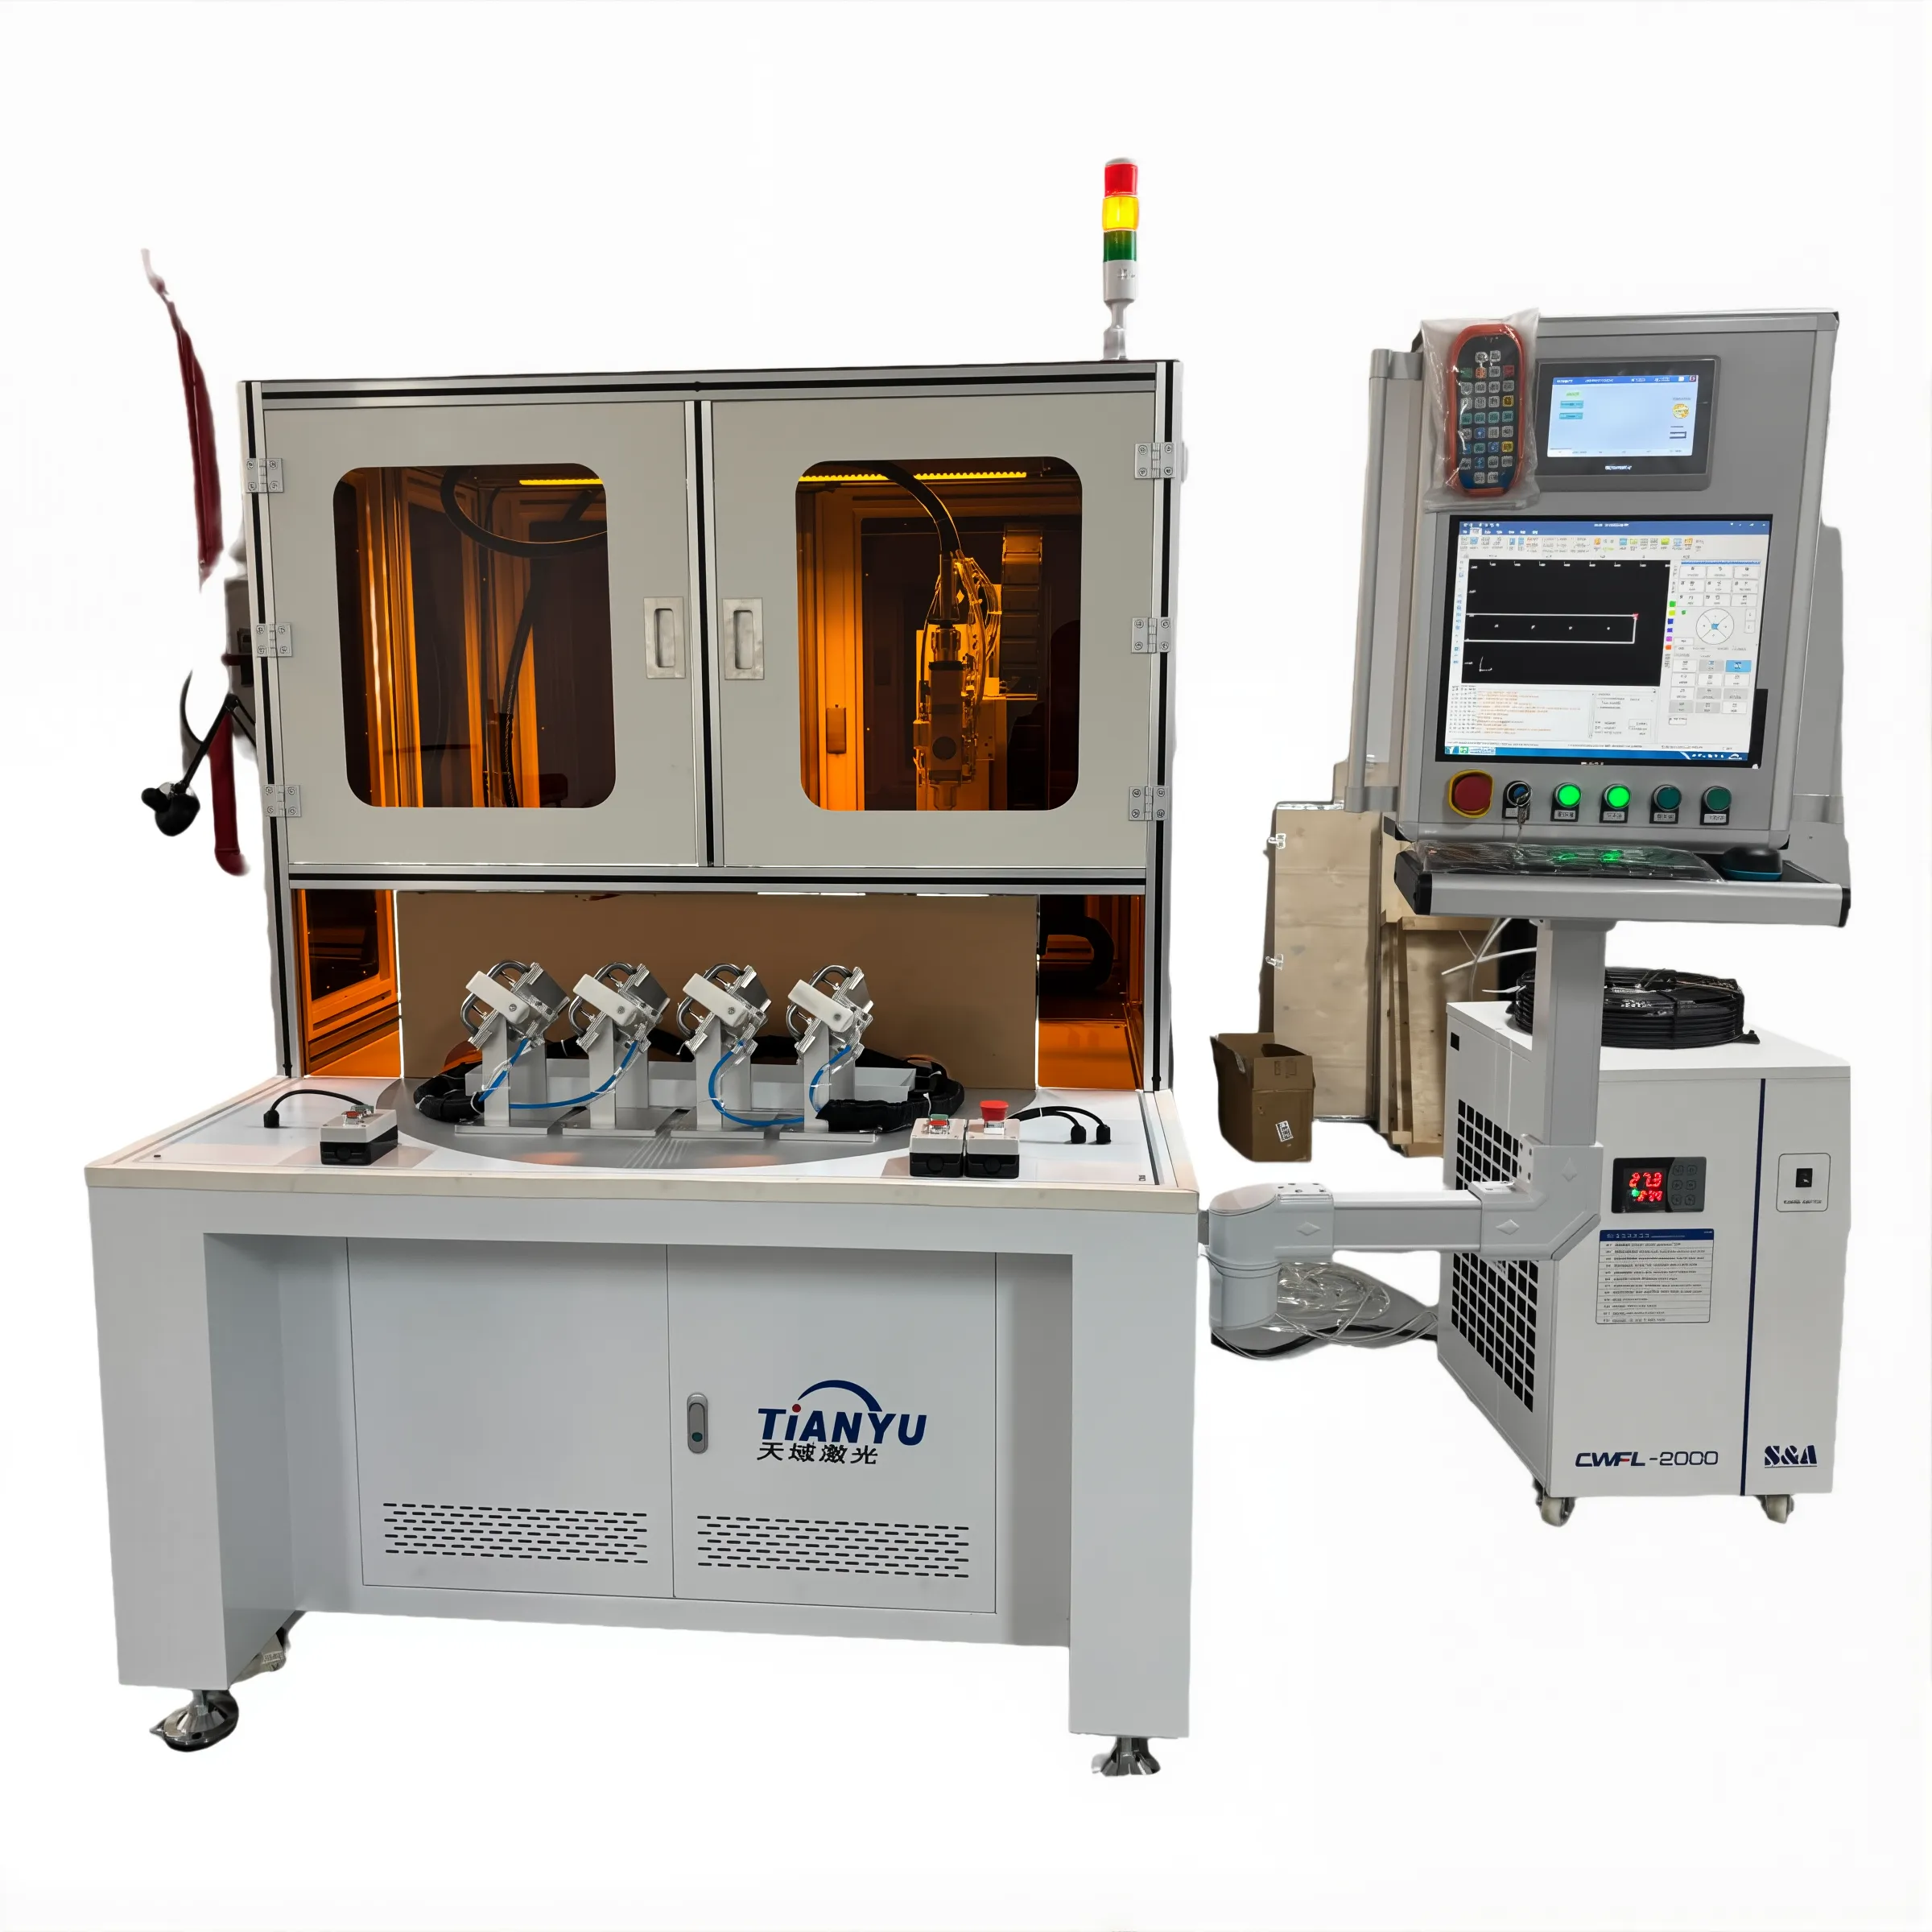
กำลังไฟฟ้าขาออกของเครื่องเชื่อมด้วยเลเซอร์กับขีดจำกัดความหนาจริงในโลกแห่งการใช้งานจริง
ความสัมพันธ์ระหว่างกำลังไฟฟ้ากับความหนาสำหรับเครื่องเชื่อมด้วยเลเซอร์เชิงอุตสาหกรรมทั่วไป (1–20 กิโลวัตต์)
อุตสาหกรรม เครื่องปั่นเลเซอร์ มีความสัมพันธ์ที่คาดการณ์ได้—แต่ไม่เป็นเชิงเส้น—ระหว่างกำลังไฟฟ้าขาออกกับความหนาสูงสุดที่สามารถเชื่อมได้ เครื่องที่มีกำลังต่ำกว่า 3 กิโลวัตต์สามารถเชื่อมเหล็กได้อย่างเชื่อถือได้สูงสุดถึง 4 มม.; ระบบระดับกลาง (3–6 กิโลวัตต์) รองรับความหนาได้ 6–10 มม.; และหน่วยกำลังสูง (8–20 กิโลวัตต์) สามารถเจาะทะลุแบบเต็มรูปแบบในเหล็กคาร์บอนที่มีความหนา 12–20+ มม. ภายใต้เงื่อนไขที่เหมาะสมที่สุด ที่สำคัญ การเพิ่มกำลังเลเซอร์เป็นสองเท่าจะไม่ทำให้ความหนาสูงสุดที่เชื่อมได้เพิ่มขึ้นเป็นสองเท่า ไม่ ความหนาที่สามารถบรรลุได้แบบสองเท่า: เลเซอร์ 6 กิโลวัตต์สามารถเจาะได้ประมาณ 10 มม. ขณะที่ระบบ 12 กิโลวัตต์สามารถเจาะได้เพียงประมาณ 14 มม. เท่านั้น ผลตอบแทนที่ลดลงนี้เกิดจากข้อจำกัดพื้นฐานด้านความร้อนและแสง ไม่ใช่ข้อจำกัดของอุปกรณ์
ตัวแปรสำคัญที่ส่งผลต่อความสัมพันธ์นี้ ได้แก่ ความสามารถในการนำความร้อนของวัสดุ (อะลูมิเนียมต้องใช้พลังงานมากกว่าเหล็กประมาณ 20% เพื่อให้ได้ความหนาเท่ากัน), รูปทรงของรอยต่อ (รอยต่อแบบปลายตรงแบบสี่เหลี่ยมจัตุรัสให้ความลึกของการเจาะได้มากกว่ารอยต่อแบบทับซ้อนประมาณ 15%) และการเลือกก๊าซช่วย (ส่วนผสมที่มีฮีเลียมช่วยเพิ่มความลึกของการเจาะได้สูงสุดถึง 25% เมื่อเปรียบเทียบกับอาร์กอนเพียงอย่างเดียว)
| กำลังเครื่องเชื่อมเลเซอร์ | ความหนาสูงสุดของเหล็ก (มม.) | ความหนาสูงสุดของอะลูมิเนียม (มม.) |
|---|---|---|
| 1–2 กิโลวัตต์ | 2–4 | 1.5–3 |
| 3–6 กิโลวัตต์ | 6–10 | 4–7 |
| 8–12 กิโลวัตต์ | 12–16 | 8–10 |
| 15–20 กิโลวัตต์ | 16–20+ | 12–14 |
ความเร็วในการประมวลผลลดลงอย่างมากตามความหนา: เลเซอร์ 10 กิโลวัตต์สามารถเชื่อมเหล็กความหนา 6 มม. ได้ที่ความเร็ว 3.2 เมตร/นาที แต่เมื่อเชื่อมเหล็กความหนา 12 มม. ความเร็วจะลดลงเหลือเพียง 0.8 เมตร/นาที — ซึ่งแสดงให้เห็นถึงการแลกเปลี่ยนระหว่างความลึกของการเชื่อมกับอัตราการผลิต
เกณฑ์มาตรฐานความลึกของการเจาะ: มาตรฐาน ISO 13919-1 และ AWS C5.10 สำหรับประสิทธิภาพของเครื่องเชื่อมเลเซอร์
มาตรฐาน ISO 13919-1 และ AWS C5.10 ให้เกณฑ์อ้างอิงที่มีอำนาจและเฉพาะต่อการประยุกต์ใช้สำหรับคุณภาพของการเชื่อมด้วยเลเซอร์และความสามารถในการเจาะผ่านวัสดุ ทั้งสองมาตรฐานเน้นอัตราส่วนความลึกต่อความกว้างเป็นตัวชี้วัดสำคัญของความสมบูรณ์ของการเชื่อม โดยกำหนดให้มีค่าไม่น้อยกว่า 3:1 สำหรับการเชื่อมแบบเจาะทะลุทั้งหมดในงานโครงสร้างตามระดับ B ของมาตรฐาน ISO 13919-1 และไม่น้อยกว่า 4:1 สำหรับรอยต่อที่ใช้ในอุตสาหกรรมการบินและอวกาศตามมาตรฐาน AWS C5.10 ตัวอย่างเช่น กระบวนการเชื่อมด้วยเลเซอร์กำลัง 4 กิโลวัตต์ที่ได้รับการรับรองแล้วสำหรับเหล็กคาร์บอนหนา 6 มม. ต้องมีค่าความลึกของรอยเว้า (undercut) ไม่เกิน 0.3 มม. และปริมาณรูพรุน (porosity) ไม่เกิน 5% ตามมาตรฐาน ISO 13919-1 ในขณะที่วัสดุเดียวกันแต่เป็นสแตนเลสเกรด 304 หนา 6 มม. ได้รับการยืนยันแล้วว่าสามารถบรรลุอัตราส่วน 4.2:1 ได้ที่ความเร็ว 5 เมตร/นาที — ซึ่งสูงกว่าข้อกำหนดของระดับ B
การตรวจสอบยืนยันอาศัยการทดสอบด้วยการกัดผิวด้วยสารเคมี (macro-etch testing) ที่มีความคลาดเคลื่อนในการวัด ±0.1 มม. สำหรับแอปพลิเคชันที่มีความสำคัญต่อภารกิจ เพื่อให้มั่นใจว่าผลลัพธ์จะสามารถทำซ้ำได้ตลอดทุกชุดการผลิต
เหตุใดการเพิ่มกำลังเครื่องเชื่อมด้วยเลเซอร์เป็นสองเท่าจึงไม่ได้ทำให้ความหนาสูงสุดที่สามารถเชื่อมได้เพิ่มขึ้นเป็นสองเท่า
ปรากฏการณ์ทางกายภาพสามประการที่สัมพันธ์กันอย่างใกล้ชิดจำกัดการเพิ่มขึ้นของความหนาที่สามารถเชื่อมได้จากการเพิ่มกำลัง
-
การลดลงของความหนาแน่นของกำลัง เนื่องจากกฎกำลังสองผกผัน การเพิ่มกำลังลำแสงโดยไม่ลดขนาดจุดโฟกัสจะให้ผลตอบแทนที่ลดลงอย่างต่อเนื่อง ลำแสงกำลัง 12 กิโลวัตต์ที่โฟกัสให้มีขนาด 0.3 มม. จะให้ความเข้มสูงขึ้นเพียงประมาณ 23% เมื่อเทียบกับลำแสงกำลัง 6 กิโลวัตต์ที่โฟกัสในขนาดเดียวกัน—ซึ่งไม่เพียงพอที่จะเพิ่มความลึกในการเจาะทะลุเป็นสองเท่า
-
การแพร่กระจายความร้อนตามขนาดความหนา การนำความร้อนเร่งตัวขึ้นอย่างไม่สอดคล้องสัดส่วนในชิ้นงานที่มีความหนามากขึ้น ในเหล็กกล้าคาร์บอน แผ่นที่มีความหนา 16 มม. จะนำความร้อนได้เร็วกว่าแผ่นที่มีความหนา 8 มม. ประมาณ 40% จึงจำเป็นต้องป้อนพลังงานในลักษณะที่ไม่เป็นเชิงเส้นเพื่อรักษาเสถียรภาพของหลุมกุญแจ (keyhole)
-
การบดบังด้วยพลาสมา เมื่อใช้กำลังลำแสงเกิน 10 กิโลวัตต์ ไอโลหะที่ถูกไอออไนซ์จะดูดซับพลังงานเลเซอร์ที่ตกกระทบไว้ 15–30% ซึ่งทำหน้าที่จำกัดประสิทธิภาพการถ่ายโอนพลังงานโดยรวม
โดยรวมแล้ว ปรากฏการณ์เหล่านี้ส่งผลให้เกิดการเพิ่มขึ้นแบบลอการิทึม—ไม่ใช่แบบเชิงเส้น: การเพิ่มกำลังลำแสงเป็นสี่เท่า จาก 5 กิโลวัตต์เป็น 20 กิโลวัตต์ จะเพิ่มความหนาสูงสุดของเหล็กกล้าคาร์บอนที่สามารถเชื่อมได้จากประมาณ 8 มม. เป็นประมาณ 16 มม. ไม่ใช่ 32 มม.
ความหนาสูงสุดตามชนิดวัสดุสำหรับโลหะทั่วไป
สแตนเลสสตีล (เกรด 304/316): การเชื่อมที่เชื่อถือได้ในช่วงความหนา 0.1 มม. ถึง 6 มม. โดยการปรับแต่งเครื่องเชื่อมเลเซอร์ให้เหมาะสม
เหล็กกล้าไร้สนิมเกรด 304 และ 316 รองรับการเชื่อมด้วยเลเซอร์อย่างสม่ำเสมอและมีความแข็งแรงสูงในช่วงความหนาที่กว้างขวางเป็นพิเศษ — ตั้งแต่แผ่นฟอยล์บางพิเศษความหนา 0.1 มม. ที่ใช้ในเซนเซอร์ ไปจนถึงแผ่นโครงสร้างความหนา 6 มม. ความสำเร็จขึ้นอยู่กับการโฟกัสลำแสงอย่างแม่นยำ การควบคุมปริมาณความร้อนที่ป้อนเข้าอย่างเหมาะสม และการใช้ก๊าซป้องกันแบบเฉื่อย (โดยทั่วไปคืออาร์กอน หรือส่วนผสมของอาร์กอนกับฮีเลียม) เพื่อป้องกันไม่ให้เกิดออกไซด์ของโครเมียมในโซนที่ได้รับผลกระทบจากความร้อน กลยุทธ์การเชื่อมหลายรอบทำให้สามารถเชื่อมทะลุผ่านได้อย่างสมบูรณ์ในวัสดุเกรด 316L ความหนา 5–6 มม. ด้วยความเร็วสูงสุด 2 เมตร/นาที โดยใช้เลเซอร์ไฟเบอร์กำลัง 4 กิโลวัตต์ — ซึ่งรักษาคุณสมบัติต้านทานการกัดกร่อนไว้ได้ และสอดคล้องตามมาตรฐานการผลิต ASME BPE และ FDA สำหรับอุปกรณ์ทางการแพทย์และอุปกรณ์แปรรูปอาหาร
เหล็กกล้าคาร์บอน: การขยายขีดจำกัดความหนาสูงสุดถึง 16 มม. โดยใช้เทคนิคเครื่องเชื่อมเลเซอร์แบบไฮบริดและแบบสั่นสะเทือนลำแสง
เหล็กกล้าคาร์บอนมีความสามารถในการเชื่อมแบบผ่านครั้งเดียวที่หนาที่สุดในบรรดาโลหะวิศวกรรมทั่วไป—สูงสุดถึง 16 มม.—เมื่อใช้เทคนิคการเชื่อมด้วยเลเซอร์ขั้นสูง การเชื่อมแบบไฮบริดเลเซอร์-อาร์ค (Hybrid laser-arc welding) ผสานข้อได้เปรียบของการเจาะลึกของพลังงานเลเซอร์เข้ากับความสามารถในการเติมโลหะเชื่อมและปิดช่องว่างของกระบวนการอาร์ค ซึ่งช่วยยกระดับสมบัติเชิงกลของรอยต่อที่มีความหนา การสั่นสะเทือนลำแสง (‘wobble’) กระจายความร้อนไปในแนวข้าง ลดการแตกร้าวและเพิ่มประสิทธิภาพการหลอมรวมในเกรดเหล็กที่มีคาร์บอนสูงหรือเหล็กโลหะผสมต่ำ เลเซอร์กำลัง 10 กิโลวัตต์ที่มีฟังก์ชันการสั่นสะเทือนสามารถเชื่อมเหล็กกล้าคาร์บอนหนา 12 มม. ด้วยความเร็ว 1.5 เมตร/นาที โดยยังคงความแข็งแรงดึงไว้มากกว่า 450 เมกะพาสคาล—ทำให้สามารถนำไปใช้งานในโครงสร้างเรือ ถังความดัน และโครงเฟรมเครื่องจักรหนัก ซึ่งความน่าเชื่อถือเชิงโครงสร้างเป็นสิ่งที่ไม่อาจยอมประนีประนอมได้
พารามิเตอร์กระบวนการหลักที่กำหนดความลึกของการเจาะของเครื่องเชื่อมเลเซอร์
การโฟกัสลำแสง การเลือกเลนส์ และขนาดจุดโฟกัส: การวัดผลกระทบต่ออัตราส่วนความลึกต่อความกว้าง
การเจาะลึกในการเชื่อมด้วยเลเซอร์ขึ้นอยู่อย่างยิ่งกับการบรรลุความหนาแน่นของกำลังงานที่สูงกว่า 10⁶ วัตต์/ซม.² ซึ่งเป็นเกณฑ์ขั้นต่ำที่จำเป็นสำหรับการเริ่มต้นการก่อตัวของช่องรูปทรงกรวย (keyhole) อย่างมั่นคง ซึ่งถูกควบคุมโดยพารามิเตอร์แสงสามประการที่มีความสัมพันธ์กันอย่างใกล้ชิด:
-
ตำแหน่งโฟกัสลำแสง ตำแหน่งจุดโฟกัส: การเบี่ยงเบนจากตำแหน่งจุดโฟกัสที่เหมาะสม (โดยทั่วไปอยู่ลึก 0–2 มม. ใต้ผิววัสดุ) เพียงไม่กี่มิลลิเมตรอาจทำให้ความลึกของการเจาะลดลงได้สูงสุดถึง 30% การจัดวางตำแหน่งอย่างแม่นยำจะช่วยสร้างเสถียรภาพของแรงดันไอระเหยและรักษาความสมบูรณ์ของช่องรูปทรงกรวย
-
ระยะโฟกัสเลนส์ ความยาวโฟกัส: เลนส์ที่มีความยาวโฟกัสสั้น (100–200 มม.) จะสร้างจุดโฟกัสที่มีขนาดเล็ก (< 0.3 มม.) ซึ่งเหมาะสำหรับการบรรลุความหนาแน่นของกำลังงานสูงในชิ้นงานที่มีความหนาตั้งแต่บางถึงปานกลาง แต่จะลดความสามารถในการรองรับความคลาดเคลื่อนของระยะโฟกัส (depth-of-field tolerance) ขณะที่เลนส์ที่มีความยาวโฟกัสยาวกว่า (เช่น 300 มม.) จะทำให้จุดโฟกัสมีขนาดกว้างขึ้นและเพิ่มความยาวเรย์ลีห์ (Rayleigh length) ส่งผลให้การเชื่อมมีความสม่ำเสมอสูงขึ้นเมื่อใช้กับรอยต่อที่มีรูปทรงแปรผันในวัสดุที่มีความหนา
-
ขนาดของจุด ขนาดเส้นผ่านศูนย์กลางของจุดโฟกัส: ความลึกของการเจาะมีความสัมพันธ์ผกผันกับกำลังสองของเส้นผ่านศูนย์กลางจุดโฟกัส การลดขนาดจุดโฟกัสลงครึ่งหนึ่ง (เช่น จาก 0.4 มม. เป็น 0.2 มม.) จะทำให้ความหนาแน่นของกำลังงานเพิ่มขึ้นสี่เท่า — และในทางปฏิบัติ อาจยกระดับอัตราส่วนความลึกต่อความกว้างจากการ 3:1 ไปเป็น 8:1 สำหรับเหล็กกล้าไร้สนิม
ลำแสงที่โฟกัสไม่เพียงพอจะส่งผลให้รอยเชื่อมแบบนำความร้อนมีความลึกน้อย; ในขณะที่พลังงานที่เข้มข้นเกินไปจะทำให้เกิดการกระเด็นและรูพรุน ระบบเครื่องเชื่อมด้วยเลเซอร์อุตสาหกรรมสมัยใหม่ใช้การควบคุมจุดโฟกัสแบบเรียลไทม์ เพื่อรักษาความลึกในการเจาะที่เหมาะสมตลอดทั้งชิ้นส่วนประกอบที่ซับซ้อนและมีความหนาไม่สม่ำเสมอ—ซึ่งช่วยให้มั่นใจได้ทั้งความซ้ำซ้อนของผลลัพธ์และความสอดคล้องตามมาตรฐานการตรวจสอบ ISO 13919-1 และ AWS C5.10
คำถามที่พบบ่อย
คำถาม: อะไรคือปัจจัยที่ส่งผลต่อความหนาสูงสุดของวัสดุที่สามารถเชื่อมด้วยเลเซอร์ได้?
คำตอบ: ปัจจัยหลัก ได้แก่ กำลังเอาต์พุตของเลเซอร์ การนำความร้อนของวัสดุ รูปทรงของรอยต่อ การเลือกก๊าซช่วย และพารามิเตอร์เชิงออปติก เช่น การโฟกัสของลำแสงและขนาดจุดโฟกัส
คำถาม: ทำไมการเพิ่มกำลังเลเซอร์เป็นสองเท่าจึงไม่ทำให้ความหนาของรอยเชื่อมเพิ่มเป็นสองเท่า?
คำตอบ: ข้อจำกัดทางกายภาพ เช่น การลดลงของความหนาแน่นของพลังงาน การแพร่กระจายความร้อนที่มีการเปลี่ยนแปลงตามสัดส่วน และการบังแสงจากพลาสมา ส่งผลให้เกิดผลตอบแทนที่ลดลงอย่างต่อเนื่อง โดยความหนาของรอยเชื่อมมีการเพิ่มขึ้นตามลักษณะลอการิทึม มากกว่าจะเป็นเชิงเส้น
คำถาม: วัสดุใดเหมาะสมที่สุดสำหรับการเชื่อมด้วยเลเซอร์ที่ต้องการความหนาสูง?
A: เหล็กกล้าคาร์บอนสามารถเชื่อมได้ในครั้งเดียวที่มีความหนาสูงสุด ในขณะที่เหล็กกล้าไร้สนิมรองรับการเชื่อมด้วยเลเซอร์ได้ถึง 6 มม. โดยให้รอยเชื่อมที่มีคุณภาพสูงและทนต่อการกัดกร่อน
Q: มาตรฐานต่าง ๆ เช่น ISO 13919-1 และ AWS C5.10 นำมาใช้กับการเชื่อมด้วยเลเซอร์อย่างไร?
A: มาตรฐานเหล่านี้กำหนดเกณฑ์มาตรฐานสำหรับคุณภาพของรอยเชื่อม โดยกำหนดอัตราส่วนความลึกต่อความกว้างไว้ไม่น้อยกว่า 3:1 สำหรับงานโครงสร้าง และไม่น้อยกว่า 4:1 สำหรับงานอวกาศ รวมทั้งตัวชี้วัดคุณภาพอื่น ๆ เช่น ข้อจำกัดของปริมาณรูพรุน (porosity) และรอยเว้าใต้ผิว (undercut)
สารบัญ
-
กำลังไฟฟ้าขาออกของเครื่องเชื่อมด้วยเลเซอร์กับขีดจำกัดความหนาจริงในโลกแห่งการใช้งานจริง
- ความสัมพันธ์ระหว่างกำลังไฟฟ้ากับความหนาสำหรับเครื่องเชื่อมด้วยเลเซอร์เชิงอุตสาหกรรมทั่วไป (1–20 กิโลวัตต์)
- เกณฑ์มาตรฐานความลึกของการเจาะ: มาตรฐาน ISO 13919-1 และ AWS C5.10 สำหรับประสิทธิภาพของเครื่องเชื่อมเลเซอร์
- เหตุใดการเพิ่มกำลังเครื่องเชื่อมด้วยเลเซอร์เป็นสองเท่าจึงไม่ได้ทำให้ความหนาสูงสุดที่สามารถเชื่อมได้เพิ่มขึ้นเป็นสองเท่า
- ความหนาสูงสุดตามชนิดวัสดุสำหรับโลหะทั่วไป
- พารามิเตอร์กระบวนการหลักที่กำหนดความลึกของการเจาะของเครื่องเชื่อมเลเซอร์
- คำถามที่พบบ่อย