
 EN



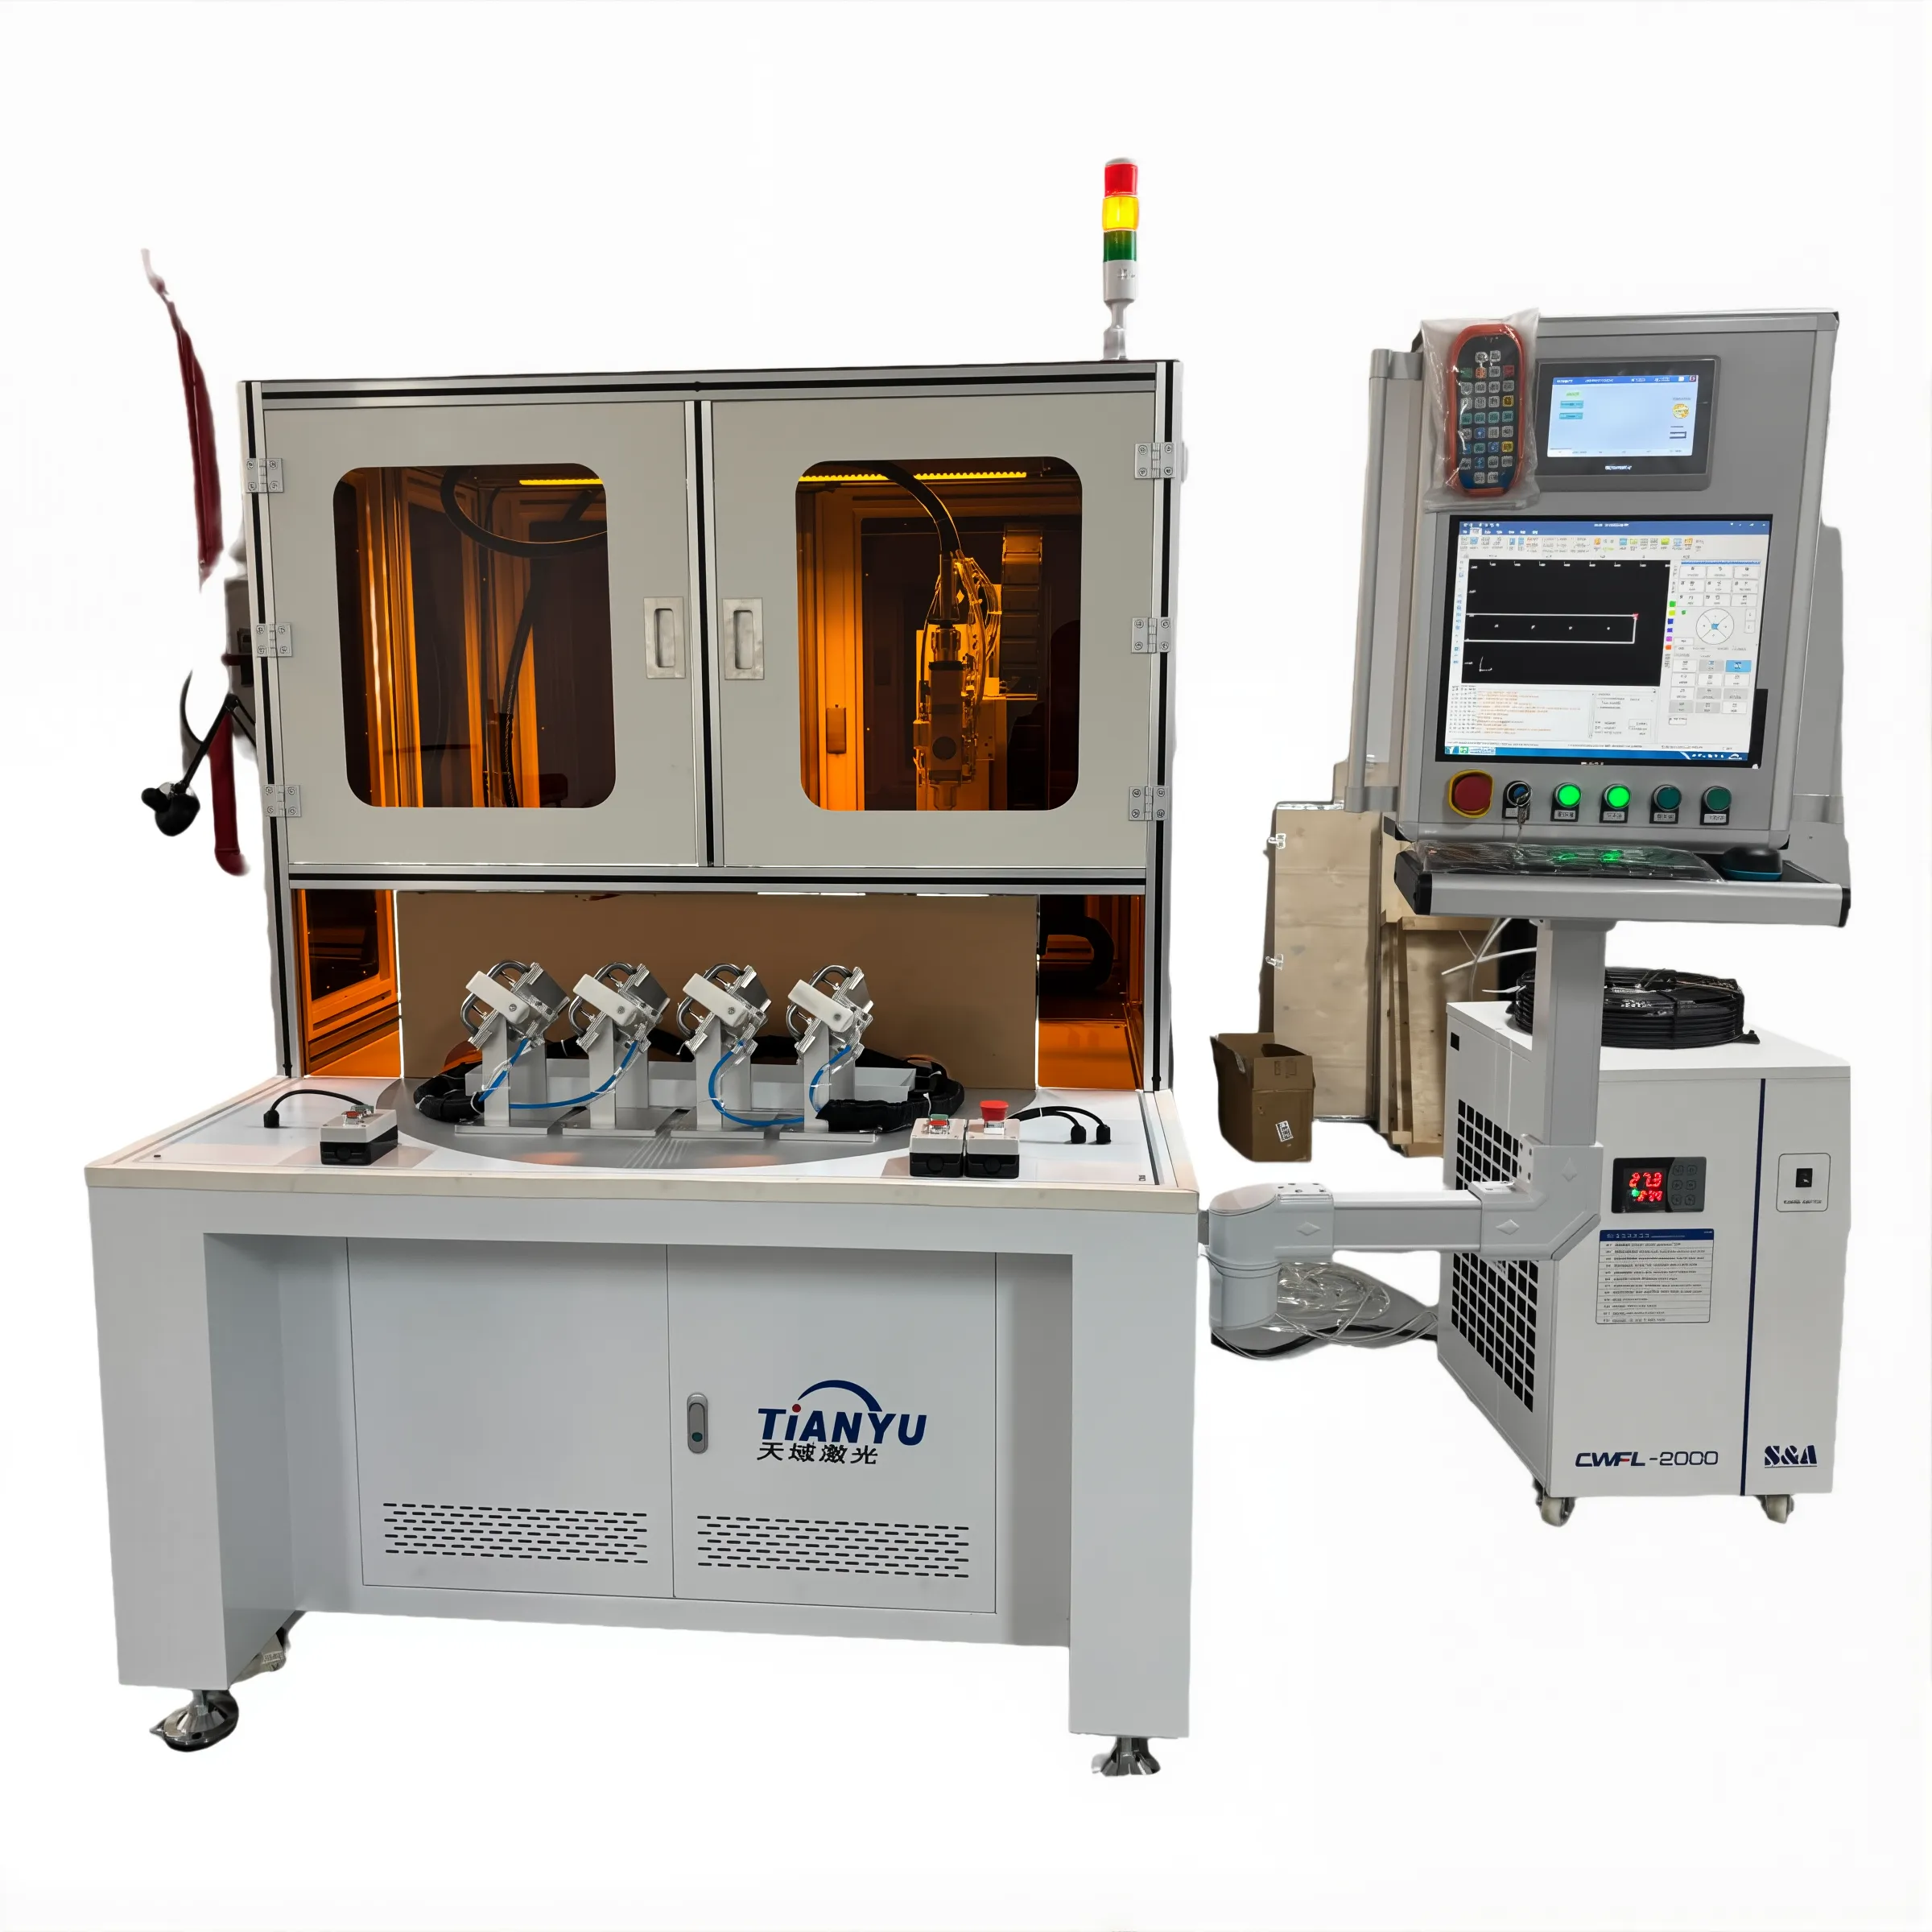
Potenza di uscita della saldatrice laser e i suoi effettivi limiti di spessore
Relazione potenza–spessore per le principali classi industriali di saldatrici laser (1–20 kW)
Industriale saldatore laser seguono una relazione prevedibile, ma non lineare, tra potenza di uscita e spessore massimo saldabile. Le macchine con potenza inferiore a 3 kW uniscono in modo affidabile acciaio fino a 4 mm di spessore; i sistemi di media potenza (3–6 kW) gestiscono da 6 a 10 mm; mentre le unità ad alta potenza (8–20 kW) raggiungono la penetrazione completa in acciaio al carbonio da 12 a 20+ mm in condizioni ottimali. È fondamentale ricordare che raddoppiare la potenza del laser non no doppio dello spessore raggiungibile: un laser da 6 kW raggiunge circa 10 mm, mentre un sistema da 12 kW arriva soltanto a circa 14 mm. Questo rendimento decrescente deriva da vincoli termici e ottici fondamentali, non da limitazioni dell’attrezzatura.
Le variabili chiave che modulano questa relazione includono la conducibilità del materiale (l’alluminio richiede circa il 20% in più di potenza rispetto all’acciaio per uno spessore equivalente), la geometria del giunto (i giunti a testa a testa con bordi squadrati garantiscono una penetrazione circa il 15% più profonda rispetto ai giunti a sovrapposizione) e la scelta del gas ausiliario (le miscele contenenti elio migliorano la penetrazione fino al 25% rispetto all’argon puro).
| Potenza del saldatore laser | Spessore massimo dell’acciaio (mm) | Spessore massimo dell’alluminio (mm) |
|---|---|---|
| 1–2 kW | 2–4 | 1.5–3 |
| 3–6 kW | 6–10 | 4–7 |
| 8–12 kW | 12–16 | 8–10 |
| 15–20 kW | 16–20+ | 12–14 |
La velocità di lavorazione diminuisce drasticamente con l’aumentare dello spessore: un laser da 10 kW salda acciaio da 6 mm a 3,2 m/min, ma rallenta a 0,8 m/min su sezioni da 12 mm, evidenziando il compromesso tra profondità di penetrazione e produttività.
Riferimenti per la profondità di penetrazione: norme ISO 13919-1 e AWS C5.10 per le prestazioni dei saldatori laser
ISO 13919-1 e AWS C5.10 forniscono riferimenti autorevoli e specifici per l’applicazione relativi alla qualità delle saldature laser e alle prestazioni di penetrazione. Entrambi gli standard pongono l’accento sul rapporto profondità/larghezza come indicatore critico dell’integrità del cordone di saldatura: è richiesto un valore ≥3:1 per saldature strutturali a piena penetrazione secondo il livello B di ISO 13919-1 e ≥4:1 per giunti di qualità aerospaziale secondo AWS C5.10. Ad esempio, un processo di saldatura laser da 4 kW qualificato per acciaio al carbonio spesso 6 mm deve rispettare un intaccatura ≤0,3 mm e una porosità ≤5% secondo ISO 13919-1, mentre lo stesso spessore in acciaio inossidabile 304 è stato verificato raggiungere rapporti pari a 4,2:1 a una velocità di 5 m/min, superando i requisiti della classe B.
La verifica si basa su prove di macro-incisione con tolleranza di misurazione di ±0,1 mm per applicazioni critiche per la missione, garantendo la ripetibilità tra diversi cicli produttivi.
Perché raddoppiare la potenza del saldatore laser non raddoppia lo spessore massimo ottenibile
Tre fenomeni fisici interconnessi limitano l’aumento dello spessore ottenibile con l’aumento della potenza:
-
Decadimento della densità di potenza a causa della legge dell'inverso del quadrato, aumentare la potenza del fascio senza ridurre la dimensione del punto focale comporta rendimenti decrescenti. Un fascio da 12 kW focalizzato su 0,3 mm genera un'intensità solo circa il 23% superiore rispetto a un fascio da 6 kW con identica focalizzazione, valore insufficiente a raddoppiare la profondità di penetrazione.
-
Scala della diffusione termica la conduzione del calore accelera in modo sproporzionato nelle sezioni più spesse. Nell'acciaio al carbonio, lastre da 16 mm conducono il calore circa il 40% più velocemente rispetto a lastre da 8 mm, richiedendo un apporto energetico non lineare per mantenere la stabilità della chiave (keyhole).
-
Schermatura al plasma al di sopra dei 10 kW, il vapore metallico ionizzato assorbe dal 15% al 30% dell'energia laser incidente, limitando di fatto l'efficienza di accoppiamento.
Nel complesso, questi effetti producono una scala logaritmica, non lineare: quadruplicare la potenza da 5 kW a 20 kW incrementa lo spessore massimo trattabile dell'acciaio al carbonio da circa 8 mm a circa 16 mm, e non a 32 mm.
Spessore massimo specifico per materiale per i metalli comuni
Acciaio inossidabile (304/316): saldatura affidabile da 0,1 mm a 6 mm con ottimizzazione del saldatore laser
Gli acciai inossidabili 304 e 316 consentono saldature laser coerenti e ad alta integrità su un’eccezionale gamma di spessori: dai fogli ultrasottili da 0,1 mm utilizzati nei sensori fino alle lamiere strutturali da 6 mm. Il successo dipende da una messa a fuoco precisa del fascio, da un controllo accurato dell’apporto termico e da una protezione con atmosfera inerte (tipicamente argon o miscele di argon-elio) per prevenire la formazione di ossidi di cromo nella zona termicamente alterata. Strategie multi-passaggio permettono saldature a completa penetrazione su acciaio 316L da 5–6 mm a velocità fino a 2 m/min utilizzando laser a fibra da 4 kW, preservando la resistenza alla corrosione e rispettando gli standard di fabbricazione ASME BPE e conformi alla FDA per apparecchiature mediche e per il settore alimentare.
Acciaio al carbonio: spinta dei limiti di spessore fino a 16 mm mediante tecniche ibride e tecniche di saldatura laser con oscillazione del fascio
L'acciaio al carbonio raggiunge la maggiore capacità di spessore in un singolo passaggio tra i comuni metalli da ingegneria — fino a 16 mm — sfruttando tecniche avanzate di saldatura laser. La saldatura ibrida laser-arco combina i vantaggi di penetrazione profonda dell'energia laser con la capacità di deposizione del metallo d'apporto e di ponte sui giunti irregolari propria dei processi ad arco, migliorando così le proprietà meccaniche nei giunti di sezione spessa. L'oscillazione del fascio ("wobble") distribuisce l'input termico lateralmente, riducendo il rischio di fessurazioni e migliorando la fusione nelle leghe ad alto tenore di carbonio o a bassa lega. Un laser da 10 kW con funzione di oscillazione salda acciaio al carbonio da 12 mm a 1,5 m/min mantenendo una resistenza a trazione superiore a 450 MPa — consentendone l'impiego nello scafo delle navi, nei recipienti in pressione e nei telai di macchinari pesanti, dove l'affidabilità strutturale è un requisito imprescindibile.
Parametri di processo chiave che determinano la profondità di penetrazione del saldatore laser
Messinserraggio del fascio, scelta della lente e dimensione del punto focale: quantificazione del loro impatto sul rapporto profondità/larghezza
La penetrazione profonda nella saldatura laser dipende criticamente dal raggiungimento di densità di potenza superiori a 10⁶ W/cm², soglia necessaria per innescare la formazione stabile della cavità (keyhole). Tre parametri ottici interdipendenti governano questo fenomeno:
-
Posizione del fuoco del fascio : Deviazioni submillimetriche dalla posizione focale ottimale (tipicamente 0–2 mm al di sotto della superficie) possono ridurre la penetrazione fino al 30%. Un posizionamento preciso stabilizza la pressione del vapore e mantiene l’integrità della cavità (keyhole).
-
Lunghezza focale dell'obiettivo : Lunghezze focali più corte (100–200 mm) generano punti di focalizzazione più piccoli (< 0,3 mm), ideali per ottenere un’elevata densità di potenza su sezioni sottili o medie, ma riducono la tolleranza in profondità di campo. Obiettivi con lunghezza focale maggiore (ad es. 300 mm) aumentano il diametro del punto focale e la lunghezza di Rayleigh, migliorando la coerenza su geometrie di giunto variabili nei materiali spessi.
-
Dimensione del punto : La profondità di penetrazione varia inversamente rispetto al quadrato del diametro del punto focale. Ridurre a metà il diametro del punto (ad es. da 0,4 mm a 0,2 mm) quadruplica la densità di potenza; nella pratica, ciò può elevare il rapporto profondità/larghezza da 3:1 a 8:1 nell’acciaio inossidabile.
Fasci troppo poco focalizzati producono saldature in modalità di conduzione superficiali; un'eccessiva concentrazione di energia provoca schizzi e porosità. I moderni sistemi industriali per la saldatura laser integrano un controllo in tempo reale della messa a fuoco per mantenere una penetrazione ottimale su assemblaggi complessi con spessori variabili, garantendo sia la ripetibilità sia la conformità ai protocolli di verifica ISO 13919-1 e AWS C5.10.
Domande frequenti
D: Quali fattori influenzano lo spessore massimo saldabile nella saldatura laser?
R: I principali fattori includono la potenza del laser, la conducibilità del materiale, la geometria del giunto, la scelta del gas di assistenza e i parametri ottici, come la focalizzazione del fascio e la dimensione del punto focale.
D: Perché raddoppiare la potenza del laser non raddoppia lo spessore saldabile?
R: Vincoli fisici quali il decadimento della densità di potenza, la scala della diffusione termica e la schermatura da plasma generano rendimenti decrescenti, con un aumento dello spessore di tipo logaritmico anziché lineare.
D: Quali sono i materiali ottimali per la saldatura laser ad alto spessore?
A: L'acciaio al carbonio consente lo spessore massimo in un singolo passaggio, mentre l'acciaio inossidabile supporta la saldatura fino a 6 mm con giunti ad alta integrità e resistenza alla corrosione.
D: Come si applicano agli standard di saldatura laser norme come ISO 13919-1 e AWS C5.10?
R: Queste norme stabiliscono parametri di riferimento per l'integrità del cordone di saldatura, richiedendo rapporti profondità/larghezza ≥3:1 per applicazioni strutturali e ≥4:1 per applicazioni aerospaziali, oltre a metriche qualitative quali i limiti di porosità e di intaccatura.
Sommario
-
Potenza di uscita della saldatrice laser e i suoi effettivi limiti di spessore
- Relazione potenza–spessore per le principali classi industriali di saldatrici laser (1–20 kW)
- Riferimenti per la profondità di penetrazione: norme ISO 13919-1 e AWS C5.10 per le prestazioni dei saldatori laser
- Perché raddoppiare la potenza del saldatore laser non raddoppia lo spessore massimo ottenibile
- Spessore massimo specifico per materiale per i metalli comuni
- Parametri di processo chiave che determinano la profondità di penetrazione del saldatore laser
- Domande frequenti