
 EN



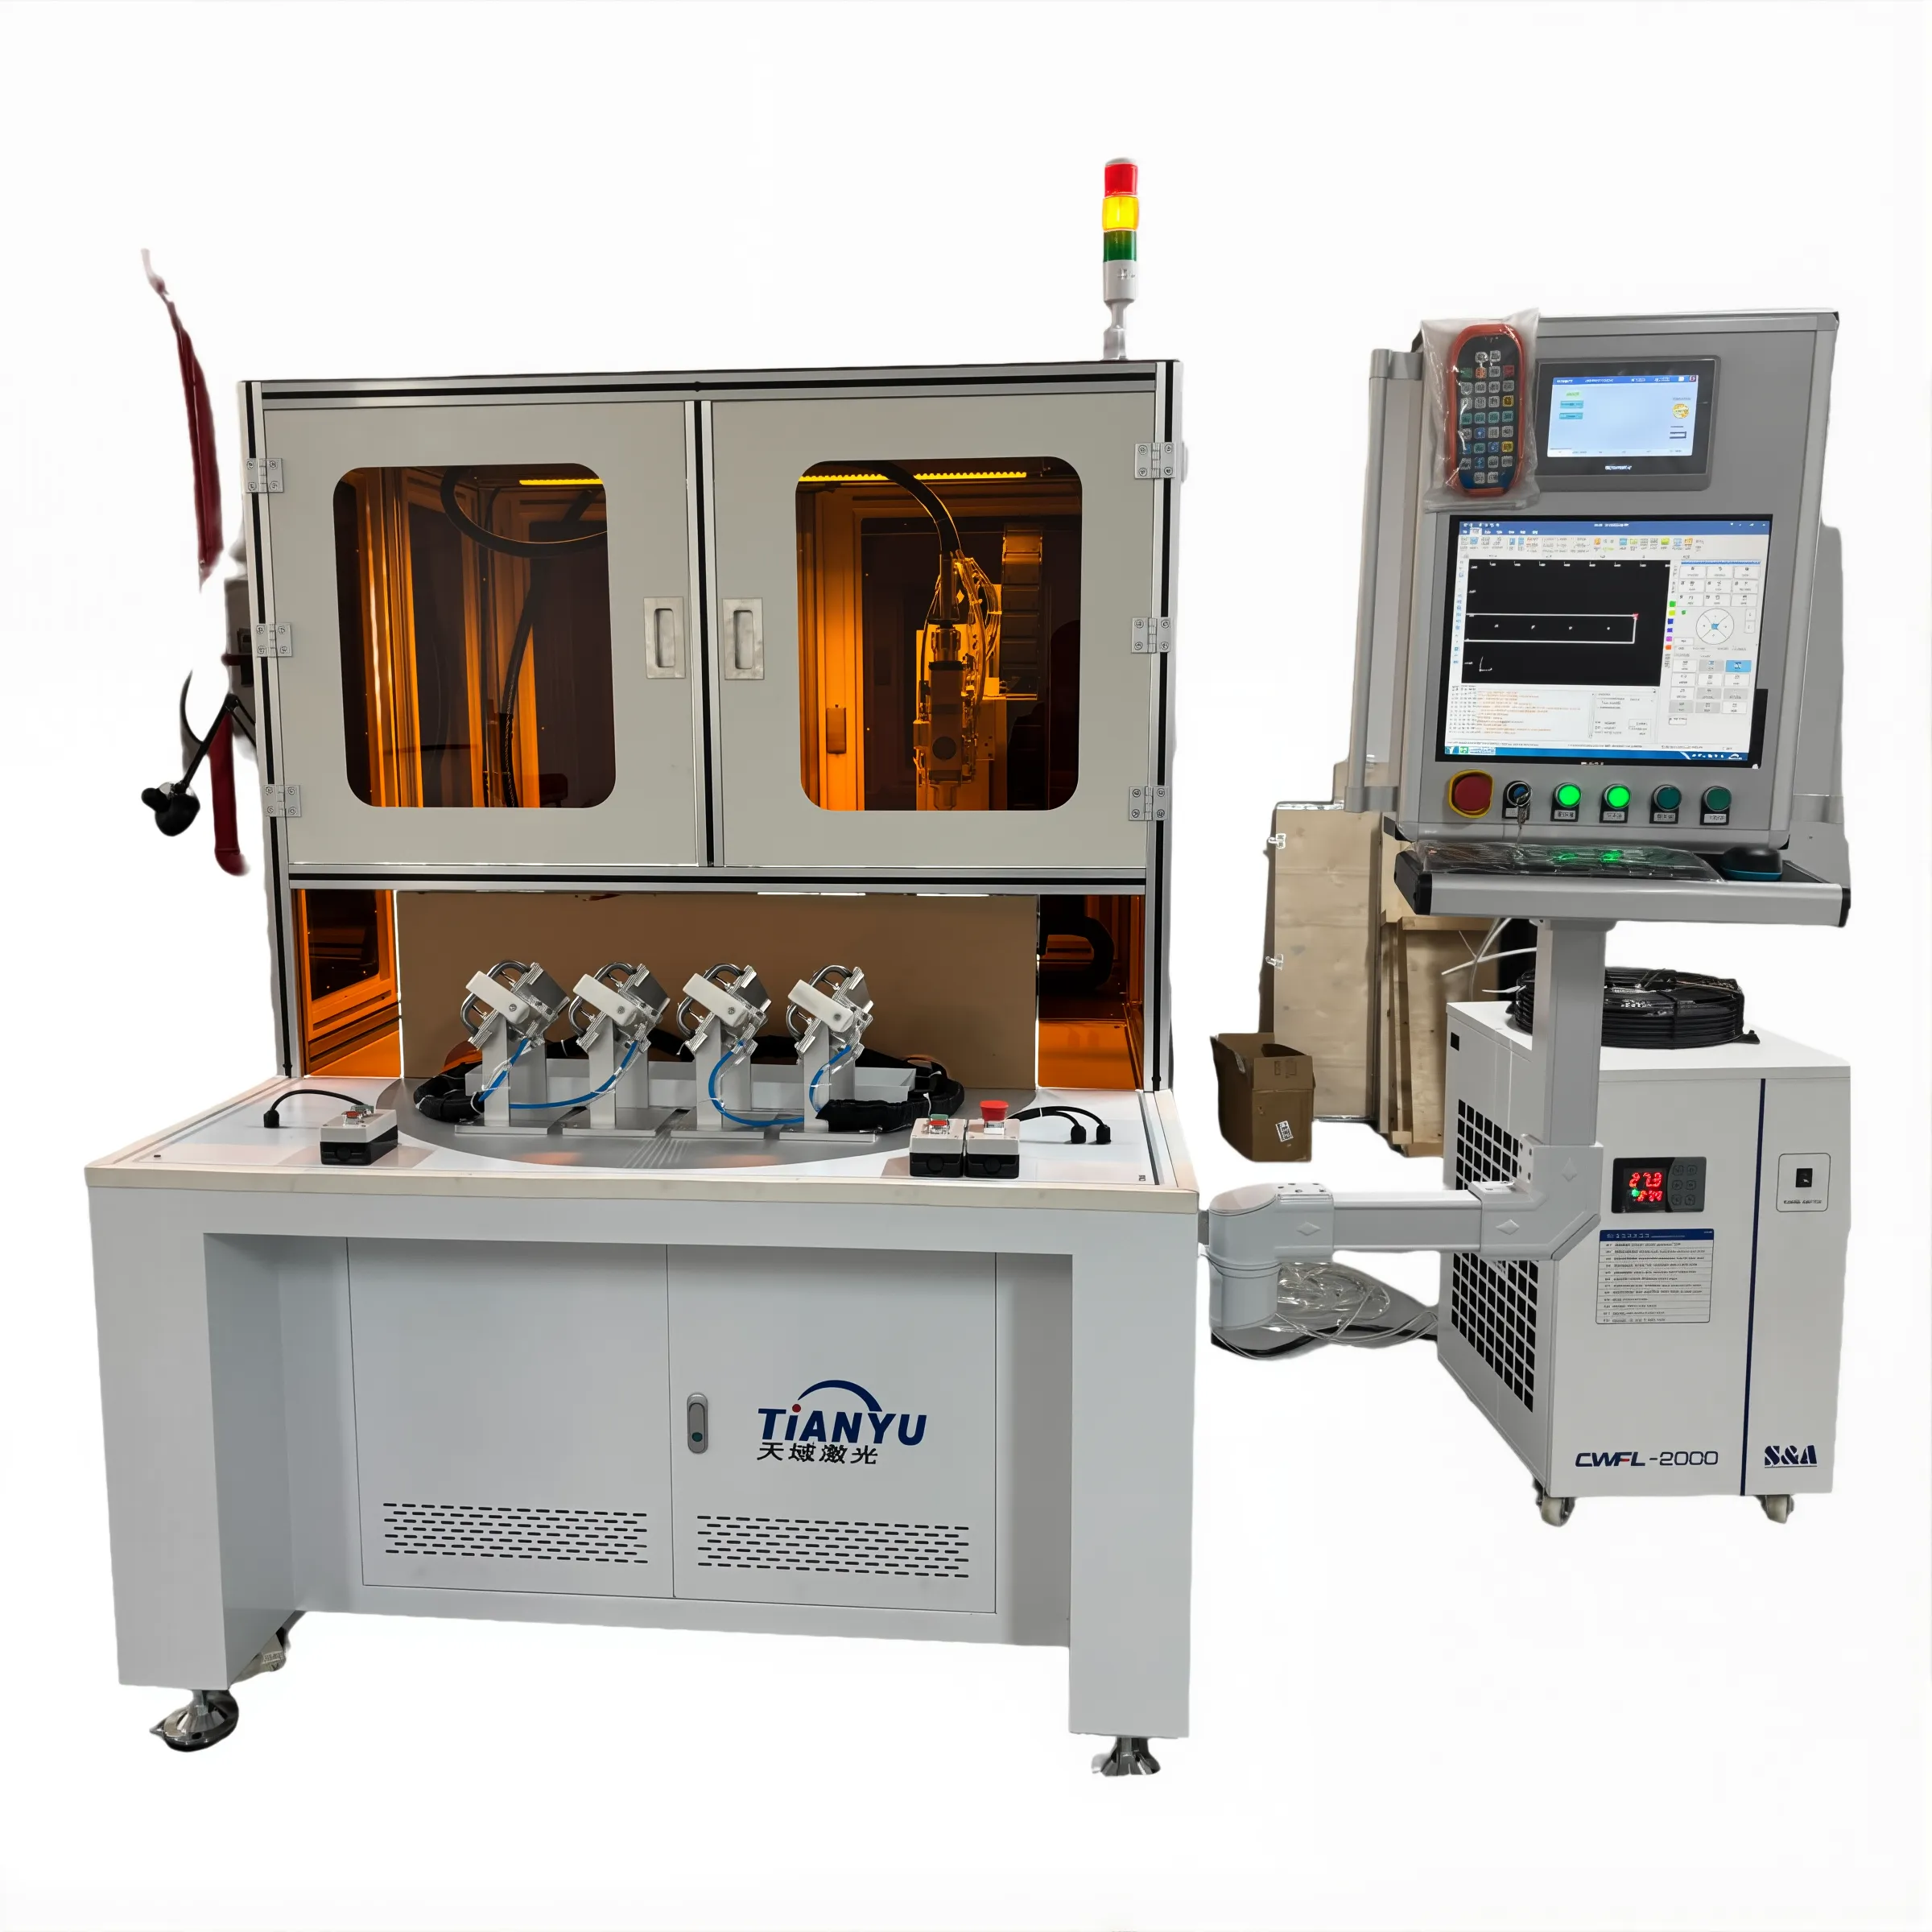
Laserhitsaajan tehotulo ja sen käytännön paksuusrajoitukset
Teho–paksuus-suhteet yleisissä teollisuuden laserhitsaajaluokissa (1–20 kW)
Teollisuus laserhitsauslaite noudattavat ennustettavaa, mutta ei-lineaarista suhdetta tehotulon ja suurimman hitsattavan paksuuden välillä. Alle 3 kW:n koneet liittävät luotettavasti terästä enintään 4 mm paksuisena; keskitason järjestelmät (3–6 kW) käsittävät 6–10 mm:n paksuisia osia; ja korkeatehoiset laitteet (8–20 kW) saavuttavat täyden läpäisyn 12–20+ mm:n hiiliteräksessä optimaalisissa olosuhteissa. Olennaista on, että laser-tehon kaksinkertaistaminen ei ei kaksinkertainen saavutettava paksuus: 6 kW:n laser saavuttaa noin 10 mm:n, kun taas 12 kW:n järjestelmä ulottuu vain noin 14 mm:n. Tämä vähenevä tuotto johtuu perustavanlaatuisista lämpö- ja optisista rajoituksista, ei laitteiston rajoituksista.
Tätä suhdetta säädellään keskeisesti materiaalin lämmönjohtavuudella (alumiini vaatii noin 20 % enemmän tehoa kuin teräs vastaavan paksuisen liitoksen muodostamiseen), liitoksen geometrialla (neliömuotoiset päistä liitetyt liitokset antavat noin 15 % syvempiä tunkeutumia kuin päällekkäiset liitokset) ja apukaasun valinnalla (heliumpohjaiset seokset parantavat tunkeutumista enintään 25 %:lla verrattuna pelkkään argoniin).
| Laserhitsaajan teho | Suurin teräksen paksuus (mm) | Suurin alumiinin paksuus (mm) |
|---|---|---|
| 1–2 kW | 2–4 | 1.5–3 |
| 3–6 kW | 6–10 | 4–7 |
| 8–12 kW | 12–16 | 8–10 |
| 15–20 kW | 16–20+ | 12–14 |
Käsittelynopeus laskee voimakkaasti paksuuden kasvaessa: 10 kW:n laser hitsaa 6 mm:n terästä 3,2 m/min nopeudella, mutta hidastuu 12 mm:n osioissa 0,8 m/min:iin – mikä korostaa syvyyden ja tuotantotehon välillä vallitsevaa kompromissia.
Tunkeutumissyvyyden vertailuarvot: ISO 13919-1 ja AWS C5.10 -standardit laserhitsaajien suorituskyvylle
ISO 13919-1 ja AWS C5.10 tarjoavat virallisesti hyväksyttyjä, sovelluskohtaisia vertailuarvoja laserhitsausten laadulle ja läpäisykyvylle. Molemmat standardit korostavat syvyys-leveys-suhteen merkitystä hitsausliitoksen eheysindikaattorina: täysläpäisyisille rakenteellisille hitsauksille vaaditaan suhde ≥3:1 ISO 13919-1:n taso B mukaan ja ilmailulaatuisille liitoksille suhde ≥4:1 AWS C5.10:n mukaan. Esimerkiksi kelpuutettu 4 kW:n laserprosessi, jolla hitsataan 6 mm paksua hiiliterästä, täytyy täyttää ISO 13919-1:n mukaiset vaatimukset, joiden mukaan alahitsaus saa olla enintään 0,3 mm ja huokosuus enintään 5 %, kun taas sama paksuus 304-ruostumatonta terästä on todettu saavuttavan 4,2:1 -suhteen nopeudella 5 m/min – ylittäen luokan B vaatimukset.
Varmistus perustuu makroetssi-testaukseen ±0,1 mm:n mittatoleranssilla elinkriittisissä sovelluksissa, mikä varmistaa toistettavuuden tuotantosarjojen välillä.
Miksi laserhitsaajan tehon kaksinkertaistaminen ei kaksinkertaista saavutettavaa materiaalinpaksuutta
Kolme keskenään vuorovaikutteista fysikaalista ilmiötä rajoittaa paksuuskasvua lisätystä tehosta:
-
Tehotiukkuuden heikkeneminen koska käänteisen neliölain mukaan säteen tehon lisääminen ilman pistekoon pienentämistä tuottaa väheneviä tuloksia. 12 kW:n säde, joka on keskitetty 0,3 mm:n kokoiseen pisteeseen, tuottaa vain noin 23 % suuremman intensiteetin kuin 6 kW:n säde samassa polttopisteessä – mikä ei riitä läpäisykyvyn kaksinkertaistamiseen.
-
Lämmönjohtumisen skaalaus lämmön johtuminen kiihtyy epäsuhteisesti paksuissa osissa. Hiiliteräksessä 16 mm:n levyt johtavat lämpöä noin 40 % nopeammin kuin 8 mm:n levyt, mikä edellyttää epälineaarista energiansyöttöä avauksen (keyhole) vakauttamiseksi.
-
Plasmasuojaus yli 10 kW:n tehoilla ionisoitunut metallihöyry absorboi 15–30 % saapuvasta laserenergiasta, mikä rajoittaa tehokkaasti energian siirtymistä materiaaliin.
Nämä vaikutukset yhdessä aiheuttavat logaritmisen – ei lineaarisen – skaalautumisen: tehon nelinkertaistaminen 5 kW:sta 20 kW:iin kasvattaa maksimipaksuutta hiiliteräksessä noin 8 mm:stä noin 16 mm:iin, ei 32 mm:iin.
Materiaalikohtaiset maksimipaksuudet yleisimmille metalleille
Ruuvisuojateräkset (304/316): Luotettava hitsaus 0,1 mm:n ja 6 mm:n välisten paksuuksien välillä laserhitsausta optimoimalla
Ruostumattomat teräkset 304 ja 316 mahdollistavat yhtenäisen, korkealaatuisen lasersulautuksen erinomaisen paksuusalueen yli – ultraohuista 0,1 mm:n ohuksista, joita käytetään antureissa, 6 mm:n rakenteellisiin levyihin. Onnistuminen perustuu tarkkaan säteen keskittämiseen, lämmön syöttöön vaikuttelemalla sekä inerttiin suojakaasuun (yleensä argon tai argon-helium-seokset), joka estää kromioksidin muodostumisen lämpövaikutusalueelle. Monivaiheiset sulautusmenetelmät mahdollistavat täysläpäisevät hitsausliitokset 5–6 mm:n paksuisessa 316L-teräksessä nopeudella jopa 2 m/min käyttäen 4 kW:n kuitulaseria – täten säilyttäen korroosionkestävyyden ja täyttäen ASME BPE- ja FDA-vaatimukset lääketieteelliselle ja elintarviketeollisuuden laitteille.
Hiiliteräs: Paksuusrajojen laajentaminen 16 mm:iin hybriditekniikoilla ja säteen värähtelyyn perustuvilla lasersulautuslaitteilla
Hiiliteräksen saavuttaa suurimman yksittäisen hitsauskerroksen paksuuden kaikista yleisistä teknisistä metalleista – jopa 16 mm – kun hyödynnetään edistyneitä laserhitsaustekniikoita. Hybridilaser-kaarimenetelmä yhdistää laserenergian syvän läpäisyn edut kaarimenetelmän täytelangansyöttö- ja aukon ylittämiskykyyn, mikä parantaa mekaanisia ominaisuuksia paksuissa liitoksissa. Säteen heilahtelu (”wobble”) jakaa lämpötehon sivusuunnassa, mikä estää halkeamia ja parantaa sulautumista korkeahiuksisissa tai vähäseoksisissa laaduissa. 10 kW:n laserilla heilahtelutekniikalla voidaan hitsata 12 mm:n hiiliterästä nopeudella 1,5 m/min säilyttäen vetolujuus yli 450 MPa – mikä mahdollistaa sen käytön aluksen rungoissa, paineastioissa ja raskaiden koneiden kehikoissa, joissa rakenteellinen luotettavuus on ehdoton vaatimus.
Tärkeimmät prosessiparametrit, jotka määrittävät laserhitsaajan läpäisy syvyyyden
Säteen keskittyminen, linssivalinta ja pistekoko: niiden vaikutuksen kvantifiointi syvyys-leveys-suhteeseen
Syvä läpäisy lasersulatuksessa riippuu ratkaisevasti tehotiukkuuden saavuttamisesta yli 10⁶ W/cm²—tämä on kynnysarvo, joka vaaditaan vakaaan avaussuun (keyhole) muodostumiseen.
-
Säteen fokusointiasento fokusoitujen säteiden sijoittaminen: Alle millimetrin poikkeamat optimaalisesta fokuspisteestä (yleensä 0–2 mm pinnan alapuolella) voivat vähentää läpäisysyvyyttä jopa 30 %. Tarkka sijoittaminen vakauttaa höyrynpainetta ja ylläpitää avaussuun eheytä.
-
Linssin polttoväli polttovälin pituus: Lyhyempiä polttovälejä (100–200 mm) käytettäessä muodostuu pienempiä pistemäisiä kohtia (< 0,3 mm), mikä sopii erinomaisesti korkean tehotiukkuuden saavuttamiseen ohuissa ja keskitumaisissa osissa, mutta tällöin menetetään syvyystoleranssi. Pidempiä linsejä (esim. 300 mm) käytettäessä pisteen koko ja Rayleighin pituus kasvavat, mikä parantaa prosessin tasaisuutta vaihtelevien liitosgeometrioiden kanssa paksuissa materiaaleissa.
-
Spot-koko läpäisysyvyys on kääntäen verrannollinen pisteen halkaisijan neliöön. Pisteen koon puolittaminen (esim. 0,4 mm → 0,2 mm) nelinkertaistaa tehotiukkuuden—ja käytännössä se voi nostaa teräksen läpäisysyvyyden-leveys-suhteen esimerkiksi 3:1:stä 8:1:een.
Liian hajanaiset säteet johtavat pintasyvyyteen perustuviin hitsausmuodostumiin; liiallisesti keskitetty energia aiheuttaa sulkupartikkelien muodostumista ja huokoisuutta. Nykyaikaiset teollisuuden käyttämät lasersolmut järjestelmät sisältävät reaaliaikaisen polttovälin säädön, joka varmistaa optimaalisen läpisyvyyden monimutkaisissa ja vaihtelevan paksuisissa kokoonpanoissa – täten taataan sekä toistettavuus että noudattaminen ISO 13919-1- ja AWS C5.10 -tarkastusprotokollia.
UKK
K: Mitä tekijöitä vaikuttavat maksimihitattavan paksuuden määrittämiseen lasersolmuissa?
V: Tärkeimmät tekijät ovat lasersäteen teho, materiaalin lämmönjohtavuus, liitoksen geometria, apukaasun valinta sekä optiset parametrit, kuten säteen keskittyminen ja pistekoko.
K: Miksi kaksinkertainen lasersäteen teho ei kaksinkertaista hitsattavaa paksuutta?
V: Fysikaaliset rajoitukset, kuten tehotiukkuuden heikkeneminen, lämmön diffuusion skaalaus ja plasmapeitteisyys, aiheuttavat vähenevän hyötysuhteen, jolloin paksuus kasvaa logaritmisen, ei lineaarisen, skaalauksen mukaisesti.
K: Mitkä ovat optimaaliset materiaalit suuripaksuiselle lasersolmuille?
A: Hiiliterästä voidaan hitsata suurimmalla yksittäisellä kerroksella, kun taas ruostumaton teräs tukee hitsausta jopa 6 mm:n paksuuteen korkealaatuisilla liitoksilla ja korrosionkestävyydellä.
K: Kuinka standardit kuten ISO 13919-1 ja AWS C5.10 koskevat lasersulahdusmenetelmiä?
A: Nämä standardit määrittelevät vaatimukset hitsausliitosten laadulle ja vaativat syvyys-leveys-suhteen olevan vähintään 3:1 rakennussovelluksissa ja vähintään 4:1 ilmailusovelluksissa sekä laatukriteerejä, kuten huokosuuden ja alakiristymän enimmäisarvoja.