
 EN



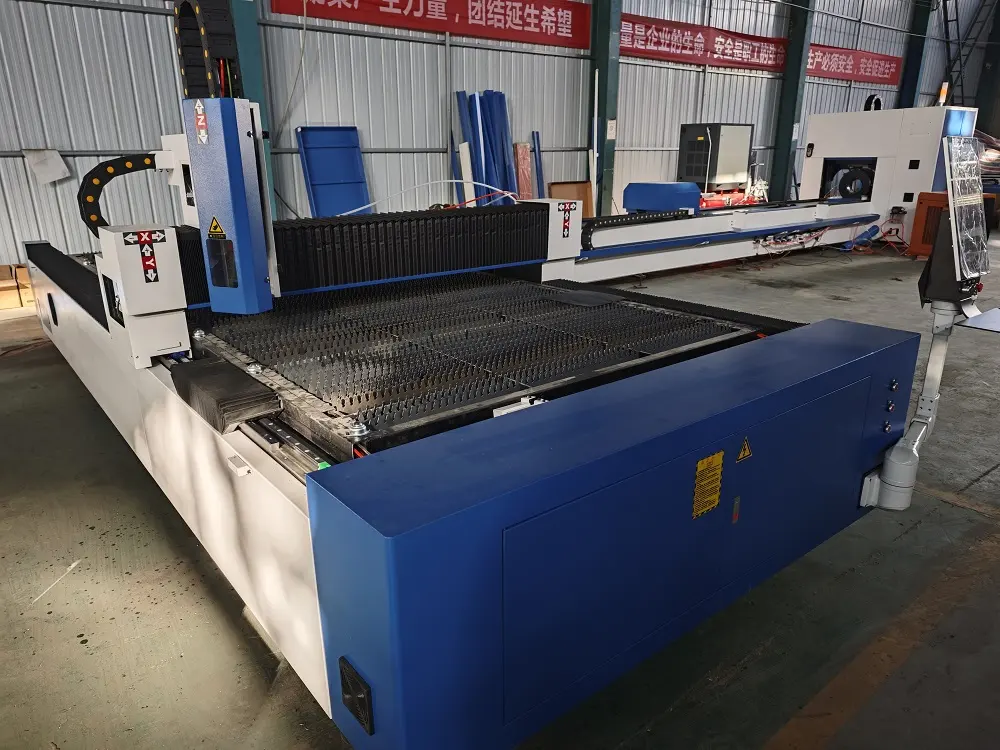
Materiaalikohtaiset paksuusrajoitukset 3000 W:n laserleikkauskoneelle
Hiilikteräs: Siistit leikkaukset enintään 25 mm:n paksuisiin levyihin
Hiilikteräs tarjoaa optimaalisen suorituskyvyn 3000 W:n laserleikkauskone laserleikkauskoneella, jolla voidaan käsitellä siististi levyjä enintään 25 mm paksuisia . Happiavustuskaasu mahdollistaa tehokkaan läpikuorinnan ja sulamisjäämättömät reunat tässä maksimipaksuudessa, vaikka leikkausnopeus laskee merkittävästi yli 18 mm:n paksuudella. Rakenteellisiin komponentteihin, joissa vaaditaan tarkkuutta, tämä kapasiteetti tasapainottaa tuottavuutta ja laadun teollisissa sovelluksissa.
Ruostumaton teräs ja alumiini: Nopeuden, reunalaadun ja lämmönjohtavuuden tasapainottaminen
Ruostumaton teräksinen leikkaa puhtaasti enintään 10 mm typpiavustuskaasulla—estäen reunojen hapettumista, mutta vaatien hitaampia nopeuksia yli 6 mm:n paksuudella. Alumiinin korkea lämmönjohtavuus rajoittaa käytettävissä olevaa paksuutta 8 mm , jopa täydellä tehoilla. Molemmat materiaalit vaativat tarkan polttovälin säätämisen lämmönhuurtumisen vähentämiseksi; paksuimmat osat voivat aiheuttaa sulamisjäämiä ja heikentää leikkaustarkkuutta tarkkuusvaativissa projekteissa.
Kupari ja messinki: heijastavuusongelmat, jotka rajoittavat käytettävissä olevaa paksuutta 6 mm:iin
Kupari ja messinki absorboivat infrapunalaserenergiaa huonosti—heijastaen yli 90 %—mikä rajoittaa niiden käytettävissä olevaa paksuutta 6 MM 3000 W:n järjestelmällä. Tämä edellyttää erityisiä antiheijastuspinnoitteita ja leikkausnopeuden alentamista. Jopa alle 4 mm:n paksuisilla osilla käyttäjien on säädettävä tarkasti suuttimen etäisyyttä ja kaasupainetta saavuttaakseen reunattomia leikkauksia elektroniikka- tai koristekäyttöihin.
Tehty tehosta: keskeiset tekniset tekijät, jotka määrittävät todellisen leikkaussuorituskyvyn
Säteen laatu (BPP) ja fokusoituneen säteen koko — miksi kaikki 3000 W:n laserleikkauskoneet eivät suorita yhtä hyvin
Sädeparametrin tuloarvo (BPP) hallitsee perustavanlaatuisesti leikkaustarkkuutta 3000 W:n lasersysteemeissä. Alempi BPP-arvo (≤2,0 mm·mrad) mahdollistaa tiukemman fokusoituneen säteen — alle 0,1 mm:n halkaisijan — jolloin energiatiukkuus ylittää 10⁷ W/cm². Tämä mahdollistaa puhtaamman läpikuorauksen ja kapeammat leikkausviivat 20 mm:n hiiliteräksessä verrattuna korkean BPP:n järjestelmiin. Ratkaisevasti fokusoituneen säteen koko määrittää sulamistehokkuuden: pienempi halkaisija höyrystää materiaalia nopeammin ja vähentää lämpövaikutettua aluetta. Kuitenkin optisten komponenttien kuluminen ajan myötä kasvattaa BPP-arvoa; koneet, jotka käyttävät premium-lähtölinssien kaltaisia korkealaatuisia kollimaattoreita, säilyttävät <5 %:n tehon hajaantumisen 5 metrin polttovälimatkoilla — tämä selittää, miksi saman tehon (3000 W) omaavat järjestelmät voivat olla 15–30 %:n nopeuseroissa samanlaisissa ruostumattomasta teräksestä valmistetuissa levyissä.
Laseritehon ja maksimipaksuuden välisen epälineaarisen suhteen
Yksinään teho ei voi voittaa materiaalien fysiikkaa. Tehon kaksinkertaistaminen 1500 W:sta 3000 W:iin kasvattaa maksimaalista hiiliteräskapasiteettia vain 40 % (18 mm:stä 25 mm:iin) – ei 100 % – lämpötilan saaturaajoituksen vuoksi. Yli 15 mm:n paksuudella johtuva lämmönhäviö kiihtyy, mikä vaatii 30 % pidempiä pysähtymisaikoja millimetriä kohden. 25 mm:n paksuudella happoavusteisessa leikkauksessa kaasupaineen on oltava 2,5-kertainen verrattuna 10 mm:n paksuuteen sulan materiaalin poistamiseksi, mutta leikkausreunan karheus kasvaa eksponentiaalisesti. Tämä vähenevä tuotto johtuu kuutio-neliö-lain mukaisesta ilmiöstä: materiaalin tilavuus kasvaa nopeammin kuin laserin tunkeutumisala. Siksi 4000 W:n järjestelmät saavuttavat vain 28–30 mm:n leikkaukset – mikä osoittaa, miksi prosessin optimointi on tärkeämpää kuin pelkkä tehomäärä kriittisten kynnysten ylittyessä.
Prosessin optimointi: Kuinka kaasu, suutin ja liikkeen säätö maksimoivat 3000 W:n laserleikkuukoneen kapasiteetin
Happo- vs. typiavusteiset kaasut: Kompromissit leikkausnopeudessa, leikkausreunan hapettumisessa ja paksuuskapasiteetissa
Kohtalaisen apukaasun valinta avaa täysin 3000 W:n laserleikkauskoneen laajat käsittelymahdollisuudet. Happi aiheuttaa eksotermissiä kemiallisia reaktioita, jotka nopeuttavat laserleikkauskoneen leikkausnopeutta ja tekevät siitä erinomaisen vaihtoehdon yli 15 mm paksuisen hiiliteräksen käsittelyyn, vaikka valmiissa leikkausreunoissa esiintyykin hapettumajälkiä, jotka vaativat toissijaista kiillotusta. Typpikaasu estää ilman kosketuksen ja poistaa sulan metallin inertisti, mikä mahdollistaa hapeton puhtaiden leikkausten saavuttamisen laserleikkauskoneella. Ruisuterräksen ja alumiinin käsittelyyn vaaditaan vahva typpikaasutoiminto, jonka paine on ylläpidettävä yli 20 barin tasolla kompensoimaan näiden metallien voimakasta lämmönjohtavuutta. Kahdella kaasuvaihtoehdolla on selkeät toiminnallisesti erilaiset tehtävät: happi lisää laserleikkauskoneen sovellettavaa leikkauspaksuutta 30 %:lla, kun taas typpikaasu keskittyy virheettömän leikkausreunan saavuttamiseen ohuiden sähköä johtavien metallien valmistuksessa.
UKK
K: Mikä on suurin hiiliteräksen paksuus, joka voidaan leikata 3000 W:n laserilla?
A: Hiiliterästä voidaan leikata puhtaasti enintään 25 mm paksuiseksi 3000 W:n laserleikkuukoneella, vaikka leikkuunopeus laskee merkittävästi yli 18 mm:n paksuudella.
K: Mitkä kaasut ovat parhaita ruostumattoman teräksen leikkaamiseen ja miksi?
A: Ruostumattoman teräksen leikkaamiseen suositellaan typpiavustekaasua, koska se estää reunan hapettumisen ja säilyttää puhtaat, hapettumattomat reunat.
K: Miksi kuparia on vaikea leikata 3000 W:n laserilla?
A: Kupari heijastaa yli 90 % infrapunalaiteenergiasta, mikä tekee siitä vaikean leikattavan ilman erityisiä heijastuksenestopinnoitteita ja tarkkoja säätöjä.
K: Tarkoittaako aina korkeampi teho parempaa leikkuusuorituskykyä?
A: Ei välttämättä. Tietyn kynnystason ylittyessä korkeamman tehon hyöty pienenee hitaasti lämpötilan saavuttamisen ja johtumislämmön menetyksen kaltaisten tekijöiden vuoksi.
K: Miten kaasun valinta vaikuttaa leikkuulaatukseen ja -nopeuteen?
A: Happi mahdollistaa nopeamman leikkuun, mutta jättää hapettuneet reunat, kun taas typpi tarjoaa hitaamman leikkuun puhtaisiin, hapettumattomiin pintoihin.
Oletko valmis optimoimaan metallitöitä luotettavalla 3000 W:n laserleikkauskoneella?
Laserleikkauskone toimii ydintuotantolaitteena, joka määrittää valmistustehokkuuden ja valmiin tuotteen laadun metallinkäsittelyyrityksille. Keski- ja raskasmetallien leikkaushankkeita ei voida saavuttaa ideaalisella mittatarkkuudella, reunan sileydellä ja toimitustehokkuudella ilman asianmukaisesti valittua 3000 W:n laserleikkauskonetta. Valitse ammattimainen OEM-laserleikkauskoneiden valmistaja, jolla on vankka teollisen valmistuksen kokemus ja kypsyt parametrien säätötekniikat. Toimitamme vakaa suorituskykyisiä laserleikkauskoneita, jotka soveltuvat hiiliteräksen, ruostumattoman teräksen, alumiinin, kuparin ja messinkin käsittelyyn, ja joissa on mahdollista mukauttaa säteen laatu, apukaasujärjestelmä ja liikkeenohjausmoduuli asiakkaan tarpeiden mukaan. Riippumatta siitä, harrastatteko rakenneposkien valmistusta, varusteosien käsittelyä vai mukautettujen metallitaiteiljoiden tuottamista, tarjoamme kustannustehokkaita laserleikkauskoneratkaisuja, jotka täyttävät kansainväliset teollisuusstandardit. Ota meihin välittömästi yhteyttä saadaksesi ilmaisen, sitovattoman teknisen neuvonnan ja valitse pätevä laserleikkauskone parantaaksesi kokonaistuotantokykyänne.