
 EN



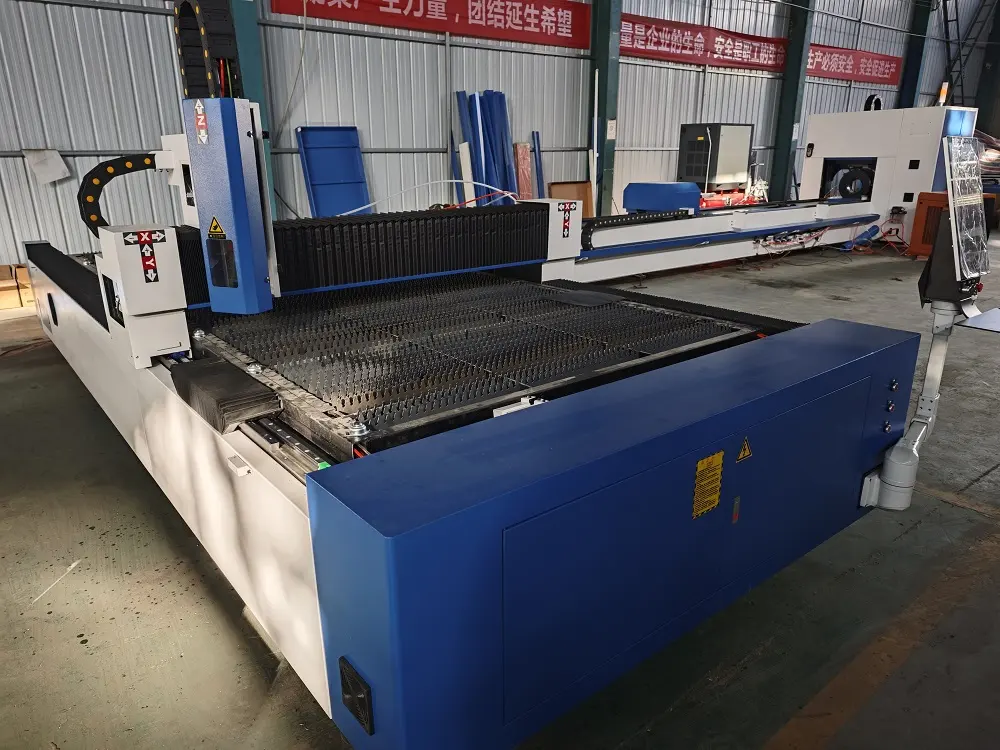
حدود السماكة الخاصة بكل مادة لجهاز قطع بالليزر بقدرة 3000 واط
الفولاذ الكربوني: تحقيق قطع نظيف يصل سمكه إلى ٢٥ مم
يُحقّق الفولاذ الكربوني أداءً مثاليًّا باستخدام ليزر بقدرة 3000 واط آلة قطع الليزر ، مع معالجة صفائح تصل سماكتها إلى ٢٥ مم . ويُمكّن غاز الأكسجين المساعد من الثقب بكفاءة والحصول على حواف خالية من الخبث عند هذه السماكة القصوى، رغم انخفاض سرعات القطع بشكل ملحوظ بعد تجاوز ١٨ مم. أما بالنسبة للمكونات الإنشائية التي تتطلب دقة عالية، فإن هذه السعة توازن بين الإنتاجية والجودة في التطبيقات الصناعية المختلفة.
الفولاذ المقاوم للصدأ والألمنيوم: الموازنة بين السرعة وجودة الحواف والتوصيل الحراري
الفولاذ المقاوم للصدأ يُقطَع بوضوح حتى 10 mm باستخدام غاز النيتروجين المساعد—ما يمنع أكسدة الحواف لكنه يتطلب سرعات أبطأ عند السماكات فوق ٦ مم. وتقيد التوصيلية الحرارية العالية للألومنيوم السماكة القابلة للاستخدام بـ 8 مم حتى عند التشغيل بالطاقة الكاملة. وتتطلب كلا المادتين تحديدًا دقيقًا لموضع البؤرة لتقليل التشوه الناتج عن الحرارة؛ إذ قد تؤدي الأجزاء السميكة إلى تكوّن الرواسب (الدروس) وانخفاض دقة القطع في المشاريع ذات التحملات الدقيقة.
النحاس والنحاس الأصفر: تحديات الانعكاسية التي تحد من السماكة القابلة للاستخدام عند ٦ مم
يتم امتصاص طاقة الليزر تحت الحمراء في النحاس والنحاس الأصفر بشكل ضعيف—حيث ينعكس أكثر من ٩٠٪ منها—ما يقيّد السماكة القابلة للاستخدام بـ 6 MM على نظام بقدرة ٣٠٠٠ واط. وهذا يستلزم استخدام طلاءات خاصة مقاومة للانعكاس وتخفيض سرعات القطع. وحتى عند السماكات الأقل من ٤ مم، يجب على المشغلين ضبط مسافة الفوهة وضغط الغاز بدقة لتحقيق حواف خالية من الحواف الزائدة (البرر) في التطبيقات الإلكترونية أو الزخرفية.
وراء القدرة بالواط: العوامل التقنية الرئيسية التي تحدد الأداء الفعلي للقطع
جودة الحزمة (BPP) وحجم بقعة التركيز — لماذا لا تؤدي جميع آلات قطع الليزر بقدرة ٣٠٠٠ واط أداءً متساويًا
ينظم منتج معامل الحزمة (BPP) بشكل أساسي دقة القطع في أنظمة الليزر بقدرة ٣٠٠٠ واط. فقيمة BPP المنخفضة (≤٢٫٠ مم·مللي راديان) تتيح بقع تركيز أكثر ضيقًا — وبقطر أقل من ٠٫١ مم — ما يركّز كثافة الطاقة بما يتجاوز ١٠⁷ واط/سم². وهذا يسمح باختراق أنظف وشقوق أضيق في صفيحة فولاذ كربوني بسماكة ٢٠ مم مقارنةً بأنظمة ذات قيمة BPP مرتفعة. وبشكل جوهري، فإن حجم البقعة يحدد كفاءة الانصهار: فالأقطار الأصغر تبخر المادة بشكل أسرع مع تقليل مناطق التأثير الحراري. ومع ذلك، فإن تدهور المكونات البصرية مع مرور الوقت يؤدي إلى زيادة قيمة BPP؛ إذ تحافظ الآلات التي تستخدم عدسات تجميع عالية الجودة على انحراف طاقة لا يتجاوز ٥٪ عند أطوال بؤرية تبلغ ٥ أمتار — وهو ما يفسّر سبب اختلاف سرعات أنظمة الليزر بقدرة ٣٠٠٠ واط والمُعلَّنة بنفس التصنيف بنسبة تتراوح بين ١٥٪ و٣٠٪ عند قطع صفائح من الفولاذ المقاوم للصدأ المتماثلة.
العلاقة غير الخطية بين قوة الليزر وأقصى سماكة يمكن قطعها
الطاقة وحدها لا يمكنها التغلب على فيزياء المواد. فمضاعفة القدرة من ١٥٠٠ واط إلى ٣٠٠٠ واط تؤدي فقط إلى زيادة أقصى سماكة ممكنة لقطع الفولاذ الكربوني بنسبة ٤٠٪ (من ١٨ مم إلى ٢٥ مم)، وليس بنسبة ١٠٠٪، وذلك بسبب التشبع الحراري. وفوق سماكة ١٥ مم، تزداد خسائر الحرارة التوصيلية بوتيرة أسرع، ما يتطلب أوقات تثبيت أطول بنسبة ٣٠٪ لكل ملليمتر. أما عند سماكة ٢٥ مم، فإن قطع الأكسجين يقتضي ضغط غاز أعلى بـ ٢٫٥ مرة مما هو مطلوب عند سماكة ١٠ مم لطرد المادة المنصهرة، ومع ذلك تزداد خشونة الحواف بشكل أسّي. وينبع هذا العائد المتناقص من قانون المكعب-المربع: إذ يزداد حجم المادة بمعدل أسرع من مساحة اختراق الليزر. وبالتالي، لا تتمكن أنظمة الـ ٤٠٠٠ واط إلا من قطع سماكات تتراوح بين ٢٨ و٣٠ مم — ما يُظهر لماذا تكتسب تحسينات العملية أهميةً أكبر من القدرة الخام بالواط بعد عتبات معينة.
تحسين العملية: كيف تُحسِّن الغازات المساعدة، والفوهة، والتحكم في الحركة أداء جهاز قطع الليزر بقدرة ٣٠٠٠ واط إلى أقصى حد
الغازات المساعدة: الأكسجين مقابل النيتروجين — المفاضلات بين السرعة، وأكسدة الحواف، والسماكة القصوى القابلة للقطع
يُفعِّل اختيار غاز المساعدة المناسب إمكانات المعالجة الشاملة لآلة قطع الليزر بقدرة ٣٠٠٠ واط بالكامل. ويُحفِّز الأكسجين تفاعلات كيميائية طاردة للحرارة لزيادة سرعة القطع في آلة قطع الليزر، مما يجعله مناسبًا تمامًا لمعالجة الفولاذ الكربوني السميك الذي يزيد سمكه عن ١٥ مم، رغم أن الحواف الناتجة تحمل آثار أكسدة تتطلب تلميعًا ثانويًّا. أما غاز النيتروجين فيعزل التلامس مع الهواء ويطرد المعدن المنصهر بشكل خامل، ما يوفِّر قطعًا نظيفًا خاليًا من الأكاسيد في آلة قطع الليزر. وتعتمد معالجة الفولاذ المقاوم للصدأ والألومنيوم اعتمادًا كبيرًا على إمداد النيتروجين الذي يجب أن يحافظ على ضغط يفوق ٢٠ بارٍ لموازنة التوصيل الحراري القوي لهذه المواد. وتوجد فروق وظيفية واضحة بين هذين الخيارين الغازيين: إذ يوسع الأكسجين السماكة القصوى القابلة للقطع بواسطة آلة قطع الليزر بنسبة ٣٠٪، بينما يركِّز النيتروجين على تحقيق تشطيب مثالي للحواف في تصنيع المعادن الرقيقة الموصلة.
أسئلة شائعة
س: ما أقصى سمك يمكن قطع الفولاذ الكربوني به باستخدام ليزر بقدرة ٣٠٠٠ واط؟
أ: يمكن قص الفولاذ الكربوني بسلاسة تصل إلى ٢٥ مم باستخدام آلة قص بالليزر بقدرة ٣٠٠٠ واط، رغم أن سرعة القص تنخفض بشكل كبير عند السماكات التي تتجاوز ١٨ مم.
س: ما الغازات الأنسب لقص الفولاذ المقاوم للصدأ ولماذا؟
ج: يُوصى باستخدام غاز النيتروجين كغاز مساعد في قص الفولاذ المقاوم للصدأ لأنه يمنع أكسدة الحواف، ويحافظ على حواف نظيفة خالية من الأكاسيد.
س: لماذا يُعد النحاس مادة صعبة القص باستخدام ليزر بقدرة ٣٠٠٠ واط؟
ج: يعكس النحاس أكثر من ٩٠٪ من طاقة الليزر تحت الحمراء، ما يجعل قصه صعبًا دون استخدام طلاءات خاصة مقاومة للانعكاس وضبط دقيق جدًّا.
س: هل تعني القدرة الأعلى دائمًا أداءً أفضل في القص؟
ج: ليس بالضرورة. فبعد بلوغ عتبات معينة، تؤدي القدرة الأعلى إلى عوائد متناقصة بسبب عوامل مثل التشبع الحراري وفقدان الحرارة بالتوصيل.
س: كيف يمكن أن يؤثر اختيار الغاز على جودة القص وسرعته؟
ج: يتيح الأكسجين سرعات قص أسرع لكنه يترك حوافًا مؤكسدة، بينما يوفِّر النيتروجين سرعات قص أبطأ مع تشطيب نظيف خالٍ من الأكاسيد.
مستعد لتحسين تصنيع المعادن باستخدام آلة قطع بالليزر الموثوقة بقدرة 3000 واط؟
تُعتبر آلة قص الليزر المكوّن الأساسي في معدات الإنتاج التي تحدد كفاءة التصنيع وجودة المنتج النهائي لشركات معالجة المعادن. ولا يمكن لأي مشروع قص معادن متوسطة أو ثقيلة أن يحقق دقة أبعاد مثالية، ونعومة الحواف، وكفاءة التسليم دون استخدام آلة قص ليزر بقدرة 3000 واط مُختارة بدقة. اختر مصنّعًا محترفًا لآلات قص الليزر حسب الطلب (OEM) يتمتع بخبرة صناعية راسخة وتكنولوجيا ناضجة لضبط المعايير الفنية. ونوفر آلات قص ليزر ذات أداء مستقر، قادرة على معالجة الفولاذ الكربوني، والفولاذ المقاوم للصدأ، والألومنيوم، والنحاس، والنحاس الأصفر، مع إمكانية تخصيص تكوينها وفقًا لمتطلبات الجودة الضوئية للحزمة، ونظام الغاز المساعد، ووحدة التحكم في الحركة. سواء كنت تعمل في تصنيع الأجزاء الإنشائية، أو معالجة الملحقات الميكانيكية، أو إنتاج الأعمال الفنية المعدنية المخصصة، فإننا نقدّم حلولًا فعّالة من حيث التكلفة لآلات قص الليزر المتوافقة مع المعايير الصناعية الدولية. اتصل بنا فورًا للحصول على استشارة فنية مجانية وغير ملزِمة، واختر آلة قص ليزر مؤهلة لرفع قدرتك التنافسية الشاملة في مجال الإنتاج.