
 EN



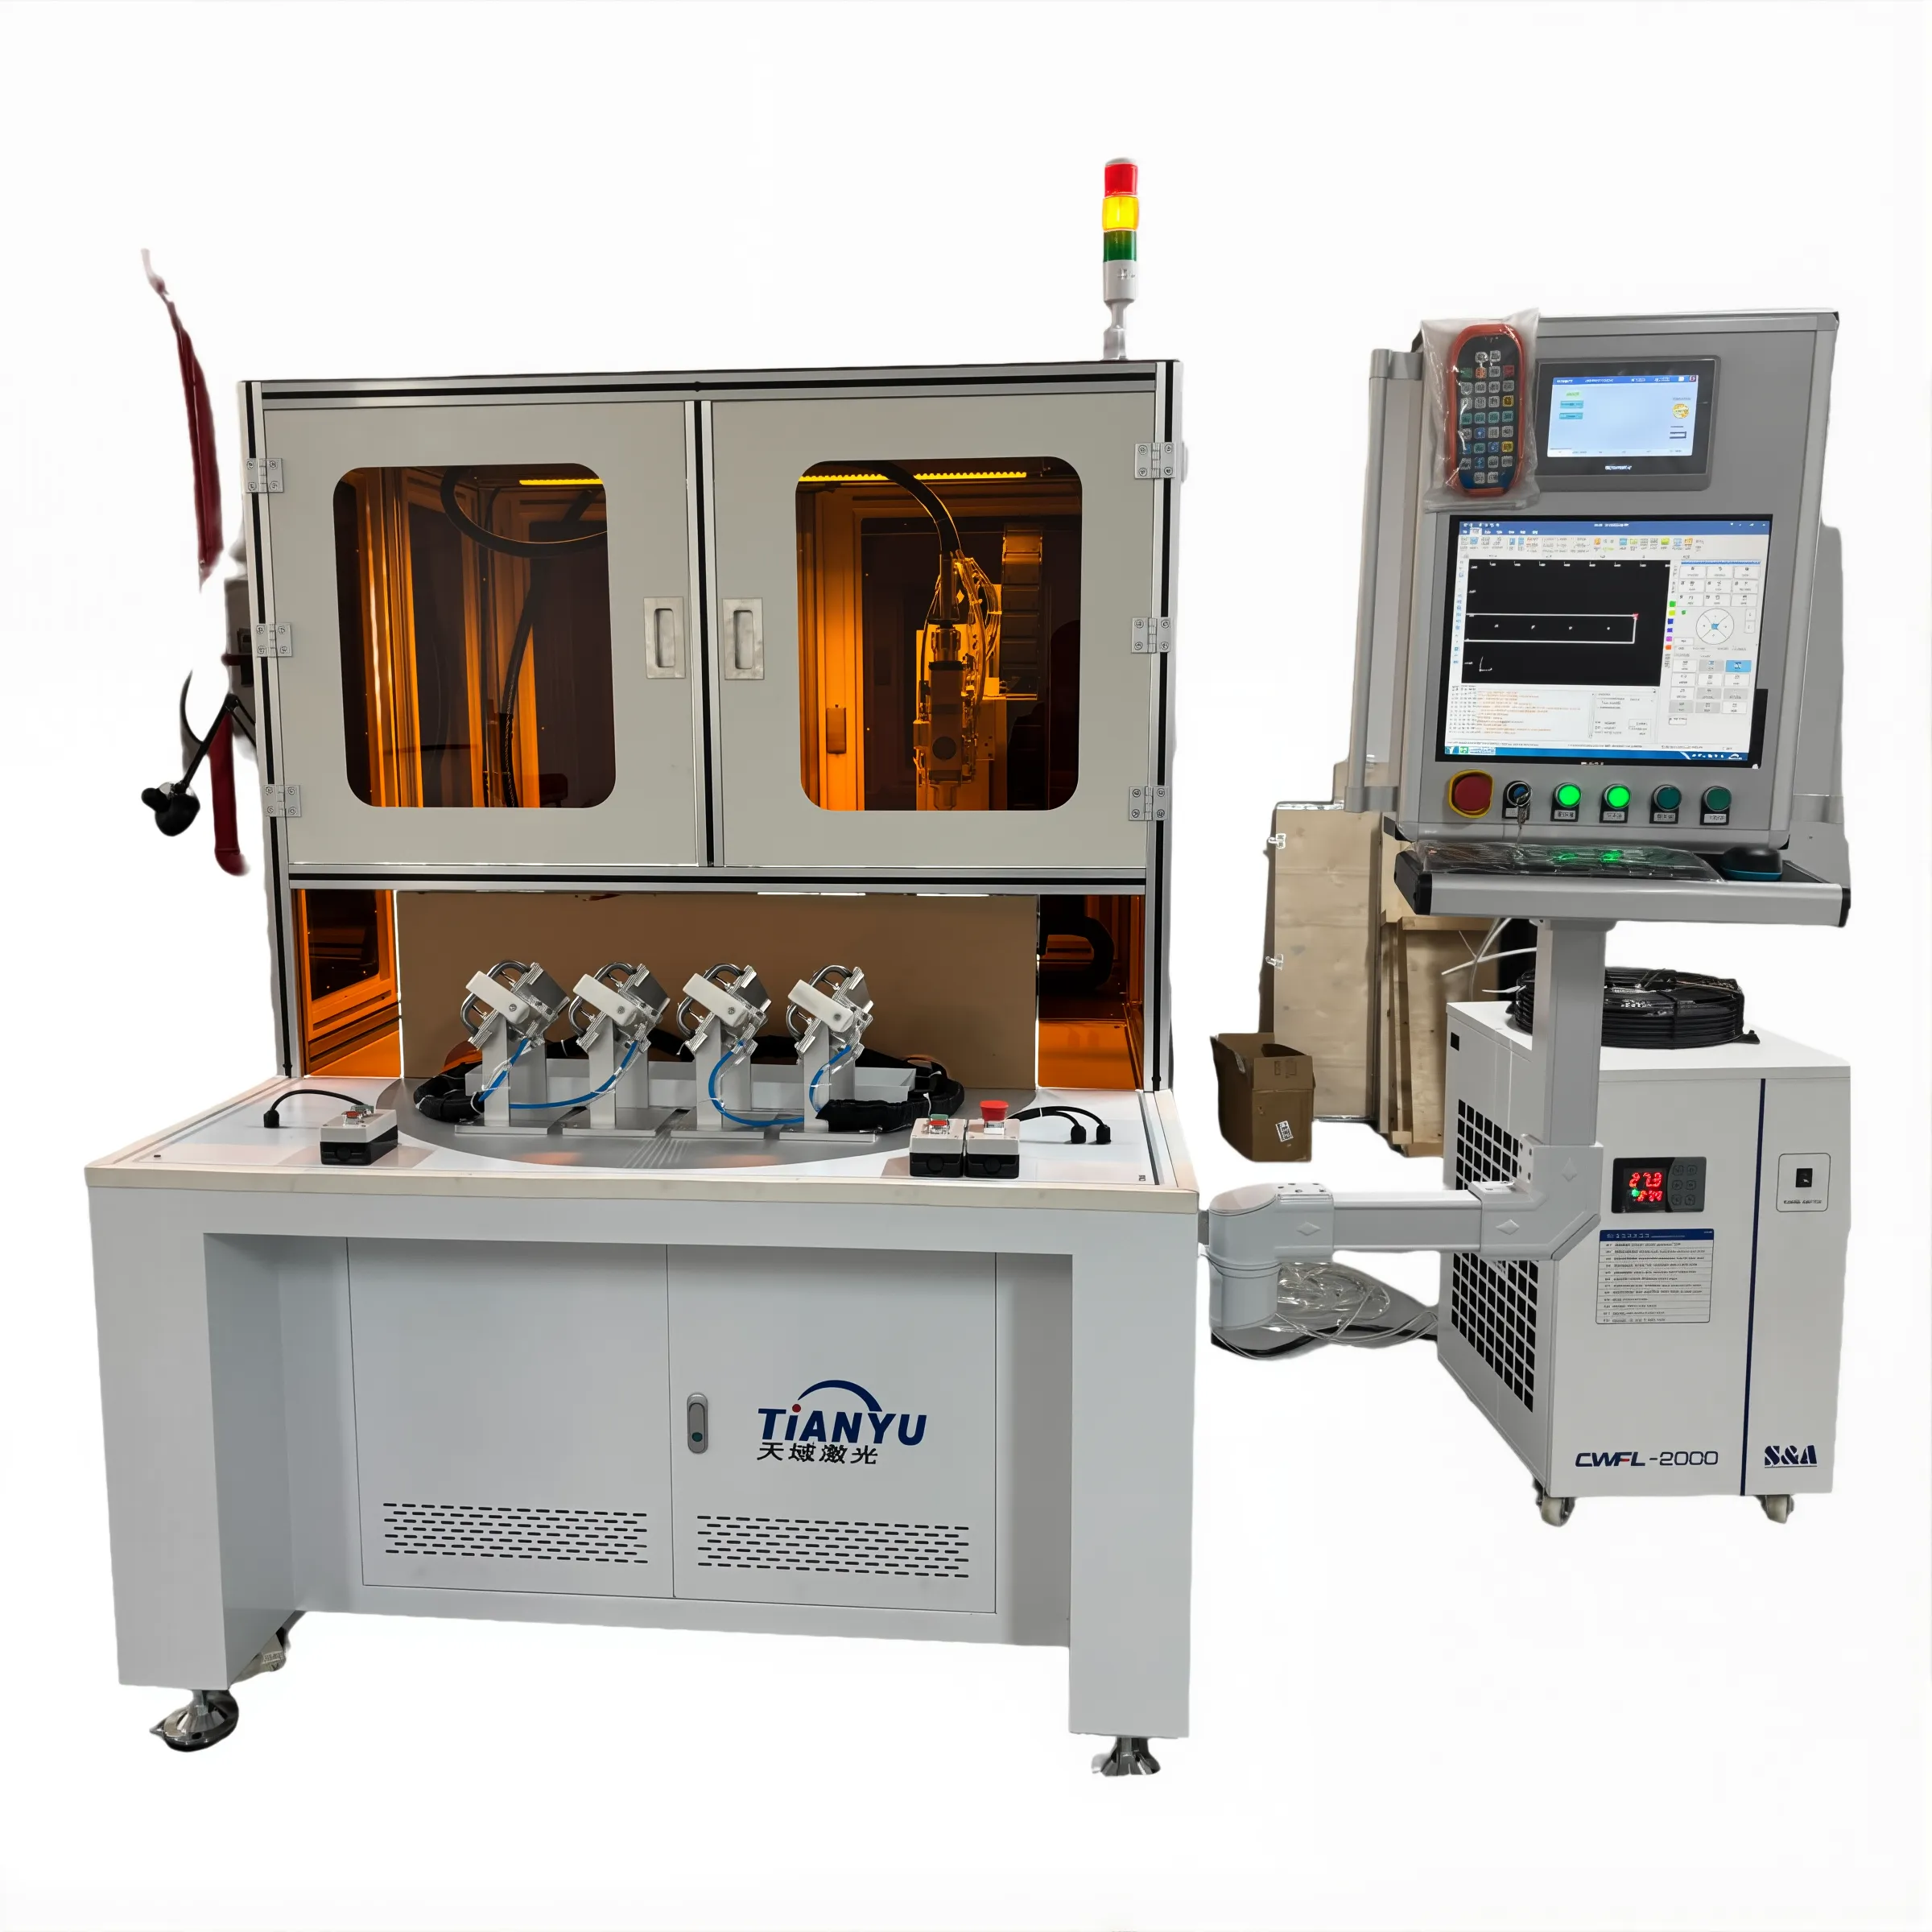
مخرجات قوة آلة اللحام بالليزر وحدود السماكة الفعلية لها في الاستخدامات الصناعية
العلاقة بين القدرة والسماكة عبر فئات آلات اللحام بالليزر الصناعية الشائعة (١–٢٠ كيلوواط)
صناعي جهاز لحام الليزر تتبع هذه الآلات علاقةً متوقَّعة — لكنها غير خطية — بين مخرجات القوة وأقصى سماكة يمكن لحامها. فالمachines ذات القدرة أقل من ٣ كيلوواط تُلحِم الفولاذ بموثوقية تصل إلى سماكة ٤ ملم؛ بينما تتعامل الأنظمة متوسطة المدى (٣–٦ كيلوواط) مع سماكات تتراوح بين ٦ و١٠ ملم؛ أما الوحدات عالية القدرة (٨–٢٠ كيلوواط) فتنجح في تحقيق اختراق كامل في فولاذ كربوني بسماكة ١٢–٢٠ ملم فأكثر في ظل الظروف المثلى. ومن الجدير بالذكر أن مضاعفة قوة الليزر لا لا السماكة القابلة للتحقيق مزدوجة: تصل شعاعة الليزر بقدرة 6 كيلوواط إلى حوالي 10 مم، بينما لا تتجاوز الشعاعة ذات القدرة 12 كيلوواط حوالي 14 مم. وينبع هذا العائد المتناقص من قيود حرارية وبصرية أساسية، وليس من محدوديات المعدات.
ومن المتغيرات الرئيسية التي تؤثر في هذه العلاقة: توصيلية المادة (فالألومنيوم يتطلب طاقةً أعلى بنسبة ~20% مقارنةً بالفولاذ لتحقيق نفس السماكة)، وهندسة الوصلة (فالمفاصل المربعة المواجهة تُحقِّق اختراقًا أعمق بنسبة ~15% مقارنةً بالمفاصل التداخلية)، واختيار غاز المساعدة (فالمخاليط القائمة على الهيليوم تحسّن العمق بنسبة تصل إلى 25% مقارنةً باستخدام الأرجون وحده).
| قدرة جهاز لحام الليزر | أقصى سماكة للفولاذ (مم) | أقصى سماكة للألومنيوم (مم) |
|---|---|---|
| 1–2 كيلوواط | 2–4 | 1.5–3 |
| 3–6 كيلوواط | 6–10 | 4–7 |
| ٨–١٢ كيلوواط | 12–16 | 8–10 |
| 15–20 كيلوواط | 16–20+ | 12–14 |
تنخفض سرعة المعالجة انخفاضًا حادًّا مع زيادة السماكة: فجهاز لحام الليزر بقدرة 10 كيلوواط يلحِم فولاذًا بسماكة 6 مم بمعدل 3.2 م/دقيقة، لكنه يتباطأ ليصبح 0.8 م/دقيقة عند لحام أقسام بسماكة 12 مم — ما يبرز التنازل الضروري بين العمق والإنتاجية.
معيارات عمق الاختراق: المواصفات القياسية ISO 13919-1 وAWS C5.10 لأداء أجهزة لحام الليزر
توفر معايير ISO 13919-1 وAWS C5.10 مراجع موثوقة ومُخصَّصة للتطبيق فيما يتعلَّق بجودة لحام الليزر وأداء الاختراق. وتُركِّز كلا المعيارين على نسبة العمق إلى العرض باعتبارها مؤشِّرًا حاسمًا لسلامة اللحام — حيث تشترط ISO 13919-1 في المستوى B نسبةً لا تقل عن ٣:١ للوصلات الهيكلية ذات الاختراق الكامل، بينما تشترط AWS C5.10 نسبةً لا تقل عن ٤:١ للوصلات ذات الجودة الفضائية. فعلى سبيل المثال، يجب أن يستوفي عملية لحام ليزرية مؤهلة بقدرة ٤ كيلوواط لمعدن الصلب الكربوني بسماكة ٦ مم شروطًا تتمثل في أقصى عمق انخفاض (Undercut) قدره ٠٫٣ مم وأقصى نسبة مسامية قدرها ٥٪ وفقًا لمعيار ISO 13919-1، في حين ثبت أن نفس السماكة من الفولاذ المقاوم للصدأ ٣٠٤ تحقِّق نسبة عمق إلى عرض تبلغ ٤٫٢:١ عند سرعة لحام تبلغ ٥ أمتار/دقيقة — أي ما يفوق متطلبات الفئة B.
ويستند التحقق من الجودة إلى اختبار التآكل الكلي (Macro-etch Testing) مع هامش خطأ في القياس قدره ±٠٫١ مم للتطبيقات الحرجة، مما يضمن التكرارية عبر دفعات الإنتاج.
لماذا لا يؤدي مضاعفة قوة جهاز لحام الليزر إلى مضاعفة السماكة القصوى التي يمكن لحامها؟
تُقيِّد ثلاثة ظواهر فيزيائية مترابطة بعضها ببعض المكاسب في السماكة الناتجة عن زيادة القدرة:
-
انحدار كثافة القدرة بسبب قانون التربيع العكسي، فإن زيادة قوة الحزمة دون تقليل حجم البقعة يؤدي إلى عوائد متناقصة. فحزمة بقوة 12 كيلوواط مُركَّزة على قطر 0.3 مم تُولِّد شدةً أعلى بنسبة ~23% فقط مقارنةً بحزمة بقوة 6 كيلوواط عند نفس درجة التركيز — وهي نسبة غير كافية لتضاعف عمق الاختراق.
-
مقياس انتشار الحرارة ينمو انتقال الحرارة بالتوصيل بشكل غير متناسب في الأجزاء السميكة. ففي الفولاذ الكربوني، تنقل صفائح بسماكة 16 مم الحرارة أسرع بنسبة ~40% تقريبًا مقارنةً بالصفائح ذات السماكة 8 مم، ما يتطلب إدخال طاقة غير خطي للحفاظ على استقرار «الثقب المفتاحي» (Keyhole).
-
حجب البلازما فوق قوة 10 كيلوواط، تمتص بخار المعدن المؤين 15–30% من طاقة الليزر الساقطة، ما يحد فعليًّا من كفاءة الاقتران.
معًا، تؤدي هذه التأثيرات إلى مقياس لوغاريتمي — وليس خطيًّا: إذ إن مضاعفة القوة أربع مرات من 5 كيلوواط إلى 20 كيلوواط ترفع السماكة القصوى القابلة للحام في الفولاذ الكربوني من ~8 مم إلى ~16 مم، وليس إلى 32 مم.
السماكة القصوى الخاصة بكل مادة للمعادن الشائعة
الفولاذ المقاوم للصدأ (304/316): يمكن لحامه بموثوقية ضمن نطاق سماكة 0.1 مم إلى 6 مم باستخدام تحسينات جهاز اللحام بالليزر
تدعم الفولاذات المقاومة للصدأ من الدرجتين 304 و316 لحام الليزر المتسق عالي الجودة عبر نطاق استثنائي من السُمك — بدءًا من الأغشية فائقة الرقة بسُمك ٠٫١ مم المستخدمة في أجهزة الاستشعار، ووصولًا إلى الصفائح الإنشائية بسُمك ٦ مم. ويعتمد نجاح هذه العملية على تركيز دقيق لحزمة الليزر، والتحكم في كمية الحرارة المُدخلة، واستخدام غاز واقي خامل (عادةً الأرجون أو خليط من الأرجون والهيليوم) لمنع تكوُّن أكسيد الكروم في المنطقة المتأثرة حراريًّا. كما تتيح استراتيجيات اللحام المتعدد المرور تحقيق لحامات اختراق كامل في صفائح الفولاذ المقاوم للصدأ من الدرجة 316L بسُمك ٥–٦ مم وبسرعات تصل إلى ٢ متر/دقيقة باستخدام ليزرات ألياف بقدرة ٤ كيلوواط — مع الحفاظ على مقاومة التآكل والامتثال لمعايير التصنيع الخاصة بمعيار ASME BPE ومعايير إدارة الغذاء والدواء الأمريكية (FDA) لمعدات القطاعات الطبية وتجهيزات معالجة الأغذية.
الفولاذ الكربوني: توسيع حدود السُمك الممكن لحامه حتى ١٦ مم باستخدام تقنيات لحام الليزر الهجين وتقنيات لحام الليزر ذات تذبذب الحزمة
يحقِّق الفولاذ الكربوني أكبر قدرة على لحام طبقة واحدة بين المعادن الهندسية الشائعة— تصل إلى ١٦ مم—عند استخدام تقنيات لحام الليزر المتقدمة. ويجمع لحام الليزر-القوس الهجين بين مزايا الاختراق العميق الناتجة عن طاقة الليزر وقدرة عمليات القوس على إدخال المعدن المُملئ وعبور الفجوات، ما يحسِّن الخصائص الميكانيكية في الوصلات ذات الأقسام السميكة. وتوزِّع حركة شعاع الليزر التذبذبية («الاهتزاز») المدخل الحراري جانبيًّا، مما يكبح التشقُّقات ويحسِّن الاندماج في درجات الفولاذ عالية الكربون أو منخفضة السبائك. ويُمكن لليزر بقدرة ١٠ كيلوواط مع وظيفة الاهتزاز لحام فولاذ كربوني بسمك ١٢ مم بسرعة ١٫٥ متر/دقيقة مع الحفاظ على مقاومة الشد عند مستوى يزيد عن ٤٥٠ ميجا باسكال— ما يمكِّن استخدامه في هياكل السفن، والأوعية الخاضعة للضغط، وإطارات الآلات الثقيلة حيث تكون الموثوقية الإنشائية أمرًا لا يمكن التنازل عنه.
المعلمات العملية الرئيسية التي تحدد عمق اختراق جهاز لحام الليزر
تركيز الشعاع واختيار العدسة وحجم البقعة: قياس تأثيرها على نسبة العمق إلى العرض
يعتمد الاختراق العميق في لحام الليزر بشكل حاسم على تحقيق كثافات طاقة تفوق ١٠⁶ واط/سم²—وهي العتبة المطلوبة لبدء تشكُّل «المفتاح الثابت» (Keyhole) بشكل مستقر.
-
موضع تركيز الشعاع : إن الانحرافات الأصغر من مليمتر واحد عن وضع البؤرة الأمثل (عادةً ما تكون بين ٠ و٢ مم تحت السطح) قد تقلل العمق الاختراقي بنسبة تصل إلى ٣٠٪. ويؤدي التموضع الدقيق إلى استقرار ضغط البخار والحفاظ على سلامة هيكل «المفتاح».
-
بعد بؤري للعدسة : تُولِّد العدسات ذات الطول البؤري القصير (١٠٠–٢٠٠ مم) بقعًا أصغر (أقل من ٠٫٣ مم)، وهي مثالية لتحقيق كثافة طاقة عالية في الأجزاء الرقيقة إلى المتوسطة، لكنها تُضحّي بتسامح عمق المجال. أما العدسات الأطول (مثل ٣٠٠ مم) فتوسّع حجم البقعة وطول رايلي، مما يحسّن الاتساق عبر هندسات الوصلات المتغيرة في المواد السميكة.
-
حجم البقعة : يتناسب عمق الاختراق عكسياً مع مربع قطر البقعة. وبالتالي فإن تقليص قطر البقعة إلى النصف (مثلاً من ٠٫٤ مم إلى ٠٫٢ مم) يضاعف كثافة الطاقة أربعة أضعاف—وبالتطبيق العملي، يمكن أن يرفع نسبة العمق إلى العرض من ٣:١ إلى ٨:١ في الفولاذ المقاوم للصدأ.
تؤدي الحزم غير المُركَّزة بشكل كافٍ إلى لحامات ضحلة في وضع التوصيل؛ بينما تؤدي الطاقة المُركَّزة بشكل مفرط إلى تناثر المواد وظهور المسام. وتدمج أنظمة لحام الليزر الصناعية الحديثة تحكُّمًا فوريًّا في بؤرة الشعاع للحفاظ على الاختراق الأمثل عبر التجميعات المعقدة ذات السماكات المتغيرة—ضامنةً بذلك كلًّا من التكرارية والامتثال لبروتوكولات التحقق من المعايير ISO 13919-1 وAWS C5.10.
الأسئلة الشائعة
س: ما العوامل المؤثرة في أقصى سماكة قابلة للحام بالليزر؟
ج: تشمل العوامل الرئيسية خرج قوة الليزر، وتوصيلية المادة، وهندسة الوصلة، واختيار غاز المساعدة، والمعاملات البصرية مثل تركيز الحزمة وحجم البقعة.
س: لماذا لا يؤدي تضاعف قوة الليزر إلى تضاعف سماكة اللحام؟
ج: تُسبِّب القيود الفيزيائية مثل تناقص كثافة القدرة، وتوسع انتشار الحرارة، وحجب البلازما عوائد متناقصة، بحيث تزداد السماكة وفق منحنى لوغاريتمي بدلًا من منحنى خطي.
س: ما أفضل المواد المناسبة لعمليات لحام الليزر ذات السماكات الكبيرة؟
أ: يحقق الفولاذ الكربوني أكبر سماكة في مرحلة واحدة، بينما يدعم الفولاذ المقاوم للصدأ اللحام حتى 6 مم مع وصلات عالية الجودة ومقاومة ممتازة للتآكل.
س: كيف تنطبق المعايير مثل ISO 13919-1 وAWS C5.10 على اللحام بالليزر؟
ج: تُحدِّد هذه المعايير معايير جودة الوصلات اللحامية، وتشترط نسب عمق إلى عرض تساوي أو تفوق ٣:١ للتطبيقات الإنشائية و٤:١ للتطبيقات الجوية والفضائية، إضافةً إلى مقاييس الجودة مثل الحدود القصوى للمسام والانحسار السطحي.