
 EN



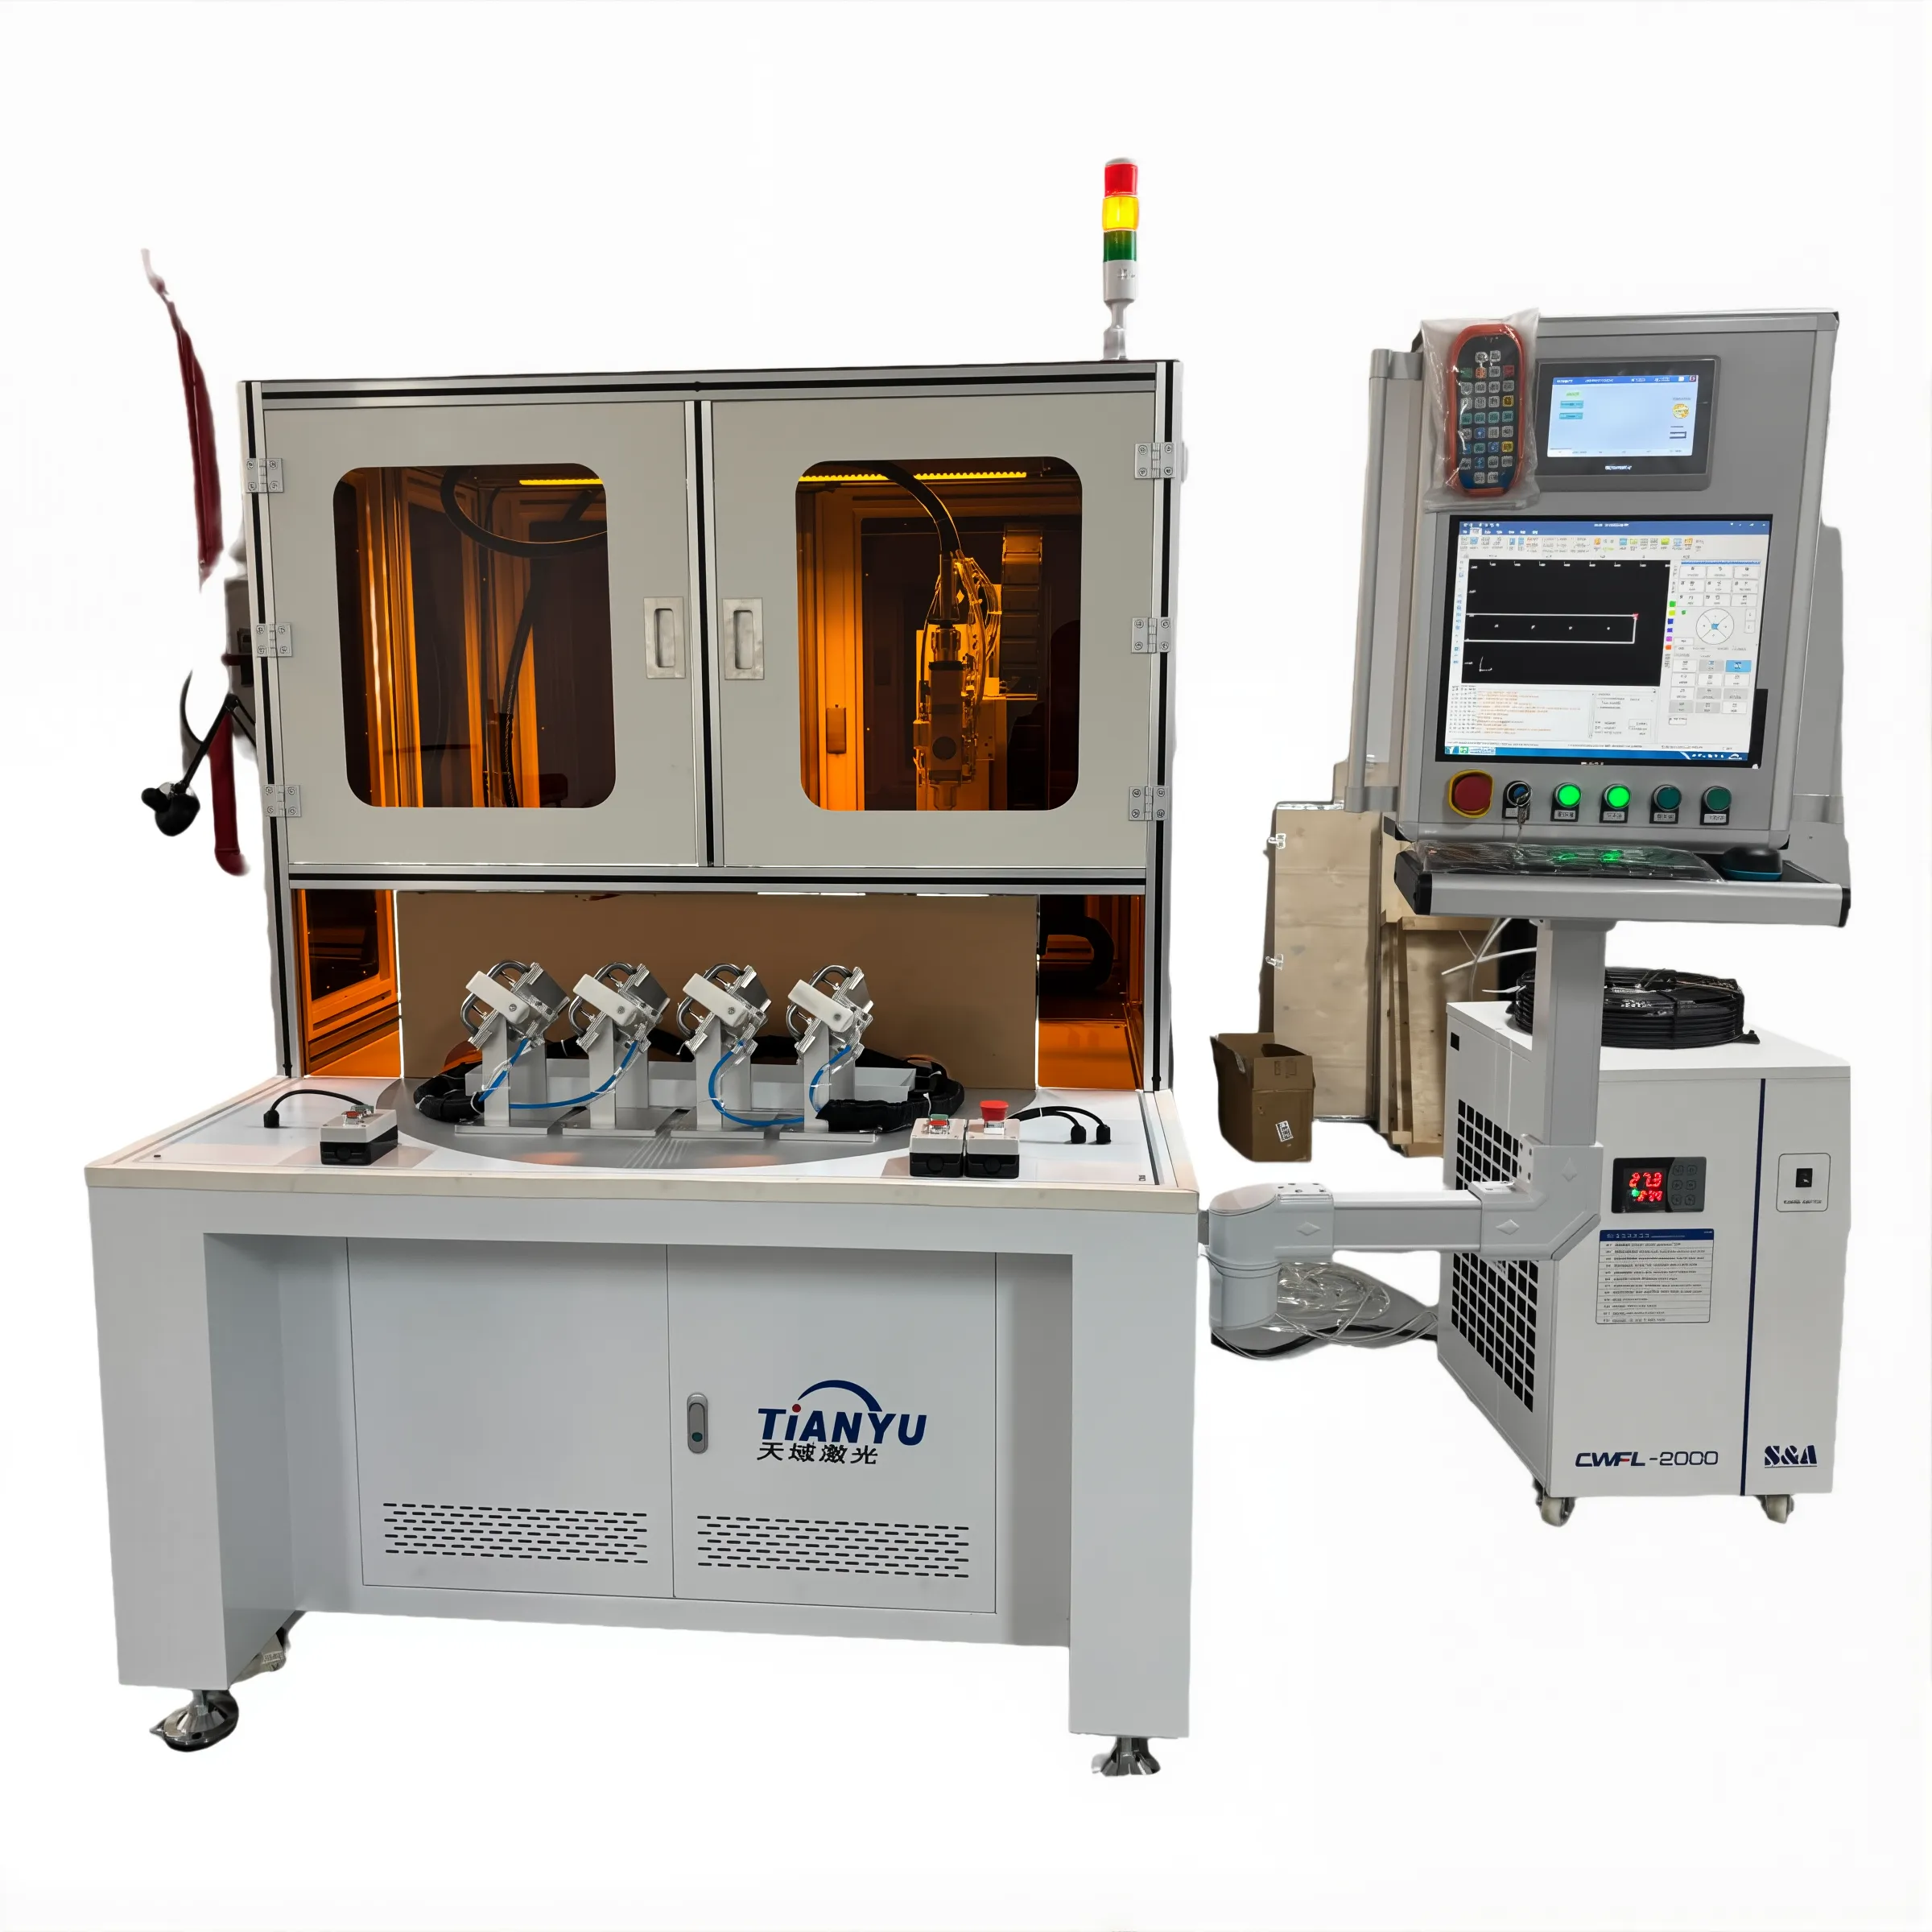
Vermogensafgifte van laserlasmachines en hun praktische diktebeperkingen
Vermogen–dikteverhouding voor gangbare industriële laserlasmachineklassen (1–20 kW)
Industrieel lasersweismachine volgen een voorspelbare — maar niet-lineaire — relatie tussen vermogensafgifte en maximale lasbare dikte. Machines onder de 3 kW kunnen staal tot 4 mm dikte betrouwbaar verbinden; machines van middenklasse (3–6 kW) verwerken 6–10 mm; en hoogvermogensystemen (8–20 kW) bereiken volledige doordringing in 12–20+ mm koolstofstaal onder optimale omstandigheden. Belangrijk is dat het verdubbelen van het laservermogen niet dubbele haalbare dikte: een 6 kW-laser bereikt ongeveer 10 mm, terwijl een 12 kW-systeem slechts tot ongeveer 14 mm reikt. Deze afnemende opbrengst is het gevolg van fundamentele thermische en optische beperkingen, niet van apparatuurbeperkingen.
Belangrijke variabelen die deze relatie beïnvloeden, zijn de materiaalgeleidbaarheid (aluminium vereist ongeveer 20% meer vermogen dan staal voor een equivalente dikte), de voeggeometrie (rechte stootvoegen geven ongeveer 15% diepere doordringing dan overlappende voegen) en de keuze van hulpgas (mengsels op basis van helium verbeteren de doordringing met maximaal 25% ten opzichte van argon alleen).
| Vermogen van de laserlasmachine | Maximale staaldikte (mm) | Maximale aluminiumdikte (mm) |
|---|---|---|
| 1–2 kW | 2–4 | 1.5–3 |
| 3–6 kW | 6–10 | 4–7 |
| 8–12 kW | 12–16 | 8–10 |
| 15–20 kW | 16–20+ | 12–14 |
De verwerkingssnelheid neemt scherp af met toenemende dikte: een 10 kW-laser las 6 mm staal met 3,2 m/min, maar vertraagt tot 0,8 m/min bij 12 mm-delen—wat de afweging tussen doordringingsdiepte en productiesnelheid benadrukt.
Referentiewaarden voor doordringingsdiepte: ISO 13919-1- en AWS C5.10-normen voor prestaties van laserlasapparatuur
ISO 13919-1 en AWS C5.10 bieden autoritaire, toepassingsspecifieke referentiewaarden voor de kwaliteit en doordringingsprestaties van laserlassen. Beide normen benadrukken de verhouding diepte-breedte als een cruciale indicator van lasintegriteit—met een vereiste van ≥3:1 voor volledig doorgelaste constructielassen volgens ISO 13919-1 Niveau B, en ≥4:1 voor lucht- en ruimtevaartkwaliteitsverbindingen volgens AWS C5.10. Bijvoorbeeld: een gekwalificeerd 4 kW-laserproces dat 6 mm koolstofstaal las, moet voldoen aan een onderuitsparing van ≤0,3 mm en een porositeit van ≤5% volgens ISO 13919-1, terwijl dezelfde dikte in roestvast staal 304 is geverifieerd om verhoudingen van 4,2:1 te bereiken bij 5 m/min—waarmee de eisen van Klasse B worden overschreden.
De verificatie berust op macro-etsproeven met een meettolerantie van ±0,1 mm voor toepassingen waarvan de betrouwbaarheid van essentieel belang is, wat herhaalbaarheid over productieruns garandeert.
Waarom het verdubbelen van het vermogen van een laserlasmachine niet leidt tot een verdubbeling van de haalbare plaatdikte
Drie onderling samenhangende fysische verschijnselen beperken de dikteverhoging bij toegenomen vermogen:
-
Afname van de vermogensdichtheid vanwege de omgekeerde kwadratenwet leidt het verhogen van het straalvermogen zonder verkleining van de vlekformaat tot afnemende rendementen. Een 12 kW-strahl die is gefocust op 0,3 mm levert slechts ongeveer 23% hogere intensiteit dan een 6 kW-strahl met identieke focus—onvoldoende om de doordringingsdiepte te verdubbelen.
-
Thermische diffusieschaal warmtegeleiding versnelt onevenredig in dikker materiaal. Bij koolstofstaal geleiden platen van 16 mm ongeveer 40% sneller warmte dan platen van 8 mm, wat een niet-lineaire energietoevoer vereist om de stabiliteit van de sleutelgat (keyhole) te behouden.
-
Plasmabescherming bij vermogens boven de 10 kW absorbeert geïoniseerde metaaldamp 15–30% van de invallende laserenergie, waardoor de koppelingsefficiëntie effectief wordt beperkt.
Samen resulteren deze effecten in logaritmische — en niet lineaire — schaling: een vierdubbeling van het vermogen van 5 kW naar 20 kW verhoogt de maximale dikte van koolstofstaal van ca. 8 mm naar ca. 16 mm, en niet naar 32 mm.
Materiaalspecifieke maximale dikte voor gangbare metalen
RVS (304/316): Betrouwbare lassen van 0,1 mm tot 6 mm met optimalisatie van de lasmachine
Roestvast staal 304 en 316 ondersteunen consistente, hoogwaardige laserslassen over een uitzonderlijk breed diktebereik—van ultradunne folies van 0,1 mm die worden gebruikt in sensoren tot structurele platen van 6 mm. Het succes hangt af van een nauwkeurige bundelfocus, gecontroleerde warmtetoevoer en inert afscherming (meestal argon of argon-heliummengsels) om de vorming van chroomoxide in de warmtebeïnvloede zone te voorkomen. Meervoudige laspassen maken volledige doordringingslassen mogelijk in 5–6 mm dik 316L bij snelheden tot 2 m/min met behulp van 4 kW vezellasers—waardoor de corrosiebestendigheid behouden blijft en aan de ASME BPE- en FDA-conforme fabricatievereisten voor medische en voedingsmiddelenverwerkende apparatuur wordt voldaan.
Koolstofstaal: Diktegrenzen opdrukken tot 16 mm met behulp van hybride en bundeloscillatie-lasertechnieken
Koolstofstaal bereikt de grootste enkelvoudige-lasdiktecapaciteit onder veelgebruikte technische metalen—tot 16 mm—bij gebruik van geavanceerde laslaser-technieken. Hybride laser-booglassen combineert de voordelen van diepe doordringing van laserenergie met de aanvulmateriaalafzetting en kloofoverbruggende capaciteit van boogprocessen, waardoor de mechanische eigenschappen in dikke verbindingen worden verbeterd. Stralenosculatie (‘wobble’) verdeelt de thermische input lateraal, onderdrukt scheurvorming en verbetert de smeltverbinding bij hoogkoolstof- of laaggelegeerde kwaliteiten. Een 10 kW-laser met osculatie las 12 mm koolstofstaal met een snelheid van 1,5 m/min, terwijl de treksterkte >450 MPa behouden blijft—waardoor het geschikt is voor scheepsrompen, drukvaten en frames van zware machines waar structurele betrouwbaarheid onmisbaar is.
Belangrijkste procesparameters die de doordringingsdiepte van de laslaser bepalen
Stralengefocus, lenskeuze en vlekformaat: kwantificering van hun invloed op de verhouding diepte-breedte
Diepe doordringing bij laserlassen is sterk afhankelijk van het bereiken van vermogensdichtheden hoger dan 10⁶ W/cm²—de drempel die vereist is om stabiele sleutelgatvorming op te starten. Drie onderling afhankelijke optische parameters bepalen dit:
-
Lichtbundelfocuspositie : Submillimeterafwijkingen van de optimale brandpuntsplaats (meestal 0–2 mm onder het oppervlak) kunnen de doordringing met tot 30% verminderen. Precieze positionering stabiliseert de dampdruk en handhaaft de integriteit van het sleutelgat.
-
Brandpuntsafstand lens : Kortere brandpuntsafstanden (100–200 mm) genereren kleinere vlekken (< 0,3 mm), ideaal voor hoge vermogensdichtheid bij dunne tot middeldikke secties, maar verlagen de tolerantie voor diepte van veld. Langere lenzen (bijv. 300 mm) vergroten de vlek en de Rayleigh-lengte, waardoor de consistentie verbetert over variabele voeggeometrieën in dikke materialen.
-
Grootte van de plek : De doordringingsdiepte is omgekeerd evenredig met het kwadraat van de vlekdoorsnede. Het halveren van de vlekmaat (bijv. van 0,4 mm naar 0,2 mm) vermenigvuldigt de vermogensdichtheid met vier—anders gezegd kan dit in de praktijk de verhouding tussen diepte en breedte in roestvrij staal verhogen van 3:1 naar 8:1.
Te weinig gefocusseerde stralen resulteren in oppervlakkige lasnaden in geleidingsmodus; te sterk geconcentreerde energie veroorzaakt spatten en porositeit. Moderne industriële lasersystemen voor lassen integreren real-time focusregeling om optimale doordringing te behouden bij complexe onderdelen met variabele dikte—waardoor zowel herhaalbaarheid als naleving van de ISO 13919-1- en AWS C5.10-verificatieprotocollen wordt gewaarborgd.
Veelgestelde vragen
V: Wat beïnvloedt de maximale lasbare dikte bij laserslassen?
A: Belangrijke factoren zijn het vermogen van de laser, de warmtegeleidbaarheid van het materiaal, de geometrie van de lasnaad, de keuze van het hulpgas en optische parameters zoals de straalfocus en de vlekkenomvang.
V: Waarom verdubbelt een verdubbeling van het laservermogen niet automatisch de lasdikte?
A: Fysische beperkingen zoals afname van de vermogensdichtheid, schaalwetten voor warmtediffusie en plasmabescherming leiden tot afnemende meerwaarde, waarbij de dikte logaritmisch in plaats van lineair toeneemt.
V: Welke materialen zijn het meest geschikt voor laserslassen met grote dikte?
A: Koolstofstaal bereikt de grootste enkelvoudige lasdikte, terwijl roestvrij staal lassen tot 6 mm ondersteunt met hechtingen van hoge integriteit en corrosieweerstand.
V: Hoe zijn normen zoals ISO 13919-1 en AWS C5.10 van toepassing op laserlassen?
A: Deze normen stellen referentiewaarden vast voor lasintegriteit en vereisen diepte-breedteverhoudingen van ≥3:1 voor constructietoepassingen en ≥4:1 voor lucht- en ruimtevaarttoepassingen, evenals kwaliteitscriteria zoals beperkingen voor porositeit en insnoering.
Inhoudsopgave
-
Vermogensafgifte van laserlasmachines en hun praktische diktebeperkingen
- Vermogen–dikteverhouding voor gangbare industriële laserlasmachineklassen (1–20 kW)
- Referentiewaarden voor doordringingsdiepte: ISO 13919-1- en AWS C5.10-normen voor prestaties van laserlasapparatuur
- Waarom het verdubbelen van het vermogen van een laserlasmachine niet leidt tot een verdubbeling van de haalbare plaatdikte
- Materiaalspecifieke maximale dikte voor gangbare metalen
- Belangrijkste procesparameters die de doordringingsdiepte van de laslaser bepalen
- Veelgestelde vragen