
 EN



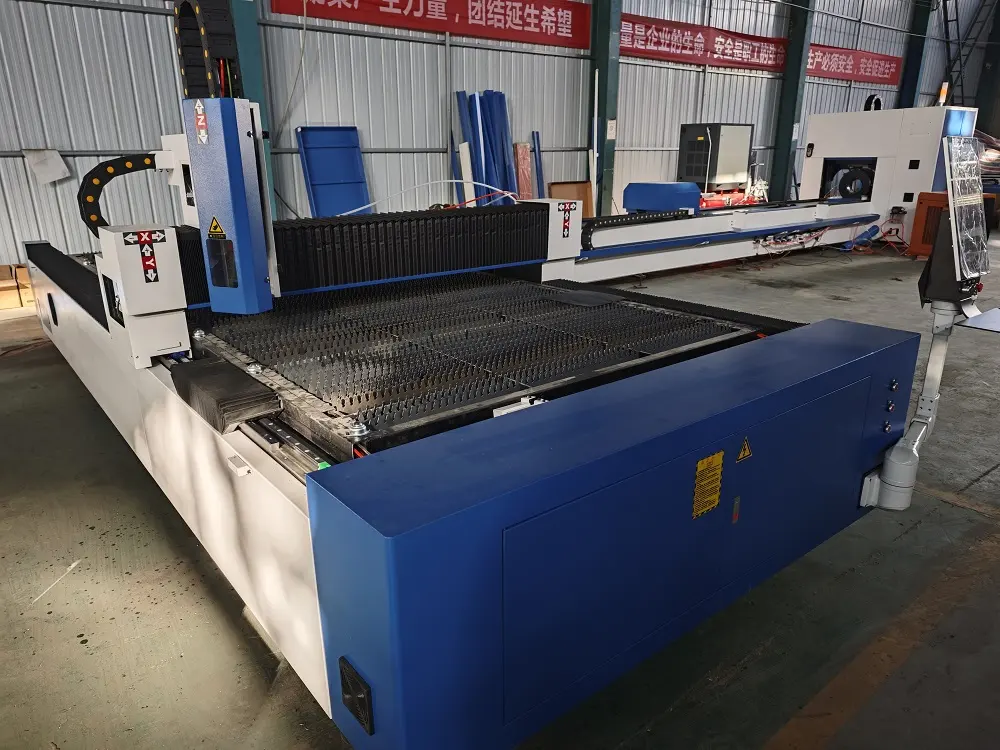
Materiaalspecifieke diktegrenzen voor een lasersnijmachine met 3000 W
Koolstofstaal: schone sneden tot 25 mm
Koolstofstaal levert optimale prestaties met een 3000 W- laser snijmachine laser, waarmee platen tot 25 mm dikte schoner kunnen worden bewerkt. Zuurstof als hulpgas maakt efficiënt doorboren en slakvrije snijkanten bij deze maximale dikte mogelijk, hoewel de snijsnelheid aanzienlijk daalt boven de 18 mm. Voor structurele onderdelen waarbij precisie vereist is, biedt deze capaciteit een evenwicht tussen productiviteit en kwaliteit in industriële toepassingen.
Roestvrij staal en aluminium: balans tussen snelheid, snijkantkwaliteit en thermische geleidbaarheid
Roestvrij staal snijdt schoon tot 10 mm met stikstof als hulpgas—waardoor oxidatie aan de snijkant wordt voorkomen, maar langzamere snelheden vereist worden bij diktes boven 6 mm. De hoge warmtegeleidbaarheid van aluminium beperkt de bruikbare dikte tot 8 mm , zelfs bij vol vermogen. Bij beide materialen is een nauwkeurige positionering van het brandpunt essentieel om warmtevervorming te beperken; dikker materiaal loopt risico op slakvorming en verminderde snauwkeurigheid bij projecten met hoge tolerantie-eisen.
Koper en messing: reflectiviteitsproblemen die de bruikbare dikte beperken tot 6 mm
Koper en messing absorberen infraroodlaserenergie slecht—ze reflecteren meer dan 90%—wat hun bruikbare dikte beperkt tot 6 MM op een 3000 W-systeem. Dit vereist gespecialiseerde anti-reflectiecoatings en lagere snijsnelheden. Zelfs bij diktes onder de 4 mm moeten operators de afstand tussen de mondstuk en het werkstuk en de gasdruk nauwkeurig afstellen om splintervrije snijkanten te verkrijgen in elektronica- of decoratieve toepassingen.
Buiten het vermogen: belangrijke technische factoren die de werkelijke snijprestaties bepalen
Bundelkwaliteit (BPP) en focusvlekformaat — Waarom niet alle 3000 W-lasersnijmachines even goed presteren
Het bundelparameterproduct (BPP) bepaalt fundamenteel de snijprecisie in 3000 W-lasersystemen. Een lagere BPP-waarde (≤2,0 mm·mrad) maakt smaller focusvlekken mogelijk — met een diameter van minder dan 0,1 mm — waardoor de energiedichtheid boven de 10⁷ W/cm² wordt geconcentreerd. Dit zorgt voor schonere doorboring en smallere snijgroeven in koolstofstaal van 20 mm dikte, vergeleken met systemen met een hoge BPP. Belangrijk is dat de vlekformaat de smeltrendement bepaalt: kleinere diameters verdampen materiaal sneller en verminderen tegelijkertijd de warmtebeïnvloede zone. Echter, de kwaliteit van optische componenten verslechtert na verloop van tijd, wat leidt tot een stijging van de BPP; machines die hoogwaardige collimatoren gebruiken, behouden een vermoeilingsdivergentie van <5% bij een brandpuntsafstand van 5 m — wat verklaart waarom lasersystemen met identieke nominale vermogens van 3000 W toch snelheidsverschillen van 15–30% kunnen vertonen bij het snijden van identieke roestvrijstalen platen.
De niet-lineaire relatie tussen laser vermogen en maximale dikte
Alleen vermogen kan de materiaalfysica niet overwinnen. Verdubbeling van 1500 W naar 3000 W verhoogt de maximale capaciteit voor koolstofstaal slechts met 40% (van 18 mm naar 25 mm)—niet met 100%—vanwege thermische verzadiging. Boven de 15 mm versnelt het geleidingsverlies van warmte, wat 30% langere belichtingstijden per millimeter vereist. Bij 25 mm vereist snijden met zuurstofondersteuning 2,5× hogere gasdruk dan bij 10 mm om gesmolten materiaal te verwijderen, terwijl de randruwheid exponentieel toeneemt. Deze afnemende opbrengst is het gevolg van de kubus-kwadraatwet: het volume van het materiaal neemt sneller toe dan het penetratiegebied van de laser. Daarom bereiken 4000 W-systemen slechts snijdiepten van 28–30 mm—wat aantoont waarom procesoptimalisatie belangrijker is dan ruw vermogen boven kritieke drempels.
Procesoptimalisatie: hoe gas, mondstuk en bewegingsbesturing de capaciteit van een 3000 W-lasersnijmachine maximaliseren
Zuurstof versus stikstof als ondersteungsgas: afwegingen tussen snelheid, randoxidatie en diktecapaciteit
Een redelijke keuze van hulpgas ontsluit volledig het uitgebreide bewerkingspotentieel van de 3000 W lasersnijmachine. Zuurstof activeert exotherme chemische reacties om de snijsnelheid van de lasersnijmachine te verhogen, waardoor deze perfect geschikt is voor het bewerken van dik koolstofstaal van meer dan 15 mm, hoewel de afgewerkte snijkanten oxidatiesporen vertonen die een secundaire polijstbehandeling vereisen. Stikstofgas isoleert de luchtcontact en voert gesmolten metaal inert af, waardoor oxidevrije, schone sneden worden verkregen op de lasersnijmachine. Voor het bewerken van roestvrij staal en aluminium is een stikstofvoorziening van minimaal 20 bar druk essentieel om de sterke warmtegeleidingscapaciteit te compenseren. Er bestaan duidelijke functionele verschillen tussen deze twee gasopties: zuurstof vergroot de toepasbare snijdikte van de lasersnijmachine met 30 %, terwijl stikstof prioriteit geeft aan een vlekkeloze randafwerking bij de fabricage van dunne geleidende metalen.
Veelgestelde vragen
V: Wat is de maximale dikte koolstofstaal die met een 3000 W laser kan worden gesneden?
A: Koolstofstaal kan schoon worden gesneden tot een dikte van 25 mm met een 3000 W-lasersnijmachine, hoewel de snijsnelheid sterk afneemt bij diktes boven 18 mm.
V: Welke gassen zijn het beste geschikt voor het snijden van roestvast staal en waarom?
A: Stikstof als hulpgas wordt aanbevolen voor het snijden van roestvast staal, omdat het oxidatie aan de snijkanten voorkomt en zo schone, oxidevrije randen behoudt.
V: Waarom is koper lastig te snijden met een 3000 W-laser?
A: Koper reflecteert meer dan 90% van de infraroodlaserenergie, waardoor het moeilijk is om te snijden zonder speciale anti-reflectiecoatings en nauwkeurige instellingen.
V: Betekent hoger vermogen altijd betere snijprestaties?
A: Niet noodzakelijkerwijs. Boven bepaalde drempels leidt hoger vermogen tot afnemende rendementen door factoren zoals thermische verzadiging en geleidingsverlies van warmte.
V: Hoe kan de keuze van gas de snijkwaliteit en -snelheid beïnvloeden?
A: Zuurstof maakt snellere snijprocessen mogelijk, maar laat geoxideerde snijkanten achter, terwijl stikstof langzamer snijdt, maar schone, oxidevrije afwerking oplevert.
Klaar om de metaalbewerking te optimaliseren met een betrouwbare 3000 W lasersnijmachine?
De lasersnijmachine fungeert als kernproductiemateriaal en bepaalt de fabricage-efficiëntie en de kwaliteit van het eindproduct voor bedrijven die metaal bewerken. Geen middelzwaar of zwaar metaalsnijproject kan de gewenste afmetingsnauwkeurigheid, randgladheid en leveringsefficiëntie bereiken zonder een goed afgestemde lasersnijmachine van 3000 W. Kies een professionele OEM-fabrikant van lasersnijmachines met sterke industriële productie-ervaring en volwassen technologie voor parameterafstemming. Wij leveren stabiel presterende lasersnijmachines die geschikt zijn voor de bewerking van koolstofstaal, roestvast staal, aluminium, koper en messing, en ondersteunen een op maat gemaakte configuratie van straalqualiteit, hulpgasysteem en bewegingsregelmodule. Of u nu betrokken bent bij de productie van constructiedelen, de bewerking van hardwareaccessoires of de productie van op maat gemaakte metalen kunstwerken: wij bieden kosteneffectieve oplossingen met lasersnijmachines die voldoen aan internationale industriële normen. Neem vandaag nog contact met ons op voor een gratis, vrijblijvend technisch overleg en kies een gekwalificeerde lasersnijmachine om uw algehele productieconcurrentiekracht te verhogen.
Inhoudsopgave
- Materiaalspecifieke diktegrenzen voor een lasersnijmachine met 3000 W
- Buiten het vermogen: belangrijke technische factoren die de werkelijke snijprestaties bepalen
- Procesoptimalisatie: hoe gas, mondstuk en bewegingsbesturing de capaciteit van een 3000 W-lasersnijmachine maximaliseren
- Veelgestelde vragen