
 EN



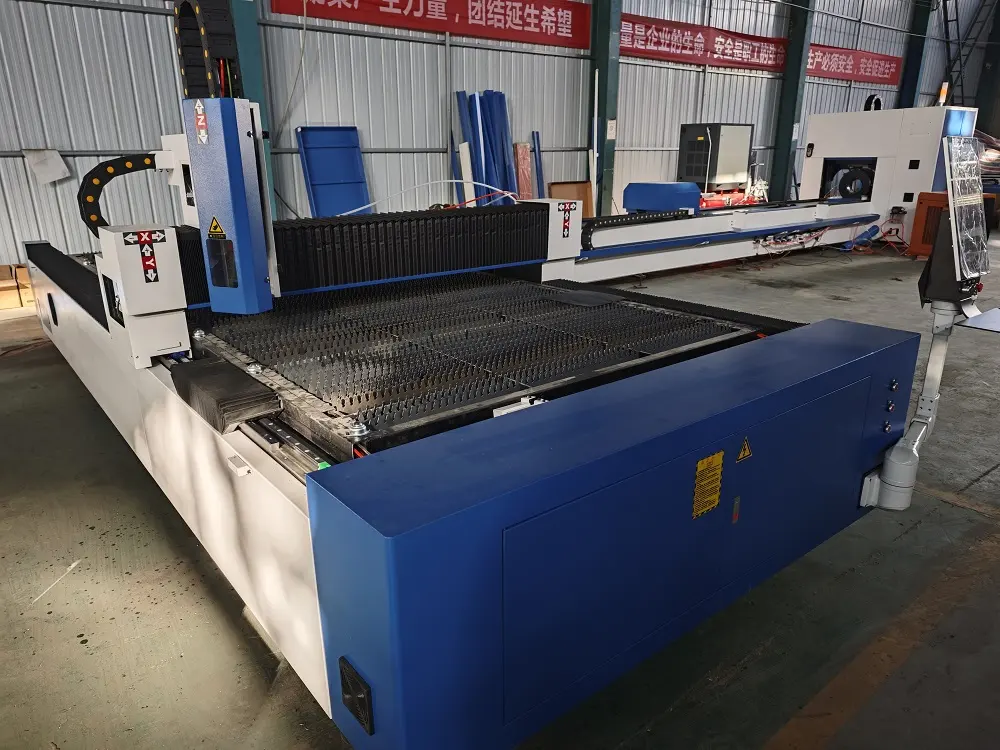
Materialspezifische Dickegrenzen für eine 3000-W-Laserschneidmaschine
Kohlenstoffstahl: Saubere Schnitte bis zu 25 mm
Kohlenstoffstahl bietet optimale Leistung mit einem 3000-W- laserschneidmaschine -Laser und ermöglicht sauberes Schneiden von Blechen bis zu einer Stärke von 25 mm . Das Hilfsgas Sauerstoff ermöglicht ein effizientes Durchstechen und kantenreine, schlackenfreie Schnittkanten bei dieser maximalen Dicke; die Schneidgeschwindigkeit sinkt jedoch deutlich jenseits von 18 mm. Für strukturelle Komponenten mit hohen Präzisionsanforderungen bietet diese Leistungsfähigkeit ein ausgewogenes Verhältnis von Produktivität und Qualität in industriellen Anwendungen.
Edelstahl und Aluminium: Ausgewogenheit zwischen Schnittgeschwindigkeit, Kantenqualität und Wärmeleitfähigkeit
Edelstahl schneidet sauber bis zu 10 mm mit Stickstoff-Hilfsgas – wodurch die Oxidation der Schnittkante verhindert, jedoch bei Blechdicken über 6 mm langsamere Schnittgeschwindigkeiten erforderlich werden. Die hohe Wärmeleitfähigkeit von Aluminium begrenzt die nutzbare Blechdicke auf 8 mm , selbst bei voller Laserleistung. Bei beiden Materialien ist eine präzise Fokuseinstellung unerlässlich, um thermische Verzugseffekte zu minimieren; bei dickeren Abschnitten besteht die Gefahr der Schlackenbildung und einer verringerten Schnittgenauigkeit bei hochpräzisen Projekten.
Kupfer und Messing: Reflexionsprobleme, die die nutzbare Dicke auf 6 mm begrenzen
Kupfer und Messing absorbieren Infrarot-Laserenergie schlecht – sie reflektieren über 90 % – wodurch ihre nutzbare Dicke auf 6 MM einem 3000-W-System begrenzt ist. Dies erfordert spezielle Anti-Reflex-Beschichtungen und reduzierte Schnittgeschwindigkeiten. Selbst bei Dicken unter 4 mm müssen Anwender Abstand und Gasdruck der Düse sorgfältig justieren, um gratfreie Schnittkanten in elektronischen oder dekorativen Anwendungen zu erzielen.
Über die Leistungsangabe hinaus: Wesentliche technische Faktoren, die die tatsächliche Schnittleistung bestimmen
Strahlqualität (BPP) und Fokusfleckgröße – Warum nicht alle 3000-W-Laser-Schneidmaschinen gleich performen
Das Strahlparameterprodukt (BPP) bestimmt grundlegend die Schnittgenauigkeit bei 3000-W-Lasersystemen. Ein niedrigerer BPP-Wert (≤ 2,0 mm·mrad) ermöglicht engere Fokusflecke – mit einem Durchmesser unter 0,1 mm – und konzentriert die Energiedichte auf über 10⁷ W/cm². Dadurch ergibt sich ein saubereres Durchstechen und schmalere Schnittfugen bei Kohlenstoffstahl mit einer Dicke von 20 mm im Vergleich zu Systemen mit hohem BPP. Entscheidend ist zudem, dass die Fleckgröße die Schmelz-Effizienz bestimmt: kleinere Durchmesser verdampfen das Material schneller und reduzieren gleichzeitig die wärmebeeinflusste Zone. Allerdings führt die zeitliche Degradation optischer Komponenten zu einem Anstieg des BPP; Maschinen mit hochwertigen Kollimatoren halten eine Leistungsdivergenz von < 5 % bei einer Brennweite von 5 m aufrecht – dies erklärt, warum identisch spezifizierte 3000-W-Systeme bei identischen Edelstahlblechen Geschwindigkeitsunterschiede von 15–30 % aufweisen können.
Der nichtlineare Zusammenhang zwischen Laserleistung und maximaler Materialdicke
Alleinige Leistung kann die Gesetze der Materialphysik nicht überwinden. Eine Verdopplung von 1500 W auf 3000 W erhöht die maximale Schnitttiefe für Kohlenstoffstahl lediglich um 40 % (von 18 mm auf 25 mm) – nicht um 100 % – aufgrund thermischer Sättigung. Jenseits von 15 mm beschleunigt sich der leitungsbedingte Wärmeverlust, was um 30 % längere Verweilzeiten pro Millimeter erfordert. Bei 25 mm verlangt das Sauerstoff-unterstützte Schneiden einen um das 2,5-Fache höheren Gasdruck als bei 10 mm, um das geschmolzene Material auszutreiben; gleichzeitig nimmt die Kantenrauheit exponentiell zu. Diese abnehmende Wirkung resultiert aus dem Kubik-Quadrat-Gesetz: Das Materialvolumen wächst schneller als die Eindringfläche des Lasers. Daher erreichen 4000-W-Systeme lediglich Schnitttiefen von 28–30 mm – was verdeutlicht, warum die Prozessoptimierung über kritischen Leistungsschwellen wichtiger ist als die reine Wattzahl.
Prozessoptimierung: Wie Gas, Düse und Bewegungssteuerung die Leistungsfähigkeit einer 3000-W-Laserschneidmaschine maximieren
Sauerstoff- vs. Stickstoff-Hilfsgase: Abwägungen zwischen Schnittgeschwindigkeit, Kantenoxidation und maximaler Schnitttiefe
Eine sinnvolle Auswahl des Hilfsgases erschließt vollständig das umfassende Bearbeitungspotenzial der 3000-W-Laser-Schneidmaschine. Sauerstoff löst exotherme chemische Reaktionen aus, wodurch die Schnittgeschwindigkeit der Laser-Schneidmaschine erhöht wird; dies eignet sich ideal für die Bearbeitung von dickem Kohlenstoffstahl mit einer Dicke von über 15 mm, obwohl die fertigen Schnittkanten Oxidspuren aufweisen, die eine nachträgliche Politur erfordern. Stickstoffgas verhindert den Kontakt mit Luft und führt die geschmolzene Metallmasse inert ab, wodurch saubere, oxidfreie Schnitte an der Laser-Schneidmaschine erzielt werden. Bei der Bearbeitung von Edelstahl und Aluminium ist eine konstante Stickstoffversorgung mit einem Druck von mindestens 20 bar erforderlich, um die hohe Wärmeleitfähigkeit dieser Materialien auszugleichen. Zwischen beiden Gasoptionen bestehen deutliche funktionale Unterschiede: Sauerstoff erhöht die maximal zulässige Schnittdicke der Laser-Schneidmaschine um 30 %, während Stickstoff vorrangig eine makellose Kantenqualität bei der Fertigung dünner leitfähiger Metalle gewährleistet.
Häufig gestellte Fragen
F: Welche maximale Dicke von Kohlenstoffstahl kann mit einem 3000-W-Laser geschnitten werden?
A: Kohlenstoffstahl kann mit einer 3000-W-Laser-Schneidmaschine sauber bis zu einer Dicke von 25 mm geschnitten werden, obwohl die Schnittgeschwindigkeit ab einer Dicke von über 18 mm deutlich abnimmt.
F: Welche Gase eignen sich am besten zum Schneiden von Edelstahl und warum?
A: Stickstoff als Hilfsgas wird zum Schneiden von Edelstahl empfohlen, da er eine Oxidation der Schnittkanten verhindert und so saubere, oxidfreie Kanten gewährleistet.
F: Warum ist Kupfer mit einem 3000-W-Laser schwierig zu schneiden?
A: Kupfer reflektiert über 90 % der infraroten Laserenergie, wodurch das Schneiden ohne spezielle Antireflexbeschichtungen und präzise Justierungen äußerst schwierig wird.
F: Bedeutet eine höhere Leistung immer eine bessere Schnittleistung?
A: Nicht unbedingt. Jenseits bestimmter Schwellenwerte führt eine höhere Leistung aufgrund von Faktoren wie thermischer Sättigung und Wärmeleitung durch Wärmeabgabe zu abnehmenden Erträgen.
F: Wie beeinflusst die Wahl des Prozessgases Schnittqualität und Schnittgeschwindigkeit?
A: Sauerstoff ermöglicht schnellere Schnittgeschwindigkeiten, hinterlässt jedoch oxidierte Kanten, während Stickstoff langsamere Schnitte mit sauberen, oxidfreien Oberflächen ermöglicht.
Bereit, die Metallverarbeitung mit einer zuverlässigen 3000-W-Laser-Schneidmaschine zu optimieren?
Die Laserschneidmaschine fungiert als zentrale Produktionshardware, die die Fertigungseffizienz und die Qualität der Endprodukte für Unternehmen der Metallverarbeitung bestimmt. Kein mittleres oder schweres Metallschneidprojekt kann ohne eine fachgerecht abgestimmte Laserschneidmaschine mit 3000 W die gewünschte Maßgenauigkeit, Kantengüte und Liefer-Effizienz erreichen. Wählen Sie einen professionellen OEM-Hersteller von Laserschneidmaschinen mit fundierter Erfahrung in der industriellen Fertigung und ausgereifter Technologie zur Parameterabstimmung. Wir liefern zuverlässige Laserschneidmaschinen, die sich an die Bearbeitung von Kohlenstoffstahl, Edelstahl, Aluminium, Kupfer und Messing anpassen lassen, und unterstützen maßgeschneiderte Konfigurationen hinsichtlich Strahlqualität, Hilfsgas-System und Bewegungssteuerungsmodul. Ob Sie in der Fertigung von Strukturteilen, der Bearbeitung von Hardware-Zubehör oder der Produktion individueller Metallkunstwerke tätig sind – wir bieten kosteneffiziente Laserschneidlösungen, die den internationalen Industriestandards entsprechen. Kontaktieren Sie uns noch heute für eine kostenlose, unverbindliche technische Beratung und wählen Sie eine qualifizierte Laserschneidmaschine, um Ihre gesamte Produktionswettbewerbsfähigkeit zu steigern.
Inhaltsverzeichnis
- Materialspezifische Dickegrenzen für eine 3000-W-Laserschneidmaschine
- Über die Leistungsangabe hinaus: Wesentliche technische Faktoren, die die tatsächliche Schnittleistung bestimmen
- Prozessoptimierung: Wie Gas, Düse und Bewegungssteuerung die Leistungsfähigkeit einer 3000-W-Laserschneidmaschine maximieren
- Häufig gestellte Fragen