
 EN



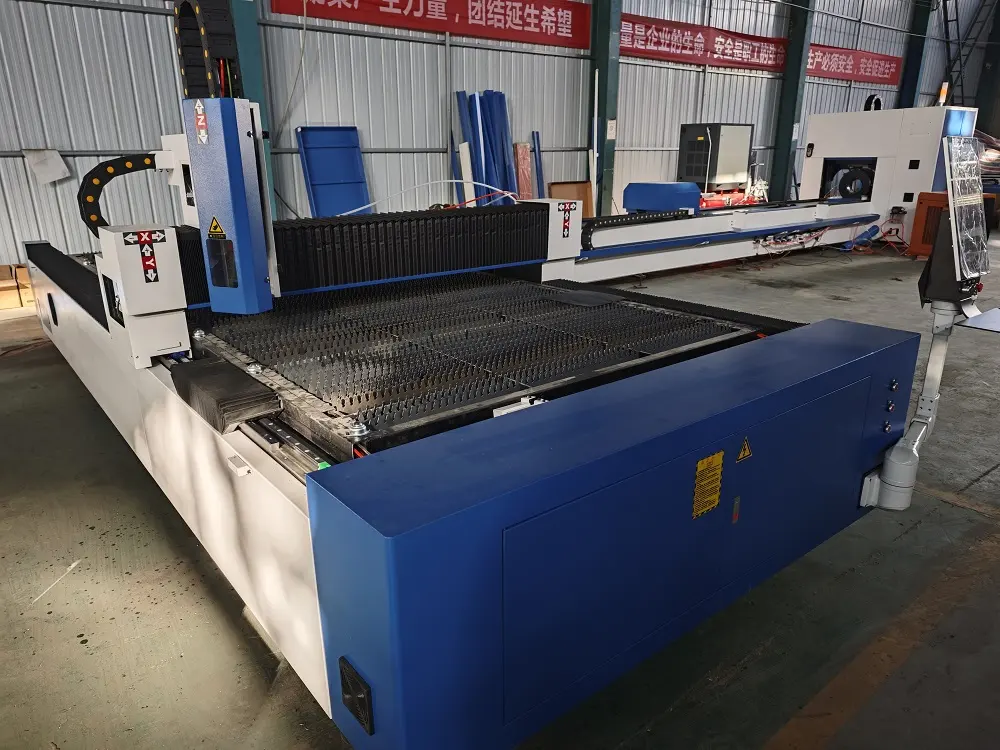
Anyagspecifikus vastagsági korlátok 3000 W-os lézeres vágógépekhez
Szénszálas acél: tisztán vágott felületek akár 25 mm vastagságig
A szénszálas acél optimális teljesítményt nyújt 3000 W-os lézervágó gép lézerrel, és tisztán vágja a lemezeket akár 25 mm vastagságig . Az oxigén segédgáz lehetővé teszi az hatékony átfúrást és a salakmentes vágási éleket ezen a maximális vastagságnál, bár a vágási sebesség jelentősen csökken 18 mm felett. A pontosságot igénylő szerkezeti alkatrészek gyártásához ez a kapacitás ipari alkalmazásokban kiegyensúlyozza a termelékenységet és a minőséget.
Rozsdamentes acél és alumínium: a sebesség, a vágási élminőség és a hővezetési képesség kiegyensúlyozása
A rozsdamentes acél tisztán vágható legfeljebb 10 mm nitrogén segédgázzal – így elkerülhető az él oxidációja, de 6 mm-nél vastagabb munkadarabok esetén lassabb sebességre van szükség. Az alumínium magas hővezetőképessége korlátozza a használható vastagságot 8 mm még teljes teljesítmény mellett is. Mindkét anyagnál pontos fókuszpozicionálás szükséges a hő okozta torzulás enyhítéséhez; vastagabb szakaszoknál kockázata van a salak képződésének és a vágási pontosság csökkenésének nagy pontosságot igénylő projektekben.
Réz és sárgaréz: A visszaverődési problémák, amelyek 6 mm-re korlátozzák a használható vastagságot
A réz és a sárgaréz rosszul abszorbeálja az infravörös lézerenergiát – több mint 90%-át visszaveri –, ami a használható vastagságot 6 MM egy 3000 W-os rendszeren korlátozza. Ez speciális fényvisszaverődést gátló bevonatok és csökkentett vágási sebesség alkalmazását teszi szükségessé. Már 4 mm-nél vékonyabb darabok esetén is finoman be kell állítani a fúvóka távolságát és a gáznyomást, hogy maradékmentes éleket érjenek el az elektronikai vagy díszítő alkalmazásokban.
A teljesítményen túl: Kulcsfontosságú műszaki tényezők, amelyek meghatározzák a tényleges vágási teljesítményt
Sugárminőség (BPP) és fókuszpont-méret – Miért nem teljesítenek egyenlően minden 3000 W-os lézeres vágógép
A sugárparaméter-termék (BPP) alapvetően meghatározza a vágási pontosságot a 3000 W-os lézerrendszerekben. Egy alacsonyabb BPP-érték (≤2,0 mm·mrad) lehetővé teszi a szűkebb fókuszpontokat – 0,1 mm-nél kisebb átmérővel –, amelyek az energiasűrűséget 10⁷ W/cm² feletti értékre koncentrálják. Ez lehetővé teszi a tisztább átfúrást és keskenyebb vágási réseket 20 mm vastag szénacélban a magas-BPP rendszerekhez képest. Döntő fontosságú, hogy a fókuszpont mérete meghatározza az olvadási hatékonyságot: a kisebb átmérőjű fókuszpontok gyorsabban párologtatják el az anyagot, miközben csökkentik a hőhatás alatt álló zónákat. Azonban az optikai komponensek idővel bekövetkező degradációja növeli a BPP-t; a prémium minőségű kolimátorokat használó gépek 5 m-es fókusztávolságnál <5 %-os teljesítmény-szóródást tartanak fenn – ez magyarázza, miért mutathatnak azonosan 3000 W-ra jellemzett rendszerek 15–30 %-os sebességkülönbséget azonos rozsdamentes acéllemezeknél.
A lézerteljesítmény és a maximális vágási vastagság közötti nemlineáris kapcsolat
A teljesítmény önmagában nem képes legyőzni az anyagfizikai törvényeket. A teljesítmény 1500 W-ról 3000 W-ra való megduplázása csupán 40%-kal növeli a maximális szénacél vastagságot (18 mm-ről 25 mm-re), nem pedig 100%-kal – ezt a hőtelítettség okozza. 15 mm felett a vezetéses hőveszteség gyorsul, és ezért a tartási időt milliméterenként 30%-kal kell meghosszabbítani. 25 mm-es vastagságnál az oxigénsegédítéses vágáshoz 2,5-szer nagyobb gáznyomás szükséges, mint 10 mm-nél a folyékony anyag kifújásához, ugyanakkor az él érdessége exponenciálisan nő. Ez a csökkenő hozadék a köb–négyzet törvényből ered: az anyag térfogata gyorsabban nő, mint a lézer behatolási területe. Ennek következtében a 4000 W-os rendszerek csupán 28–30 mm-es vágást érnek el – ami bemutatja, miért fontosabb a folyamatoptimalizálás, mint a nyers teljesítmény a kritikus küszöbértékek túllépése után.
Folyamatoptimalizálás: Hogyan maximalizálják a gáz, a fúvóka és a mozgásszabályozás egy 3000 W-os lézeres vágógép képességeit
Oxigén vs. nitrogén segédgázok: kompromisszumok a sebesség, az él oxidációja és a vastagsági kapacitás között
A megfelelő segédgáz kiválasztása teljes mértékben kiaknázza a 3000 W-os lézeres vágógép átfogó feldolgozási lehetőségeit. Az oxigén exoterm kémiai reakciókat indít el, amelyek gyorsítják a lézeres vágógép vágási sebességét, így kiválóan alkalmas vastag szénacél (15 mm feletti) feldolgozására, bár a vágott élek oxidációs nyomokat mutatnak, amelyek másodlagos csiszolást igényelnek. A nitrogéngáz elválasztja a munkadarabot a levegőtől, és inert módon távolítja el az olvadt fémet, így oxidmentes, tiszta vágásokat biztosít a lézeres vágógépen. A rozsdamentes acél és az alumínium feldolgozása erősen függ a nitrogénellátástól, amelyet legalább 20 bar nyomáson kell fenntartani a magas hővezetőképesség kiegyenlítésére. Két gáz között jelentős funkcionális különbségek vannak: az oxigén 30%-kal növeli a lézeres vágógép alkalmazható vágási vastagságát, míg a nitrogén elsősorban a hibátlan vágott élminőségre összpontosít vékony, vezetőképes fémek gyártásánál.
Gyakran Ismételt Kérdések
K: Milyen vastagságú szénacélt lehet vágni 3000 W-os lézerrel?
A: A szénacél tisztán vágható legfeljebb 25 mm vastagságig egy 3000 W-os lézeres vágógéppel, bár a vágási sebesség jelentősen csökken 18 mm felett.
K: Mely gázok a legmegfelelőbbek a rozsdamentes acél vágásához, és miért?
A: Nitrogén segítőgázként ajánlott a rozsdamentes acél vágásához, mivel megakadályozza a vágási él oxidálódását, így tiszta, oxidmentes éleket biztosít.
K: Miért nehéz réz vágása 3000 W-os lézerrel?
A: A réz több mint 90%-a visszaveri az infravörös lézerenergiát, ezért különleges visszaverődés-ellenes bevonatok és pontos beállítások nélkül nehéz levágni.
K: Jelent-e mindig jobb vágási teljesítményt a magasabb teljesítmény?
A: Nem feltétlenül. Bizonyos küszöbértékek fölött a magasabb teljesítmény csökkenő hozadékot eredményez a hőtelítettség és a vezetéses hőveszteség miatt.
K: Hogyan befolyásolja a gázkiválasztás a vágás minőségét és sebességét?
A: Az oxigén gyorsabb vágási sebességet tesz lehetővé, de oxidált éleket eredményez, míg a nitrogén lassabb vágást biztosít tiszta, oxidmentes felülettel.
Készen áll a fémfeldolgozás optimalizálására megbízható 3000 W-os lézeres vágógéppel?
A lézeres vágógép a fémfeldolgozó vállalatok számára alapvető gyártási berendezés, amely meghatározza a gyártási hatékonyságot és a késztermék minőségét. Semmilyen közepes vagy nehéz fémvágási projekt nem érheti el az ideális méretbeli pontosságot, a vágott él simaságát és a szállítási hatékonyságot megfelelően összehangolt 3000 W-os lézeres vágógép nélkül. Válasszon professzionális OEM lézeres vágógép-gyártót, amely rendelkezik szilárd ipari gyártási tapasztalattal és kiforrott paraméter-beállítási technológiával. Stabil teljesítményű lézeres vágógépeket szállítunk, amelyek alkalmazhatók szénacél, rozsdamentes acél, alumínium, réz és sárgaréz feldolgozására, és támogatják a lézersugár minőségének, a segédgázrendszernek és a mozgásszabályozó modulnak egyedi konfigurálását. Akár szerkezeti alkatrészek gyártásával, akár hardverkiegészítők feldolgozásával, akár egyedi fém műalkotások készítésével foglalkozik, költséghatékony, nemzetközi ipari szabványoknak megfelelő lézeres vágógép-megoldásokat kínálunk. Lépjen kapcsolatba velünk azonnal ingyenes, kötelezettséget nem vállaló műszaki tanácsadásért, és válasszon megfelelő lézeres vágógépet, hogy növelje általános gyártási versenyképességét.
Tartalomjegyzék
- Anyagspecifikus vastagsági korlátok 3000 W-os lézeres vágógépekhez
- A teljesítményen túl: Kulcsfontosságú műszaki tényezők, amelyek meghatározzák a tényleges vágási teljesítményt
- Folyamatoptimalizálás: Hogyan maximalizálják a gáz, a fúvóka és a mozgásszabályozás egy 3000 W-os lézeres vágógép képességeit
- Gyakran Ismételt Kérdések