
 EN



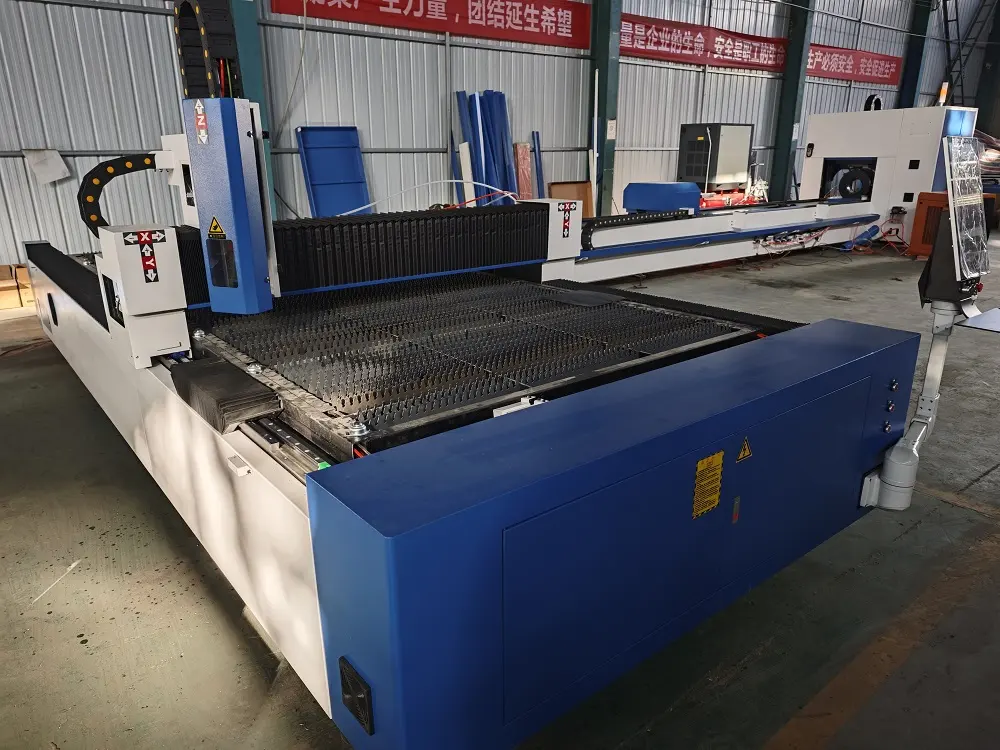
Пределы толщины резки для лазерного станка мощностью 3000 Вт в зависимости от материала
Углеродистая сталь: чистый рез до 25 мм
Углеродистая сталь обеспечивает оптимальные характеристики при использовании лазера мощностью 3000 Вт лазерный резак , обеспечивая чистую обработку листов толщиной до 25 мм . Вспомогательный газ — кислород — обеспечивает эффективное пробивное сверление и образование кромок без шлака при этой максимальной толщине, однако скорость резки значительно снижается при толщинах свыше 18 мм. Для конструкционных деталей, требующих высокой точности, данный предел сочетает производительность и качество в промышленных применениях.
Нержавеющая сталь и алюминий: баланс между скоростью, качеством кромки и теплопроводностью
Нержавеющая сталь чисто режется толщиной до 10 мм с азотом в качестве вспомогательного газа — это предотвращает окисление кромок, но требует снижения скорости резки при толщинах свыше 6 мм. Высокая теплопроводность алюминия ограничивает допустимую толщину 8 мм , даже при полной мощности лазера. Для обоих материалов требуется точная настройка фокусного положения для минимизации тепловых деформаций; при резке более толстых заготовок возрастает риск образования шлака и снижения точности реза в проектах с высокими требованиями к допускам.
Медь и латунь: проблемы отражательной способности, ограничивающие допустимую толщину 6 мм
Медь и латунь плохо поглощают инфракрасную лазерную энергию — отражая более 90 % — что ограничивает их допустимую толщину 6 MM на системе мощностью 3000 Вт. Это требует применения специальных антиотражающих покрытий и снижения скорости резки. Даже при толщинах менее 4 мм операторам необходимо тонко настраивать расстояние сопла и давление газа, чтобы обеспечить рез без заусенцев в электронных или декоративных изделиях.
Помимо мощности: ключевые технические факторы, определяющие реальную производительность резки
Качество пучка (BPP) и размер фокусного пятна — почему не все лазерные станки для резки мощностью 3000 Вт работают одинаково
Произведение параметров пучка (BPP) принципиально определяет точность резки в лазерных системах мощностью 3000 Вт. Более низкое значение BPP (≤2,0 мм·мрад) обеспечивает более компактное фокусное пятно — диаметром менее 0,1 мм — концентрируя плотность энергии свыше 10⁷ Вт/см². Это позволяет выполнять более чистое пробивное отверстие и получать более узкие пропилы при резке углеродистой стали толщиной 20 мм по сравнению с системами с высоким значением BPP. Критически важно, что размер фокусного пятна определяет эффективность плавления: меньшие диаметры обеспечивают более быстрое испарение материала и одновременно снижают размер зоны термического влияния. Однако со временем деградация оптических компонентов приводит к увеличению BPP; станки, оснащённые высококачественными коллиматорами, сохраняют расхождение мощности менее 5 % на фокусных расстояниях 5 м — именно поэтому лазерные системы одинаковой номинальной мощности 3000 Вт могут демонстрировать разницу в скорости резки на 15–30 % при обработке одинаковых листов нержавеющей стали.
Нелинейная зависимость между мощностью лазера и максимальной толщиной
Одна лишь мощность не в силах преодолеть законы физики материалов. Удвоение мощности с 1500 Вт до 3000 Вт увеличивает максимальную толщину разрезаемой углеродистой стали всего на 40 % (с 18 мм до 25 мм), а не на 100 %, из-за теплового насыщения. При толщинах свыше 15 мм потери тепла за счёт теплопроводности ускоряются, требуя на 30 % более длительного времени выдержки на каждый миллиметр. При толщине 25 мм резка с кислородной подачей требует давления газа в 2,5 раза выше, чем при толщине 10 мм, чтобы удалить расплавленный материал, однако шероховатость кромки возрастает экспоненциально. Этот эффект убывающей отдачи обусловлен законом квадрата–куба: объём материала растёт быстрее, чем площадь проникновения лазерного луча. В результате системы мощностью 4000 Вт обеспечивают лишь разрезы толщиной 28–30 мм — что наглядно демонстрирует, почему оптимизация технологического процесса важнее чистой выходной мощности за пределами критических значений.
Оптимизация процесса: как выбор газа, сопла и управление движением максимизируют возможности лазерного станка для резки мощностью 3000 Вт
Кислородные и азотные вспомогательные газы: компромиссы между скоростью резки, окислением кромки и максимальной толщиной обрабатываемого материала
Обоснованный выбор вспомогательного газа полностью раскрывает комплексный потенциал лазерного станка для резки мощностью 3000 Вт. Кислород инициирует экзотермические химические реакции, повышая скорость резки лазерного станка; он идеально подходит для обработки толстых заготовок из углеродистой стали толщиной свыше 15 мм, однако на готовых кромках остаются следы окисления, требующие последующей полировки. Азотный газ исключает контакт с воздухом и инертно удаляет расплавленный металл, обеспечивая чистые, неокисленные резы на лазерном станке. Обработка нержавеющей стали и алюминия в значительной степени зависит от подачи азота при давлении выше 20 бар, чтобы компенсировать их высокую теплопроводность. Между двумя вариантами газов существуют принципиальные функциональные различия: кислород увеличивает максимальную толщину обрабатываемого материала на лазерном станке на 30 %, тогда как азот обеспечивает безупречное качество кромок при резке тонких проводящих металлов.
Часто задаваемые вопросы
В: Какова максимальная толщина углеродистой стали, которую можно резать лазером мощностью 3000 Вт?
A: Углеродистую сталь можно чисто резать толщиной до 25 мм с помощью лазерного станка для резки мощностью 3000 Вт, хотя скорость резки значительно снижается при толщине свыше 18 мм.
В: Какие газы наиболее подходят для резки нержавеющей стали и почему?
О: Для резки нержавеющей стали рекомендуется использовать азот в качестве вспомогательного газа, поскольку он предотвращает окисление кромок и обеспечивает чистые, неокисленные кромки.
В: Почему медь сложно резать лазером мощностью 3000 Вт?
О: Медь отражает более 90 % инфракрасной лазерной энергии, что затрудняет её резку без специальных антиотражающих покрытий и точной настройки параметров.
В: Означает ли более высокая мощность всегда лучшую производительность резки?
О: Не обязательно. За определёнными пороговыми значениями повышение мощности даёт всё меньший прирост эффективности из-за таких факторов, как тепловое насыщение и потери тепла за счёт теплопроводности.
В: Как выбор газа влияет на качество и скорость резки?
О: Кислород обеспечивает более высокую скорость резки, но оставляет окисленные кромки, тогда как азот позволяет добиться более медленной, но чистой резки с неокисленной поверхностью.
Готовы оптимизировать металлообработку с надежным лазерным станком для резки мощностью 3000 Вт?
Лазерный станок для резки является ключевым производственным оборудованием, определяющим эффективность изготовления и качество готовой продукции на предприятиях по обработке металлов. Ни один проект резки средних и тяжёлых металлов не может обеспечить требуемую точность геометрических размеров, гладкость кромок и оперативность поставки без правильно подобранного лазерного станка для резки мощностью 3000 Вт. Выбирайте профессионального OEM-производителя лазерных станков для резки с богатым опытом промышленного производства и отработанными технологиями настройки параметров. Мы поставляем надёжные лазерные станки для резки, пригодные для обработки углеродистой стали, нержавеющей стали, алюминия, меди и латуни, с возможностью индивидуальной конфигурации качества лазерного пучка, системы вспомогательных газов и модуля управления движением. Независимо от того, занимаетесь ли вы производством конструкционных деталей, обработкой фурнитуры или созданием индивидуальных металлических художественных изделий, мы предлагаем экономически выгодные решения на основе лазерных станков для резки, соответствующие международным промышленным стандартам. Свяжитесь с нами уже сегодня для бесплатной технической консультации без каких-либо обязательств и выберите сертифицированный лазерный станок для резки, чтобы повысить общую конкурентоспособность вашего производства.
Содержание
- Пределы толщины резки для лазерного станка мощностью 3000 Вт в зависимости от материала
- Помимо мощности: ключевые технические факторы, определяющие реальную производительность резки
- Оптимизация процесса: как выбор газа, сопла и управление движением максимизируют возможности лазерного станка для резки мощностью 3000 Вт
- Часто задаваемые вопросы