
 EN



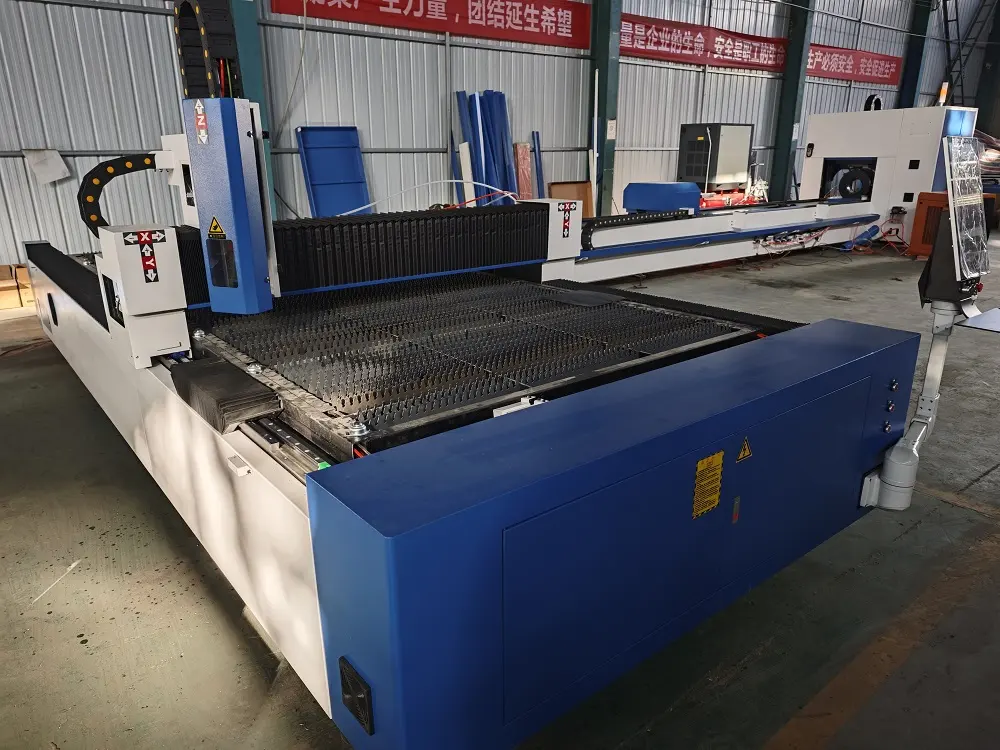
3000Wレーザー切断機における材質別の厚さ制限
炭素鋼:最大25mmまでの高品質切断を実現
炭素鋼は3000Wレーザーと高い相性を示し、 レーザー切断機 最大 25mmの厚さの板材をクリーンに加工できます 。この最大厚さにおいては、酸素アシストガスを用いることで、効率的な穿孔およびスラグのない切断面が得られます。ただし、18mmを超えると切断速度は著しく低下します。精度が求められる構造部品の加工では、この切断能力が産業用途における生産性と品質の両立を実現します。
ステンレス鋼およびアルミニウム:切断速度、切断面品質、熱伝導率のバランス
ステンレス鋼は、窒素アシストガスを用いて最大 10mm までクリーンに切断できます——エッジの酸化を防ぎますが、6 mmを超える厚さでは速度を遅くする必要があります。アルミニウムは熱伝導率が高いため、実用可能な厚さはフルパワーでも 8 mm に制限されます。どちらの材料も、熱による歪みを抑えるために焦点位置を正確に調整する必要があります。厚板ではスラグの発生や高精度要求プロジェクトにおける切断精度の低下のリスクがあります。
銅および真鍮:実用可能な厚さを6 mmで制限する反射率の課題
銅および真鍮は赤外線レーザーエネルギーをほとんど吸収せず、90%以上を反射するため、3000Wシステムにおける実用可能な厚さは 6 MM に制限されます。これにより、特殊な反射防止コーティングと切断速度の低減が必須となります。4 mm未満の厚さであっても、電子機器や装飾用途においてバリのないエッジを得るためには、ノズル距離およびガス圧の微調整が必要です。
出力(ワット数)を超えて:実際の切断性能を決定する主要な技術的要因
ビーム品質(BPP)と焦点スポット径 — なぜすべての3000Wレーザー切断機が同等の性能を発揮しないのか
ビームパラメータ積(BPP)は、3000Wレーザー系における切断精度を根本的に規定します。低いBPP値(≤2.0 mm·mrad)は、直径0.1 mm未満のより緊密な焦点スポットを実現し、エネルギー密度を10⁷ W/cm²を超えるレベルに集中させます。これにより、高BPPシステムと比較して、20 mm厚の炭素鋼に対するよりクリーンな穿孔およびより狭いカット幅(キーフ)が可能になります。さらに重要なのは、スポット径が溶融効率を決定することです:小さな直径では材料の蒸発が速く、熱影響部(HAZ)も小さくなります。ただし、光学部品の経年劣化によりBPPは増加します。高品質コリメータを採用した機種では、5 mの焦点距離において出力のばらつきを5%未満に抑えられるため、同一出力仕様(3000W)のシステムでも、同一のステンレス鋼板に対する切断速度に15~30%の差が生じるのです。
レーザー出力と最大切断厚さの非線形関係
パワーだけでは材料の物理的制約を克服できません。出力が1500Wから3000Wへと2倍になっても、最大炭素鋼切断厚さは18 mmから25 mmへとわずか40%の増加(100%増加ではなく)にとどまります。これは熱飽和によるものです。15 mmを超えると、伝導による熱損失が急激に増加し、厚さ1 mmあたりの滞留時間(dwell time)が30%長くなる必要があります。25 mmでは、溶融材を排出するための酸素補助切断において、10 mm時と比較してガス圧力を2.5倍にする必要がありますが、それでも切断面の粗さ(エッジ・ラフネス)は指数関数的に増大します。このような逓減効果( diminishing return )の根本原因は「立方-平方則(cube-square law)」にあります:材料の体積はレーザーの貫通断面積よりも速く増加します。このため、4000W級システムでも最大切断厚さは28–30 mmにとどまり、臨界しきい値を超えた後は、単なる高出力よりもプロセス最適化がより重要であることが明確になります。
プロセス最適化:ガス、ノズル、および運動制御が3000Wレーザー切断機の性能を最大限に引き出す方法
補助ガスとしての酸素 vs. 窒素:切断速度、切断面の酸化、および対応可能な厚さにおけるトレードオフ
適切なアシストガスの選択により、3000Wレーザー切断機の総合的な加工能力が十分に発揮されます。酸素ガスは発熱反応を誘起し、レーザー切断機の切断速度を向上させます。このため、15 mmを超える厚板炭素鋼の加工に最適ですが、切断面には酸化痕が残り、二次的な研磨処理が必要となります。一方、窒素ガスは空気との接触を遮断し、溶融金属を不活性雰囲気下で排出することで、酸化物を含まない清浄な切断面を実現します。ステンレス鋼およびアルミニウムの加工では、強力な熱伝導性を補うために、20 bar以上の高圧窒素供給が不可欠です。この2種類のガスには明確な機能的差異があり、酸素ガスはレーザー切断機の適用可能な切断厚さを30%拡大するのに対し、窒素ガスは薄板導電性金属の加工において、完璧な切断エッジ品質を最優先します。
よくある質問
Q: 3000Wレーザーで切断可能な炭素鋼の最大厚さは何mmですか?
A: 3000Wのレーザー切断機を用いると、炭素鋼は最大25 mmまでクリーンに切断可能ですが、18 mmを超えると切断速度が著しく低下します。
Q: ステンレス鋼の切断に最も適したガスは何ですか?またその理由は?
A: ステンレス鋼の切断には窒素アシストガスが推奨されます。これは切断端面の酸化を防ぎ、清潔で酸化物のないエッジを維持するためです。
Q: なぜ銅は3000Wレーザーによる切断が困難なのですか?
A: 銅は赤外線レーザー光の90%以上を反射するため、特殊な反射防止コーティングおよび精密な調整なしでは切断が困難です。
Q: 高出力(ワット数)であれば必ずしも切断性能が向上するのでしょうか?
A: そうとは限りません。あるしきい値を超えると、熱飽和や伝導による熱損失などの要因により、高出力化による効果は逓減します。
Q: ガスの選択は切断品質および切断速度にどのような影響を与えますか?
A: 酸素ガスを用いると切断速度が速くなりますが、切断端面に酸化が生じます。一方、窒素ガスを用いると切断速度は遅くなりますが、清潔で酸化物のない仕上がりが得られます。
信頼性の高い3000Wレーザー切断機で金属加工を最適化する準備はできましたか?
レーザー切断機は、金属加工企業における製造効率および完成品の品質を左右するコア生産装置です。適切にマッチした3000Wレーザー切断機がなければ、中・大型金属切断プロジェクトにおいて、理想的な寸法精度、エッジの滑らかさ、納期効率を達成することはできません。実績豊富な産業用製造経験と確立されたパラメーター最適化技術を有する専門OEMレーザー切断機メーカーを選択してください。当社では、炭素鋼、ステンレス鋼、アルミニウム、銅、真鍮の加工に対応可能な、安定した性能を発揮するレーザー切断機を供給しており、ビーム品質、補助ガスシステム、モーション制御モジュールのカスタマイズ構成にも対応しています。構造部品の製造、ハードウェア付属品の加工、あるいはカスタムメタルアート作品の製作など、お客様の業務内容に応じて、国際産業規格に準拠したコスト効率の高いレーザー切断機ソリューションをご提供します。無料・無義務の技術相談をすぐにご依頼ください。貴社の総合的な生産競争力を高めるために、適切なレーザー切断機をぜひご選定ください。