
 EN



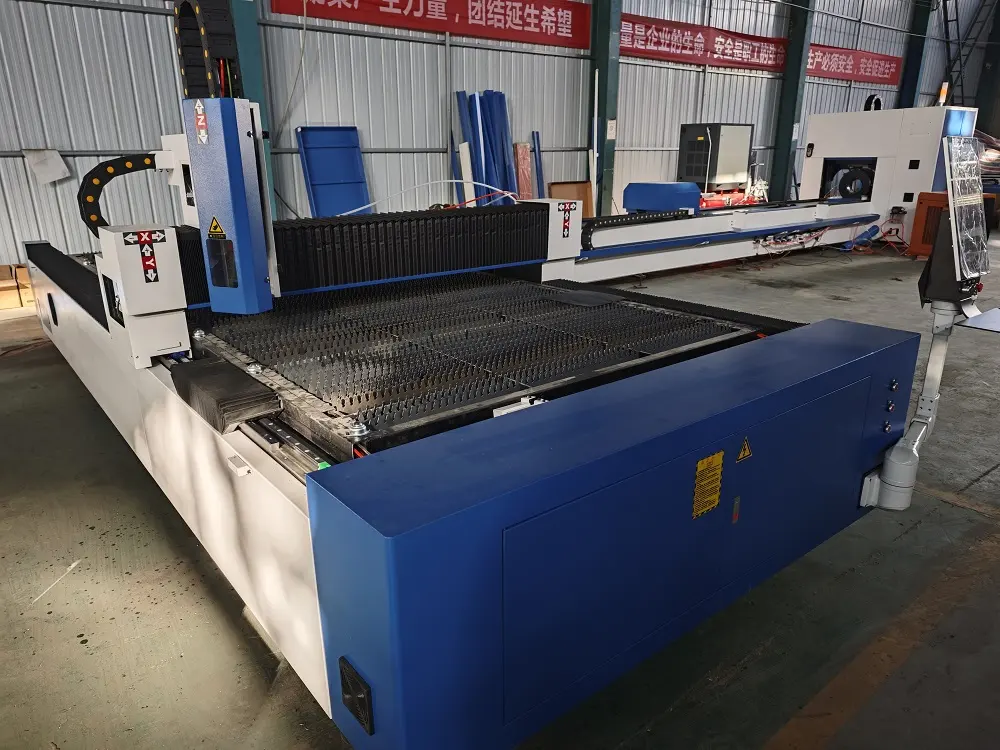
Granice grubości cięcia laserowego 3000 W w zależności od rodzaju materiału
Stal węglowa: uzyskiwanie czystych cięć o grubości do 25 mm
Stal węglowa zapewnia optymalną wydajność przy użyciu lasera 3000 W maszyna do cięcia laserowego , umożliwiając czyste cięcie blach o grubości do 25 mm . Gaz wspomagający – tlen – pozwala na skuteczne przebicie materiału oraz uzyskanie krawędzi bez szlaku przy tej maksymalnej grubości, choć prędkość cięcia znacznie spada powyżej 18 mm. Dla elementów konstrukcyjnych wymagających wysokiej precyzji ta zdolność zapewnia optymalny balans między produktywnością a jakością w zastosowaniach przemysłowych.
Stal nierdzewna i aluminium: równowaga między prędkością, jakością krawędzi oraz przewodnością cieplną
Stal nierdzewna jest cięta czysto do grubości 10 mm z użyciem azotu jako gazu wspomagającego — zapobiega to utlenianiu krawędzi, ale wymaga mniejszych prędkości cięcia przy grubościach powyżej 6 mm. Wysoka przewodność cieplna aluminium ogranicza maksymalną możliwą do cięcia grubość do 8 mm , nawet przy pełnej mocy źródła. Dla obu materiałów kluczowe jest precyzyjne ustawienie punktu ogniskowania, aby ograniczyć odkształcenia termiczne; w przypadku grubszych przekrojów istnieje ryzyko powstania żużlu oraz obniżenia dokładności cięcia w projektach wymagających wysokiej tolerancji.
Miedź i mosiądz: wyzwania związane z odbijalnością, które ograniczają maksymalną możliwą do cięcia grubość do 6 mm
Miedź i mosiądz słabo pochłaniają podczerwone promieniowanie laserowe — odbijają ponad 90% — co ogranicza ich maksymalną możliwą do cięcia grubość do 6 MM w systemie o mocy 3000 W. Wymaga to stosowania specjalnych powłok antyodbijających oraz obniżenia prędkości cięcia. Nawet przy grubościach poniżej 4 mm operatorzy muszą dokładnie dostosować odległość dyszy i ciśnienie gazu, aby uzyskać krawędzie bez zgrzebów w zastosowaniach elektronicznych lub dekoracyjnych.
Poza mocą: kluczowe czynniki techniczne wpływające na rzeczywistą wydajność cięcia
Jakość wiązki (BPP) i rozmiar punktu skupienia — dlaczego nie wszystkie maszyny do cięcia laserowego o mocy 3000 W działają z taką samą wydajnością
Iloczyn parametrów wiązki (BPP) decyduje w sposób podstawowy o precyzji cięcia w systemach laserowych o mocy 3000 W. Niższa wartość BPP (≤2,0 mm·mrad) umożliwia uzyskanie bardziej skupionych punktów skupienia — o średnicy poniżej 0,1 mm — koncentrując gęstość mocy ponad 10⁷ W/cm². Dzięki temu możliwe jest czystsze przebijanie materiału oraz węższe szczyty cięcia w stali węglowej o grubości 20 mm w porównaniu z systemami o wysokim BPP. Kluczowe znaczenie ma także rozmiar punktu skupienia dla wydajności topnienia: mniejsze średnice powodują szybsze parowanie materiału i ograniczają strefy wpływu ciepła. Jednak degradacja elementów optycznych w trakcie eksploatacji prowadzi do wzrostu wartości BPP; maszyny wykorzystujące wysokiej klasy kolimatory utrzymują rozbieżność mocy na poziomie <5% przy długości ogniskowej 5 m — co wyjaśnia, dlaczego identycznie oznaczone systemy 3000 W mogą osiągać różnice w prędkości cięcia na poziomie 15–30% przy cięciu identycznych arkuszy stali nierdzewnej.
Nieliniowa zależność pomiędzy mocą lasera a maksymalną grubością materiału
Same moc nie jest w stanie pokonać praw fizyki materiałów. Podwojenie mocy z 1500 W do 3000 W zwiększa maksymalną grubość ciętej stali węglowej jedynie o 40% (z 18 mm do 25 mm), a nie o 100%, ze względu na nasycenie cieplne. Powyżej 15 mm straty ciepła przez przewodzenie przyspieszają, wymagając o 30% dłuższego czasu utrzymywania wiązki na milimetr. Przy grubości 25 mm cięcie wspomagane tlenem wymaga 2,5-krotnie wyższego ciśnienia gazu niż przy grubości 10 mm, aby usunąć stopiony materiał, jednak chropowatość krawędzi rośnie wykładniczo. Ten efekt malejącej korzyści wynika z prawa sześcianu–kwadratu: objętość materiału rośnie szybciej niż pole przekroju penetracji wiązki laserowej. W konsekwencji systemy o mocy 4000 W osiągają jedynie grubość cięcia wynoszącą 28–30 mm — co pokazuje, dlaczego optymalizacja procesu ma większe znaczenie niż surowa moc wyrażona w watach po przekroczeniu określonych progów.
Optymalizacja procesu: jak gaz, dysza i kontrola ruchu maksymalizują możliwości maszyny do cięcia laserowego o mocy 3000 W
Gazy wspomagające: tlen vs. azot — kompromisy między prędkością, utlenieniem krawędzi i maksymalną grubością materiału
Rozsądny wybór gazu wspomagającego w pełni ujawnia kompleksowy potencjał przetwarzania maszyny do cięcia laserowego o mocy 3000 W. Tlen wywołuje reakcje chemiczne egzoenergetyczne, zwiększając prędkość cięcia maszyny do cięcia laserowego; jest on idealny do obróbki grubej stali węglowej o grubości przekraczającej 15 mm, choć końcowe krawędzie pozostawiają ślady utlenienia wymagające dodatkowego szlifowania. Azot izoluje materiał od kontaktu z powietrzem i usuwa stopiony metal w sposób obojętny, zapewniając czyste, wolne od tlenków cięcia na maszynie do cięcia laserowego. Obróbka stali nierdzewnej i aluminium zależy w dużej mierze od dostawy azotu pod ciśnieniem przekraczającym 20 barów, co kompensuje ich wysoką przewodność cieplną. Istnieją wyraźne różnice funkcjonalne między tymi dwoma gazami: tlen zwiększa maksymalną grubość materiału możliwego do cięcia za pomocą maszyny do cięcia laserowego o 30%, podczas gdy azot zapewnia bezbłędne wykończenie krawędzi przy obróbce cienkich metali przewodzących.
Najczęściej zadawane pytania
P: Jaka jest maksymalna grubość stali węglowej, którą można przetworzyć za pomocą lasera o mocy 3000 W?
A: Stal węglowa może być precyzyjnie cięta do grubości 25 mm za pomocą maszyny do cięcia laserowego o mocy 3000 W, choć prędkość cięcia znacznie spada powyżej 18 mm.
P: Jakie gazy są najlepsze do cięcia stali nierdzewnej i dlaczego?
A: Do cięcia stali nierdzewnej zaleca się gaz wspomagający – azot, ponieważ zapobiega utlenianiu krawędzi, zapewniając czyste, wolne od tlenków brzegi.
P: Dlaczego miedź stanowi wyzwanie przy cięciu laserowym o mocy 3000 W?
A: Miedź odbija ponad 90% podczerwonej energii laserowej, co utrudnia jej cięcie bez zastosowania specjalnych powłok zapobiegających odbiciu oraz precyzyjnych dostosowań.
P: Czy wyższa moc zawsze oznacza lepszą wydajność cięcia?
A: Niekoniecznie. Powyżej określonych progów wyższa moc daje malejące korzyści ze względu na takie czynniki jak nasycenie cieplne czy straty ciepła przez przewodzenie.
P: W jaki sposób wybór gazu wpływa na jakość i prędkość cięcia?
A: Tlen umożliwia szybsze cięcie, ale pozostawia utlenione krawędzie, podczas gdy azot zapewnia wolniejsze cięcie przy jednoczesnym uzyskaniu czystych, wolnych od tlenków powierzchni.
Gotowi zoptymalizować obróbkę metalu za pomocą niezawodnej maszyny do cięcia laserowego o mocy 3000 W?
Maszyna do cięcia laserowego stanowi kluczowe wyposażenie produkcyjne, które decyduje o wydajności produkcji oraz jakości gotowych wyrobów w przedsiębiorstwach przetwarzających metale. Żaden projekt cięcia średnich i ciężkich metali nie osiągnie idealnej dokładności wymiarowej, gładkości krawędzi oraz efektywności dostaw bez odpowiednio dobranego urządzenia do cięcia laserowego o mocy 3000 W. Wybierz profesjonalnego producenta maszyn do cięcia laserowego typu OEM z solidnym doświadczeniem w przemyśle produkcyjnym oraz dojrzałą technologią strojenia parametrów. Dostarczamy stabilnie działające maszyny do cięcia laserowego, przystosowane do obróbki stali węglowej, stali nierdzewnej, aluminium, miedzi oraz mosiądzu, z możliwością konfiguracji niestandardowej jakości wiązki, systemu gazów wspomagających oraz modułu sterowania ruchem. Niezależnie od tego, czy zajmujesz się produkcją elementów konstrukcyjnych, obróbką akcesoriów metalowych, czy tworzeniem niestandardowych metalowych dzieł sztuki, oferujemy opłacalne rozwiązania w zakresie maszyn do cięcia laserowego zgodne z międzynarodowymi standardami przemysłowymi. Skontaktuj się z nami już dziś, aby uzyskać bezpłatną, nieobowiązującą konsultację techniczną i wybrać odpowiednią maszynę do cięcia laserowego, która podniesie ogólną konkurencyjność Twojej produkcji.
Spis treści
- Granice grubości cięcia laserowego 3000 W w zależności od rodzaju materiału
- Poza mocą: kluczowe czynniki techniczne wpływające na rzeczywistą wydajność cięcia
- Optymalizacja procesu: jak gaz, dysza i kontrola ruchu maksymalizują możliwości maszyny do cięcia laserowego o mocy 3000 W
- Najczęściej zadawane pytania