
 EN



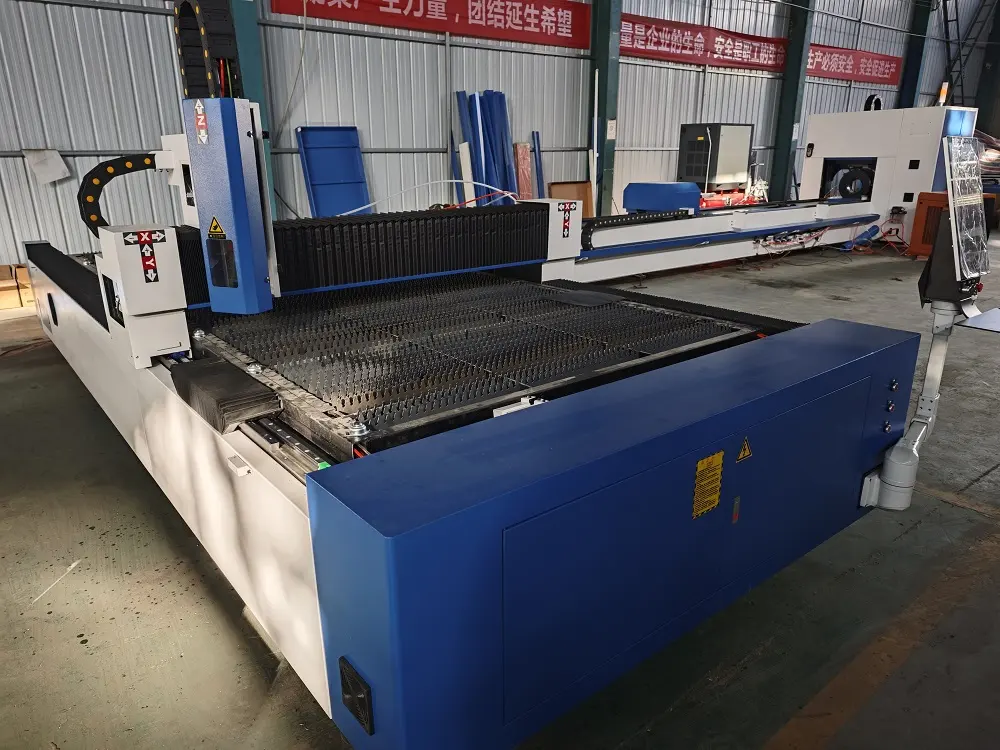
Limites de Espessura Específicos por Material para uma Máquina de Corte a Laser de 3000 W
Aço Carbono: Obtenção de Cortes Limpos até 25 mm
O aço carbono oferece desempenho ideal com um laser de 3000 W máquina de corte a laser , processando limpa e eficientemente chapas de até 25 mm de espessura . O gás auxiliar oxigênio permite perfuração eficiente e bordas livres de escória nessa espessura máxima, embora as velocidades de corte diminuam significativamente acima de 18 mm. Para componentes estruturais que exigem precisão, essa capacidade equilibra produtividade e qualidade em aplicações industriais.
Aço Inoxidável e Alumínio: Equilíbrio entre Velocidade, Qualidade da Borda e Condutividade Térmica
O aço inoxidável corta limpa e precisamente até 10 mm com gás auxiliar de nitrogênio — evitando a oxidação das bordas, mas exigindo velocidades mais lentas acima de 6 mm. A alta condutividade térmica do alumínio limita a espessura utilizável a 8 mm , mesmo com potência máxima. Ambos os materiais exigem posicionamento focal preciso para mitigar a distorção térmica; seções mais espessas correm o risco de formação de escória e redução da precisão de corte em projetos de alta tolerância.
Cobre e Latão: Desafios de Reflexividade que Limitam a Espessura Utilizável a 6 mm
O cobre e o latão absorvem mal a energia do laser infravermelho — refletindo mais de 90% — o que limita sua espessura utilizável a 6 MM em um sistema de 3000 W. Isso exige revestimentos antirreflexo especializados e redução das velocidades de corte. Mesmo em espessuras inferiores a 4 mm, os operadores devem ajustar com precisão a distância do bico e a pressão do gás para obter bordas livres de rebarbas em aplicações eletrônicas ou decorativas.
Além da Potência: Fatores Técnicos Essenciais que Determinam o Desempenho Real de Corte
Qualidade do Feixe (BPP) e Tamanho do Ponto de Foco — Por Que Nem Todas as Máquinas de Corte a Laser de 3000 W Apresentam Desempenho Igual
O Produto do Parâmetro do Feixe (BPP) rege fundamentalmente a precisão de corte em sistemas a laser de 3000 W. Um valor mais baixo de BPP (≤2,0 mm·mrad) permite pontos de foco mais apertados — com diâmetro inferior a 0,1 mm — concentrando a densidade de energia acima de 10⁷ W/cm². Isso possibilita perfurações mais limpas e fendas mais estreitas em aço carbono de 20 mm, comparado a sistemas com alto BPP. Crucialmente, o tamanho do ponto determina a eficiência de fusão: diâmetros menores vaporizam o material mais rapidamente, reduzindo simultaneamente as zonas afetadas pelo calor. Contudo, a degradação dos componentes ópticos ao longo do tempo aumenta o BPP; máquinas que utilizam colimadores premium mantêm uma divergência de potência inferior a 5% em comprimentos focais de 5 m — explicando por que sistemas de 3000 W com classificação idêntica podem apresentar variações de velocidade de 15–30% ao cortar chapas idênticas de aço inoxidável.
A Relação Não Linear Entre Potência do Laser e Espessura Máxima
A potência sozinha não consegue superar a física dos materiais. Dobrar a potência de 1500 W para 3000 W aumenta a espessura máxima de corte em aço carbono apenas em 40% (de 18 mm para 25 mm), e não em 100%, devido à saturação térmica. Acima de 15 mm, as perdas condutivas de calor aceleram, exigindo tempos de permanência 30% mais longos por milímetro. Em 25 mm, o corte com auxílio de oxigênio exige uma pressão de gás 2,5 vezes maior do que em 10 mm para expelir o material fundido, embora a rugosidade da borda aumente de forma exponencial. Esse rendimento decrescente decorre da lei do cubo-quadrado: o volume do material cresce mais rapidamente do que a área de penetração do feixe laser. Consequentemente, sistemas de 4000 W conseguem apenas cortes de 28–30 mm — demonstrando por que a otimização do processo é mais importante do que a potência bruta além de certos limiares críticos.
Otimização do Processo: Como os gases auxiliares, a ponta de corte e o controle de movimento maximizam a capacidade de uma máquina de corte a laser de 3000 W
Gases auxiliares oxigênio versus nitrogênio: compensações entre velocidade, oxidação da borda e capacidade de corte em espessuras
A seleção razoável do gás auxiliar libera totalmente o potencial abrangente de processamento da máquina de corte a laser de 3000 W. O oxigênio desencadeia reações químicas exotérmicas para aumentar a velocidade de corte da máquina de corte a laser, sendo ideal para o processamento de aço carbono espesso com mais de 15 mm, embora as bordas acabadas apresentem traços de oxidação que exigem polimento secundário. O gás nitrogênio isola o contato com o ar e expulsa o metal fundido de forma inerte, proporcionando cortes limpos, livres de óxidos, na máquina de corte a laser. O processamento de aço inoxidável e alumínio depende fortemente do fornecimento de nitrogênio mantido acima de 20 bar de pressão, para compensar sua elevada condutividade térmica. Existem diferenças funcionais distintas entre essas duas opções de gás: o oxigênio amplia a espessura máxima de corte aplicável da máquina de corte a laser em 30%, enquanto o nitrogênio prioriza um acabamento perfeito das bordas na fabricação de metais condutores finos.
Perguntas frequentes
P: Qual é a espessura máxima de aço carbono que pode ser cortada com um laser de 3000 W?
A: O aço carbono pode ser cortado de forma limpa até 25 mm usando uma máquina de corte a laser de 3000 W, embora as velocidades de corte diminuam significativamente além de 18 mm.
Q: Quais gases são os mais adequados para o corte de aço inoxidável e por quê?
A: Recomenda-se o uso de gás auxiliar nitrogênio para o corte de aço inoxidável, pois ele evita a oxidação das bordas, mantendo bordas limpas e livres de óxidos.
Q: Por que o cobre é difícil de cortar com um laser de 3000 W?
A: O cobre reflete mais de 90% da energia do laser infravermelho, tornando seu corte difícil sem revestimentos antirreflexo especializados e ajustes precisos.
Q: Maior potência (em watts) sempre significa melhor desempenho de corte?
A: Nem sempre. Acima de certos limites, aumentos na potência apresentam retornos decrescentes devido a fatores como saturação térmica e perda condutiva de calor.
Q: Como a escolha do gás pode influenciar a qualidade e a velocidade do corte?
A: O oxigênio permite velocidades de corte mais altas, mas deixa bordas oxidadas, enquanto o nitrogênio proporciona cortes mais lentos, com acabamento limpo e livre de óxidos.
Pronto para Otimizar a Fabricação de Metais com uma Confiável Máquina de Corte a Laser de 3000 W?
A máquina de corte a laser atua como equipamento de produção central, determinando a eficiência de fabricação e a qualidade do produto final para empresas de processamento de metais. Nenhum projeto de corte de metais médios ou pesados pode alcançar precisão dimensional ideal, lisura das bordas e eficiência na entrega sem uma máquina de corte a laser de 3000 W adequadamente dimensionada. Escolha um fabricante profissional de máquinas de corte a laser sob encomenda (OEM), com sólida experiência em manufatura industrial e tecnologia madura de ajuste de parâmetros. Fornecemos máquinas de corte a laser de desempenho estável, adaptáveis ao processamento de aço carbono, aço inoxidável, alumínio, cobre e latão, com suporte para configuração personalizada da qualidade do feixe, do sistema de gás auxiliar e do módulo de controle de movimento. Seja você fabricante de peças estruturais, processador de acessórios de hardware ou produtor de obras de arte metálicas personalizadas, oferecemos soluções de máquinas de corte a laser economicamente vantajosas e compatíveis com as normas industriais internacionais. Entre em contato conosco imediatamente para uma consulta técnica gratuita e sem compromisso, e selecione a máquina de corte a laser adequada para elevar sua competitividade geral na produção.
Sumário
- Limites de Espessura Específicos por Material para uma Máquina de Corte a Laser de 3000 W
- Além da Potência: Fatores Técnicos Essenciais que Determinam o Desempenho Real de Corte
- Otimização do Processo: Como os gases auxiliares, a ponta de corte e o controle de movimento maximizam a capacidade de uma máquina de corte a laser de 3000 W
- Perguntas frequentes