
 EN



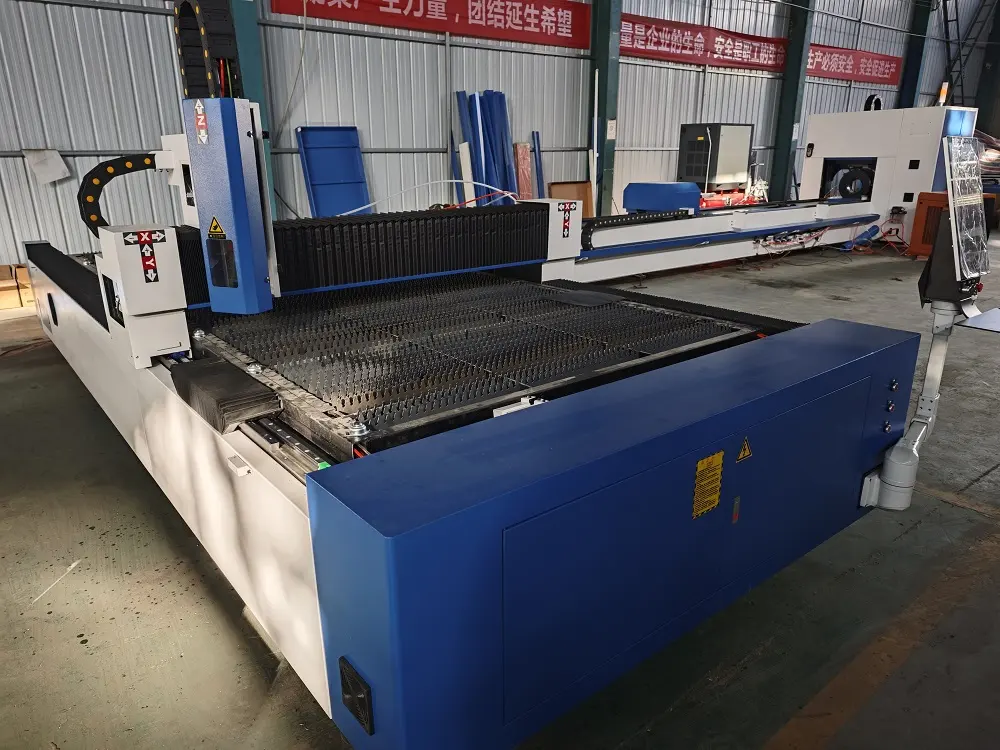
ขีดจำกัดความหนาสูงสุดที่สามารถตัดได้ด้วยเครื่องตัดด้วยเลเซอร์ 3000 วัตต์ แยกตามประเภทวัสดุ
เหล็กคาร์บอน: ตัดได้อย่างสะอาดสูงสุดถึง 25 มม.
เหล็กคาร์บอนให้สมรรถนะที่ดีที่สุดเมื่อใช้เลเซอร์ 3000 วัตต์ เครื่องตัดเลเซอร์ , สามารถตัดแผ่นวัสดุได้อย่างสะอาดสูงสุดถึง 25 มม. ก๊าซช่วยตัดแบบออกซิเจนช่วยให้การเจาะเริ่มต้นเป็นไปอย่างมีประสิทธิภาพ และให้ขอบที่ไม่มีเศษโลหะตกค้างแม้ที่ความหนาสูงสุดนี้ อย่างไรก็ตาม ความเร็วในการตัดจะลดลงอย่างมากเมื่อความหนาเกิน 18 มม. สำหรับชิ้นส่วนโครงสร้างที่ต้องการความแม่นยำระดับสูง ความสามารถนี้จึงเป็นสมดุลที่ลงตัวระหว่างประสิทธิภาพการผลิตกับคุณภาพในงานอุตสาหกรรมต่าง ๆ
สแตนเลสและอลูมิเนียม: การหาจุดสมดุลระหว่างความเร็ว คุณภาพของขอบ และการนำความร้อน
สแตนเลสสตีลสามารถตัดได้อย่างสะอาดด้วยความหนาสูงสุดถึง 10 มิลลิเมตร มิลลิเมตร โดยใช้ก๊าซไนโตรเจนช่วย—เพื่อป้องกันการเกิดออกซิเดชันที่ขอบตัด แต่จำเป็นต้องลดความเร็วในการตัดลงเมื่อความหนาเกิน 6 มิลลิเมตร ความสามารถในการนำความร้อนสูงของอลูมิเนียมจำกัดความหนาสูงสุดที่สามารถตัดได้ไว้ที่ 8 มิลลิเมตร มิลลิเมตร แม้จะใช้พลังงานเต็มกำลังก็ตาม วัสดุทั้งสองชนิดนี้ต้องการการจัดตำแหน่งโฟกัสอย่างแม่นยำเพื่อลดการบิดเบือนจากความร้อน สำหรับชิ้นงานที่มีความหนามากขึ้น จะมีความเสี่ยงต่อการเกิดส่วนเกินหลอมเหลว (dross) และความแม่นยำในการตัดลดลงในโครงการที่ต้องการความละเอียดสูง
ทองแดงและทองเหลือง: ความท้าทายจากคุณสมบัติสะท้อนแสงที่จำกัดความหนาสูงสุดที่สามารถตัดได้ไว้ที่ 6 มิลลิเมตร
ทองแดงและทองเหลืองดูดซับพลังงานเลเซอร์อินฟราเรดได้ไม่ดี—สะท้อนกลับมากกว่า 90%—ซึ่งจำกัดความหนาสูงสุดที่สามารถตัดได้ไว้ที่ 6 MM มิลลิเมตร บนระบบกำลัง 3000 วัตต์ ดังนั้นจึงจำเป็นต้องใช้สารเคลือบป้องกันการสะท้อนพิเศษและลดความเร็วในการตัดลง แม้ในกรณีที่ความหนาน้อยกว่า 4 มิลลิเมตร ผู้ปฏิบัติงานยังคงต้องปรับระยะห่างของหัวฉีดและความดันก๊าซอย่างละเอียดเพื่อให้ได้ขอบตัดที่ปราศจากเศษโลหะ (burr) สำหรับการใช้งานในอุตสาหกรรมอิเล็กทรอนิกส์หรืองานตกแต่ง
เหนือกว่ากำลังวัตต์: ปัจจัยทางเทคนิคสำคัญที่กำหนดประสิทธิภาพการตัดจริง
คุณภาพของลำแสง (BPP) และขนาดจุดโฟกัส — เหตุใดเครื่องตัดด้วยเลเซอร์ 3000 วัตต์ทั้งหมดจึงไม่ให้ผลการปฏิบัติงานเท่าเทียมกัน
ผลคูณพารามิเตอร์ลำแสง (Beam Parameter Product: BPP) เป็นปัจจัยพื้นฐานที่ควบคุมความแม่นยำในการตัดของระบบเลเซอร์ 3000 วัตต์ ค่า BPP ที่ต่ำกว่า (≤2.0 มม.·มิลลิเรเดียน) ทำให้สามารถโฟกัสลำแสงได้แน่นขึ้น—โดยมีเส้นผ่านศูนย์กลางจุดโฟกัสต่ำกว่า 0.1 มม. ซึ่งส่งผลให้ความหนาแน่นของพลังงานสูงเกิน 10⁷ วัตต์/ซม.² สิ่งนี้ช่วยให้การเจาะวัสดุสะอาดขึ้นและร่องตัดแคบลงเมื่อตัดเหล็กคาร์บอนหนา 20 มม. เมื่อเปรียบเทียบกับระบบที่มีค่า BPP สูง ที่สำคัญ ขนาดของจุดโฟกัสมีผลโดยตรงต่อประสิทธิภาพการหลอมละลาย: จุดโฟกัสที่มีเส้นผ่านศูนย์กลางเล็กลงจะทำให้วัสดุระเหิดเร็วขึ้น ขณะเดียวกันก็ลดโซนที่ได้รับผลกระทบจากความร้อน (heat-affected zones) อย่างไรก็ตาม การเสื่อมสภาพของชิ้นส่วนออปติกตามอายุการใช้งานจะทำให้ค่า BPP เพิ่มขึ้น ดังนั้นเครื่องที่ใช้เลนส์รวมลำแสง (collimators) คุณภาพสูงจึงสามารถรักษาการเบี่ยงเบนกำลังงานไว้ต่ำกว่า 5% ที่ความยาวโฟกัส 5 ม. ซึ่งอธิบายได้ว่าทำไมระบบเลเซอร์ 3000 วัตต์ที่มีการระบุกำลังงานเท่ากันจึงอาจแสดงความแตกต่างของความเร็วในการตัดถึง 15–30% แม้จะใช้แผ่นสแตนเลสชนิดเดียวกัน
ความสัมพันธ์แบบไม่เป็นเชิงเส้นระหว่างกำลังเลเซอร์กับความหนาสูงสุด
พลังงานเพียงอย่างเดียวไม่สามารถเอาชนะหลักฟิสิกส์ของวัสดุได้ การเพิ่มกำลังจาก 1500 วัตต์เป็น 3000 วัตต์ (เพิ่มขึ้นสองเท่า) จะทำให้ความหนาสูงสุดของเหล็กกล้าคาร์บอนเพิ่มขึ้นเพียง 40% เท่านั้น (จาก 18 มม. เป็น 25 มม.) — ไม่ใช่ 100% — เนื่องจากการอิ่มตัวของความร้อน เมื่อความหนาเกิน 15 มม. การสูญเสียความร้อนแบบนำความร้อนจะเร่งตัวขึ้น จึงจำเป็นต้องใช้เวลาในการโฟกัส (dwell time) นานขึ้น 30% ต่อหนึ่งมิลลิเมตร ที่ความหนา 25 มม. การตัดด้วยออกซิเจนช่วยต้องการแรงดันก๊าซสูงกว่า 2.5 เท่าเมื่อเทียบกับที่ความหนา 10 มม. เพื่อขับวัสดุที่ละลายออก แต่ความหยาบของขอบจะเพิ่มขึ้นแบบทวีคูณ ผลตอบแทนที่ลดลงนี้เกิดจากกฎกำลังสาม-กำลังสอง (cube-square law): ปริมาตรของวัสดุเพิ่มขึ้นเร็วกว่าพื้นที่การแทรกซึมของลำแสงเลเซอร์ ดังนั้น ระบบเลเซอร์ 4000 วัตต์จึงสามารถตัดได้สูงสุดเพียง 28–30 มม. — ซึ่งแสดงให้เห็นว่าการปรับแต่งกระบวนการมีความสำคัญมากกว่ากำลังวัตต์บริสุทธิ์เมื่อเกินขีดจำกัดวิกฤต
การปรับแต่งกระบวนการ: แก๊สช่วย, หัวฉีด และการควบคุมการเคลื่อนที่ ช่วยเพิ่มศักยภาพของเครื่องตัดด้วยเลเซอร์ 3000 วัตต์ให้สูงสุดอย่างไร
แก๊สช่วยแบบออกซิเจน กับ ไนโตรเจน: ข้อแลกเปลี่ยนระหว่างความเร็ว, การออกซิเดชันของขอบ และความสามารถในการตัดวัสดุที่มีความหนา
การเลือกก๊าซช่วยที่เหมาะสมจะช่วยปลดล็อกศักยภาพการประมวลผลอย่างเต็มรูปแบบของเครื่องตัดด้วยเลเซอร์กำลัง 3000 วัตต์ได้อย่างสมบูรณ์ ออกซิเจนกระตุ้นปฏิกิริยาเคมีแบบคายความร้อน เพื่อเพิ่มความเร็วในการตัดของเครื่องตัดด้วยเลเซอร์ จึงเหมาะอย่างยิ่งสำหรับการตัดเหล็กกล้าคาร์บอนที่มีความหนาเกิน 15 มม. แม้ว่าขอบที่ได้จะมีคราบออกซิเดชันซึ่งจำเป็นต้องขัดเงาเพิ่มเติมในขั้นตอนที่สอง ส่วนก๊าซไนโตรเจนทำหน้าที่แยกผิวงานออกจากอากาศ และขับโลหะหลอมละลายออกอย่างเฉื่อย จึงให้รอยตัดที่สะอาดปราศจากออกไซด์บนเครื่องตัดด้วยเลเซอร์ การตัดสแตนเลสและอลูมิเนียมต้องอาศัยการจ่ายก๊าซไนโตรเจนอย่างต่อเนื่องภายใต้แรงดันไม่ต่ำกว่า 20 บาร์ เพื่อชดเชยความสามารถในการนำความร้อนที่สูงมาก ทั้งสองตัวเลือกก๊าซนี้มีความแตกต่างกันอย่างชัดเจนในด้านฟังก์ชัน: ออกซิเจนสามารถเพิ่มความหนาสูงสุดที่เครื่องตัดด้วยเลเซอร์สามารถตัดได้เพิ่มขึ้นถึง 30% ในขณะที่ไนโตรเจนมุ่งเน้นคุณภาพของขอบที่ไร้ตำหนิเป็นหลัก สำหรับงานผลิตชิ้นส่วนโลหะนำไฟฟ้าที่มีความบาง
คำถามที่พบบ่อย
คำถาม: เครื่องตัดด้วยเลเซอร์กำลัง 3000 วัตต์สามารถตัดเหล็กกล้าคาร์บอนได้หนาสุดเท่าใด?
A: สามารถตัดเหล็กคาร์บอนได้อย่างสะอาดด้วยเครื่องตัดด้วยเลเซอร์กำลัง 3000 วัตต์ ได้สูงสุดถึง 25 มม. แม้ว่าความเร็วในการตัดจะลดลงอย่างมากเมื่อความหนาเกิน 18 มม.
Q: ก๊าซชนิดใดเหมาะสมที่สุดสำหรับการตัดสแตนเลส และเหตุใดจึงเป็นเช่นนั้น?
A: แนะนำให้ใช้ก๊าซไนโตรเจนเป็นก๊าซช่วยในการตัดสแตนเลส เนื่องจากสามารถป้องกันการเกิดออกซิเดชันที่ขอบวัสดุ ทำให้ได้ขอบที่สะอาดและไม่มีคราบออกไซด์
Q: เหตุใดการตัดทองแดงจึงเป็นเรื่องที่ท้าทายด้วยเลเซอร์กำลัง 3000 วัตต์?
A: ทองแดงสะท้อนพลังงานเลเซอร์อินฟราเรดได้มากกว่า 90% จึงทำให้การตัดเป็นเรื่องยาก โดยจำเป็นต้องใช้สารเคลือบป้องกันการสะท้อนพิเศษและการปรับค่าต่าง ๆ อย่างแม่นยำ
Q: การมีกำลังวัตต์สูงขึ้นเสมอไปหมายถึงประสิทธิภาพการตัดที่ดีขึ้นหรือไม่?
A: ไม่จำเป็นเสมอไป เนื่องจากเมื่อเกินเกณฑ์หนึ่ง ๆ ไปแล้ว การเพิ่มกำลังวัตต์สูงขึ้นจะให้ผลตอบแทนที่ลดลง เนื่องจากปัจจัยต่าง ๆ เช่น การอิ่มตัวของความร้อนและการสูญเสียความร้อนผ่านการนำความร้อน
Q: การเลือกก๊าซมีผลต่อคุณภาพและอัตราความเร็วในการตัดอย่างไร?
A: ก๊าซออกซิเจนช่วยให้ตัดได้เร็วขึ้น แต่ทิ้งคราบออกไซด์ไว้ที่ขอบวัสดุ ในขณะที่ก๊าซไนโตรเจนให้ความเร็วในการตัดที่ช้ากว่า แต่ให้ผิวเรียบสะอาดและไม่มีคราบออกไซด์
พร้อมที่จะเพิ่มประสิทธิภาพการขึ้นรูปโลหะด้วยเครื่องตัดเลเซอร์กำลัง 3000 วัตต์ที่เชื่อถือได้หรือยัง?
เครื่องตัดด้วยเลเซอร์ทำหน้าที่เป็นอุปกรณ์การผลิตหลักที่กำหนดประสิทธิภาพในการผลิตและคุณภาพของผลิตภัณฑ์สำเร็จรูปสำหรับธุรกิจแปรรูปโลหะ ไม่มีโครงการตัดโลหะระดับกลางถึงหนักใดๆ ที่จะสามารถบรรลุความแม่นยำด้านมิติ ความเรียบเนียนของขอบ และประสิทธิภาพในการส่งมอบได้ตามที่ต้องการ หากปราศจากเครื่องตัดด้วยเลเซอร์กำลัง 3000 วัตต์ที่เหมาะสมอย่างแท้จริง โปรดเลือกผู้ผลิตเครื่องตัดด้วยเลเซอร์แบบ OEM มืออาชีพที่มีประสบการณ์การผลิตเชิงอุตสาหกรรมที่มั่นคงและเทคโนโลยีการปรับแต่งพารามิเตอร์ที่สุกงอม เราจัดหาเครื่องตัดด้วยเลเซอร์ที่ให้สมรรถนะเสถียร ซึ่งสามารถใช้งานได้กับการแปรรูปเหล็กกล้าคาร์บอน เหล็กกล้าไร้สนิม อลูมิเนียม ทองแดง และทองเหลือง พร้อมรองรับการกำหนดค่าเฉพาะตามความต้องการสำหรับคุณภาพลำแสง ระบบก๊าซช่วยตัด และโมดูลควบคุมการเคลื่อนที่ ไม่ว่าคุณจะดำเนินธุรกิจผลิตชิ้นส่วนโครงสร้าง การแปรรูปอุปกรณ์เสริม หรือการผลิตงานศิลปะโลหะแบบกำหนดเอง เราพร้อมนำเสนอโซลูชันเครื่องตัดด้วยเลเซอร์ที่คุ้มค่าและสอดคล้องกับมาตรฐานอุตสาหกรรมสากล ติดต่อเราทันทีเพื่อรับคำปรึกษาทางเทคนิคฟรีโดยไม่มีภาระผูกพัน และเลือกเครื่องตัดด้วยเลเซอร์ที่มีคุณสมบัติเหมาะสมเพื่อยกระดับขีดความสามารถในการแข่งขันโดยรวมของการผลิตของคุณ
สารบัญ
- ขีดจำกัดความหนาสูงสุดที่สามารถตัดได้ด้วยเครื่องตัดด้วยเลเซอร์ 3000 วัตต์ แยกตามประเภทวัสดุ
- เหนือกว่ากำลังวัตต์: ปัจจัยทางเทคนิคสำคัญที่กำหนดประสิทธิภาพการตัดจริง
- การปรับแต่งกระบวนการ: แก๊สช่วย, หัวฉีด และการควบคุมการเคลื่อนที่ ช่วยเพิ่มศักยภาพของเครื่องตัดด้วยเลเซอร์ 3000 วัตต์ให้สูงสุดอย่างไร
- คำถามที่พบบ่อย