
 EN



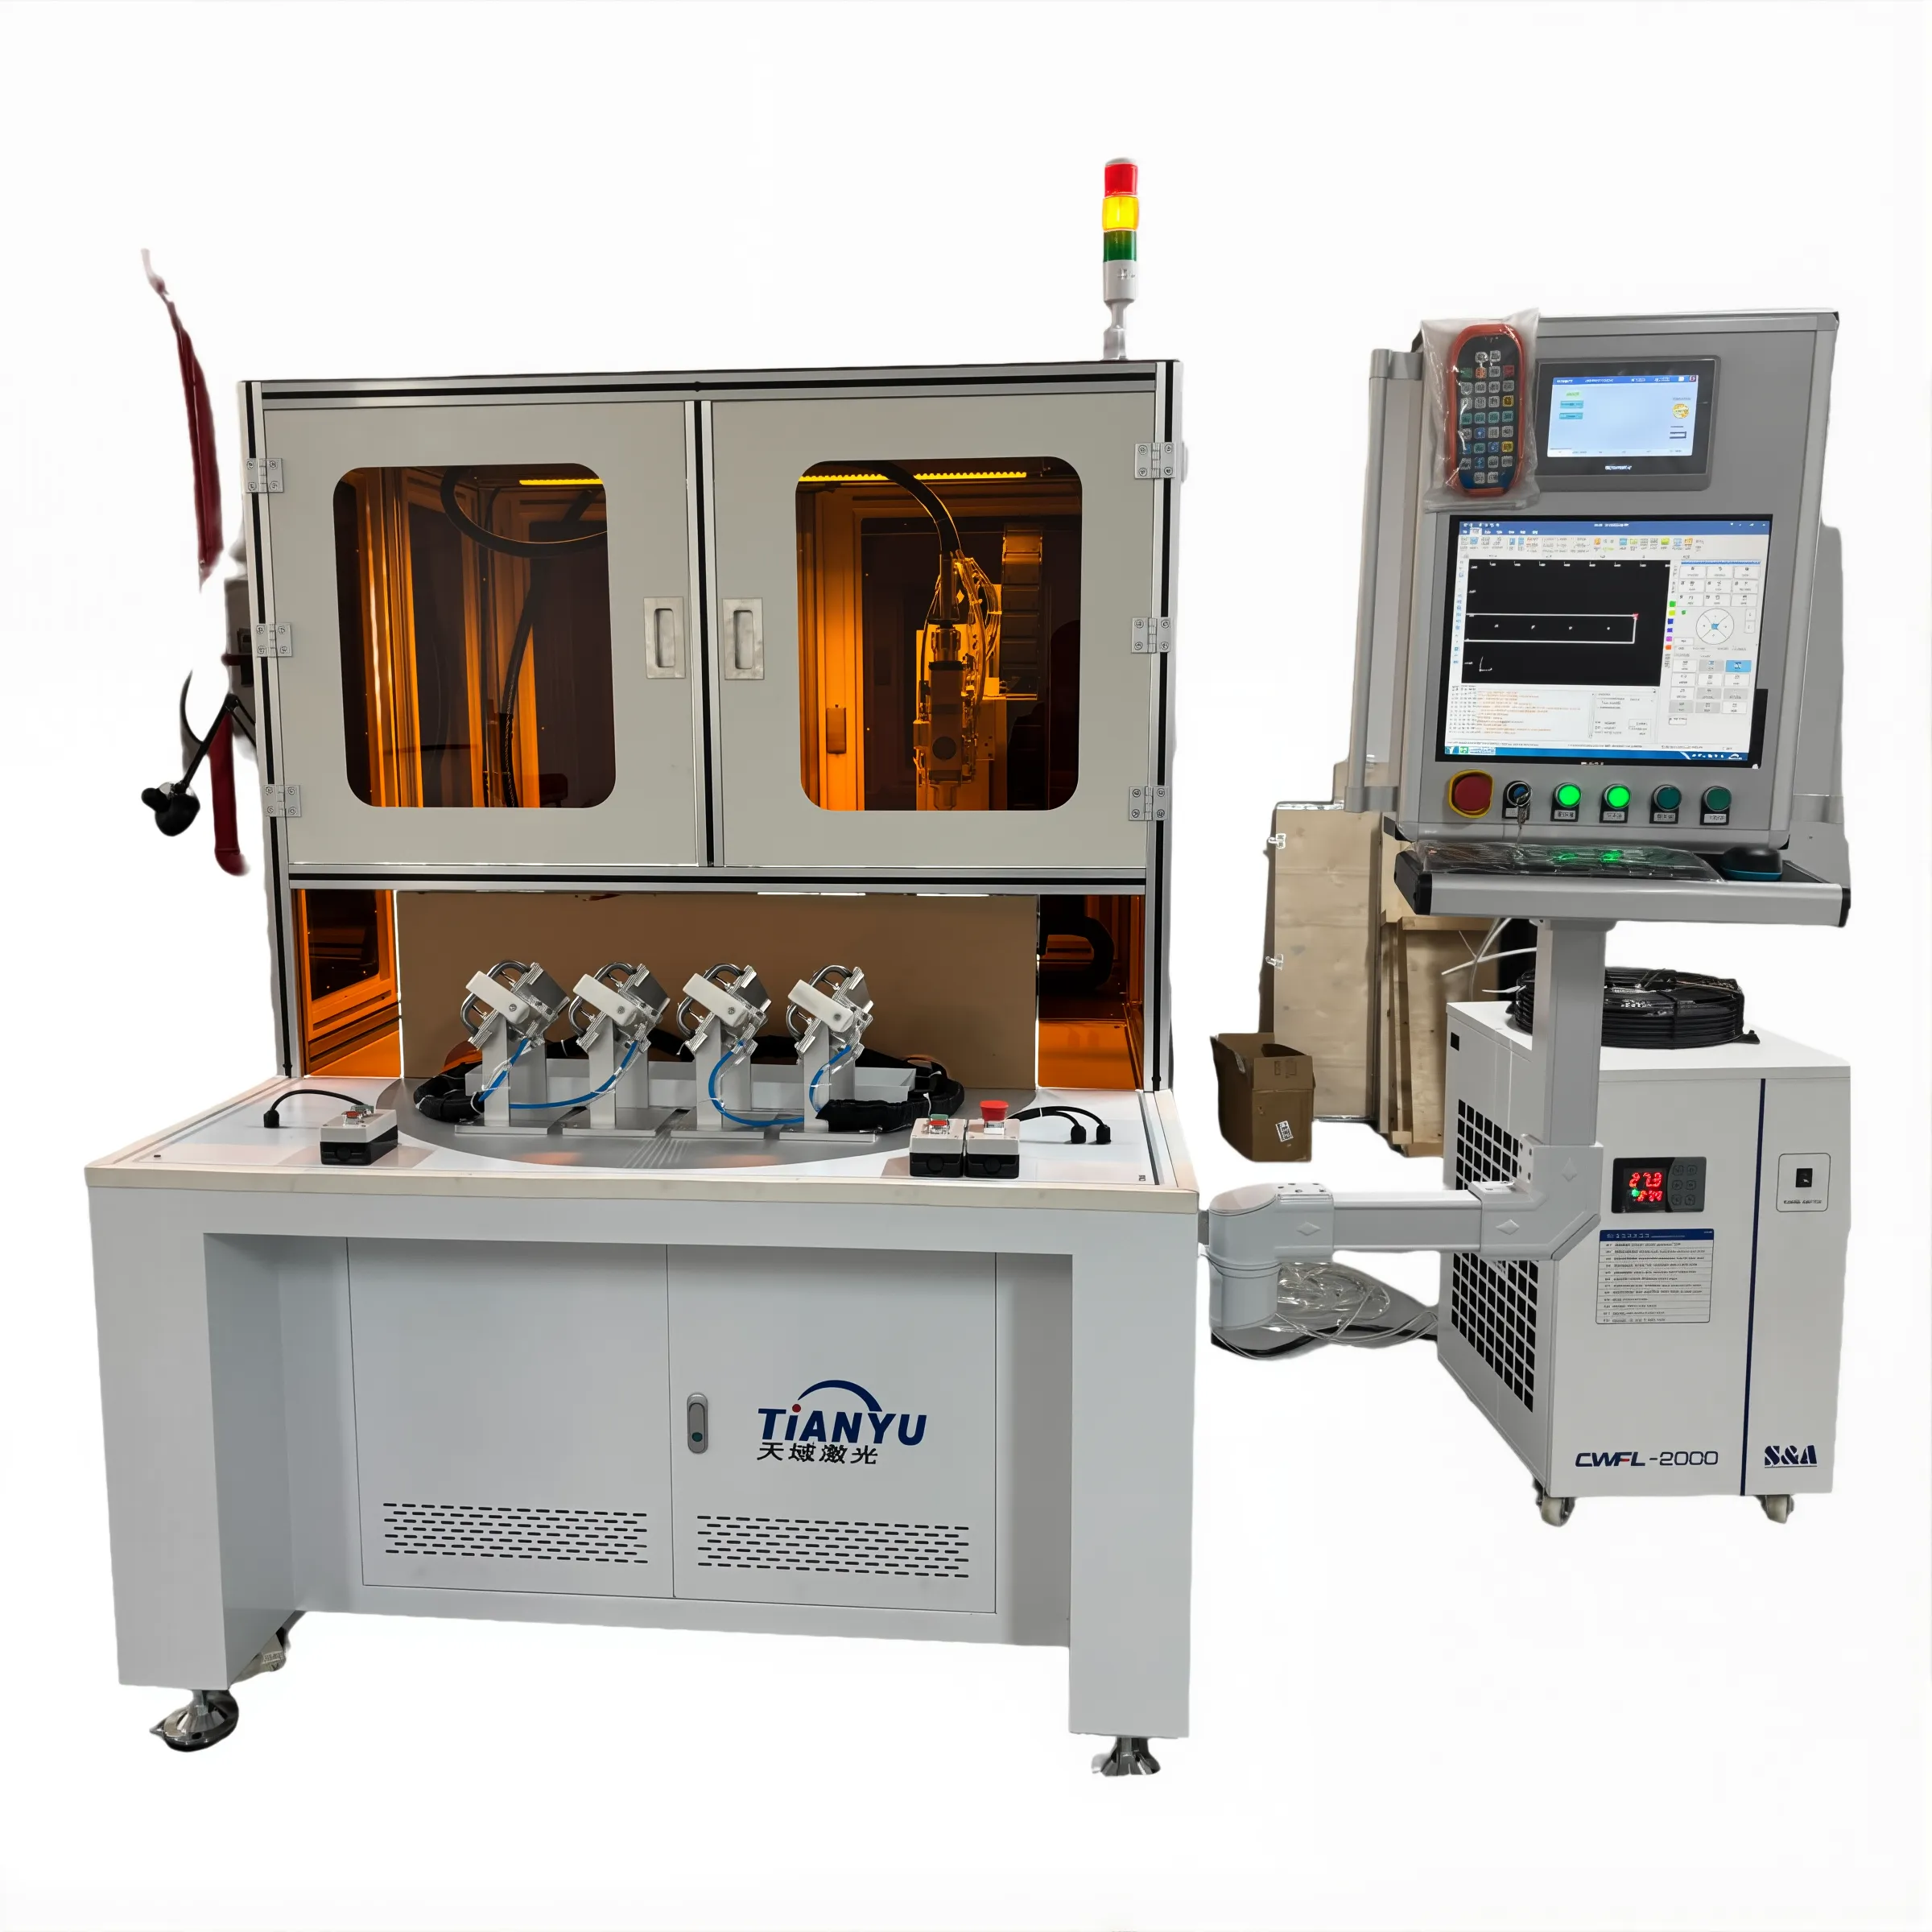
Potência de Saída do Soldador a Laser e Seus Limites Reais de Espessura
Relação entre Potência e Espessura nas Principais Classes Industriais de Soldadores a Laser (1–20 kW)
Industrial soldadora a laser seguem uma relação previsível — porém não linear — entre potência de saída e espessura máxima soldável. Equipamentos abaixo de 3 kW unem com confiabilidade aço de até 4 mm de espessura; sistemas de faixa intermediária (3–6 kW) lidam com 6–10 mm; e unidades de alta potência (8–20 kW) alcançam penetração total em aço carbono de 12–20+ mm em condições ideais. Crucialmente, dobrar a potência do laser não não espessura dupla alcançável: um laser de 6 kW atinge cerca de 10 mm, enquanto um sistema de 12 kW alcança apenas cerca de 14 mm. Esse retorno decrescente decorre de limitações térmicas e ópticas fundamentais — e não de restrições do equipamento.
As principais variáveis que modulam essa relação incluem a condutividade do material (o alumínio exige cerca de 20% mais potência que o aço para espessuras equivalentes), a geometria da junta (juntas de topo quadradas proporcionam uma penetração cerca de 15% maior que juntas sobrepostas) e a escolha do gás auxiliar (misturas à base de hélio melhoram a penetração em até 25% em comparação com argônio puro).
| Potência do Soldador a Laser | Espessura Máxima de Aço (mm) | Espessura Máxima de Alumínio (mm) |
|---|---|---|
| 1–2 kW | 2–4 | 1.5–3 |
| 3–6 kW | 6–10 | 4–7 |
| 8–12 kW | 12–16 | 8–10 |
| 15–20 kW | 16–20+ | 12–14 |
A velocidade de processamento diminui acentuadamente com o aumento da espessura: um laser de 10 kW solda aço de 6 mm a 3,2 m/min, mas reduz para 0,8 m/min ao soldar seções de 12 mm — evidenciando a troca entre profundidade e produtividade.
Referências de Profundidade de Penetração: Normas ISO 13919-1 e AWS C5.10 para Desempenho de Soldadores a Laser
As normas ISO 13919-1 e AWS C5.10 fornecem referências autorizadas e específicas para aplicações quanto à qualidade e ao desempenho de penetração das soldas a laser. Ambas as normas enfatizam a relação profundidade/largura como indicador crítico da integridade da solda — exigindo ≥3:1 para soldas estruturais de penetração total conforme o Nível B da ISO 13919-1 e ≥4:1 para juntas de grau aeroespacial conforme a AWS C5.10. Por exemplo, um processo de soldagem a laser de 4 kW qualificado para aço carbono de 6 mm deve atender a uma reentrância ≤0,3 mm e porosidade ≤5% conforme a ISO 13919-1, enquanto, para a mesma espessura em aço inoxidável 304, já foi verificada a obtenção de relações de 4,2:1 a 5 m/min — superando os requisitos da Classe B.
A verificação baseia-se em ensaios macrográficos com tolerância de medição de ±0,1 mm para aplicações críticas à missão, garantindo repetibilidade entre lotes de produção.
Por que dobrar a potência do soldador a laser não dobra a espessura máxima alcançável
Três fenômenos físicos inter-relacionados limitam o ganho de espessura decorrente do aumento de potência:
-
Decaimento da densidade de potência devido à lei do inverso do quadrado, aumentar a potência do feixe sem reduzir o tamanho do ponto resulta em ganhos decrescentes. Um feixe de 12 kW focalizado em 0,3 mm fornece apenas cerca de 23% mais intensidade do que um feixe de 6 kW com foco idêntico — insuficiente para dobrar a penetração.
-
Escalação da difusão térmica a condução de calor acelera de forma desproporcional em seções mais espessas. Em aço carbono, chapas de 16 mm conduzem calor cerca de 40% mais rapidamente do que chapas de 8 mm, exigindo uma entrada de energia não linear para manter a estabilidade da chave (keyhole).
-
Proteção por plasma acima de 10 kW, o vapor metálico ionizado absorve de 15% a 30% da energia laser incidente, limitando efetivamente a eficiência de acoplamento.
Juntos, esses efeitos produzem uma escalação logarítmica — e não linear: quadruplicar a potência de 5 kW para 20 kW aumenta a espessura máxima de aço carbono de cerca de 8 mm para cerca de 16 mm, e não para 32 mm.
Espessura máxima específica por material para metais comuns
Aço inoxidável (304/316): Soldagem confiável de 0,1 mm a 6 mm com otimização do soldador a laser
Os aços inoxidáveis 304 e 316 permitem soldagem a laser consistente e de alta integridade em uma faixa excepcional de espessuras — desde folhas ultradifíceis de 0,1 mm, utilizadas em sensores, até chapas estruturais de 6 mm. O sucesso depende do foco preciso do feixe, da entrada controlada de calor e de proteção inerte (normalmente argônio ou misturas de argônio-hélio) para evitar a formação de óxido de cromo na zona afetada pelo calor. Estratégias de múltiplas passagens permitem soldas com penetração total em aço inoxidável 316L de 5–6 mm, a velocidades de até 2 m/min, utilizando lasers de fibra de 4 kW — preservando a resistência à corrosão e atendendo aos padrões de fabricação ASME BPE e FDA para equipamentos médicos e de processamento de alimentos.
Aço Carbono: Ampliando os limites de espessura até 16 mm com técnicas híbridas e de soldagem a laser com oscilação do feixe
O aço carbono alcança a maior capacidade de espessura em uma única passagem entre os metais de engenharia comuns — até 16 mm — ao empregar técnicas avançadas de soldagem a laser. A soldagem híbrida a laser-arco combina as vantagens de penetração profunda da energia a laser com a deposição de metal de adição e a capacidade de ponte sobre folgas dos processos a arco, melhorando as propriedades mecânicas em juntas de seção espessa. A oscilação do feixe ("wobble") distribui a entrada térmica lateralmente, suprimindo fissuras e melhorando a fusão em graus de alto teor de carbono ou baixa liga. Um laser de 10 kW com oscilação solda aço carbono de 12 mm a 1,5 m/min, mantendo resistência à tração >450 MPa — permitindo sua utilização em cascos de navios, vasos de pressão e estruturas de máquinas pesadas, onde a confiabilidade estrutural é imprescindível.
Principais Parâmetros de Processo que Determinam a Profundidade de Penetração do Soldador a Laser
Foco do Feixe, Seleção da Lente e Tamanho do Ponto: Quantificando seu Impacto na Relação Profundidade/Largura
A penetração profunda na soldagem a laser depende criticamente do alcance de densidades de potência superiores a 10⁶ W/cm² — o limiar necessário para iniciar a formação estável do keyhole.
-
Posição do foco do feixe posicionamento focal: Desvios submilimétricos em relação à posição focal ideal (normalmente entre 0 e 2 mm abaixo da superfície) podem reduzir a penetração em até 30%. O posicionamento preciso estabiliza a pressão de vapor e mantém a integridade do keyhole.
-
Distância Focal da Lente distância focal: Distâncias focais mais curtas (100–200 mm) geram pontos menores (< 0,3 mm), ideais para alta densidade de potência em seções finas a médias, mas comprometem a tolerância à profundidade de campo. Lentes mais longas (por exemplo, 300 mm) ampliam o diâmetro do ponto e o comprimento de Rayleigh, melhorando a consistência em geometrias de junta variáveis em materiais espessos.
-
Tamanho do ponto diâmetro do ponto: A profundidade de penetração varia inversamente com o quadrado do diâmetro do ponto. Reduzir pela metade o tamanho do ponto (por exemplo, de 0,4 mm para 0,2 mm) quadruplica a densidade de potência — e, na prática, pode elevar a razão profundidade/largura de 3:1 para 8:1 em aço inoxidável.
Feixes com foco insuficiente resultam em soldas no modo de condução rasas; energia excessivamente concentrada induz salpicos e porosidade. Sistemas modernos de soldagem a laser industriais integram controle focal em tempo real para manter uma penetração ideal em conjuntos complexos com espessuras variáveis — garantindo tanto a repetibilidade quanto a conformidade com os protocolos de verificação ISO 13919-1 e AWS C5.10.
Perguntas Frequentes
P: O que afeta a espessura máxima soldável na soldagem a laser?
R: Os principais fatores incluem a potência de saída do laser, a condutividade do material, a geometria da junta, a seleção do gás auxiliar e os parâmetros ópticos, como o foco do feixe e o tamanho do ponto.
P: Por que dobrar a potência do laser não dobra a espessura soldável?
R: Restrições físicas, como a redução da densidade de potência, a escala de difusão térmica e o blindagem por plasma geram retornos decrescentes, com um aumento logarítmico — e não linear — da espessura.
P: Quais são os materiais ideais para soldagem a laser em alta espessura?
A: O aço carbono alcança a maior espessura em uma única passagem, enquanto o aço inoxidável suporta soldagem até 6 mm com juntas de alta integridade e resistência à corrosão.
Q: Como normas como ISO 13919-1 e AWS C5.10 se aplicam à soldagem a laser?
A: Essas normas estabelecem parâmetros de referência para a integridade da solda, exigindo relações profundidade/largura ≥3:1 para aplicações estruturais e ≥4:1 para aplicações aeroespaciais, além de métricas de qualidade, como limites de porosidade e rebaixamento.