
 EN



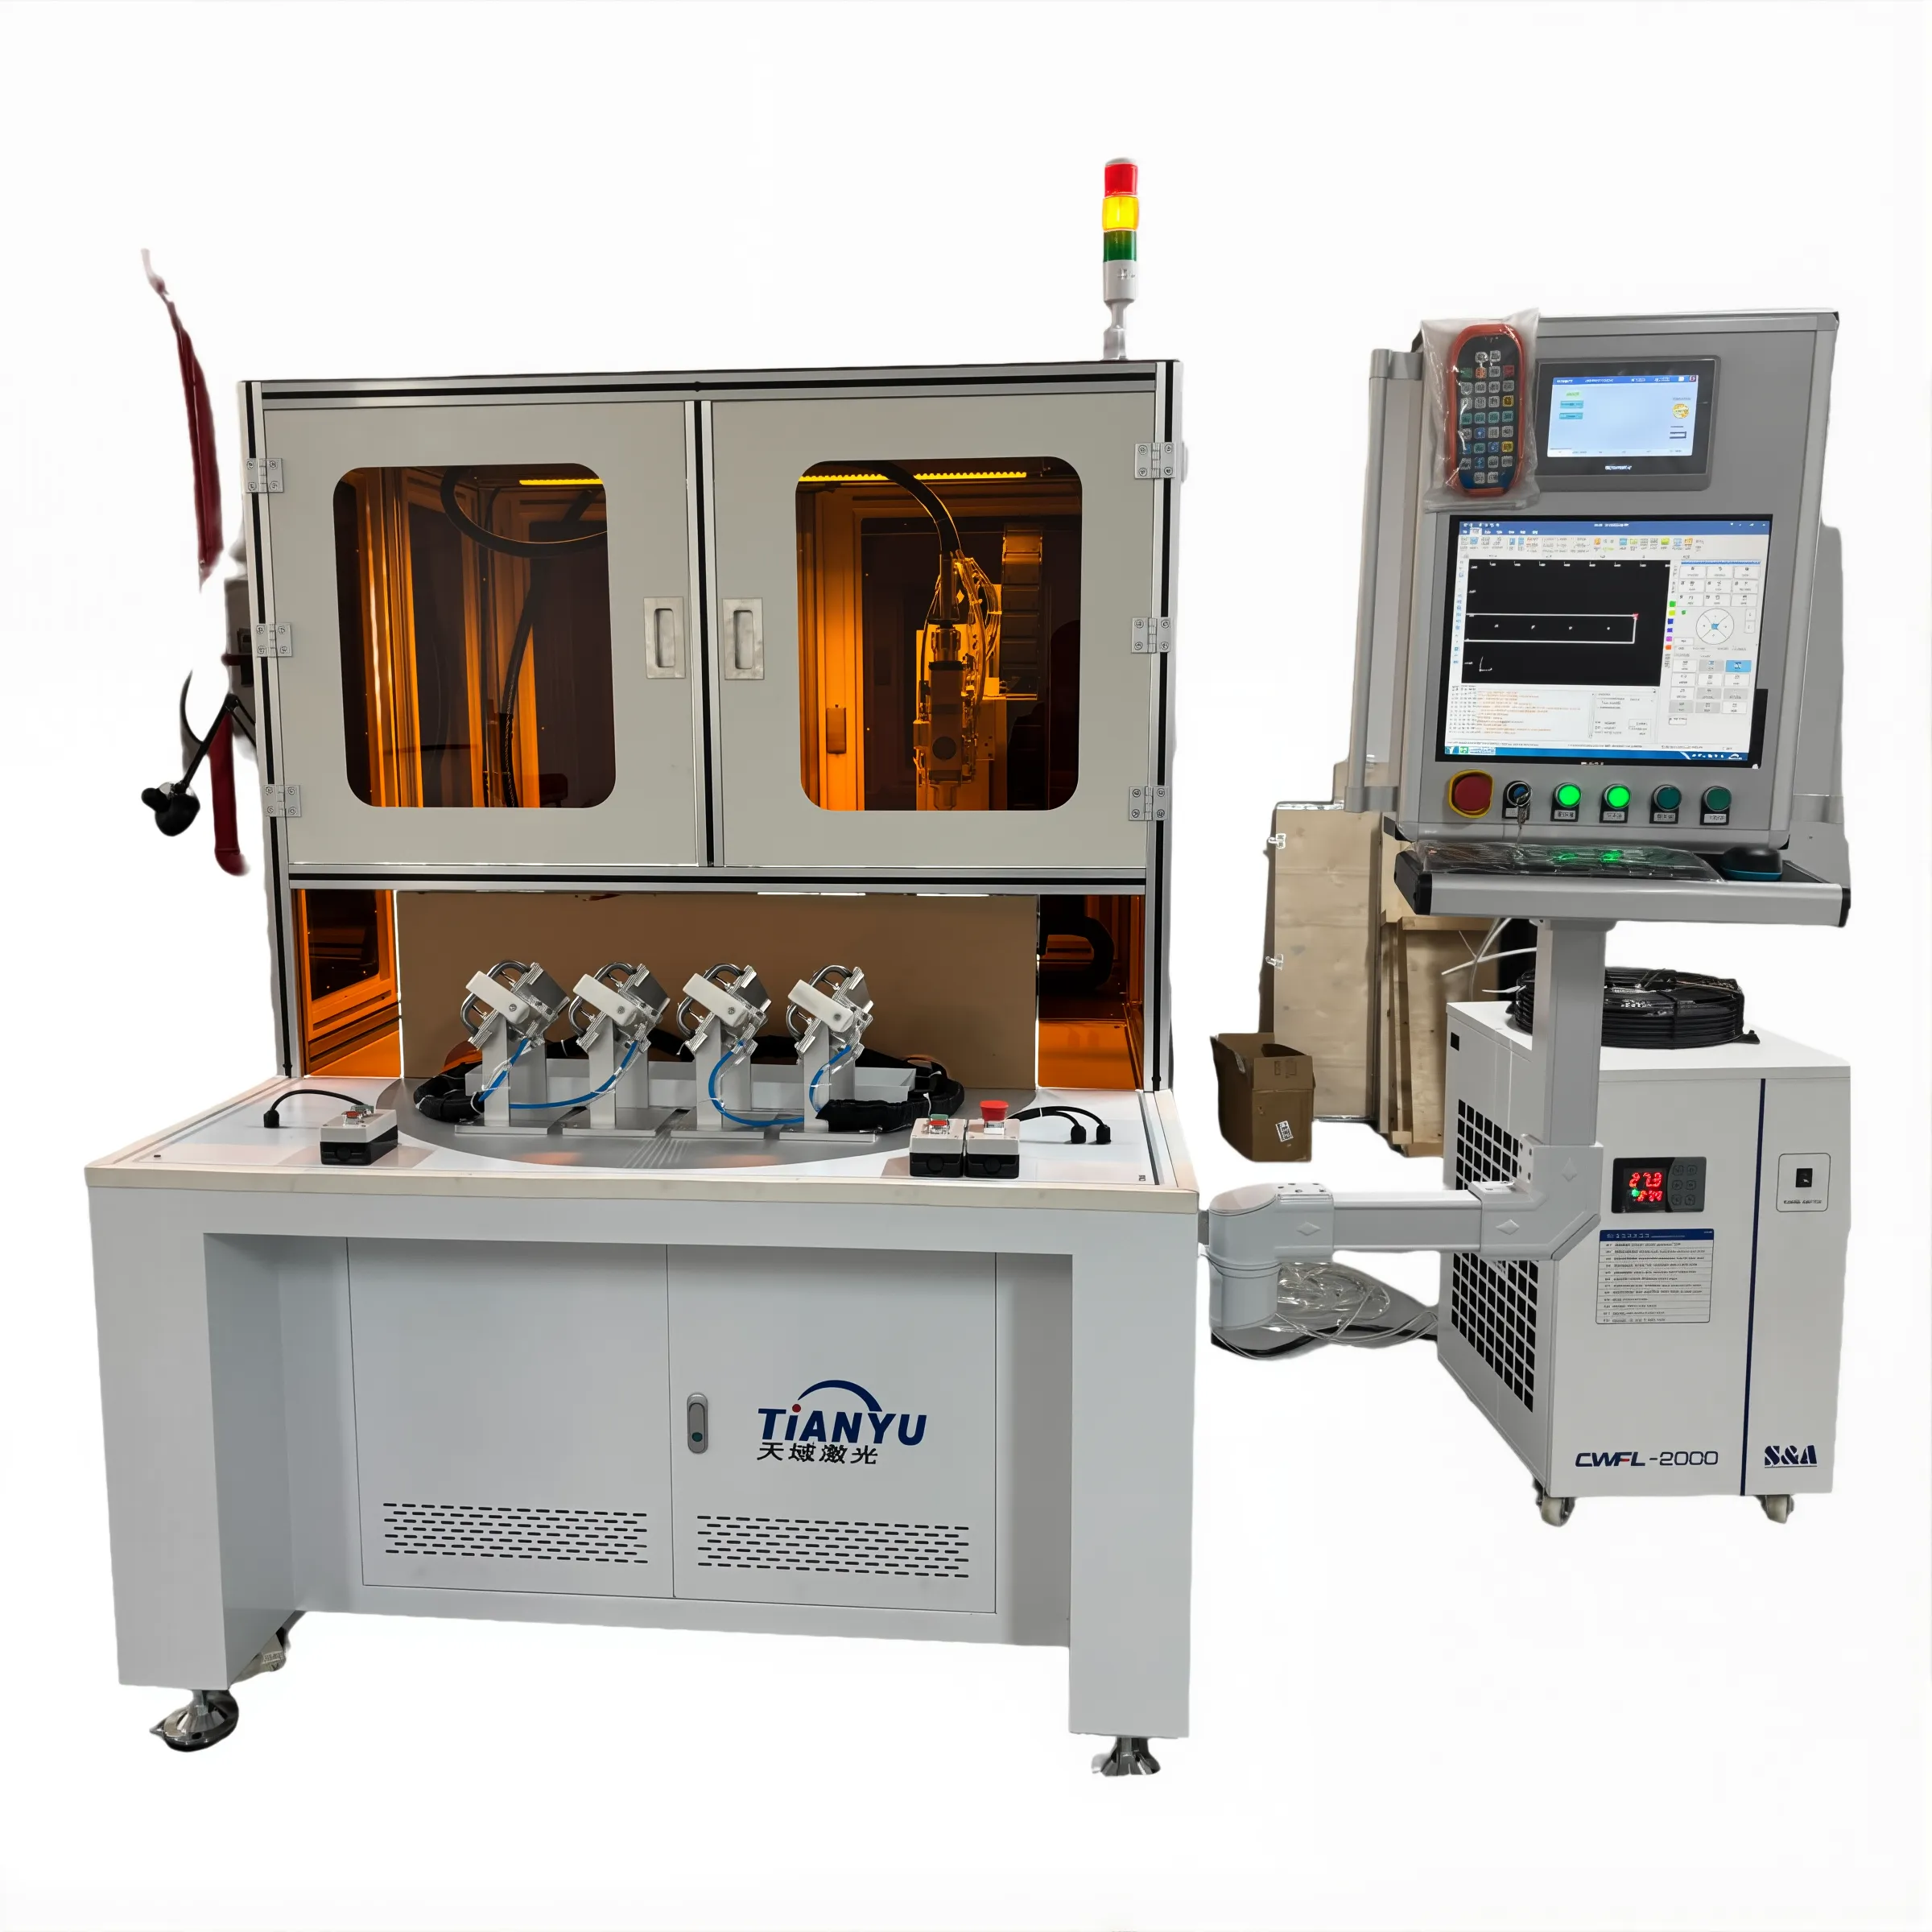
Potencia de salida del soldador láser y sus límites reales de espesor
Relación potencia-espesor en las clases industriales comunes de soldadores láser (1–20 kW)
Industrial soldador láser siguen una relación predecible, aunque no lineal, entre la potencia de salida y el espesor máximo soldable. Las máquinas por debajo de 3 kW unen de forma fiable acero de hasta 4 mm de espesor; los sistemas de gama media (3–6 kW) manejan de 6 a 10 mm; y las unidades de alta potencia (8–20 kW) logran una penetración completa en acero al carbono de 12–20+ mm en condiciones óptimas. Es fundamental tener en cuenta que duplicar la potencia del láser no no doble espesor alcanzable: un láser de 6 kW alcanza ~10 mm, mientras que un sistema de 12 kW solo se extiende hasta ~14 mm. Este rendimiento decreciente se debe a limitaciones térmicas y ópticas fundamentales, no a restricciones del equipo.
Las variables clave que modulan esta relación incluyen la conductividad del material (el aluminio requiere aproximadamente un 20 % más de potencia que el acero para un espesor equivalente), la geometría de la junta (las juntas a tope cuadradas ofrecen una penetración aproximadamente un 15 % mayor que las juntas traslapadas) y la selección del gas auxiliar (las mezclas basadas en helio mejoran la penetración hasta un 25 % frente al argón puro).
| Potencia del soldador láser | Espesor máximo de acero (mm) | Espesor máximo de aluminio (mm) |
|---|---|---|
| 1–2 kW | 2–4 | 1.5–3 |
| 3–6 kW | 6–10 | 4–7 |
| 8–12 kW | 12–16 | 8–10 |
| 15–20 kW | 16–20+ | 12–14 |
La velocidad de procesamiento disminuye drásticamente con el espesor: un láser de 10 kW suelda acero de 6 mm a 3,2 m/min, pero se reduce a 0,8 m/min en secciones de 12 mm, lo que pone de manifiesto el compromiso entre profundidad y productividad.
Referencias de profundidad de penetración: normas ISO 13919-1 y AWS C5.10 para el rendimiento de soldadores láser
Las normas ISO 13919-1 y AWS C5.10 ofrecen referencias autorizadas y específicas para la aplicación en cuanto a calidad de las soldaduras láser y rendimiento de penetración. Ambas normas destacan la relación profundidad/ancho como indicador crítico de la integridad de la soldadura: exigen una relación ≥3:1 para soldaduras estructurales de penetración total según el nivel B de la ISO 13919-1, y ≥4:1 para uniones de grado aeroespacial según la AWS C5.10. Por ejemplo, un proceso de soldadura láser calificado de 4 kW aplicado sobre acero al carbono de 6 mm debe cumplir con un socavamiento ≤0,3 mm y una porosidad ≤5 % según la ISO 13919-1, mientras que, para el mismo espesor en acero inoxidable 304, se ha verificado que se alcanzan relaciones de 4,2:1 a una velocidad de 5 m/min, superando los requisitos de la clase B.
La verificación se basa en ensayos de ataque macrográfico con una tolerancia de medición de ±0,1 mm para aplicaciones críticas para la misión, garantizando la repetibilidad entre lotes de producción.
¿Por qué duplicar la potencia del soldador láser no duplica el espesor máximo alcanzable?
Tres fenómenos físicos interrelacionados limitan el aumento de espesor logrado mediante un incremento de potencia:
-
Decaimiento de la densidad de potencia debido a la ley del inverso del cuadrado, aumentar la potencia del haz sin reducir el tamaño del punto produce rendimientos decrecientes. Un haz de 12 kW enfocado a 0,3 mm proporciona solo un ~23 % más de intensidad que un haz de 6 kW con idéntico enfoque, lo cual es insuficiente para duplicar la penetración.
-
Escalado por difusión térmica la conducción del calor se acelera de forma desproporcionada en secciones más gruesas. En acero al carbono, las placas de 16 mm conducen el calor aproximadamente un 40 % más rápido que las placas de 8 mm, lo que exige una entrada de energía no lineal para mantener la estabilidad de la cavidad (keyhole).
-
Apantallamiento por plasma por encima de 10 kW, el vapor metálico ionizado absorbe del 15 al 30 % de la energía láser incidente, limitando efectivamente la eficiencia de acoplamiento.
Juntos, estos efectos producen un escalado logarítmico —no lineal—: cuadruplicar la potencia de 5 kW a 20 kW incrementa el espesor máximo de acero al carbono de ~8 mm a ~16 mm, y no a 32 mm.
Espesor máximo específico según el material para metales comunes
Acero inoxidable (304/316): soldadura fiable desde 0,1 mm hasta 6 mm con optimización del soldador láser
Los aceros inoxidables 304 y 316 permiten soldadura láser consistente y de alta integridad en un rango excepcional de espesores: desde láminas ultradelgadas de 0,1 mm utilizadas en sensores hasta placas estructurales de 6 mm. El éxito depende de un enfoque preciso del haz, una entrada controlada de calor y un blindaje inerte (normalmente argón o mezclas de argón-helio) para evitar la formación de óxido de cromo en la zona afectada por el calor. Estrategias de soldadura en múltiples pasadas permiten soldaduras de penetración total en acero inoxidable 316L de 5–6 mm a velocidades de hasta 2 m/min utilizando láseres de fibra de 4 kW, preservando así la resistencia a la corrosión y cumpliendo con las normas de fabricación ASME BPE y FDA para equipos médicos y de procesamiento alimentario.
Acero al carbono: Ampliación de los límites de espesor hasta 16 mm mediante técnicas híbridas y de oscilación del haz en soldadura láser
El acero al carbono logra la mayor capacidad de espesor en una sola pasada entre los metales de ingeniería comunes, hasta 16 mm, cuando se emplean técnicas avanzadas de soldadura por láser. La soldadura híbrida láser-arco combina las ventajas de penetración profunda de la energía láser con la capacidad de aporte de metal de aportación y puenteado de huecos propias de los procesos por arco, mejorando así las propiedades mecánicas en uniones de sección gruesa. La oscilación del haz («wobble») distribuye la entrada térmica lateralmente, suprimiendo la formación de grietas y mejorando la fusión en grados de alto contenido en carbono o baja aleación. Un láser de 10 kW con oscilación suelda acero al carbono de 12 mm a 1,5 m/min, manteniendo una resistencia a la tracción superior a 450 MPa, lo que permite su uso en cascos de buques, recipientes a presión y estructuras de maquinaria pesada, donde la fiabilidad estructural es imprescindible.
Parámetros clave del proceso que determinan la profundidad de penetración del soldador por láser
Enfoque del haz, selección de lentes y tamaño del punto: cuantificación de su impacto en la relación profundidad/anchura
La penetración profunda en la soldadura por láser depende críticamente de alcanzar densidades de potencia superiores a 10⁶ W/cm², el umbral necesario para iniciar la formación estable del agujero clave (keyhole). Tres parámetros ópticos interdependientes rigen este fenómeno:
-
Posición del enfoque del haz : Desviaciones submilimétricas respecto a la posición focal óptima (típicamente entre 0 y 2 mm por debajo de la superficie) pueden reducir la penetración hasta un 30 %. Una colocación precisa estabiliza la presión de vapor y mantiene la integridad del agujero clave.
-
Longitud focal de la lente : Longitudes focales más cortas (100–200 mm) generan puntos más pequeños (< 0,3 mm), ideales para altas densidades de potencia en secciones delgadas a medianas, pero reducen la tolerancia de profundidad de campo. Lentes más largas (por ejemplo, 300 mm) amplían el tamaño del punto y la longitud de Rayleigh, mejorando la consistencia en geometrías de junta variables en materiales gruesos.
-
Tamaño del punto : La profundidad de penetración varía inversamente con el cuadrado del diámetro del punto. Reducir a la mitad el tamaño del punto (por ejemplo, de 0,4 mm a 0,2 mm) cuadruplica la densidad de potencia; y, en la práctica, puede elevar la relación profundidad/ancho de 3:1 a 8:1 en acero inoxidable.
Los haces con enfoque insuficiente producen soldaduras en modo de conducción poco profundas; por el contrario, una concentración excesiva de energía provoca salpicaduras y porosidad. Los sistemas modernos de soldadura láser industriales integran un control focal en tiempo real para mantener una penetración óptima en conjuntos complejos y de espesores variables, garantizando así tanto la repetibilidad como el cumplimiento de los protocolos de verificación ISO 13919-1 y AWS C5.10.
Preguntas frecuentes
P: ¿Qué factores afectan el espesor máximo soldable en la soldadura láser?
R: Los factores clave incluyen la potencia de salida del láser, la conductividad del material, la geometría de la junta, la selección del gas auxiliar y los parámetros ópticos, como el enfoque del haz y el tamaño del punto.
P: ¿Por qué duplicar la potencia del láser no duplica el espesor soldable?
R: Limitaciones físicas, como la disminución de la densidad de potencia, la escala de difusión térmica y el blindaje por plasma generan rendimientos decrecientes, con una relación logarítmica —y no lineal— entre la potencia y el espesor.
P: ¿Cuáles son los materiales óptimos para la soldadura láser de gran espesor?
A: El acero al carbono logra el mayor espesor en una sola pasada, mientras que el acero inoxidable permite soldadura hasta 6 mm con uniones de alta integridad y resistencia a la corrosión.
P: ¿Cómo se aplican normas como ISO 13919-1 y AWS C5.10 a la soldadura por láser?
A: Estas normas establecen referencias para la integridad de la soldadura, exigiendo relaciones profundidad/ancho ≥3:1 para aplicaciones estructurales y ≥4:1 para aplicaciones aeroespaciales, además de métricas de calidad como límites de porosidad y mordeduras.