
 EN



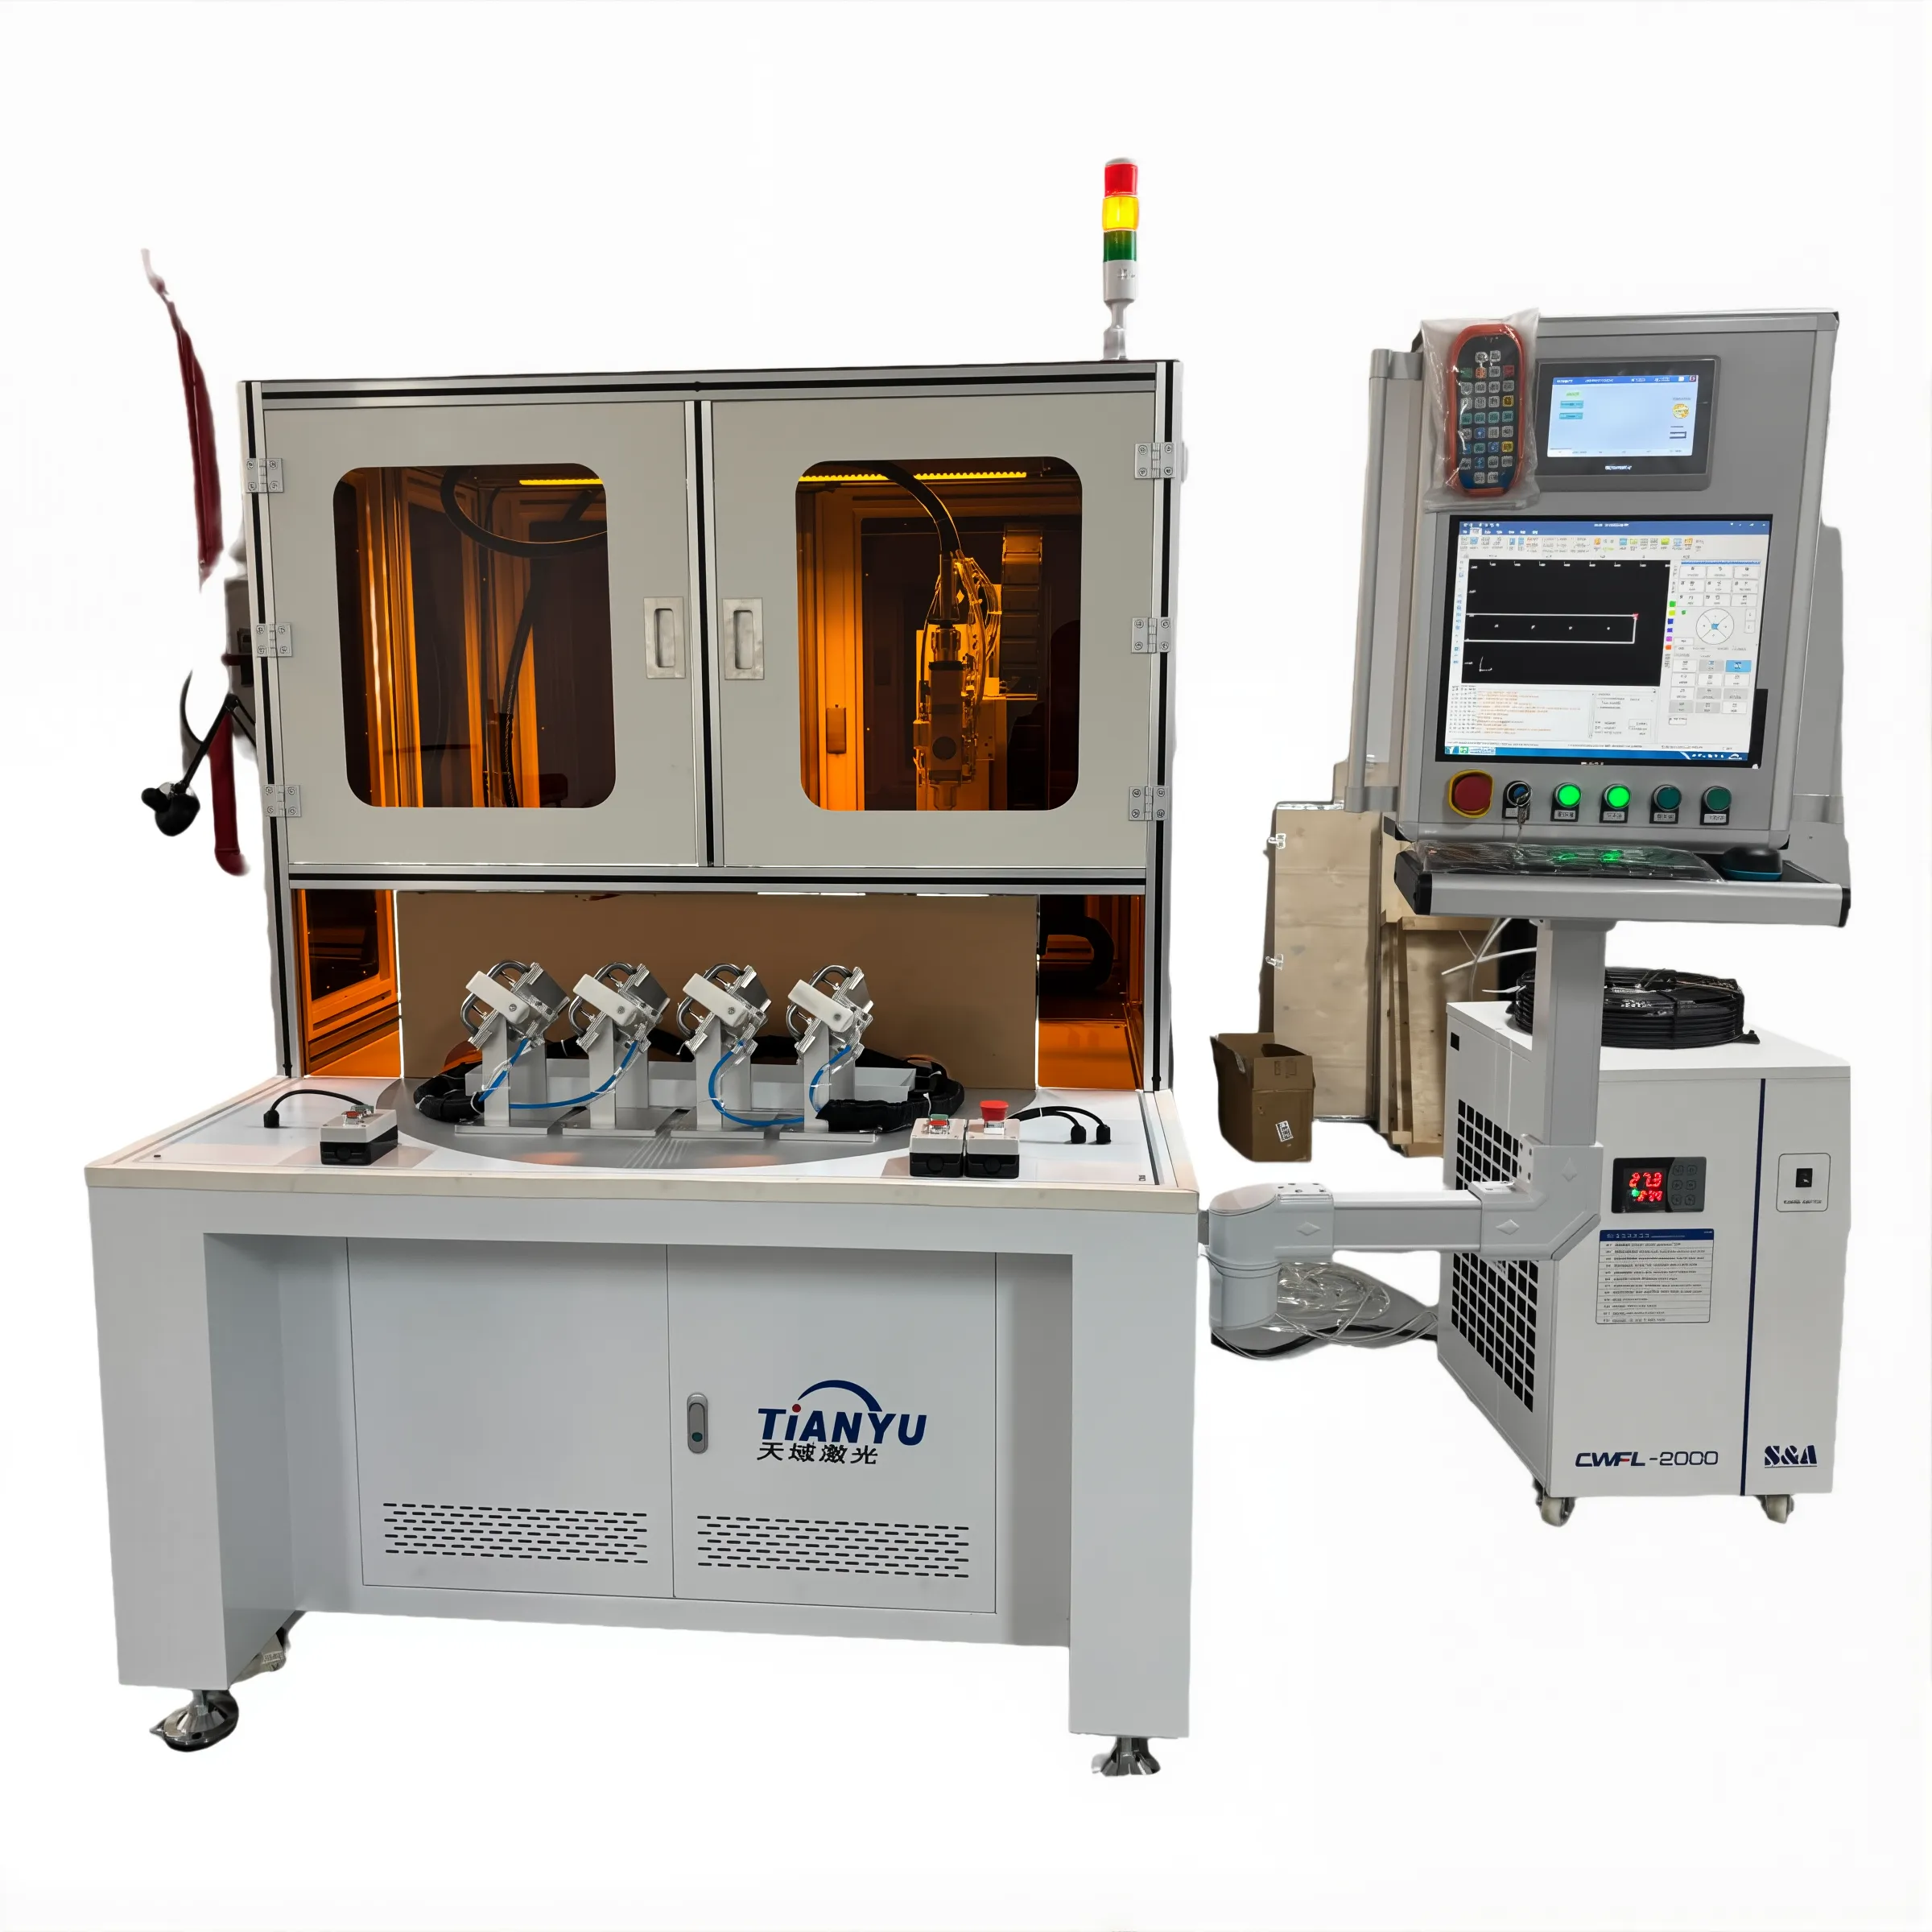
Output Kuasa Pengimpal Laser dan Had Ketebalan Sebenar di Dunia Nyata
Hubungan Kuasa–Ketebalan bagi Kelas Pengimpal Laser Industri Biasa (1–20 kW)
Industri pengimpal laser mengikuti hubungan yang boleh diramalkan—tetapi tidak linear—antara output kuasa dan ketebalan maksimum yang boleh dikimpal. Mesin di bawah 3 kW dapat mengimpal keluli sehingga ketebalan 4 mm dengan andal; sistem julat sederhana (3–6 kW) mampu mengendali ketebalan 6–10 mm; manakala unit berkuasa tinggi (8–20 kW) mampu mencapai penembusan penuh pada keluli karbon setebal 12–20+ mm dalam keadaan optimum. Secara pentingnya, melipatduakan kuasa laser tidak tidak ketebalan yang boleh dicapai secara berganda: laser 6 kW mencapai ~10 mm, manakala sistem 12 kW hanya mencapai ~14 mm. Hasil yang semakin berkurangan ini timbul daripada had teras dari segi haba dan optik—bukan had peralatan.
Pemboleh ubah utama yang mengubah hubungan ini termasuk kekonduksian bahan (aluminium memerlukan kuasa ~20% lebih tinggi berbanding keluli untuk ketebalan yang setara), geometri sambungan (sambungan butting segi empat sama memberikan penembusan ~15% lebih dalam berbanding sambungan lap), dan pilihan gas bantu (campuran berbasis helium meningkatkan penembusan sehingga 25% berbanding argon sahaja).
| Kuasa Pengimpal Laser | Ketebalan Maksimum Keluli (mm) | Ketebalan Maksimum Aluminium (mm) |
|---|---|---|
| 1–2 kW | 2–4 | 1.5–3 |
| 3–6 kW | 6–10 | 4–7 |
| 8–12 kW | 12–16 | 8–10 |
| 15–20 kW | 16–20+ | 12–14 |
Kelajuan pemprosesan menurun tajam dengan peningkatan ketebalan: laser 10 kW mengimpal keluli 6 mm pada 3.2 m/min tetapi melambat kepada 0.8 m/min pada bahagian 12 mm—menonjolkan kompromi antara kedalaman dan kadar pengeluaran.
Rujukan Kedalaman Penembusan: Piawaian ISO 13919-1 dan AWS C5.10 bagi Prestasi Pengimpal Laser
ISO 13919-1 dan AWS C5.10 menyediakan rujukan berwibawa dan khusus aplikasi bagi kualiti kimpalan laser dan prestasi penembusan. Kedua-dua piawaian ini menekankan nisbah kedalaman terhadap lebar sebagai penunjuk kritikal terhadap integriti kimpalan—menghendaki ≥3:1 untuk kimpalan struktur penembusan penuh mengikut Tahap B ISO 13919-1, dan ≥4:1 untuk sambungan bermutu aerospace mengikut AWS C5.10. Sebagai contoh, proses kimpalan laser 4 kW yang telah disahkan untuk mengimpal keluli karbon setebal 6 mm mesti memenuhi had maksimum 0.3 mm pengurangan permukaan (undercut) dan porositi ≤5% mengikut ISO 13919-1, manakala ketebalan yang sama pada keluli tahan karat 304 telah disahkan mencapai nisbah 4.2:1 pada kelajuan 5 m/min—melebihi keperluan Kelas B.
Pengesahan bergantung pada ujian makro-ets dengan toleransi pengukuran ±0.1 mm untuk aplikasi kritikal misi, memastikan pengulangan konsisten merentasi kelompok pengeluaran.
Mengapa Meningkatkan Kuasa Peralatan Kimpalan Laser Sebanyak Dua Kali Tidak Menggandakan Ketebalan Maksimum yang Boleh Dicapai
Tiga fenomena fizikal yang saling berkaitan menghadkan peningkatan ketebalan akibat peningkatan kuasa:
-
Penurunan ketumpatan kuasa disebabkan oleh hukum kuasa songsang dua, peningkatan kuasa sinar tanpa mengurangkan saiz titik tumpuan menghasilkan pulangan yang semakin berkurangan. Sinar 12 kW yang difokuskan kepada 0,3 mm hanya memberikan keamatan ~23% lebih tinggi berbanding sinar 6 kW pada tumpuan yang sama—tidak mencukupi untuk mendaratkan kedalaman penetrasi dua kali ganda.
-
Penskalaan penyebaran haba pengaliran haba meningkat secara tidak seimbang dalam bahagian yang lebih tebal. Pada keluli karbon, plat setebal 16 mm mengalirkan haba kira-kira 40% lebih laju berbanding plat setebal 8 mm, sehingga memerlukan input tenaga yang tidak linear untuk mengekalkan kestabilan lubang kunci (keyhole).
-
Perlindungan plasma di atas 10 kW, wap logam terion mengabsorb 15–30% daripada tenaga laser tuju, secara berkesan menghadkan kecekapan penggabungan (coupling efficiency).
Secara bersama-sama, kesan-kesan ini menghasilkan penskalaan logaritma—bukan penskalaan linear: pendaraban empat kali ganda kuasa dari 5 kW kepada 20 kW meningkatkan ketebalan maksimum keluli karbon dari ~8 mm kepada ~16 mm, bukan 32 mm.
Ketebalan Maksimum Spesifik Bahan bagi Logam Biasa
Keluli Tahan Karat (304/316): Pengelasan yang boleh dipercayai dari 0,1 mm hingga 6 mm dengan Optimum Pengelas Laser
Keluli tahan karat 304 dan 316 menyokong pengelasan laser yang konsisten dan berkualiti tinggi di sepanjang julat ketebalan yang luar biasa—dari foil ultratinggi setebal 0.1 mm yang digunakan dalam sensor hingga plat struktur setebal 6 mm. Kejayaan bergantung kepada fokus sinar yang tepat, kawalan input haba, dan perlindungan gas nadir (biasanya argon atau campuran argon-helium) untuk mengelakkan pembentukan oksida kromium di zon terjejas haba. Strategi pelabelan berbilang laluan membolehkan sambungan las penetrasi penuh pada keluli tahan karat 316L setebal 5–6 mm pada kelajuan sehingga 2 m/min menggunakan laser serat berkuasa 4 kW—mengekalkan rintangan kakisan serta memenuhi piawaian pembuatan ASME BPE dan FDA untuk peralatan perubatan dan pemprosesan makanan.
Keluli Karbon: Melangkaui Had Ketebalan Sehingga 16 mm Menggunakan Teknik Pengelasan Laser Hibrid dan Osilasi Sinar
Keluli karbon mencapai ketebalan laluan tunggal terbesar di kalangan logam kejuruteraan biasa—sehingga 16 mm—apabila menggunakan teknik pengimpalan laser lanjutan. Pengimpalan hibrid laser-ark menggabungkan kelebihan penembusan dalam tenaga laser dengan kapasiti pemendapan logam pengisi dan penyeberangan celah proses ark, meningkatkan sifat mekanikal pada sambungan bahagian tebal. Pengayunan sinar ("wobble") mengedarkan input haba secara melintang, menekan pembentukan retak dan memperbaiki pelakuran pada gred keluli berkarbon tinggi atau aloi rendah. Laser 10 kW dengan fungsi ayunan mampu mengimpal keluli karbon setebal 12 mm pada kadar 1.5 m/min sambil mengekalkan kekuatan tegangan >450 MPa—membolehkan penggunaannya dalam badan kapal, bekas tekanan, dan kerangka jentera berat di mana kebolehpercayaan struktur adalah tidak boleh dikompromikan.
Parameter Proses Utama yang Menentukan Kedalaman Penembusan Pengimpal Laser
Fokus Sinar, Pemilihan Lensa, dan Saiz Titik: Mengukur Impaknya terhadap Nisbah Kedalaman kepada Lebar
Penetrasi mendalam dalam pengelasan laser bergantung secara kritikal pada pencapaian ketumpatan kuasa melebihi 10⁶ W/cm²—ambang yang diperlukan untuk memulakan pembentukan lubang kunci (keyhole) yang stabil. Tiga parameter optik yang saling berkait mengawal proses ini:
-
Kedudukan fokus alur : Sisihan sub-milimeter daripada kedudukan fokus optimum (biasanya 0–2 mm di bawah permukaan) boleh mengurangkan penetrasi sehingga 30%. Pemposisian tepat menstabilkan tekanan wap dan mengekalkan integriti lubang kunci.
-
Panjang Fokus Kanta : Panjang fokus yang lebih pendek (100–200 mm) menghasilkan titik fokus yang lebih kecil (<0.3 mm), ideal untuk ketumpatan kuasa tinggi pada bahagian nipis hingga sederhana, tetapi mengorbankan toleransi kedalaman-medan (depth-of-field). Kanta yang lebih panjang (contohnya, 300 mm) memperlebar saiz titik fokus dan panjang Rayleigh, meningkatkan kekonsistenan merentas geometri sambungan yang berubah-ubah dalam bahan tebal.
-
Saiz Titik : Kedalaman penetrasi berkadar songsang dengan kuasa dua diameter titik fokus. Mengurangkan saiz titik fokus separuh (contohnya, daripada 0.4 mm kepada 0.2 mm) meningkatkan ketumpatan kuasa sebanyak empat kali ganda—dan dalam amalan, boleh meningkatkan nisbah kedalaman-ke-lebar daripada 3:1 kepada 8:1 pada keluli tahan karat.
Sinaran yang kurang fokus menghasilkan sambungan kimpalan dalam mod konduksi yang cetek; tenaga yang terlalu terkonsentrasi menyebabkan percikan dan keporosan. Sistem pengimpal laser industri moden mengintegrasikan kawalan fokus masa nyata untuk mengekalkan ketebalan penembusan yang optimum merentasi susunan kompleks dengan ketebalan berubah-ubah—memastikan kedua-dua pengulangan dan pematuhan terhadap protokol pengesahan ISO 13919-1 dan AWS C5.10.
Soalan Lazim
Soalan: Apakah faktor-faktor yang mempengaruhi ketebalan maksimum bahan yang boleh dikimpal secara laser?
Jawapan: Faktor utama termasuk kuasa output laser, kekonduksian bahan, geometri sambungan, pilihan gas bantu, serta parameter optik seperti fokus sinaran dan saiz titik.
Soalan: Mengapa dua kali ganda kuasa laser tidak menghasilkan dua kali ganda ketebalan kimpalan?
Jawapan: Had fizikal seperti kadar penurunan ketumpatan kuasa, skala penyebaran haba, dan perlindungan plasma menyebabkan pulangan berkurangan, di mana peningkatan ketebalan mengikuti skala logaritma dan bukan skala linear.
Soalan: Apakah bahan-bahan yang paling sesuai untuk pengimpalan laser pada ketebalan tinggi?
A: Keluli karbon mencapai ketebalan laluan tunggal yang paling besar, manakala keluli tahan karat menyokong pengimpalan sehingga 6 mm dengan sambungan berkualiti tinggi dan rintangan kakisan.
Q: Bagaimanakah piawaian seperti ISO 13919-1 dan AWS C5.10 digunakan dalam pengimpalan laser?
A: Piawaian ini menetapkan tolok ukur untuk integriti impalan, yang menghendaki nisbah kedalaman terhadap lebar ≥3:1 untuk aplikasi struktur dan ≥4:1 untuk aplikasi aerospace, bersama metrik kualiti seperti had keporosan dan hakisan.