
 EN



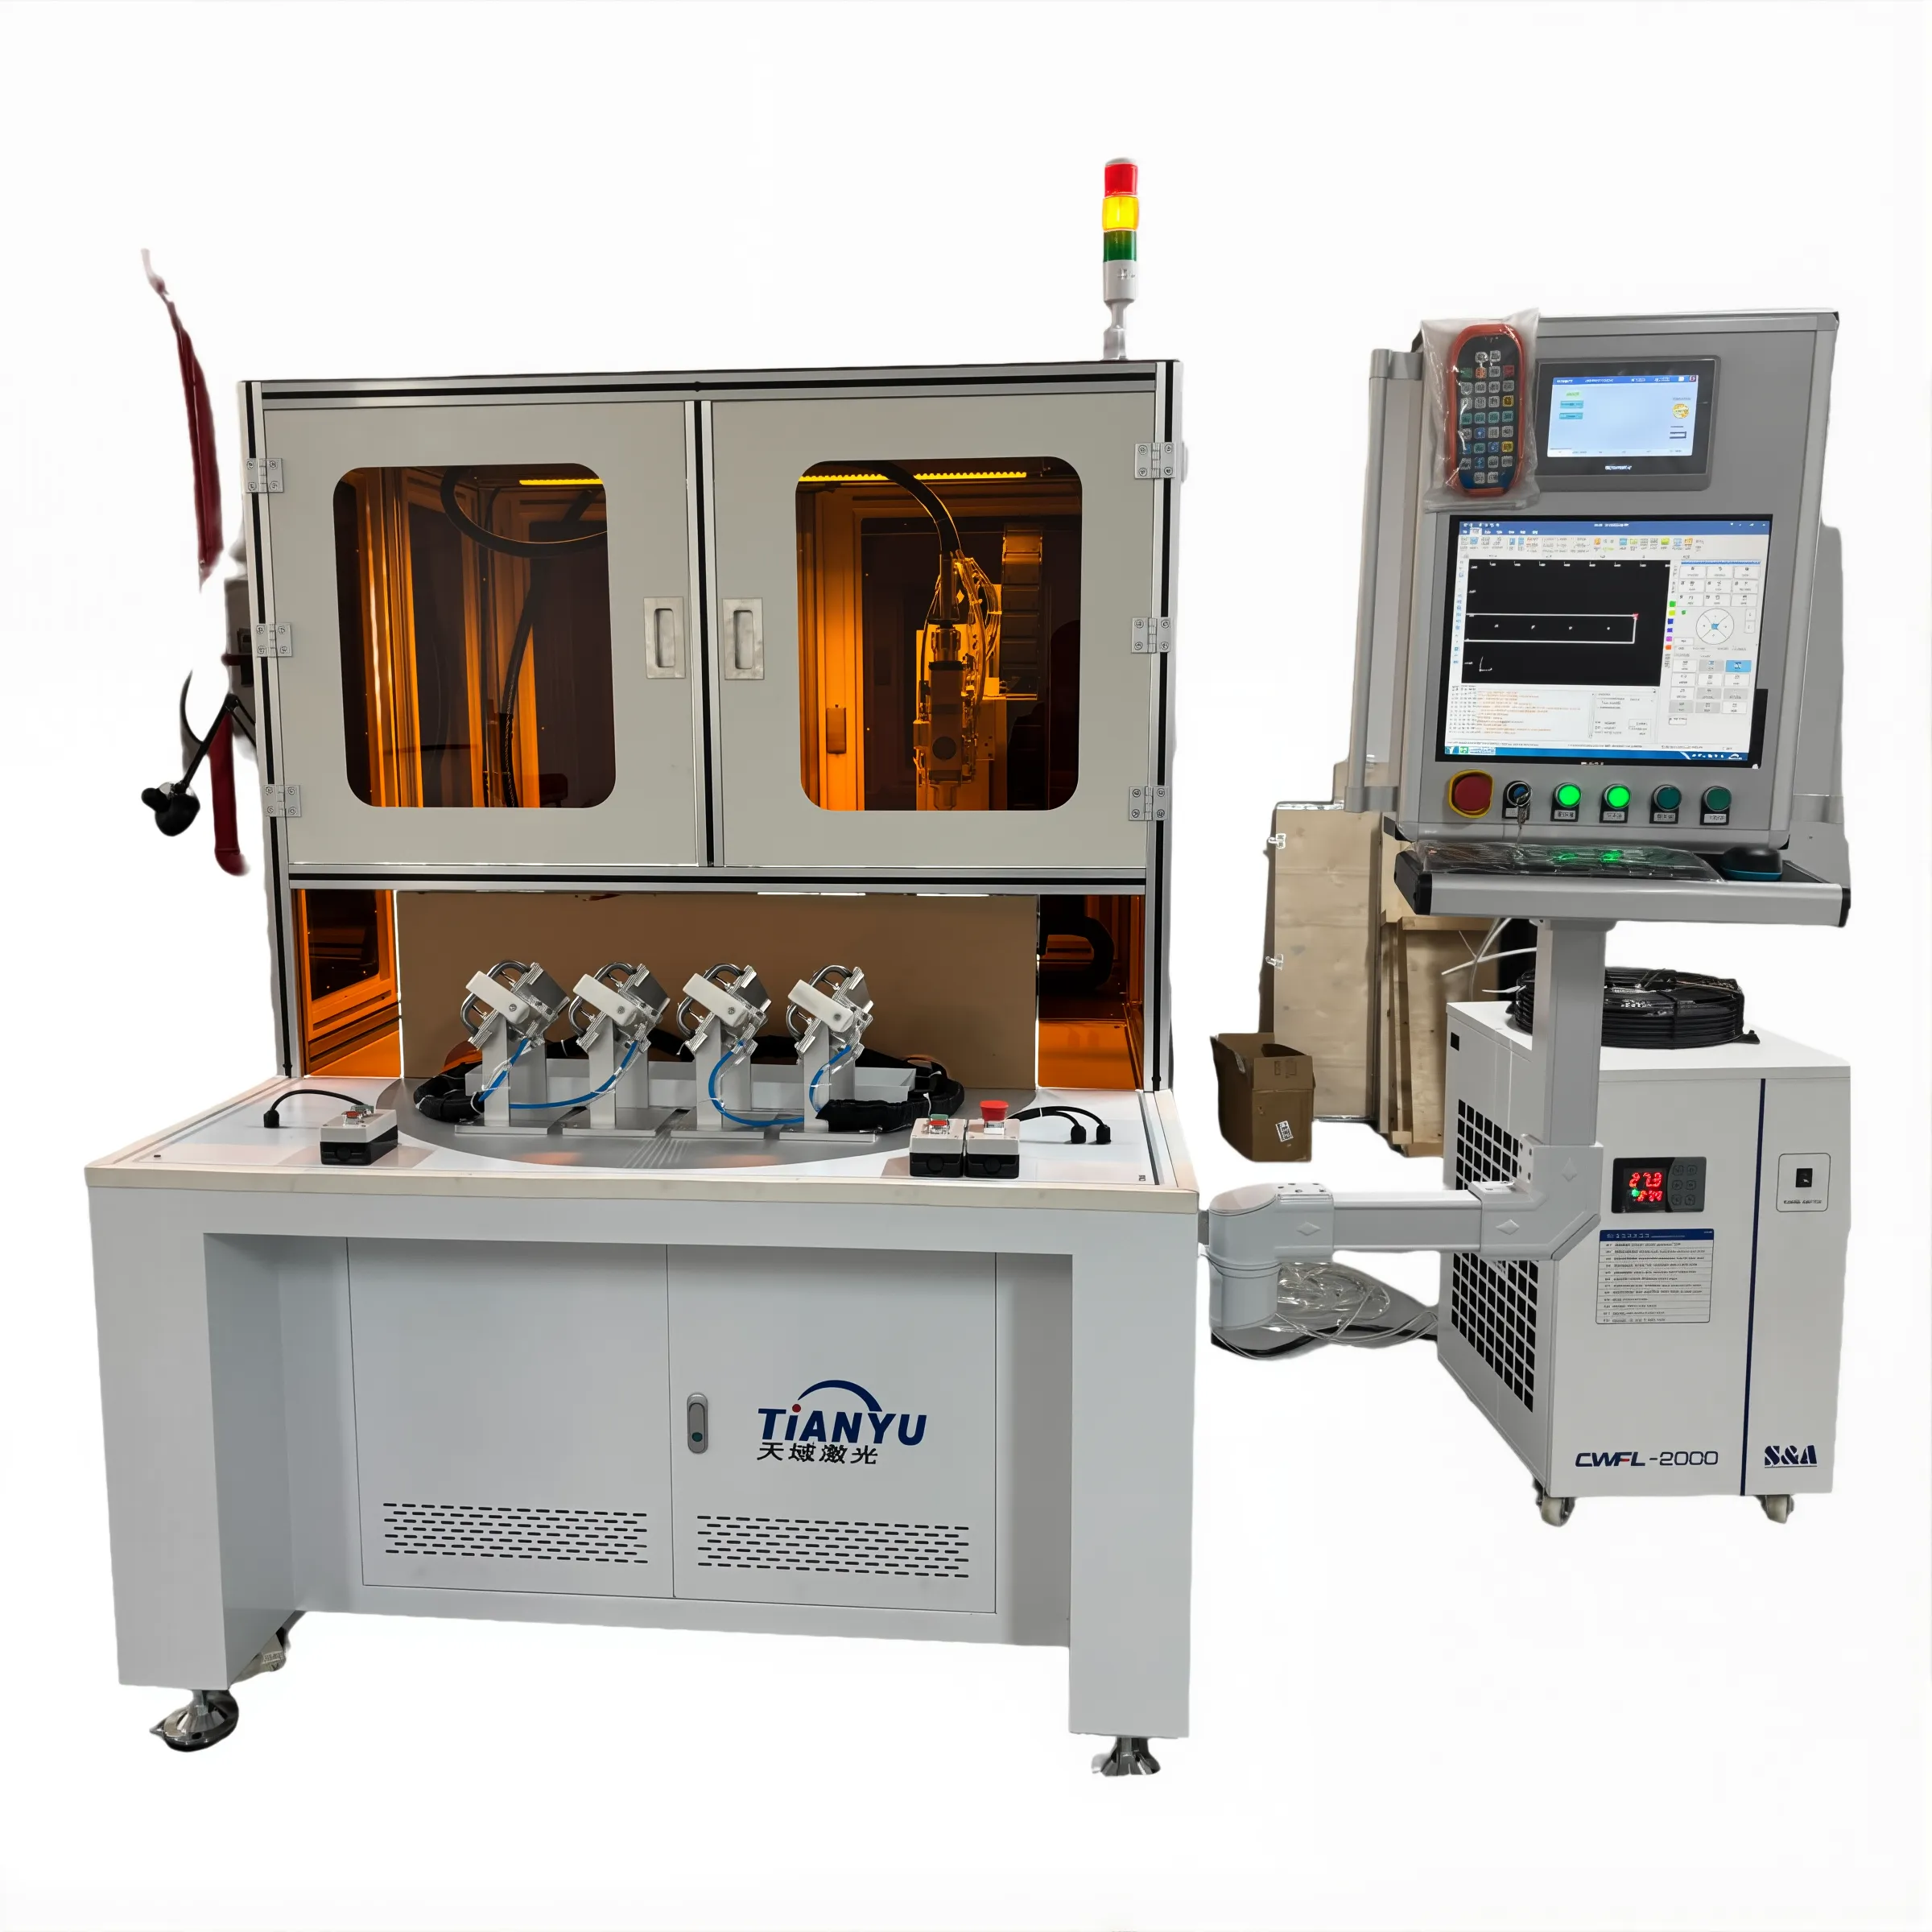
Output ng Kapangyarihan ng Laser Welder at Ang Tunay na Mga Limitasyon Nito sa Kapal
Relasyon ng Kapangyarihan–Kapal sa Karaniwang Klase ng Industrial na Laser Welder (1–20 kW)
Industriyal laser welder sumusunod sa isang mahuhulaan—ngunit hindi linear—na relasyon sa pagitan ng output ng kapangyarihan at ng pinakamataas na kapal na maaaring i-weld. Ang mga makina sa ilalim ng 3 kW ay maaasahang mag-uugnay ng bakal hanggang 4 mm ang kapal; ang mga mid-range na sistema (3–6 kW) ay kaya ang 6–10 mm; at ang mga high-power na yunit (8–20 kW) ay nakakamit ang buong pagpasok sa 12–20+ mm na carbon steel sa ilalim ng optimal na kondisyon. Mahalaga, ang dobleng kapangyarihan ng laser ay hindi hindi dobleng abot-kayang kapal: isang 6 kW na laser ay umaabot sa ~10 mm, habang ang isang 12 kW na sistema ay umaabot lamang sa ~14 mm. Ang ganitong pagbaba ng kita ay nagmumula sa mga pangunahing thermal at optical na limitasyon—hindi sa mga limitasyon ng kagamitan.
Ang mga pangunahing bariabulong nakaaapekto sa ugnayang ito ay kasama ang conductivity ng materyal (ang aluminum ay nangangailangan ng ~20% na higit na lakas kaysa sa bakal para sa katumbas na kapal), geometry ng sambungan (ang square butt joints ay nagbibigay ng ~15% na mas malalim na penetration kaysa sa lap joints), at pagpili ng assist gas (ang mga halo na may helium ay nagpapabuti ng penetration hanggang 25% kumpara sa argon lamang).
| Lakas ng Laser Welder | Pinakamataas na Kapal ng Bakal (mm) | Pinakamataas na Kapal ng Aluminum (mm) |
|---|---|---|
| 1–2 kW | 2–4 | 1.5–3 |
| 3–6 kW | 6–10 | 4–7 |
| 8–12 kW | 12–16 | 8–10 |
| 15–20 kW | 16–20+ | 12–14 |
Ang bilis ng proseso ay biglang bumababa habang tumataas ang kapal: isang 10 kW na laser ay nagsusulat ng 6 mm na bakal sa bilis na 3.2 m/min ngunit nababagal sa 0.8 m/min sa mga seksyon na 12 mm—na nagpapakita ng kompromiso sa pagitan ng lalim at bilis ng produksyon.
Mga Batayan sa Lalim ng Penetration: Mga Pamantayan ng ISO 13919-1 at AWS C5.10 para sa Pagganap ng Laser Welder
Ang ISO 13919-1 at AWS C5.10 ay nagbibigay ng awtoritatibong, partikular na aplikasyong mga batayan para sa kalidad ng laser welding at pagganap ng pagpapasok (penetration). Parehong pamantayan ay binibigyang-diin ang ratio ng lalim sa lapad bilang mahalagang indikador ng integridad ng weld—na nangangailangan ng ≥3:1 para sa mga weld na may buong pagpapasok (full-penetration) para sa istruktura ayon sa Level B ng ISO 13919-1, at ≥4:1 para sa mga kabitang pang-aerobisyon ayon sa AWS C5.10. Halimbawa, isang nakatatakda (qualified) na proseso ng laser welding na may kapasidad na 4 kW para sa 6 mm na carbon steel ay dapat tumugon sa ≤0.3 mm na undercut at ≤5% na porosity ayon sa ISO 13919-1, samantalang ang parehong kapal na 304 stainless steel ay na-verify na nakakamit ang ratio na 4.2:1 sa bilis na 5 m/min—na lumalampas sa mga kinakailangan ng Klase B.
Ang pagsusuri ay umaasa sa macro-etch testing na may toleransya sa pagsukat na ±0.1 mm para sa mga aplikasyong kritikal sa misyon, upang matiyak ang pag-uulit (repeatability) sa bawat produksyon.
Bakit Hindi Duplicado ang Maaaring Kapal na Maiweld Kapag Duplicado ang Kapangyarihan ng Laser Welder
Tatlong magkaugnay na pisikal na pangyayari ang naglilimita sa pagtaas ng kapal mula sa dagdag na kapangyarihan:
-
Pagbaba ng density ng kapangyarihan dahil sa batas ng kabaligtaran na parisukat, ang pagtaas ng kapangyarihan ng sinag nang hindi binabawasan ang sukat ng spot ay nagdudulot ng pabagal na pagtaas ng epekto. Ang isang sinag na 12 kW na nakatuon sa 0.3 mm ay nagbibigay lamang ng humigit-kumulang 23% na mas mataas na intensity kaysa sa isang sinag na 6 kW sa parehong punto ng pagtuon—na hindi sapat upang madoble ang lalim ng pagpasok.
-
Pagkakasukat ng thermal diffusion ang paghahatid ng init ay nagpapabilis nang hindi proporsyonal sa mas makapal na bahagi. Sa carbon steel, ang mga plato na may kapal na 16 mm ay nagpapahatid ng init nang humigit-kumulang 40% na mas mabilis kaysa sa mga plato na may kapal na 8 mm, kaya naman kailangan ng di-linear na input ng enerhiya upang mapanatili ang katatagan ng keyhole.
-
Pag-shield ng plasma sa itaas ng 10 kW, ang ionisadong metal na singaw ay sumisipsip ng 15–30% ng papasok na enerhiya ng laser, na effectively naglilimita sa kahusayan ng coupling.
Kasama-sama, ang mga epekto na ito ay nagreresulta sa pagkakasukat na logarithmic—hindi linear: ang pagpapalima ng kapangyarihan mula sa 5 kW hanggang 20 kW ay nagpapataas ng maximum na kapal ng carbon steel mula sa humigit-kumulang 8 mm hanggang sa humigit-kumulang 16 mm, hindi 32 mm.
Maximum na Kapal na Nakabase sa Materyal para sa Karaniwang Mga Metal
Stainless Steel (304/316): Maaasahang Pagsasalansan mula 0.1 mm hanggang 6 mm gamit ang Optimal na Pag-aadjust ng Laser Welder
Ang mga bakal na may krom at nikel (stainless steels) na klase 304 at 316 ay sumusuporta sa pare-parehong mataas na kalidad na pagpapakawala ng laser sa loob ng napakalawak na saklaw ng kapal—mula sa napakamahinang 0.1 mm na foil na ginagamit sa mga sensor hanggang sa 6 mm na istruktural na plato. Ang tagumpay ay nakasalalay sa tiyak na pagtuon ng sinag, kontroladong pagpasok ng init, at inert na proteksyon (karaniwang argon o halo ng argon at helium) upang maiwasan ang pagbuo ng chromium oxide sa heat-affected zone. Ang mga estratehiya na gumagamit ng maraming pagdaan (multi-pass) ay nagpapahintulot sa buong pagpapasok ng weld sa 5–6 mm na 316L sa bilis hanggang 2 m/min gamit ang 4 kW na fiber laser—na pinapanatili ang resistensya sa korosyon at sumusunod sa mga pamantayan sa paggawa ng ASME BPE at FDA para sa kagamitan sa medisina at pagproseso ng pagkain.
Carbon Steel: Pagpapalawig ng mga limitasyon sa kapal hanggang 16 mm Gamit ang mga Teknik ng Hybrid at Beam-Oscillation Laser Welder
Ang carbon steel ay nakakamit ang pinakamataas na kapasidad ng singilang pagpapalapad (single-pass thickness) sa mga karaniwang metal na ginagamit sa inhinyeriya—hanggang 16 mm—kapag gumagamit ng mga advanced na teknik sa laser welding. Ang hybrid laser-arc welding ay pagsasama ng mga pakinabang ng malalim na pagpasok (deep-penetration) ng enerhiya ng laser at ng kakayahan ng proseso ng arc na mag-deposito ng filler metal at takpan ang mga puwang (gap-bridging), na nagpapahusay ng mga mekanikal na katangian sa mga siksik na (thick-section) sambungan. Ang pag-oscillate ng beam (‘wobble’) ay nagpapakalat ng thermal input nang pahalang, na sumisuppress sa pagkabuo ng mga crack at nagpapabuti ng pag-fuse sa mga grado ng mataas na carbon o mababang alloy. Ang isang 10 kW na laser na may oscillation ay nakakapag-weld ng 12 mm na carbon steel sa bilis na 1.5 m/min habang panatilihin ang tensile strength na higit sa 450 MPa—na nagpapahintulot sa paggamit nito sa mga katawan ng barko, pressure vessels, at mga frame ng mabibigat na makina kung saan ang katiyakan ng istruktura ay hindi pwedeng kompromisa.
Mga Pangunahing Parameter ng Proseso na Nagtatakda ng Lalim ng Pagpasok ng Laser Welder
Pokus ng Beam, Pagpili ng Lens, at Sukat ng Spot: Pagsukat ng Kanilang Epekto sa Ratio ng Lalim sa Lapad
Ang malalim na pagpasok sa laser welding ay nakasalalay nang husto sa pagkamit ng mga density ng kapangyarihan na lumalampas sa 10⁶ W/cm²—ang threshold na kailangan upang magsimula ang matatag na pagbuo ng keyhole.
-
Posisyon ng pokus ng sinag : Ang mga pagkakaiba na mas maliit sa isang milimetro mula sa optimal na posisyon ng focus (karaniwang 0–2 mm sa ilalim ng ibabaw) ay maaaring bawasan ang lalim ng pagpasok hanggang 30%. Ang tumpak na posisyon ay nagpapabilis ng presyon ng usok at pinapanatili ang integridad ng keyhole.
-
Haba ng Focal na Lens : Ang mas maikling focal length (100–200 mm) ay gumagawa ng mas maliit na spot (<0.3 mm), na ideal para sa mataas na density ng kapangyarihan sa mga manipis hanggang katamtamang seksyon, ngunit binabawasan ang toleransya sa depth-of-field. Ang mas mahabang lens (halimbawa, 300 mm) ay pinalalawak ang sukat ng spot at ang Rayleigh length, na nagpapabuti ng pagkakapare-pareho sa iba’t ibang hugis ng sambitan sa mga makapal na materyales.
-
Sukat ng spot : Ang lalim ng pagpasok ay nag-iiba nang berbal sa kuwadrado ng diameter ng spot. Ang pagbawas ng sukat ng spot sa kalahati (halimbawa, mula 0.4 mm patungo sa 0.2 mm) ay nagpapalima ng apat na beses ang density ng kapangyarihan—at sa praktikal na aplikasyon, maaaring itaas ang ratio ng lalim sa lapad mula 3:1 hanggang 8:1 sa stainless steel.
Ang mga sinag na kulang sa pagtuon ay nagreresulta sa mga weld na nasa conduction mode na may mababaw na lalim; ang labis na konsentrasyon ng enerhiya ay nagdudulot ng spatter at porosity. Ang mga modernong sistema ng industrial laser welder ay pinalalapit ang real-time focal control upang mapanatili ang optimal na penetration sa mga kumplikadong, variable-thickness na assembly—na nagpapatitiyak ng parehong repeatability at pagkakasunod sa mga protocol ng ISO 13919-1 at AWS C5.10 na verification.
Madalas Itanong
Tanong: Ano-ano ang mga salik na nakaaapekto sa maximum na kapal ng matutunaw na metal sa laser welding?
Sagot: Ang mga pangunahing salik ay kasama ang output ng laser power, conductivity ng materyal, geometry ng joint, pagpili ng assist gas, at mga optical parameter tulad ng beam focus at spot size.
Tanong: Bakit hindi nadodoble ang kapal ng weld kapag dinodoble ang laser power?
Sagot: Ang mga pisikal na limitasyon tulad ng pagbaba ng power density, paglalawig ng thermal diffusion, at plasma shielding ay nagdudulot ng diminishing returns, kung saan ang pagtaas ng kapal ay sumusunod sa logarithmic—not linear—na paglalawig.
Tanong: Ano-ano ang mga optimal na materyales para sa high-thickness laser welding?
A: Ang carbon steel ay nakakamit ang pinakamalaking kapal sa isang pagpapasa, samantalang ang stainless steel ay sumusuporta sa pag-welding hanggang 6 mm na may mataas na integridad ng mga sambungan at resistensya sa korosyon.
Q: Paano mailalapat ang mga pamantayan tulad ng ISO 13919-1 at AWS C5.10 sa laser welding?
A: Ang mga pamantayang ito ay nagtatakda ng mga batayan para sa integridad ng weld, kailangan ang ratio ng lalim sa lapad na ≥3:1 para sa mga istruktural na aplikasyon at ≥4:1 para sa mga aplikasyon sa aerospace, kasama ang mga sukatan ng kalidad tulad ng mga limitasyon sa porosity at undercut.
Talaan ng Nilalaman
-
Output ng Kapangyarihan ng Laser Welder at Ang Tunay na Mga Limitasyon Nito sa Kapal
- Relasyon ng Kapangyarihan–Kapal sa Karaniwang Klase ng Industrial na Laser Welder (1–20 kW)
- Mga Batayan sa Lalim ng Penetration: Mga Pamantayan ng ISO 13919-1 at AWS C5.10 para sa Pagganap ng Laser Welder
- Bakit Hindi Duplicado ang Maaaring Kapal na Maiweld Kapag Duplicado ang Kapangyarihan ng Laser Welder
- Maximum na Kapal na Nakabase sa Materyal para sa Karaniwang Mga Metal
- Mga Pangunahing Parameter ng Proseso na Nagtatakda ng Lalim ng Pagpasok ng Laser Welder
- Madalas Itanong