
 EN



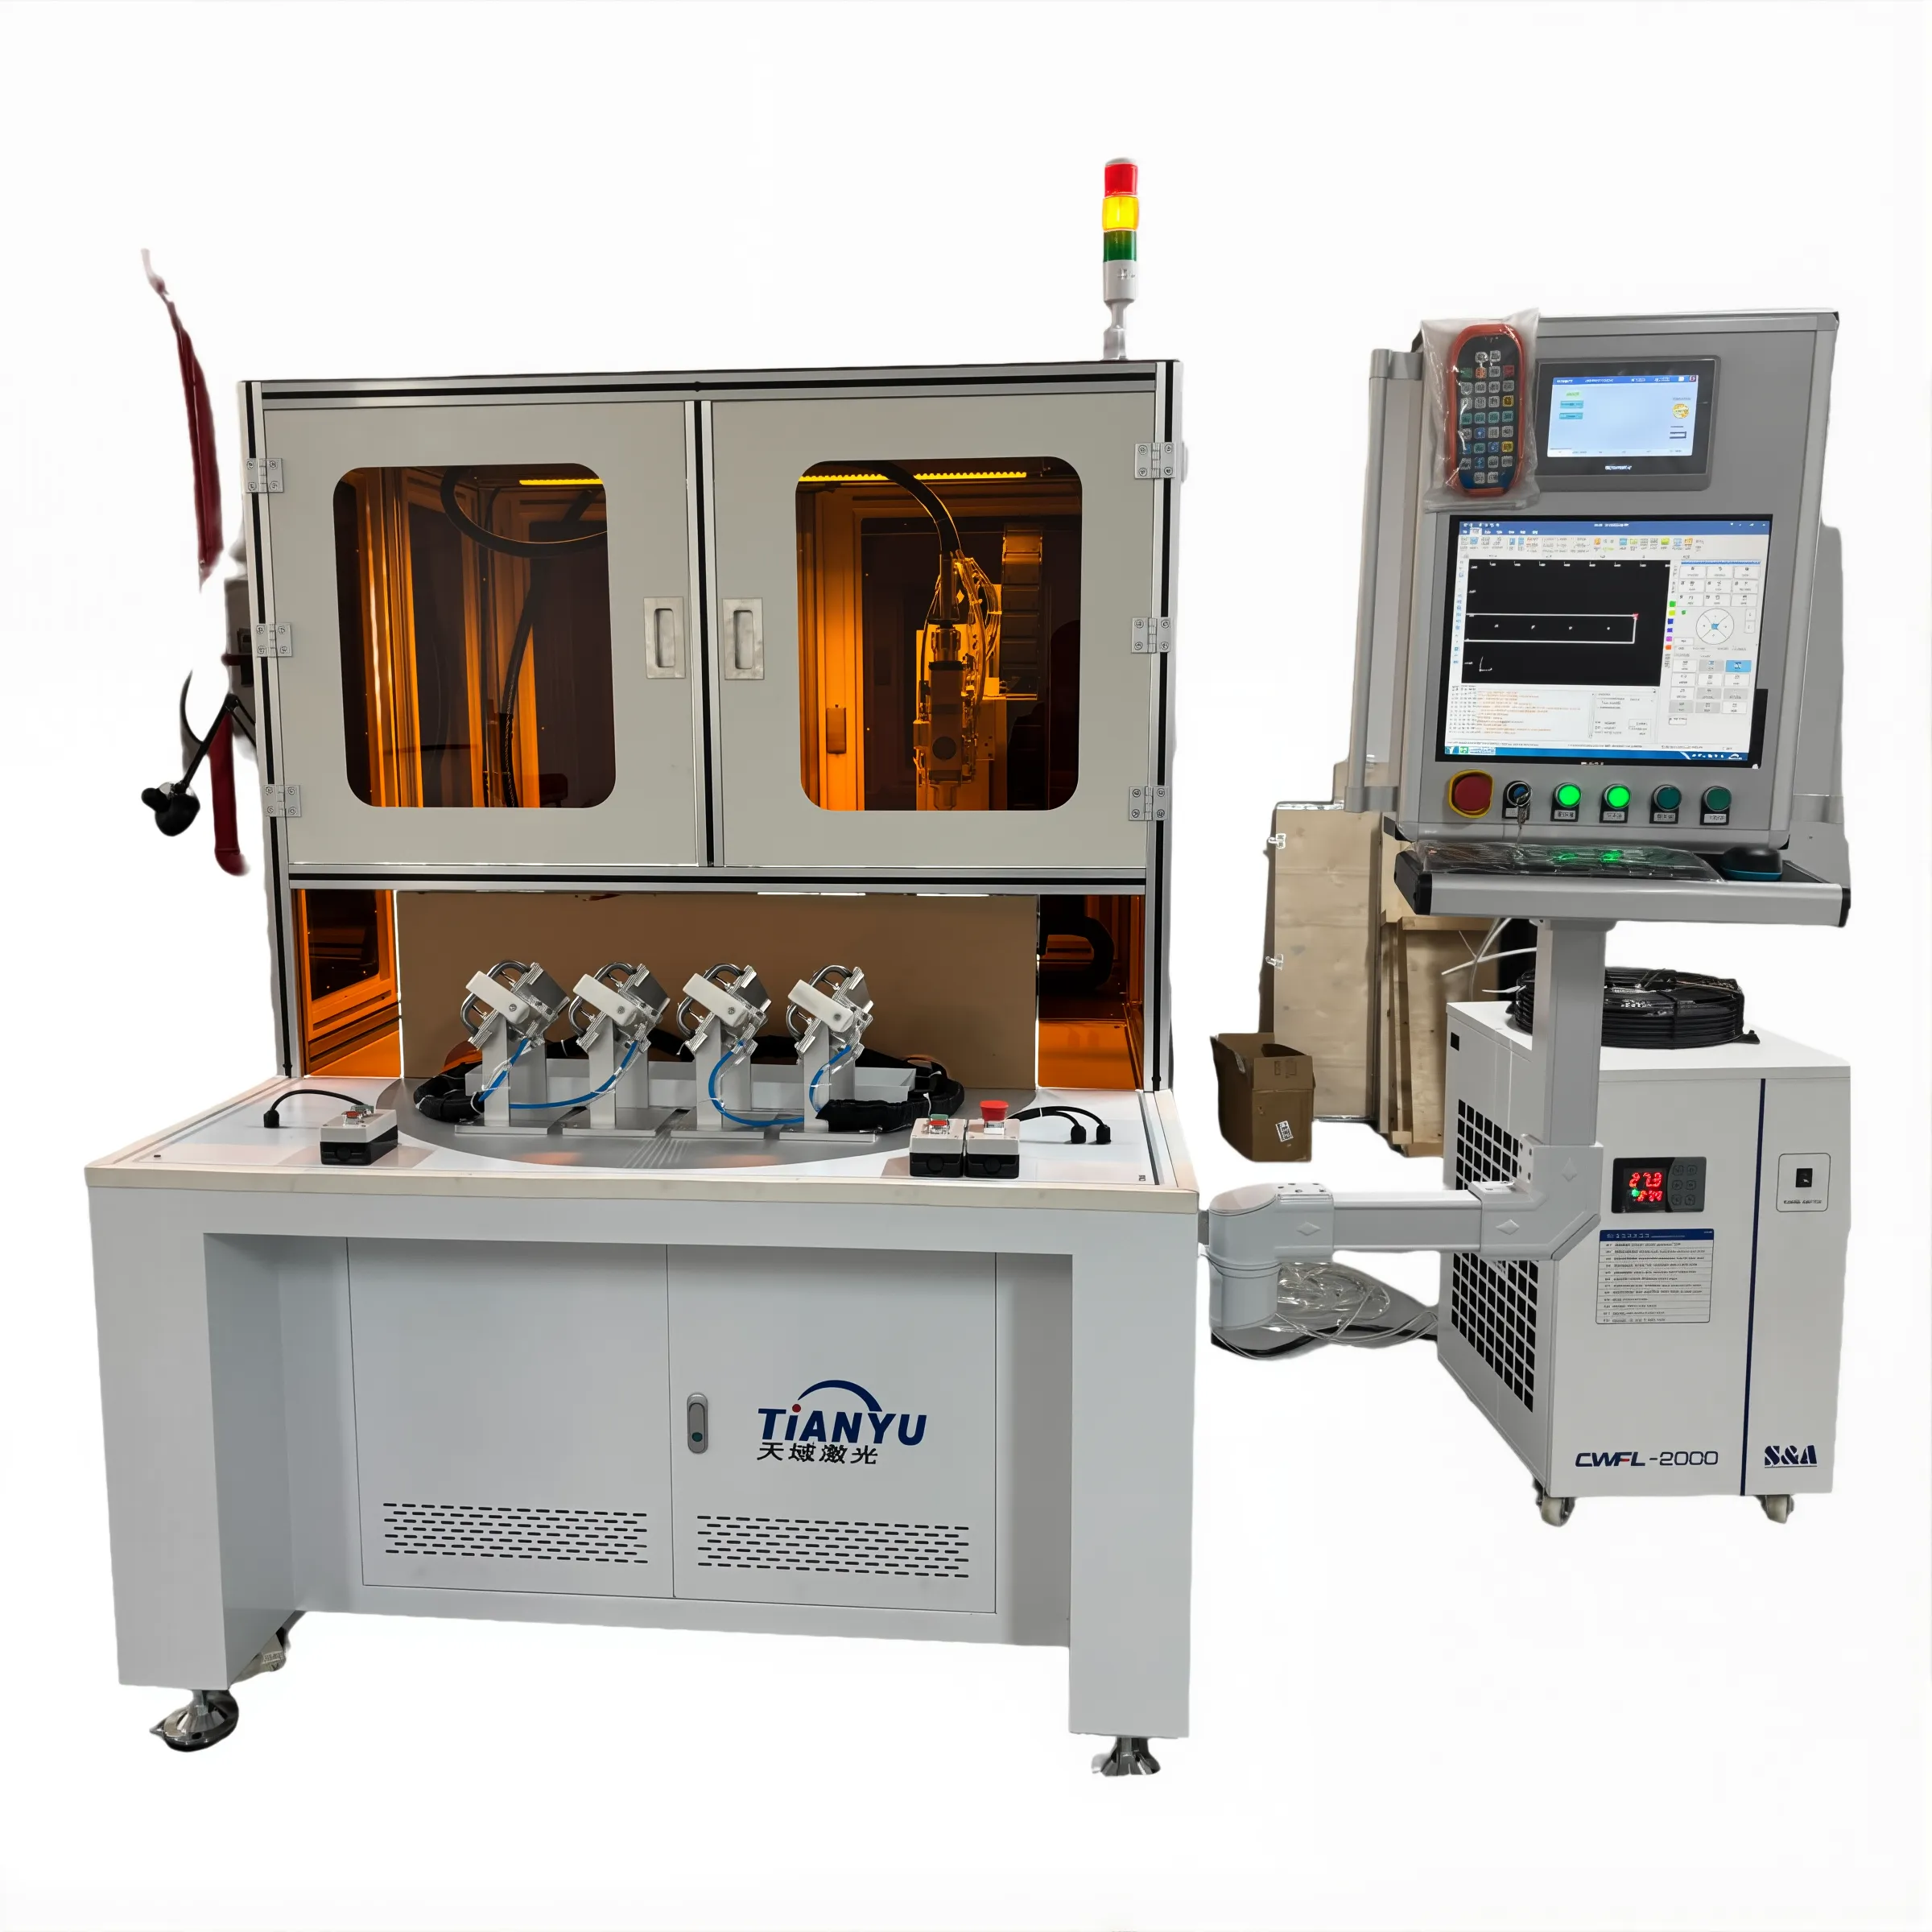
Puissance de sortie des soudeuses laser et leurs limites réelles d'épaisseur
Relation puissance–épaisseur selon les classes industrielles courantes de soudeuses laser (1–20 kW)
Industriel soudeur laser suivent une relation prévisible, mais non linéaire, entre la puissance de sortie et l'épaisseur maximale soudable. Les machines inférieures à 3 kW permettent de souder de façon fiable de l'acier jusqu'à 4 mm d'épaisseur ; les systèmes intermédiaires (3–6 kW) traitent 6–10 mm ; et les unités haute puissance (8–20 kW) assurent une pénétration complète dans de l'acier au carbone de 12–20+ mm dans des conditions optimales. Il est essentiel de noter que doubler la puissance laser ne pas épaisseur réalisable doublée : un laser de 6 kW atteint environ 10 mm, tandis qu’un système de 12 kW n’atteint que ~14 mm. Ce rendement décroissant découle de contraintes thermiques et optiques fondamentales, et non de limitations liées à l’équipement.
Les variables clés modulant cette relation comprennent la conductivité du matériau (l’aluminium nécessite environ 20 % de puissance supplémentaire par rapport à l’acier pour une épaisseur équivalente), la géométrie du joint (les joints bout à bout carrés permettent une pénétration d’environ 15 % plus profonde que les joints en recouvrement) et le choix du gaz auxiliaire (les mélanges à base d’hélium améliorent la pénétration jusqu’à 25 % par rapport à l’argon seul).
| Puissance du poste de soudage laser | Épaisseur maximale d’acier (mm) | Épaisseur maximale d’aluminium (mm) |
|---|---|---|
| 1–2 kW | 2–4 | 1.5–3 |
| 3–6 kW | 6–10 | 4–7 |
| 8–12 kW | 12–16 | 8–10 |
| 15–20 kW | 16–20+ | 12–14 |
La vitesse de traitement diminue fortement avec l’épaisseur : un laser de 10 kW soude de l’acier de 6 mm à 3,2 m/min, mais ralentit à 0,8 m/min sur des sections de 12 mm — mettant ainsi en évidence le compromis entre profondeur de pénétration et débit.
Références relatives à la profondeur de pénétration : normes ISO 13919-1 et AWS C5.10 pour les performances des postes de soudage laser
Les normes ISO 13919-1 et AWS C5.10 fournissent des références reconnues et spécifiques à l’application en matière de qualité des soudures au laser et de performance en pénétration. Ces deux normes mettent l’accent sur le rapport profondeur/surface comme indicateur critique de l’intégrité de la soudure : un rapport ≥ 3:1 est requis pour les soudures structurelles en pénétration totale conformément au niveau B de l’ISO 13919-1, et un rapport ≥ 4:1 pour les assemblages destinés à l’aérospatiale selon l’AWS C5.10. Par exemple, un procédé laser homologué de 4 kW utilisé pour souder de l’acier au carbone d’une épaisseur de 6 mm doit respecter une sous-coupe ≤ 0,3 mm et une porosité ≤ 5 % conformément à l’ISO 13919-1 ; quant à la même épaisseur en acier inoxydable 304, il a été vérifié qu’un rapport de 4,2:1 pouvait être atteint à une vitesse de 5 m/min — dépassant ainsi les exigences de la classe B.
La vérification repose sur des essais macrographiques avec une tolérance de mesure de ± 0,1 mm pour les applications critiques, garantissant ainsi la reproductibilité d’un lot de production à l’autre.
Pourquoi doubler la puissance du poste de soudage au laser ne double pas l’épaisseur maximale réalisable
Trois phénomènes physiques interdépendants limitent les gains d’épaisseur liés à l’augmentation de la puissance :
-
Atténuation de la densité de puissance : En raison de la loi en carré inverse, augmenter la puissance du faisceau sans réduire la taille du point focal donne des rendements décroissants. Un faisceau de 12 kW focalisé sur un diamètre de 0,3 mm délivre une intensité seulement d’environ 23 % supérieure à celle d’un faisceau de 6 kW focalisé de la même manière — ce qui est insuffisant pour doubler la pénétration.
-
Échelle de diffusion thermique : La conduction thermique s’accélère de façon disproportionnée dans les sections plus épaisses. Dans l’acier au carbone, les tôles de 16 mm conduisent la chaleur environ 40 % plus rapidement que les tôles de 8 mm, ce qui exige une augmentation non linéaire de l’apport énergétique afin de maintenir la stabilité de la cavité (keyhole).
-
Blindage par plasma : Au-delà de 10 kW, la vapeur métallique ionisée absorbe de 15 à 30 % de l’énergie laser incidente, limitant ainsi efficacement le rendement de couplage.
Ces effets combinés produisent une évolution logarithmique — et non linéaire — : quadrupler la puissance, de 5 kW à 20 kW, augmente l’épaisseur maximale traitable de l’acier au carbone de ~8 mm à ~16 mm, et non à 32 mm.
Épaisseur maximale spécifique au matériau pour les métaux courants
Acier inoxydable (304/316) : Soudage fiable de 0,1 mm à 6 mm avec optimisation du poste de soudage laser
Les aciers inoxydables 304 et 316 permettent un soudage laser cohérent et de haute intégrité sur une gamme d’épaisseurs exceptionnelle — allant des feuilles ultraminces de 0,1 mm utilisées dans les capteurs aux tôles structurelles de 6 mm. La réussite repose sur une focalisation précise du faisceau, un contrôle rigoureux de l’apport thermique et une protection par gaz inerte (généralement de l’argon ou des mélanges argon-hélium) afin d’éviter la formation d’oxyde de chrome dans la zone affectée thermiquement. Des stratégies multi-passes permettent d’obtenir des soudures en pénétration totale sur des épaisseurs de 5 à 6 mm d’acier inoxydable 316L à des vitesses atteignant 2 m/min à l’aide de lasers à fibre de 4 kW — préservant ainsi la résistance à la corrosion et répondant aux normes de fabrication ASME BPE et conformes à la FDA pour les équipements médicaux et les installations de transformation alimentaire.
Acier au carbone : repousser les limites d’épaisseur jusqu’à 16 mm à l’aide de techniques de soudage laser hybrides et à oscillation de faisceau
L'acier au carbone atteint la capacité maximale d'épaisseur en un seul passage parmi les métaux courants utilisés en ingénierie — jusqu'à 16 mm — lorsqu'on exploite des techniques avancées de soudage laser. Le soudage hybride laser-arc associe les avantages de pénétration profonde de l'énergie laser à la capacité de dépôt de métal d'apport et de pontage des joints imparfaits propres aux procédés à arc, améliorant ainsi les propriétés mécaniques des assemblages en sections épaisses. L'oscillation du faisceau (« wobble ») répartit l'apport thermique latéralement, ce qui supprime la formation de fissures et améliore la fusion dans les aciers à haut taux de carbone ou à faible teneur en alliages. Un laser de 10 kW équipé d'une fonction d'oscillation soude de l'acier au carbone d'une épaisseur de 12 mm à une vitesse de 1,5 m/min tout en conservant une résistance à la traction supérieure à 450 MPa — permettant son utilisation dans les coques de navires, les récipients sous pression et les châssis de machines lourdes, où la fiabilité structurelle est une exigence absolue.
Paramètres procéduraux clés déterminant la profondeur de pénétration du poste à souder laser
Mise au point du faisceau, choix de la lentille et taille du spot : quantification de leur incidence sur le rapport profondeur/ largeur
La pénétration profonde en soudage laser dépend fortement de l’atteinte de densités de puissance supérieures à 10⁶ W/cm² — seuil requis pour initier une formation stable de la cavité (keyhole). Trois paramètres optiques interdépendants régissent ce phénomène :
-
Position du foyer du faisceau position du foyer : Des écarts inférieurs au millimètre par rapport au positionnement focal optimal (généralement situé à 0–2 mm sous la surface) peuvent réduire la pénétration jusqu’à 30 %. Un positionnement précis stabilise la pression de vapeur et maintient l’intégrité de la cavité.
-
Longueur focale de l'objectif longueur focale : Des longueurs focales plus courtes (100–200 mm) produisent des taches plus petites (< 0,3 mm), idéales pour obtenir une forte densité de puissance dans les sections minces à moyennes, mais réduisent la tolérance en profondeur de champ. Des lentilles plus longues (par exemple, 300 mm) élargissent la tache et la longueur de Rayleigh, améliorant ainsi la reproductibilité sur des géométries d’assemblage variables dans les matériaux épais.
-
Taille du point diamètre de la tache : La profondeur de pénétration varie inversement avec le carré du diamètre de la tache. Diviser par deux le diamètre de la tache (par exemple, de 0,4 mm à 0,2 mm) quadruple la densité de puissance — et, dans la pratique, peut faire passer le rapport profondeur-sur-largeur de 3:1 à 8:1 dans l’acier inoxydable.
Des faisceaux sous-focalisés entraînent des soudures en mode conduction peu profondes ; une concentration excessive de l’énergie provoque des projections et de la porosité. Les systèmes modernes de soudage laser industriels intègrent un contrôle focal en temps réel afin de maintenir une pénétration optimale sur des assemblages complexes présentant des épaisseurs variables, garantissant ainsi à la fois la reproductibilité et la conformité aux protocoles de vérification ISO 13919-1 et AWS C5.10.
FAQ
Q : Quels facteurs influencent l’épaisseur maximale soudable en soudage laser ?
R : Les principaux facteurs sont la puissance du laser, la conductivité du matériau, la géométrie du joint, le choix du gaz d’assistance, ainsi que les paramètres optiques tels que la focalisation du faisceau et la taille du point focal.
Q : Pourquoi doubler la puissance laser ne double-t-il pas l’épaisseur soudable ?
R : Des contraintes physiques telles que l’atténuation de la densité de puissance, l’échelle de diffusion thermique et le blindage par plasma entraînent des rendements décroissants, avec une augmentation logarithmique plutôt que linéaire de l’épaisseur.
Q : Quels sont les matériaux optimaux pour le soudage laser à forte épaisseur ?
A : L'acier au carbone permet l'épaisseur maximale en une seule passe, tandis que l'acier inoxydable autorise le soudage jusqu'à 6 mm avec des joints de haute intégrité et une résistance à la corrosion.
Q : Comment les normes telles que l'ISO 13919-1 et l'AWS C5.10 s'appliquent-elles au soudage laser ?
A : Ces normes établissent des références pour l'intégrité des soudures, exigeant des rapports profondeur/ largeur ≥ 3:1 pour les applications structurelles et ≥ 4:1 pour les applications aérospatiales, ainsi que des critères de qualité tels que les limites de porosité et de manque de pénétration.
Table des matières
-
Puissance de sortie des soudeuses laser et leurs limites réelles d'épaisseur
- Relation puissance–épaisseur selon les classes industrielles courantes de soudeuses laser (1–20 kW)
- Références relatives à la profondeur de pénétration : normes ISO 13919-1 et AWS C5.10 pour les performances des postes de soudage laser
- Pourquoi doubler la puissance du poste de soudage au laser ne double pas l’épaisseur maximale réalisable
- Épaisseur maximale spécifique au matériau pour les métaux courants
- Paramètres procéduraux clés déterminant la profondeur de pénétration du poste à souder laser
- FAQ