
 EN



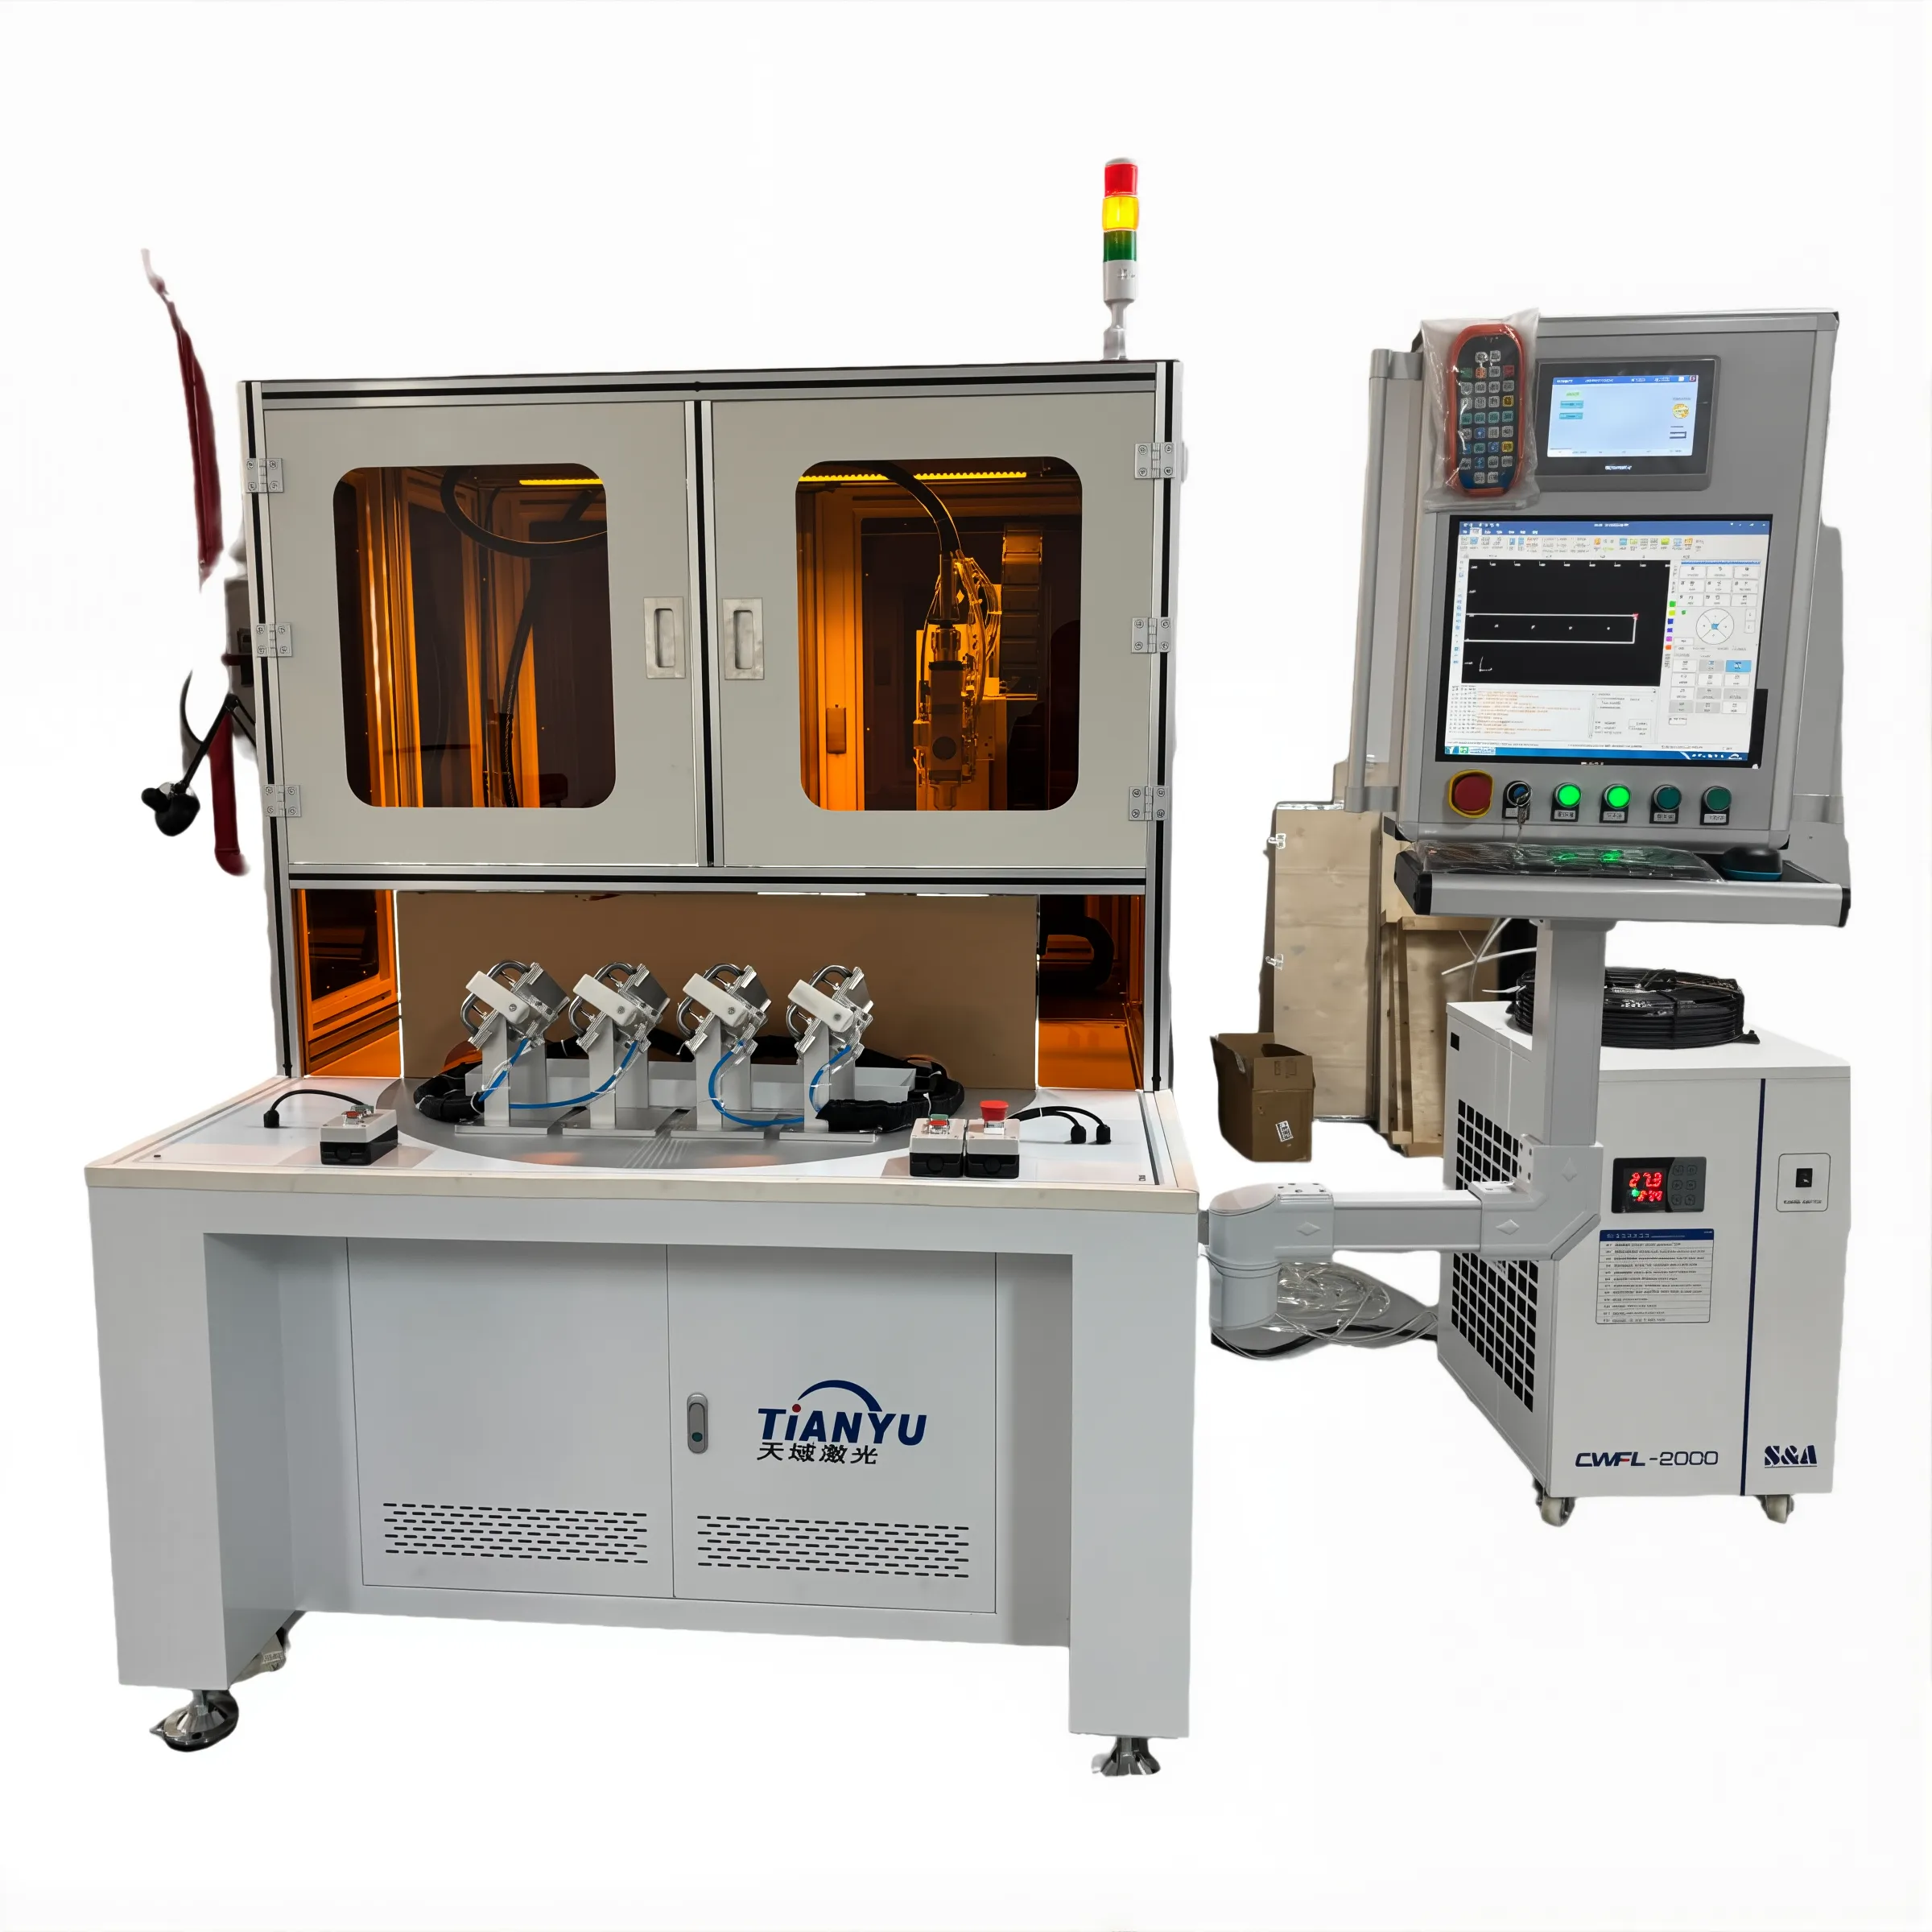
레이저 용접기 출력과 실제 적용 가능한 두께 제한
일반 산업용 레이저 용접기 등급(1–20 kW)별 출력–두께 관계
산업 레이저 용접기 출력과 최대 용접 가능 두께 사이의 관계는 예측 가능하지만 비선형적입니다. 3 kW 미만 기기는 강철을 최대 4 mm까지 안정적으로 접합할 수 있으며, 중간 출력 기기(3–6 kW)는 6–10 mm를 처리할 수 있고, 고출력 기기(8–20 kW)는 최적 조건에서 탄소강을 12–20+ mm까지 완전 침투 용접할 수 있습니다. 특히 주목할 점은 레이저 출력을 2배로 증가시켜도 아니요 두 배의 달성 가능한 두께: 6 kW 레이저는 약 10 mm에 도달하지만, 12 kW 시스템은 약 14 mm까지 확장될 뿐이다. 이러한 수익 체감 현상은 장비의 한계가 아니라 근본적인 열적 및 광학적 제약에서 비롯된다.
이 관계를 조절하는 주요 변수에는 재료의 열전도율(알루미늄은 동일 두께의 강철보다 약 20% 더 높은 출력을 필요로 함), 이음부 형상(정방형 버트 이음부는 랩 이음부보다 약 15% 더 깊은 침투 깊이를 제공함), 보조 가스 선택(헬륨 기반 혼합 가스는 아르곤 단독 사용 대비 최대 25% 향상된 침투 깊이를 제공함) 등이 있다.
| 레이저 용접기 출력 | 최대 강철 두께(mm) | 최대 알루미늄 두께(mm) |
|---|---|---|
| 1–2 kW | 2–4 | 1.5–3 |
| 3–6 kW | 6–10 | 4–7 |
| 8–12 kW | 12–16 | 8–10 |
| 15–20 kW | 16–20+ | 12–14 |
가공 속도는 두께 증가에 따라 급격히 감소한다: 10 kW 레이저는 6 mm 강철을 분당 3.2 m의 속도로 용접하지만, 12 mm 구간에서는 분당 0.8 m로 느려지며, 이는 침투 깊이와 처리량 간의 상충 관계를 명확히 보여준다.
침투 깊이 기준치: 레이저 용접기 성능을 위한 ISO 13919-1 및 AWS C5.10 표준
ISO 13919-1 및 AWS C5.10은 레이저 용접 품질 및 침투 성능에 대한 권위 있는 응용 분야별 기준을 제공한다. 두 표준 모두 용접 강도의 핵심 지표로서 깊이대폭비(depth-to-width ratio)를 강조하며, ISO 13919-1 Level B에 따라 완전 침투 구조용 접합부의 경우 ≥3:1, AWS C5.10에 따라 항공우주 등급 접합부의 경우 ≥4:1을 요구한다. 예를 들어, 6 mm 탄소강을 용접하는 인증된 4 kW 레이저 공정은 ISO 13919-1에 따라 최대 0.3 mm의 언더컷(undercut) 및 최대 5%의 기공률(porosity)을 충족해야 하며, 동일한 두께의 304 스테인리스강에서는 5 m/min의 속도에서 4.2:1의 비율 달성이 검증되어 Class B 요구사항을 초과한다.
검증은 임무 핵심 응용 분야에 대해 ±0.1 mm의 측정 허용오차를 갖는 매크로 에칭 시험(macro-etch testing)에 의존하며, 양산 공정 전반에 걸친 재현성을 보장한다.
레이저 용접기 출력을 2배 증가시켜도 최대 용접 가능 두께가 2배로 증가하지 않는 이유
출력 증가에 따른 두께 증가를 제약하는 세 가지 상호 연관된 물리적 현상은 다음과 같다:
-
출력 밀도 감쇠 역제곱 법칙으로 인해, 빔 크기를 줄이지 않고 빔 출력만 증가시키면 점진적으로 감소하는 효과만 얻게 된다. 0.3 mm로 집속된 12 kW 빔은 동일한 초점 조건에서 6 kW 빔보다 강도를 약 23%만 높일 수 있으며, 이는 침투 깊이를 두 배로 늘리기에 부족하다.
-
열 확산 규모 두꺼운 단면에서 열 전도는 비례적으로 가속화된다. 탄소강의 경우, 16 mm 두께 판재는 8 mm 두께 판재보다 약 40% 더 빠르게 열을 전도하므로, 키홀 안정성을 유지하기 위해 비선형적인 에너지 입력이 요구된다.
-
플라즈마 차폐 10 kW 이상에서 이온화된 금속 증기가 입사 레이저 에너지의 15~30%를 흡수하여 실질적으로 에너지 결합 효율을 제한한다.
이러한 효과들이 복합적으로 작용하면, 선형이 아닌 로그 형태의 규모 증가가 발생한다: 출력을 5 kW에서 20 kW로 4배 증가시켜도, 탄소강의 최대 용접 가능 두께는 약 8 mm에서 약 16 mm로 증가할 뿐, 32 mm로는 증가하지 않는다.
일반 금속별 재료 특성에 따른 최대 용접 두께
스테인리스강(304/316): 레이저 용접기 최적화 시 0.1 mm에서 6 mm까지 신뢰성 있는 용접 가능
스테인리스강 304 및 316은 초박형 센서용 0.1mm 호일부터 6mm 구조용 판재에 이르기까지 뛰어난 두께 범위 전반에 걸쳐 일관적이고 고신뢰성의 레이저 용접을 지원합니다. 성공 여부는 빔의 정밀한 집광, 열 입력의 제어, 그리고 열영향부(HAZ)에서 크롬 산화물 형성을 방지하기 위한 불활성 가스 차폐(일반적으로 아르곤 또는 아르곤-헬륨 혼합 가스)에 달려 있습니다. 다중패스 전략을 적용하면 4kW 파이버 레이저를 사용해 5–6mm 두께의 316L 스테인리스강을 최대 분당 2미터의 속도로 완전 관통 용접할 수 있으며, 이는 내식성을 유지하고 의료기기 및 식품 가공 장비 제조를 위한 ASME BPE 및 FDA 적합성 기준을 충족합니다.
탄소강: 하이브리드 및 빔 진동 레이저 용접 기술을 활용하여 최대 16mm 두께까지 용접 한계를 확장
탄소강은 일반적인 공학용 금속 중에서 레이저 용접 기술을 활용할 때 단일 패스로 얻을 수 있는 최대 두께 능력을 갖추며, 최대 16 mm에 달한다. 하이브리드 레이저-아크 용접은 레이저 에너지의 심부 침투 특성과 아크 공정의 충전재 공급 및 간극 다리 역량을 결합함으로써 두꺼운 단면 접합부의 기계적 성질을 향상시킨다. 빔 진동(‘와블’)은 열 입력을 횡방향으로 분산시켜 고탄소강 또는 저합금강 등급에서 균열 발생을 억제하고 융착성을 개선한다. 10 kW 레이저를 진동 모드로 사용하면 탄소강 12 mm를 분당 1.5 m 속도로 용접하면서 인장 강도를 450 MPa 이상 유지할 수 있으며, 이는 선체, 압력 용기, 중장비 프레임 등 구조적 신뢰성이 절대적으로 요구되는 응용 분야에 적용 가능하게 한다.
레이저 용접기의 침투 깊이를 결정하는 주요 공정 변수
빔 집광, 렌즈 선택 및 스폿 크기: 깊이-폭 비율에 미치는 영향 정량화
레이저 용접에서 깊은 침투는 10⁶ W/cm²를 초과하는 출력 밀도를 달성하는 데 크게 의존하며, 이는 안정적인 키홀 형성을 유도하기 위한 임계값이다. 이를 지배하는 세 가지 상호 의존적인 광학 파라미터는 다음과 같다.
-
빔 초점 위치 초점 위치 정확도: 최적 초점 위치(일반적으로 표면 아래 0–2 mm)에서 1mm 미만의 편차가 발생하면 침투 깊이가 최대 30%까지 감소할 수 있다. 정밀한 위치 조정은 증기 압력을 안정화시키고 키홀의 구조적 무결성을 유지한다.
-
렌즈 초점 거리 초점 거리: 짧은 초점 거리(100–200 mm)는 얇은 부터 중간 두께까지의 재료에 적합한 작은 광점(<0.3 mm)을 생성하여 높은 출력 밀도를 실현하지만, 심도 허용 범위(Depth-of-Field Tolerance)는 줄어든다. 반면, 긴 초점 거리(예: 300 mm)는 광점 크기와 레일리 길이(Rayleigh Length)를 확대하여 두꺼운 재료에서 변동성이 큰 접합 기하학적 형상에도 일관된 용접 성능을 제공한다.
-
점 크기 광점 직경의 제곱에 반비례하여 침투 깊이가 결정된다. 즉, 광점 크기를 절반으로 줄이면(예: 0.4 mm에서 0.2 mm로), 출력 밀도는 4배 증가하며, 실제 스테인리스강 용접에서는 침투 깊이 대 폭 비율(Depth-to-Width Ratio)이 3:1에서 8:1로 향상될 수 있다.
초점이 맞지 않은 빔은 얕은 전도 모드 용접을 유발하며, 과도하게 집중된 에너지는 스패터와 기공을 유발합니다. 최신 산업용 레이저 용접 시스템은 복잡하고 두께가 변하는 조립체 전체에 걸쳐 최적의 침투 깊이를 유지하기 위해 실시간 초점 제어 기능을 통합하여 반복성과 ISO 13919-1 및 AWS C5.10 검증 프로토콜 준수를 동시에 보장합니다.
자주 묻는 질문
Q: 레이저 용접에서 최대 용접 가능 두께에 영향을 주는 요인은 무엇인가요?
A: 주요 요인으로는 레이저 출력, 재료의 열전도율, 이음부 형상, 어시스트 가스 선택, 그리고 빔 초점 및 광점 크기와 같은 광학 파라미터가 있습니다.
Q: 왜 레이저 출력을 두 배로 늘려도 용접 두께가 두 배로 증가하지 않나요?
A: 전력 밀도 감쇠, 열 확산 규모 변화, 플라즈마 차폐와 같은 물리적 제약으로 인해 점진적인 수익 감소 현상이 발생하며, 두께 증가는 선형이 아닌 로그 스케일로 증가합니다.
Q: 고두께 레이저 용접에 가장 적합한 재료는 무엇인가요?
A: 탄소강은 최대 단일 패스 두께를 달성할 수 있으며, 스테인리스강은 높은 품질의 용접 이음부와 내식성을 유지하면서 최대 6 mm 두께까지 용접을 지원합니다.
Q: ISO 13919-1 및 AWS C5.10과 같은 표준은 레이저 용접에 어떻게 적용되나요?
A: 이러한 표준은 용접 품질 기준을 설정하며, 구조용 응용 분야에서는 용접 깊이 대 폭 비율(깊이:폭)이 3:1 이상, 항공우주 응용 분야에서는 4:1 이상을 요구하고, 기공률 및 언더컷 한계 등 품질 지표도 규정합니다.