
 EN



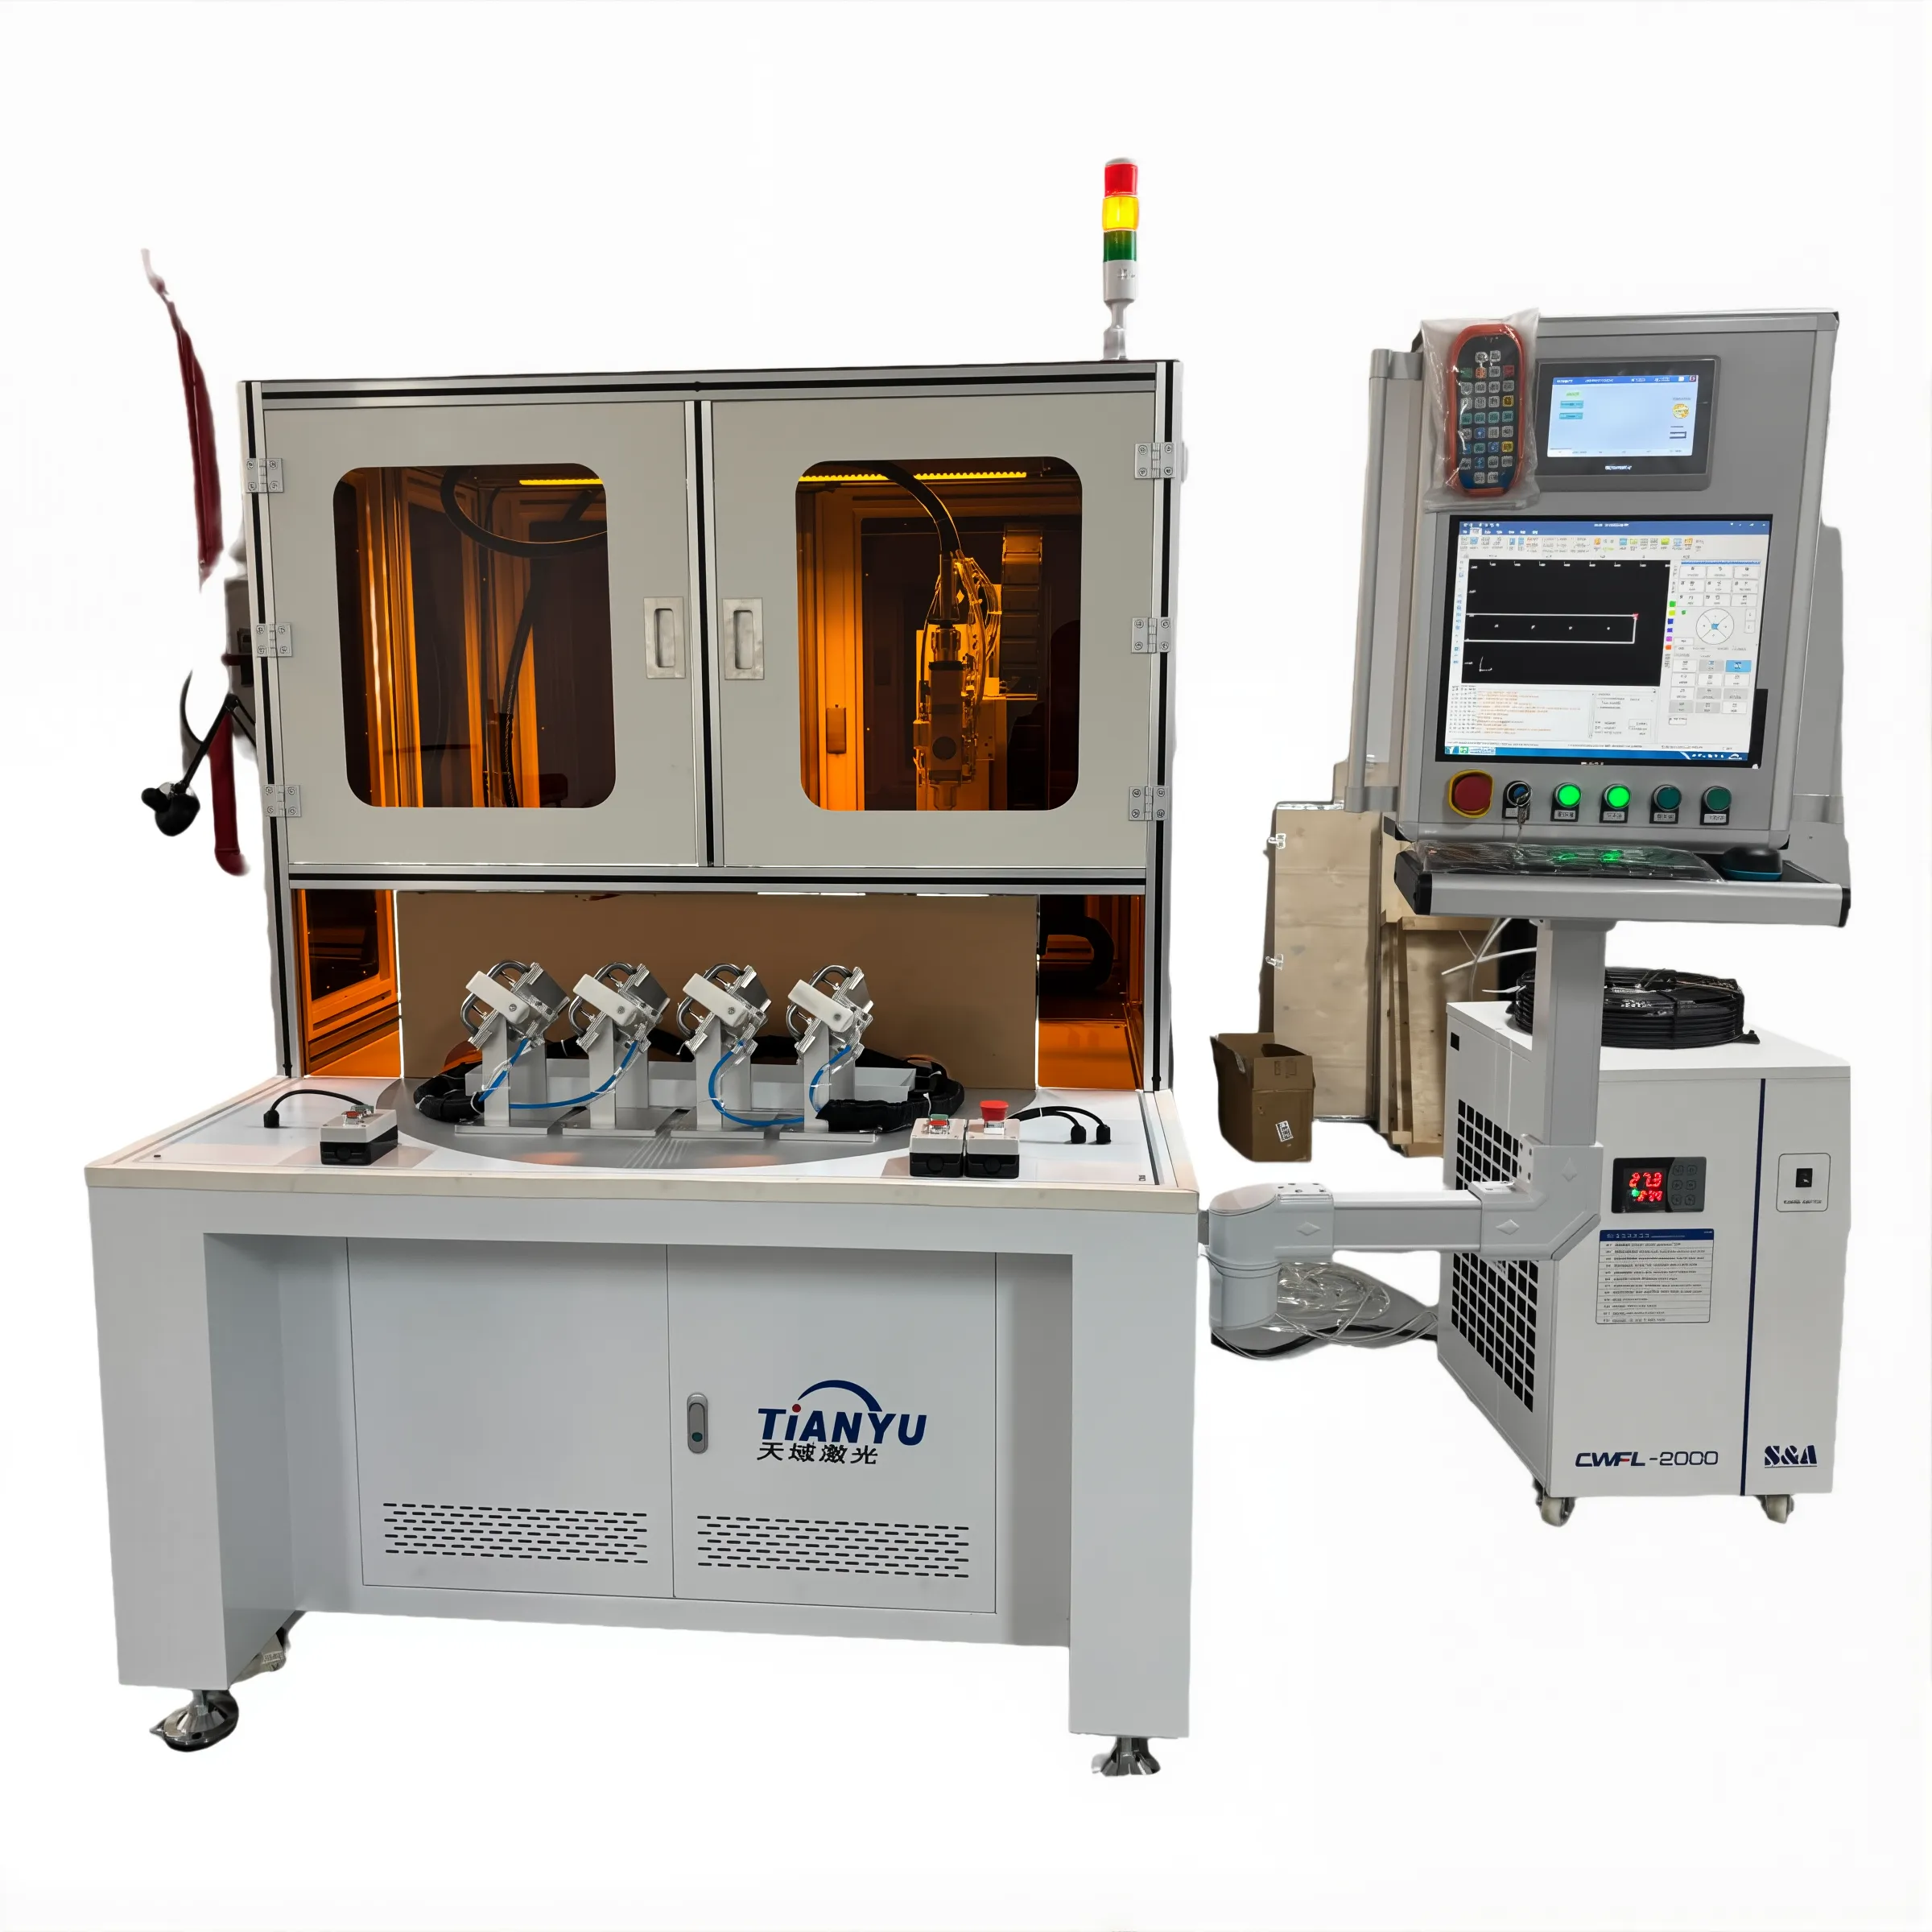
Moc wyjściowa spawarki laserowej i rzeczywiste granice grubości materiału
Zależność mocy od grubości dla typowych przemysłowych klas spawarek laserowych (1–20 kW)
Przemysłowego spawarka laserowa podlegają przewidywalnej – ale nieliniowej – zależności między mocą wyjściową a maksymalną grubością spawanego materiału. Urządzenia o mocy poniżej 3 kW niezawodnie łączą stal o grubości do 4 mm; systemy średniej klasy (3–6 kW) radzą sobie z grubością 6–10 mm; natomiast jednostki wysokomocowe (8–20 kW) osiągają pełne przetopienie w stali węglowej o grubości 12–20+ mm w warunkach optymalnych. Istotne jest, że podwojenie mocy lasera nie nie, nie podwójna osiągalna grubość: laser o mocy 6 kW osiąga ~10 mm, podczas gdy system o mocy 12 kW osiąga jedynie ~14 mm. Ten malejący przyrost wynika z podstawowych ograniczeń termicznych i optycznych, a nie z ograniczeń sprzętu.
Kluczowymi zmiennymi wpływającymi na tę zależność są przewodność materiału (aluminium wymaga ok. 20% większej mocy niż stal dla tej samej grubości), geometria połączenia (spoiny czołowe prostokątne zapewniają głębokość wnikania o ok. 15% większą niż spoiny nakładkowe) oraz wybór gazu wspomagającego (mieszanki oparte na helu poprawiają głębokość wnikania nawet o 25% w porównaniu do samego argonu).
| Moc spawarki laserowej | Maksymalna grubość stali (mm) | Maksymalna grubość aluminium (mm) |
|---|---|---|
| 1–2 kW | 2–4 | 1.5–3 |
| 3–6 kW | 6–10 | 4–7 |
| 8–12 kW | 12–16 | 8–10 |
| 15–20 kW | 16–20+ | 12–14 |
Prędkość obróbki gwałtownie spada wraz ze wzrostem grubości: laser o mocy 10 kW spawa stal o grubości 6 mm z prędkością 3,2 m/min, ale zwalnia do 0,8 m/min przy grubości 12 mm — co podkreśla kompromis między głębokością a wydajnością.
Odnośniki głębokości wnikania: normy ISO 13919-1 i AWS C5.10 dotyczące wydajności spawarek laserowych
ISO 13919-1 oraz AWS C5.10 stanowią autorytatywne, przeznaczone do konkretnych zastosowań odniesienia dotyczące jakości spawania laserowego i wydajności wnikania spoiny. Oba standardy podkreślają stosunek głębokości do szerokości jako kluczowy wskaźnik integralności spoiny — wymagając wartości ≥3:1 dla spoin strukturalnych pełnego wnikania zgodnie z poziomem B normy ISO 13919-1 oraz ≥4:1 dla połączeń klasy lotniczej zgodnie z normą AWS C5.10. Na przykład zakwalifikowany proces spawania laserowego o mocy 4 kW materiału ze stali węglowej o grubości 6 mm musi spełniać wymóg maksymalnego podcięcia ≤0,3 mm oraz maksymalnej porowatości ≤5% zgodnie z ISO 13919-1, podczas gdy przy tej samej grubości stali nierdzewnej 304 potwierdzono osiągnięcie stosunku 4,2:1 przy prędkości 5 m/min — co przekracza wymagania klasy B.
Weryfikacja opiera się na badaniu makrostruktury metodą trawienia z tolerancją pomiaru ±0,1 mm w przypadku zastosowań krytycznych dla realizacji misji, zapewniając powtarzalność w całych partiach produkcyjnych.
Dlaczego podwojenie mocy spawarki laserowej nie powoduje podwojenia maksymalnej osiągalnej grubości materiału
Trzy wzajemnie powiązane zjawiska fizyczne ograniczają zwiększenie grubości materiału możliwego do spawania przy zwiększeniu mocy:
-
Spadek gęstości mocy z powodu prawa odwrotnego kwadratu zwiększanie mocy wiązki bez zmniejszania rozmiaru plamki daje malejące korzyści. Wiązka o mocy 12 kW skupiona do średnicy 0,3 mm zapewnia jedynie ok. 23% wyższą intensywność niż wiązka o mocy 6 kW przy identycznym skupieniu – co jest niewystarczające do podwojenia głębokości wnikania.
-
Skalowanie dyfuzji cieplnej przewodzenie ciepła przyspiesza w sposób nieproporcjonalny w grubszych przekrojach. W stali węglowej płyty o grubości 16 mm przewodzą ciepło ok. 40% szybciej niż płyty o grubości 8 mm, co wymaga nieliniowego dostarczania energii w celu utrzymania stabilności klucza (keyhole).
-
Ekranowanie plazmowe powyżej 10 kW jonizowana para metalu pochłania 15–30% padającej energii laserowej, ograniczając w efekcie sprawność sprzężenia.
Łącznie te zjawiska prowadzą do skalowania logarytmicznego – a nie liniowego: czterokrotne zwiększenie mocy z 5 kW do 20 kW zwiększa maksymalną grubość spawanego materiału ze stali węglowej z ok. 8 mm do ok. 16 mm, a nie do 32 mm.
Maksymalna grubość zależna od materiału dla typowych metali
Stal nierdzewna (304/316): niezawodne spawanie w zakresie grubości od 0,1 mm do 6 mm przy zoptymalizowanym urządzeniu do spawania laserowego
Stale nierdzewne 304 i 316 umożliwiają spójne, wysokiej jakości spawanie laserowe w wyjątkowo szerokim zakresie grubości — od ultracienkich folii o grubości 0,1 mm stosowanych w czujnikach po konstrukcyjne płyty o grubości 6 mm. Kluczowymi czynnikami sukcesu są precyzyjne skupienie wiązki, kontrolowane doprowadzanie ciepła oraz ochrona gazem obojętnym (zwykle argonem lub mieszanką argonu z heliem), zapobiegająca powstawaniu tlenku chromu w strefie wpływu ciepła. Wieloprzejściowe strategie pozwalają na uzyskanie spawów pełnopenetracyjnych w stali 316L o grubości 5–6 mm z prędkością do 2 m/min przy użyciu włókienkowych laserów o mocy 4 kW — zachowując odporność na korozję oraz spełniając normy wyrobu zgodne z wymaganiami ASME BPE i FDA dla sprzętu medycznego i przemysłu spożywczego.
Stal węglowa: Rozszerzanie granic maksymalnej grubości do 16 mm przy zastosowaniu hybrydowych technik spawania laserowego oraz technik oscylacji wiązki laserowej
Stal węglowa osiąga największą możliwą grubość jednoprzejściowego spawania spośród powszechnie stosowanych metali inżynieryjnych – aż do 16 mm – przy wykorzystaniu zaawansowanych technik spawania laserowego. Hybrydowe spawanie laserowo-łukowe łączy zalety głębokiego przenikania energii laserowej z możliwością dodawania materiału wypełniającego oraz mostkowania szczelin charakterystyczną dla procesów łukowych, co poprawia właściwości mechaniczne połączeń grubościennych. Oscylacja wiązki („wobble”) rozprasza ciepło w sposób boczny, zapobiegając powstawaniu pęknięć oraz poprawiając stopienie w stalach o wysokiej zawartości węgla lub niskostopowych. Laser o mocy 10 kW z funkcją oscylacji spawa stal węglową o grubości 12 mm z prędkością 1,5 m/min, zachowując wytrzymałość na rozciąganie >450 MPa – umożliwiając jej zastosowanie w kadłubach statków, zbiornikach ciśnieniowych oraz ramach ciężkich maszyn, gdzie niezawodność konstrukcyjna jest warunkiem bezwzględnie niezbędnym.
Kluczowe parametry procesu decydujące o głębokości penetracji spawarki laserowej
Fokusowanie wiązki, dobór soczewki i wielkość plamki: ilościowe określenie ich wpływu na stosunek głębokości do szerokości
Głębokość wnikania w spawaniu laserowym zależy krytycznie od osiągnięcia gęstości mocy przekraczającej 10⁶ W/cm² — próg wymagany do zainicjowania stabilnego tworzenia się klucza (keyhole). Trzy wzajemnie powiązane parametry optyczne kontrolują ten proces:
-
Pozycja ostrości wiązki położenie ogniska: Odchylenia mniejsze niż milimetr od optymalnego położenia ogniska (zwykle 0–2 mm poniżej powierzchni) mogą zmniejszyć głębokość wnikania nawet o 30%. Dokładne pozycjonowanie stabilizuje ciśnienie pary i utrzymuje integralność klucza.
-
Ogniskowa obiektywu ogniskowa soczewki: Krótsze ogniskowe (100–200 mm) generują mniejsze plamy (<0,3 mm), idealne do uzyskania wysokiej gęstości mocy przy spawaniu elementów cienkich i średniej grubości, ale zmniejszają tolerancję głębokości ostrości. Dłuższe soczewki (np. 300 mm) zwiększają średnicę plamy oraz długość Rayleigha, poprawiając spójność spawania przy zmiennych geometriach złączy w materiałach grubyh.
-
Wielkość miejsca średnica plamy: Głębokość wnikania jest odwrotnie proporcjonalna do kwadratu średnicy plamy. Zmniejszenie średnicy plamy o połowę (np. z 0,4 mm do 0,2 mm) zwiększa czterokrotnie gęstość mocy — a w praktyce może podnieść stosunek głębokości do szerokości spoiny ze 3:1 do 8:1 w stali nierdzewnej.
Zbyt rozmyte wiązki powodują płytkie spawanie w trybie przewodzenia; nadmiernie skoncentrowana energia powoduje rozpryski i porowatość. Nowoczesne przemysłowe systemy spawania laserowego integrują kontrolę ogniska w czasie rzeczywistym, aby utrzymać optymalną głębokość penetracji przy złożonych złożeniach o zmiennej grubości — zapewniając zarówno powtarzalność, jak i zgodność z protokołami weryfikacyjnymi ISO 13919-1 oraz AWS C5.10.
Często zadawane pytania
Pytanie: Co wpływa na maksymalną grubość materiału możliwego do zespolenia metodą spawania laserowego?
Odpowiedź: Kluczowe czynniki obejmują moc wyjściową lasera, przewodnictwo cieplne materiału, geometrię połączenia, dobór gazu wspomagającego oraz parametry optyczne, takie jak ostrość wiązki i wielkość plamki.
Pytanie: Dlaczego podwojenie mocy lasera nie powoduje podwojenia maksymalnej grubości spawanego materiału?
Odpowiedź: Ograniczenia fizyczne, takie jak spadek gęstości mocy, skalowanie dyfuzji ciepła oraz osłona plazmowa powodują efekt malejących korzyści, przy czym wzrost grubości podlega zależności logarytmicznej, a nie liniowej.
Pytanie: Jakie materiały są optymalne do spawania laserowego przy dużych grubościach?
A: Stal węglowa umożliwia uzyskanie największej grubości jednoprzejściowej, podczas gdy stal nierdzewna pozwala na spawanie materiałów o grubości do 6 mm przy zachowaniu wysokiej integralności połączeń oraz odporności na korozję.
P: W jaki sposób normy takie jak ISO 13919-1 i AWS C5.10 dotyczą spawania laserowego?
A: Normy te określają standardy integralności spoin, wymagając stosunku głębokości do szerokości wynoszącego co najmniej 3:1 dla zastosowań konstrukcyjnych oraz co najmniej 4:1 dla zastosowań lotniczych, a także metryk jakościowych, takich jak ograniczenia zawartości porów i wgłębień.
Spis treści
-
Moc wyjściowa spawarki laserowej i rzeczywiste granice grubości materiału
- Zależność mocy od grubości dla typowych przemysłowych klas spawarek laserowych (1–20 kW)
- Odnośniki głębokości wnikania: normy ISO 13919-1 i AWS C5.10 dotyczące wydajności spawarek laserowych
- Dlaczego podwojenie mocy spawarki laserowej nie powoduje podwojenia maksymalnej osiągalnej grubości materiału
-
Maksymalna grubość zależna od materiału dla typowych metali
- Stal nierdzewna (304/316): niezawodne spawanie w zakresie grubości od 0,1 mm do 6 mm przy zoptymalizowanym urządzeniu do spawania laserowego
- Stal węglowa: Rozszerzanie granic maksymalnej grubości do 16 mm przy zastosowaniu hybrydowych technik spawania laserowego oraz technik oscylacji wiązki laserowej
- Kluczowe parametry procesu decydujące o głębokości penetracji spawarki laserowej
- Często zadawane pytania