
 EN



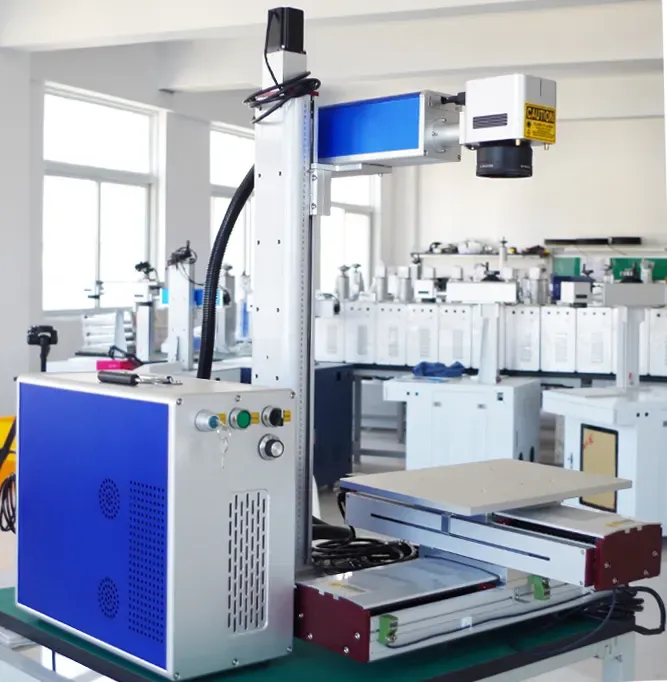
レーザー出力レベルとその主な応用分野の理解
レーザー洗浄機の レーザークリーニング機 最適な出力レベルを選定するには、ワット数の範囲がどのような産業用途および技術的なトレードオフに対応するかを理解する必要があります。以下に、汚染状態や材料の制約に応じて出力レベルをマッチさせるための実用的なフレームワークを示します。
低出力(≤200W):微細な基材および薄い汚染物質に対する高精度洗浄
文化財や電子機器の修復など、感度が求められる用途に最適です。低出力装置は、熱損傷を受ける可能性のある表面から酸化物や塗装を安全に除去します。これらのシステムは、歴史的価値のある青銅やポリマー製部品などの基材を、制御されたエネルギー吸収によって保護しつつ、50マイクロン未満の表面残留物を除去します。作業者は、基材への影響を及ぼさずにマイクロンレベルの精度で清掃を実現できますが、清掃速度は慎重に管理されます。
中出力(300–600W):産業用工具・金型の保守・溶接前の表面処理に最適なバランスを実現
この出力範囲は、自動車用金型の再生処理や航空宇宙分野における溶接前処理に必要な多用途性を実現します。エポキシ系塗膜や工業用汚れなどの中程度の付着強度を持つ汚染物質を鋼合金から除去するのに十分なエネルギーを備えており、500Wレーザーでは通常、1時間あたり約1 m²の清掃が可能です。2024年の産業界ベンチマークによると、アルミニウムの腐食除去にはこの出力クラスが89%の製造業者によって採用されており、生産性と管理可能な運用コストおよび安全対策とのバランスが取れていることがその理由です。
高出力(700–1000W):頑固な錆、厚い酸化皮膜、広範囲のコーティングを迅速に除去
造船業または重機械産業で導入されており、これらのシステムは、時速3–5 m²の速度で1 mm厚の錆層を除去します。増幅された光子エネルギーにより、頑固な工業スラグや多層塗装が迅速にアブレーション(蒸発除去)されますが、厳格な安全対策が求められます。作業者は、高出力ユニットを炭素鋼などの耐火性金属への使用に限定すべきです。一方、軟質合金では表面エッチングのリスクがあるため注意が必要です。最終的な選定は、大規模な除染作業において「速度」を「精度」よりも優先するかどうかにかかっています。
レーザー洗浄装置の出力と被加工物および汚染状態への適合
効果的なレーザー洗浄には、装置の出力と以下の2つの重要な要素——被加工物の材質特性および汚染物質の性質——との正確なマッチングが不可欠です。出力の選択を誤ると、基材への熱的損傷や、汚染物質の不十分な除去といった問題が生じる可能性があります。
材質制約:熱感受性、反射率、融点が、安全な出力選定を導きます
熱感度は出力制限を決定します。電子部品や繊細な合金は、変形を防ぐため、低出力処理(50W/cm²未満)しか耐えられません。アルミニウムなどの高反射性材料では、表面の反射率を克服してアブレーションを起こさないために、中程度の出力範囲(300–500W)が必要となる場合があります。また、材料の融点も出力上限をさらに制約します。熱的閾値が低いポリマー類は、慎重に調整されたパラメーターを必要とします。研究によると、青銅製品に対して150Wを超える出力を用いると、不可逆的な微細構造変化が生じます。
汚染物質の特性:厚さ、付着強度、化学組成が、有効な最小出力を決定します
汚染物質の厚さは、直接的にエネルギー要件に影響を与えます:
- 薄い酸化皮膜(10µm未満):200Wで、1時間あたり0.5 m²を効率的に清掃できます
- 産業規模の錆(100µm超):効果的な除去には700W以上が必要です
付着強度は汚染物質の種類によって異なります。エポキシ系コーティングの場合、水溶性塩と比較して50%高い電力密度が必要です。また、化学組成も吸収特性に影響を与え、炭素を多く含むすすは、鉱物系堆積物と比べて特定の波長に対してより良好な応答を示します。現場試験では、高付着性汚染物質に対して十分な電力が供給されないと、処理時間が300%増加することが確認されています。
性能上のトレードオフ:電力が速度、精度、安全性、および運用コストに与える影響
レーザー洗浄機の出力選定には、4つの主要な性能次元における重要なトレードオフが伴います。アブレーション率に関する研究によると、高ワット数システム(700–1000W)は、低出力モデルと比較して最大3倍の速度で汚染物質を除去できますが、ビームの広がりが大きくなり、熱影響域が拡大することにより、精度が低下します。これにより安全面でのトレードオフが生じます:高出力レーザーでは、危険な反射光や微粒子を遮蔽するためのクラス1エンクロージャーなどの厳格な工学的対策が必要となり、換気設備および個人用保護具(PPE)にかかる運用コストが15–30%増加します。一方、200W未満の装置は、文化財修復などに理想的なマイクロンレベルの精度を実現できますが、産業規模のプロジェクトでは洗浄時間が40–60%延長されます。
運用コストからはさらに別の妥協点が明らかになります:
- エネルギー消費 :1000Wシステムは、300W相当システムと比較して2.8倍多い電力を消費します
- メンテナンス :高出力光学部品は25%速いペースで劣化し、年間保守コストが増加します
- 生産性 中出力(300~600W)の機械は、作業効率を最適化し、低出力機種の1時間あたり5 m²に対し、1時間あたり15 m²の処理が可能。
最適なバランスは、生産量要件およびリスク許容度によって異なります。コーティング除去の迅速化を重視する製造業者は、より高い安全性投資を受容する場合がありますが、高精度を重視する作業では、しばしば速度よりも運用の簡素化を優先します。
業界用途別における実用的な出力推奨値
文化遺産修復:歴史的価値のある金属および石材への非侵襲的処理を確保するため、150W以下のレーザー洗浄機を推奨
青銅製の彫刻や中世の石造建築物などの繊細な文化財に対しては、超低出力設定(≤150W)を用いることで、何世紀にもわたる汚れを除去しつつ熱的損傷を防ぎます。この高精度な洗浄により、歴史的価値にとって極めて重要なパティナ層が保全されます。一方、より高い出力を使用すると、基材への不可逆的な変化を引き起こすリスクがあります。修復専門家は、エネルギーが汚染物質と基材との結合のみを切断し、下地素材を加熱しない「非アブレーティブ(非除去型)洗浄」を最優先します。これは、多孔質の石灰岩や熱応力に弱い経年化した銅合金など、熱に敏感な素材を扱う際に特に重要です。
自動車および航空宇宙産業における製造工程:アルミニウムおよび鋼材に対する溶接前処理および腐食制御には、400–600Wの出力が一貫性を確保するために用いられます
中出力レーザー洗浄機(400–600W)は、アルミニウム製機体パネルの酸化皮膜を効率的に除去したり、鋼製シャシーを溶接前に表面処理したりする際に、表面のピッティングを引き起こさずに作業が可能です。この出力範囲は、速度と制御性のバランスを最適化しており、航空機向け高品位接着剤や自動車用アンダーコーティングを時速0.5–2 m²で除去しつつ、金属組織の整合性を維持します。集束されたレーザーエネルギーは、サスペンション部品に付着した頑固なミルスケールを貫通しますが、薄板の航空機外板を歪ませることはありません。これは、米国連邦航空局(FAA)認証済み修理のための表面処理を行う際の極めて重要な要件です。
よくあるご質問(FAQ)
レーザー洗浄機のワット数とは?
レーザー洗浄機のワット数とは、その装置の出力レベル(単位:ワット[W])を示すものであり、レーザーが放出できるエネルギー量を決定します。これは、洗浄効率および適用可能な用途を左右する主要な要素です。
中出力レーザーの恩恵を受ける産業は?
中出力レーザー(300–600W)は、自動車産業や航空宇宙産業などの製造分野に最適です。アルミニウム表面の腐食除去、鋼材の溶接前処理、中程度の付着性汚染物質の除去など、さまざまな作業に効果的に対応できます。
高出力レーザーによる清掃速度はどの程度期待できますか?
高出力レーザー(700–1000W)では、時速3–5 m²の清掃が可能であり、造船や重機メンテナンスなど大規模な用途に非常に適しています。
低出力レーザーは産業用途に適していますか?
低出力レーザー(≤200W)は、精密さが求められる産業用途、たとえばデリケートな電子部品の清掃や文化財修復などに適していますが、頑固な汚染物質の除去にはあまり効果的ではありません。
汚染物質の種類は出力選定にどのように影響しますか?
より厚い、あるいはより強く付着した汚染物質を効果的に除去するには、より高い出力設定が必要です。例えば、軽微な酸化皮膜には200Wで十分ですが、100µmを超える重度の錆には700W以上が必要になる場合があります。