 ×
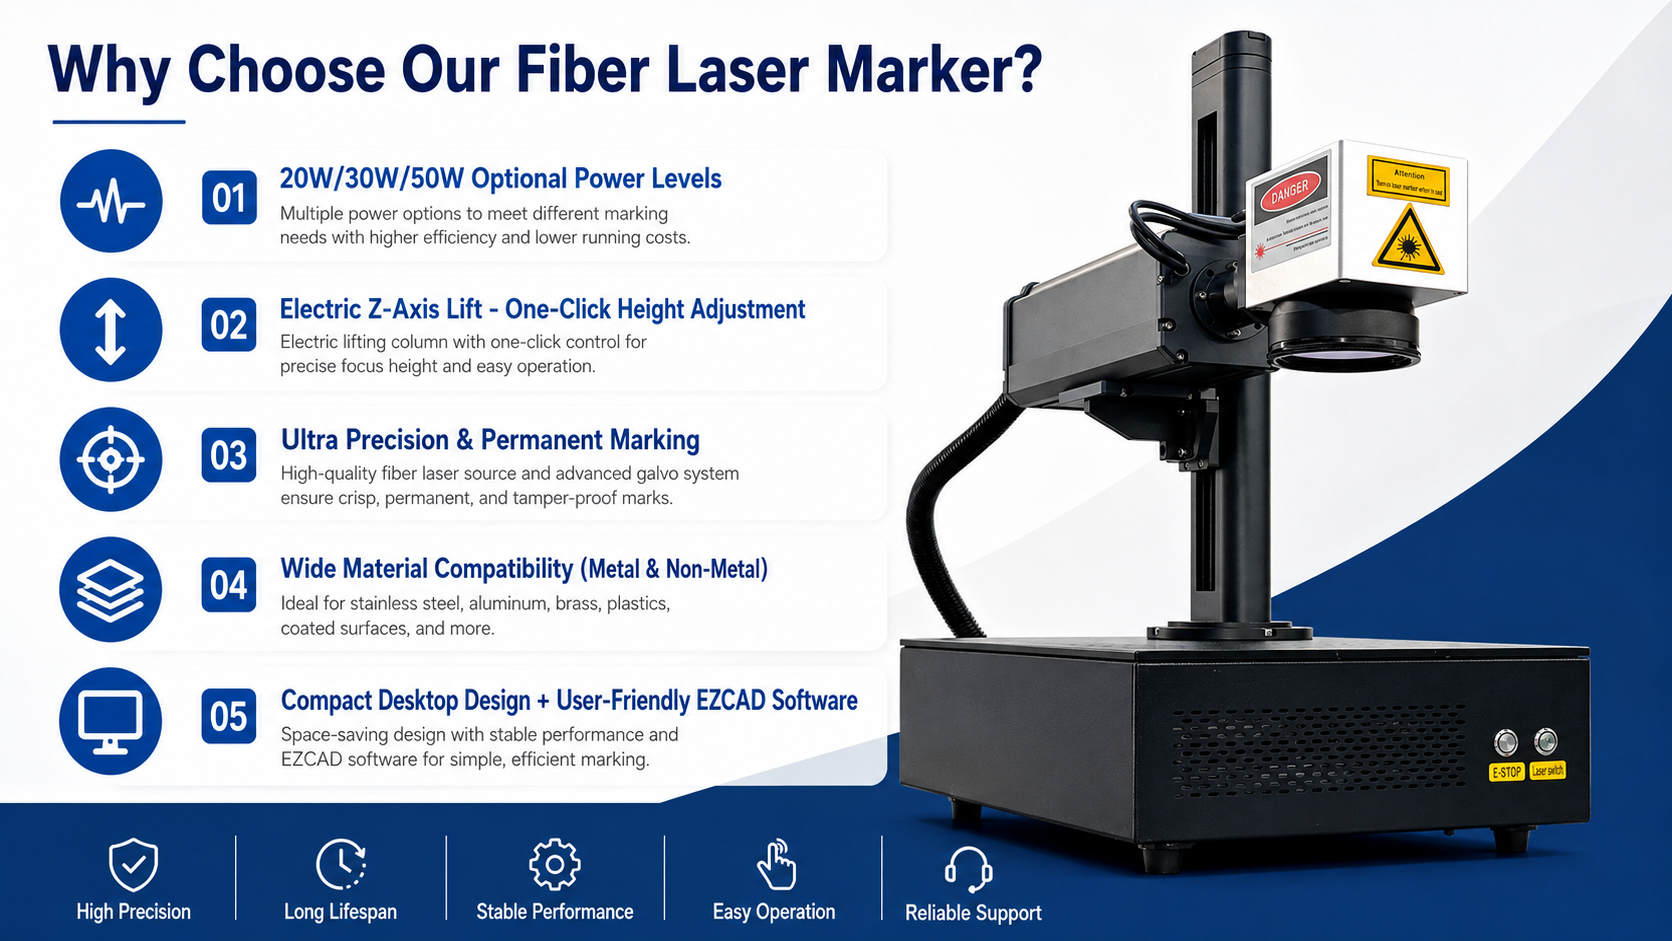
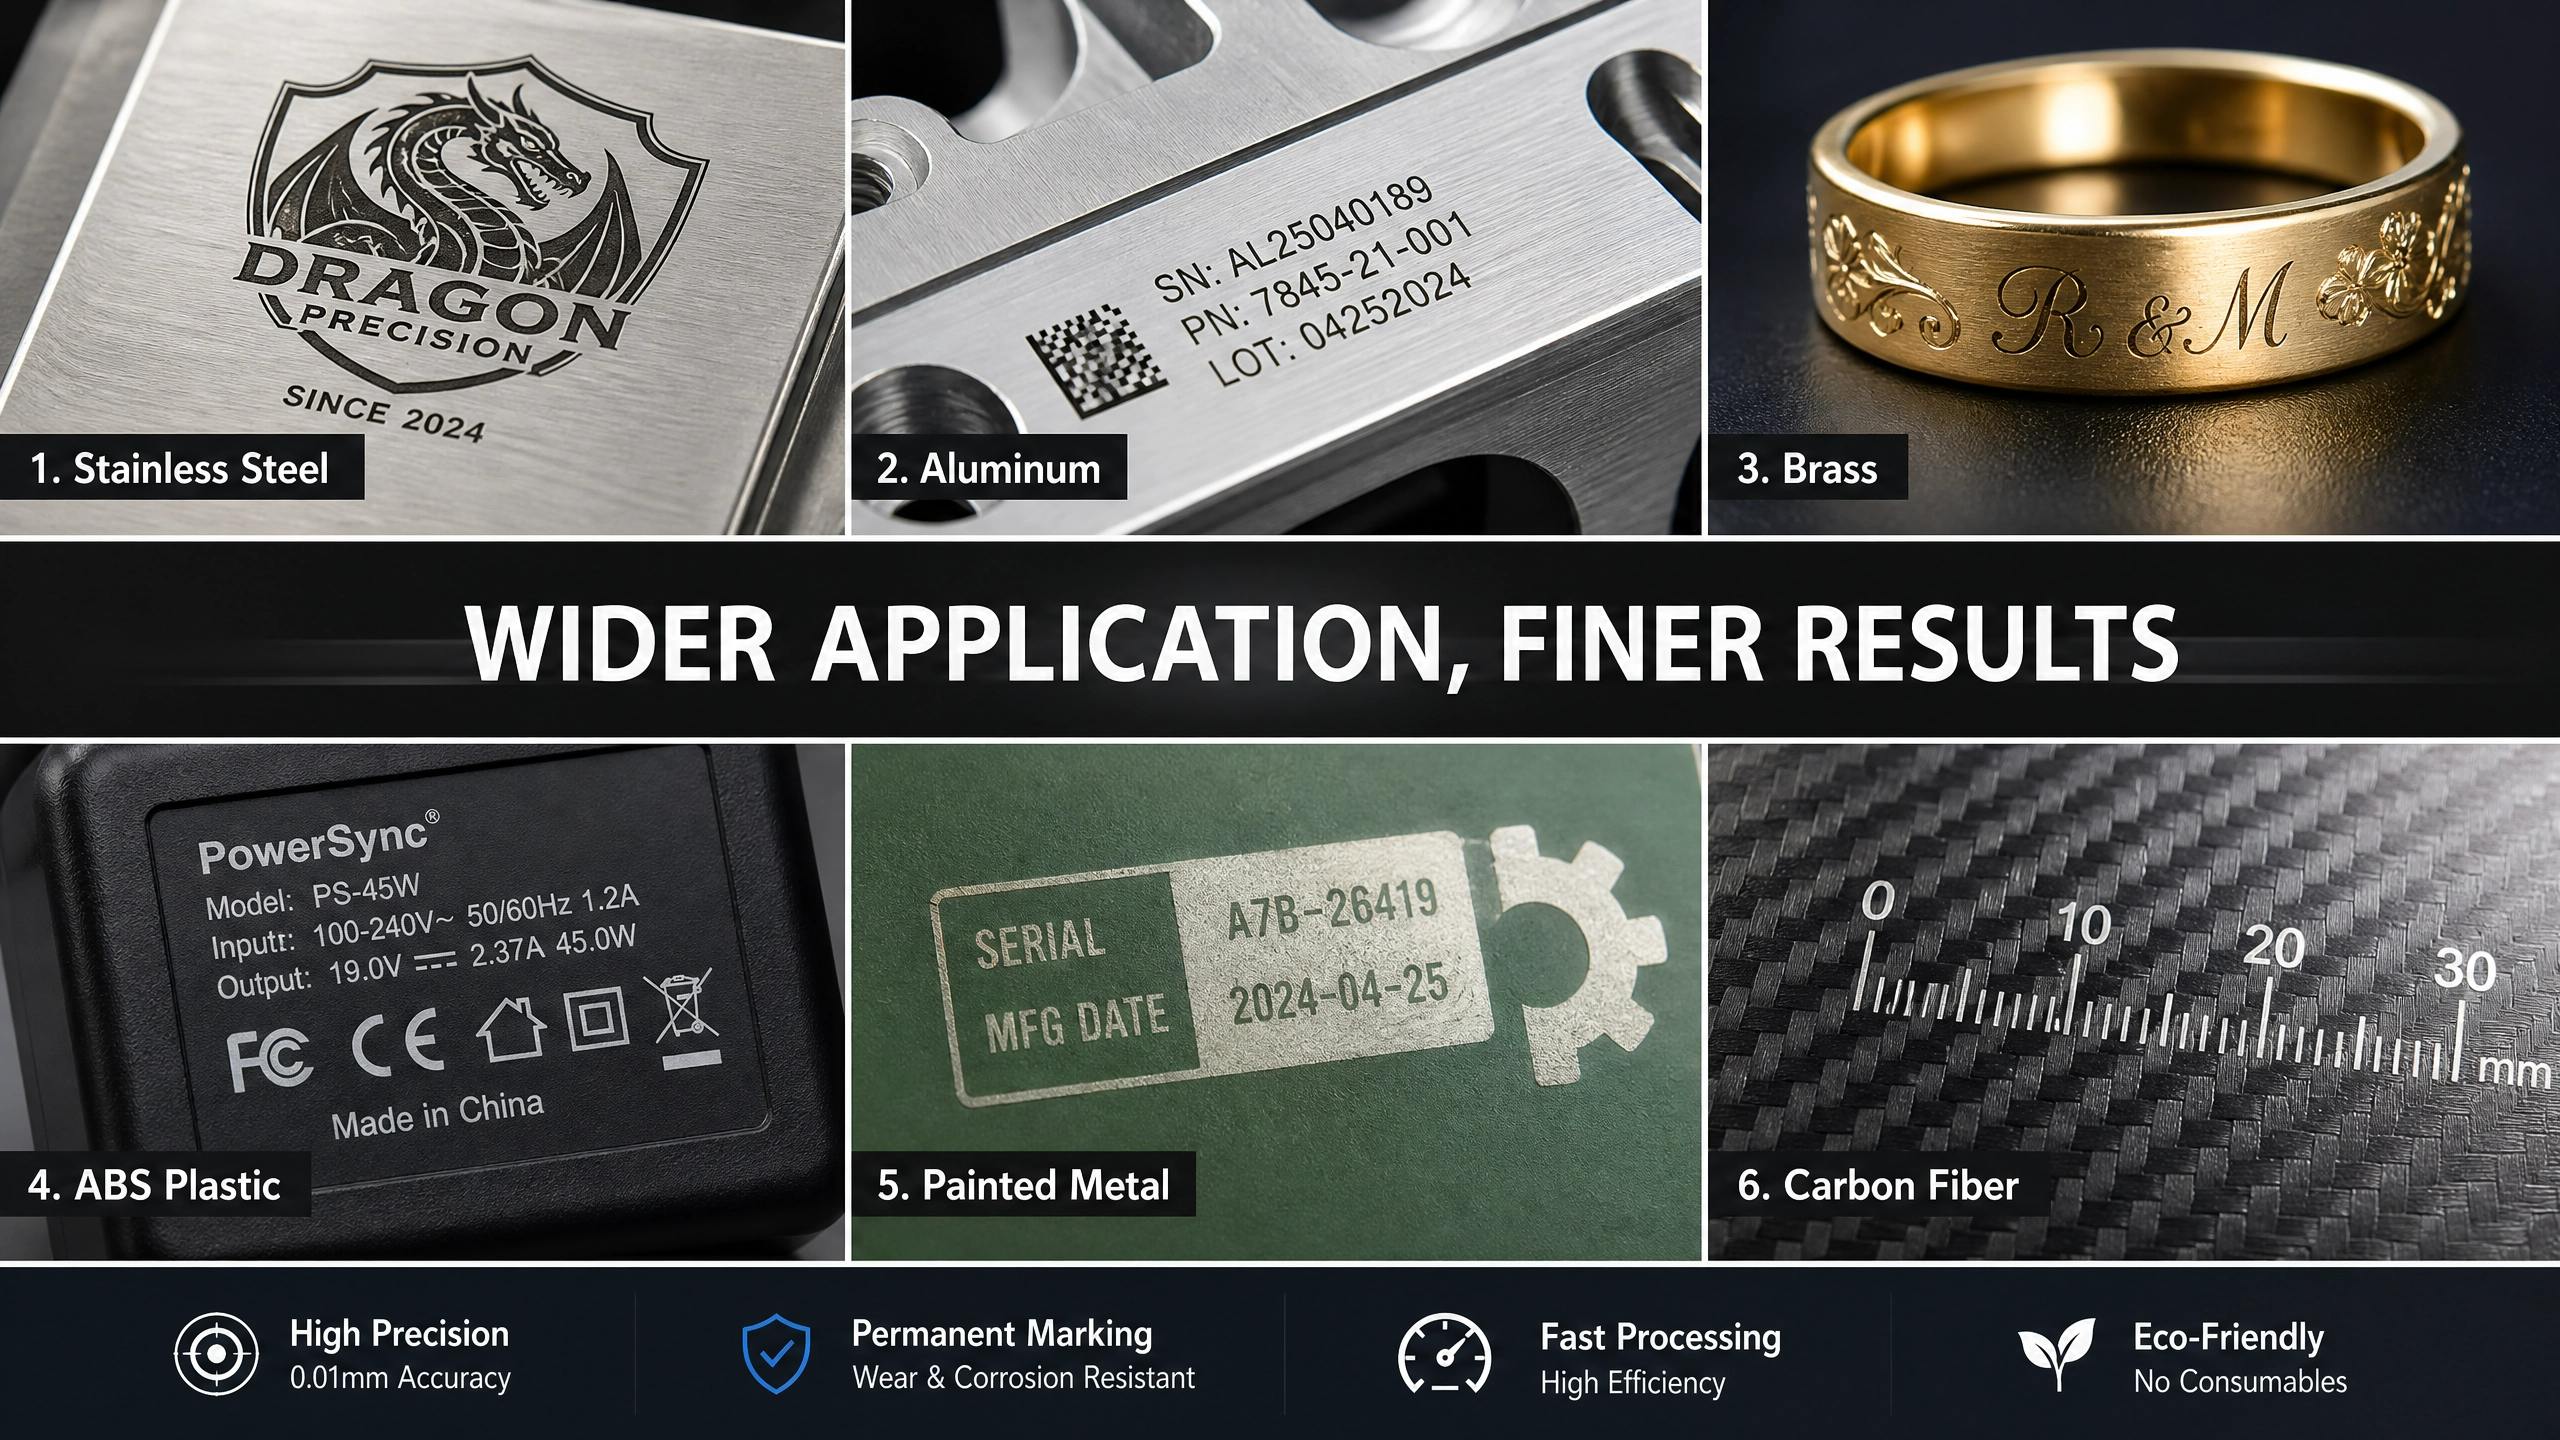
Wisiorek wymaga czytelnej nazwy. Metalowa emblematyka wymaga widocznej głębokości. Cienka płyta złota lub srebra wymaga czystej konturacji. To różne zadania – i nie należy oceniać ich według tej samej wartości prędkości.
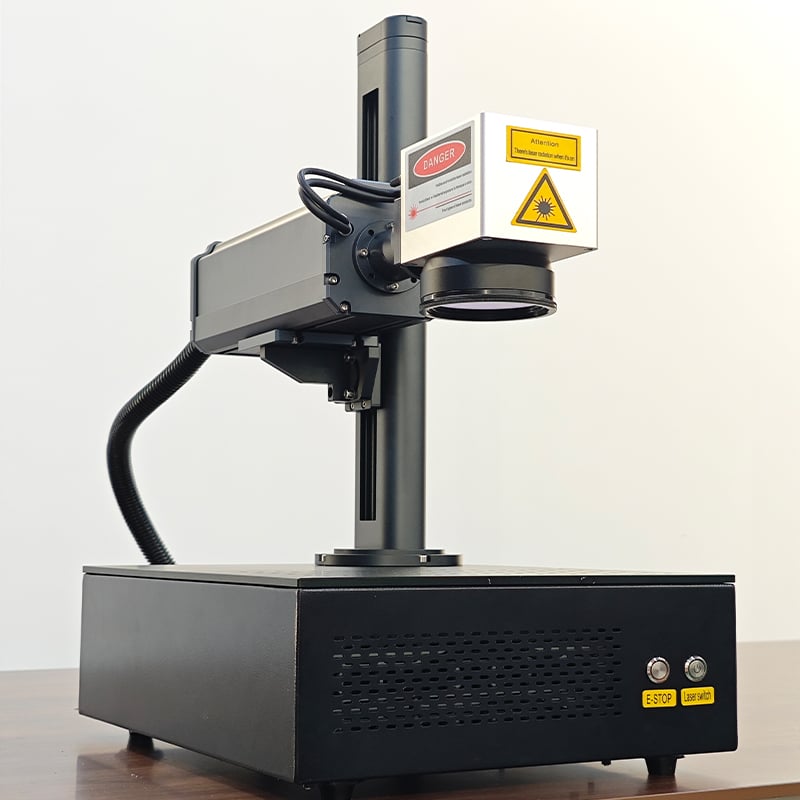
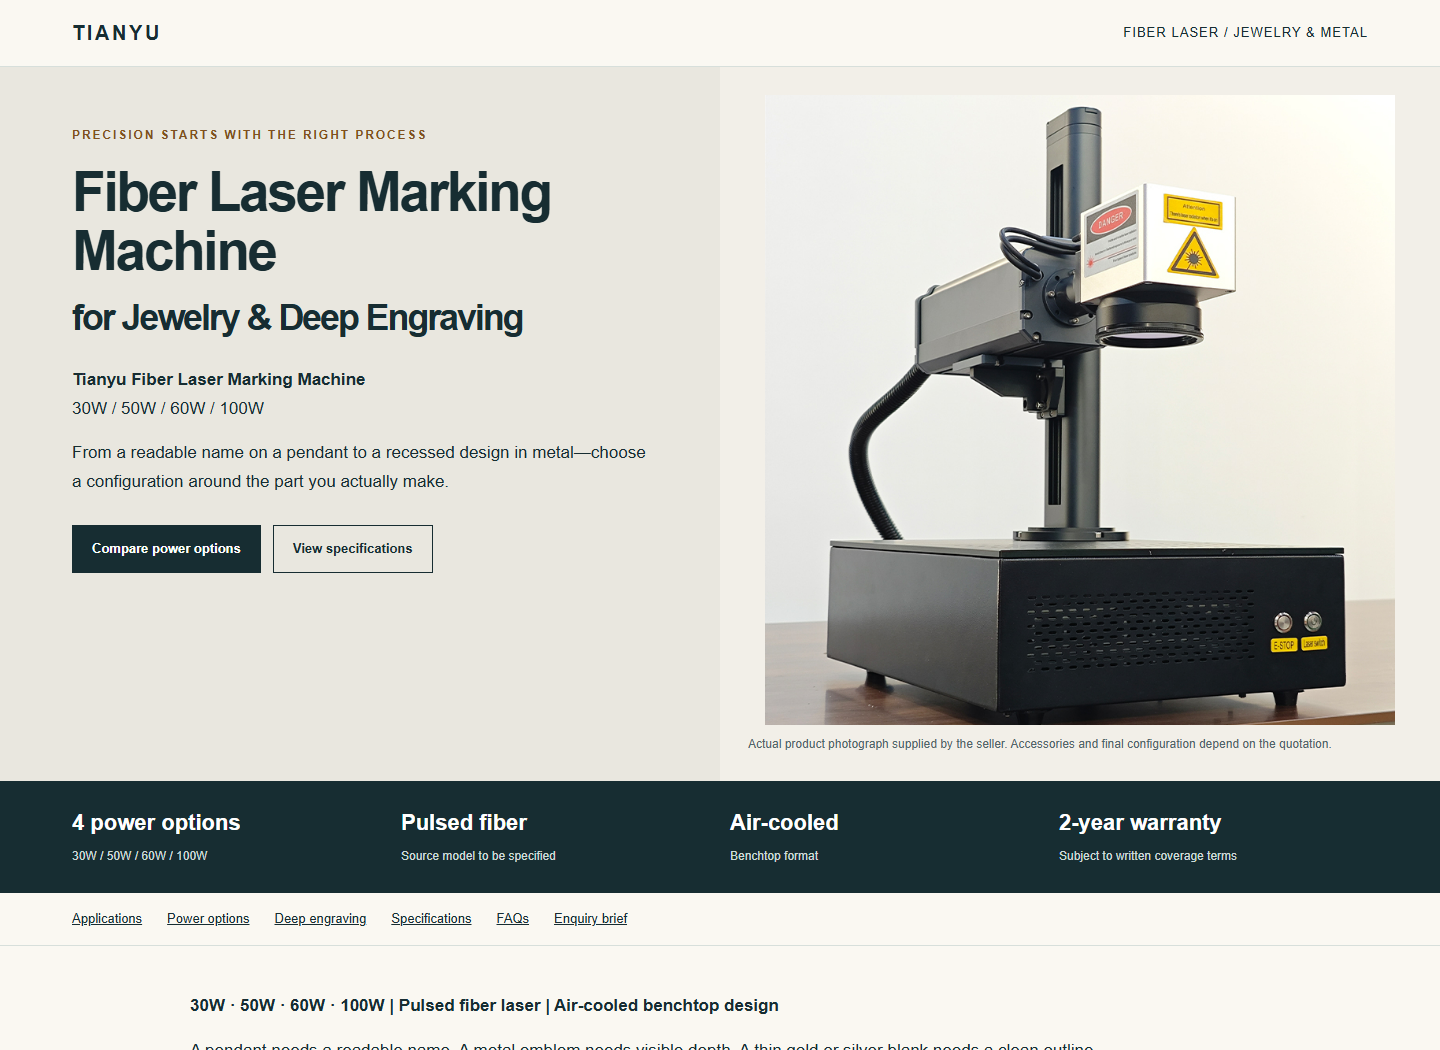
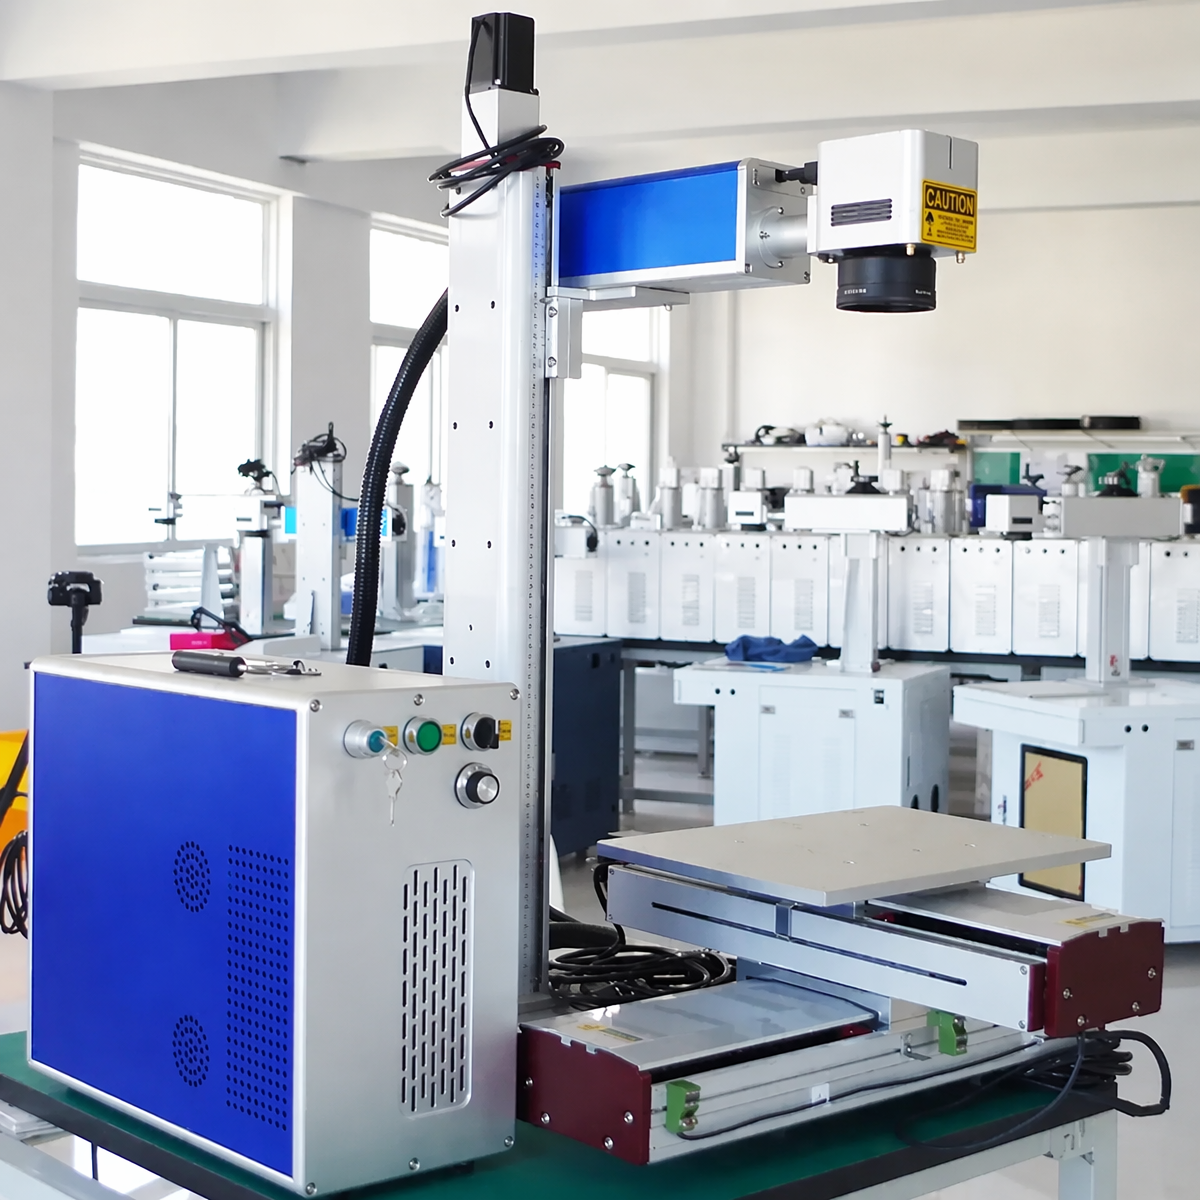
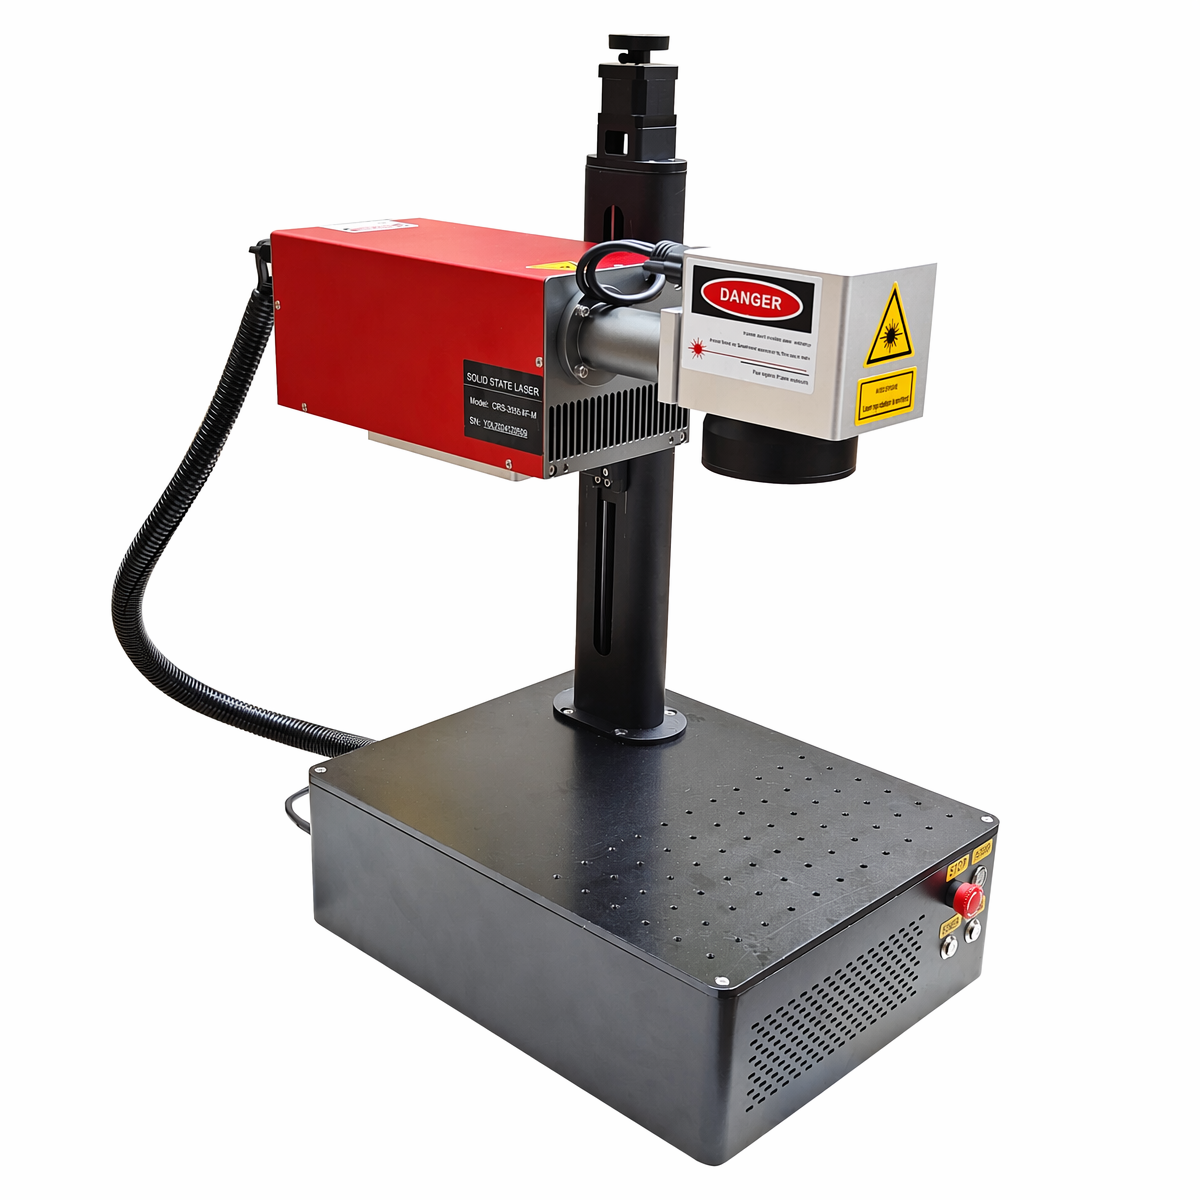
Maszyna do znakowania metodą laserową Tianyu w technologii włókienkowej przenosi personalizację i grawerowanie metali do zwartej konstrukcji stołowej. Wybierz moc oraz konfigurację optyczną zgodnie z rzeczywistymi wymaganiami dotyczącymi stopu, grafiki i wykończenia. Cięcie cienkich blach oraz zastosowania 3D wymagają weryfikacji specyficznej dla danej konfiguracji.
30 W · 50 W · 60 W · 100 W | impulsowy laser włókienkowy | konstrukcja stołowa chłodzona powietrzem
Wisiorek wymaga czytelnej nazwy. Metalowa emblematyka wymaga widocznej głębokości. Cienka płyta złota lub srebra wymaga czystej konturacji. To różne zadania – i nie należy oceniać ich według tej samej wartości prędkości.
Maszyna do znakowania metodą laserową Tianyu w technologii włókienkowej przenosi personalizację i grawerowanie metali do zwartej konstrukcji stołowej. Wybierz moc oraz konfigurację optyczną zgodnie z rzeczywistymi wymaganiami dotyczącymi stopu, grafiki i wykończenia. Cięcie cienkich blach oraz zastosowania 3D wymagają weryfikacji specyficznej dla danej konfiguracji.
Imiona, znaki producenta, delikatne linie oraz wklęsłe wzory pełnią różne funkcje. Zaczynaj od efektu, który chcesz trzymać w dłoni, a następnie wybierz odpowiednią metodę.
| Twoje zadania | Co należy ustalić jako priorytet | Co należy ocenić |
|---|---|---|
| Personalizacja biżuterii | Imiona, daty, logo oraz delikatne detale dekoracyjne | Czytelność, rozmieszczenie i wykończenie powierzchni na rzeczywistym stopie |
| Głębokie grawerowanie metalu | Wklęsłe litery, emblemy oraz wybrane wzory reliefowe | Zmierzona głębokość, płaskość, wyraźność krawędzi oraz całkowity czas cyklu |
| Identyfikacja metalu | Numery seryjne i kody czytelne przez maszyny | Kontrast i czytelność w wymaganym rozmiarze znacznika |
| Cięcie cienkich blach złota/srebra | Małe kształty konturowe i półfabrykaty do biżuterii | Pełne oddzielenie, szerokość cięcia (kerf), oczyszczanie krawędzi oraz odzysk materiału |
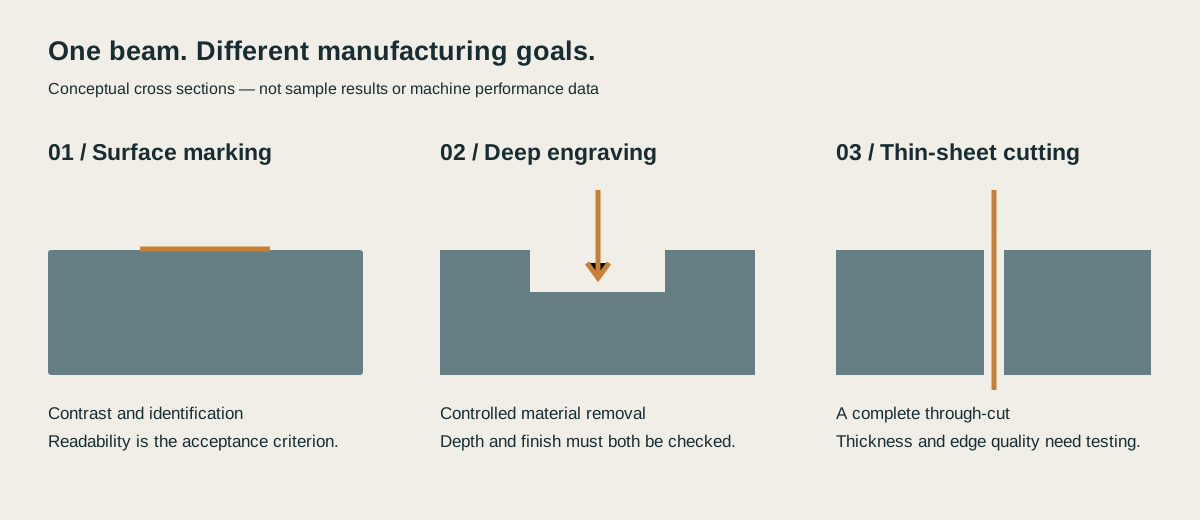
Tylko ilustracja procesu.
Cztery opcje mocy zapewniają różne punkty wyjścia do oceny procesu. Wyższa średnia moc wyjściowa nie gwarantuje lepszej szczegółowości ani proporcjonalnego wzrostu wydajności końcowej produkcji części. Istotne są także charakterystyka impulsów, soczewka, ostrość, wzór skanowania (hatch) oraz stop.
Wskazówki dotyczące wyboru
| Opcja zasilania | Użyteczny punkt wyjścia do oceny | Moc nominalna w porównaniu z 30 W | Decyzja o weryfikacji |
|---|---|---|---|
| 30W | Oznaczanie powierzchni i lekkie personalizowanie | 1.00× | Wymagana kontrastowość i dopuszczalny czas cyklu |
| 50W | Mieszane oznaczanie i grawerowanie w wielu przejściach | 1.67× | Głębokość i wykończenie w typowych zadaniach |
| 60W | Obciążenie grawerowania uzasadniające wybór opcji o wyższej wydajności | 2.00× | Rzeczywiste specyfikacje źródła i okno procesowe |
| 100 W | Prace wymagające intensywnego usuwania materiału oraz próby cięcia | 3.33× | Kontrola temperatury, wykończenie krawędzi oraz całkowity czas cyklu |
Stosunki obliczane są wyłącznie na podstawie podanych nominalnych opcji mocy.
Szybko poruszająca się wiązka to tylko jedna część cyklu głębokiego grawerowania. Wypełnianie obszaru, powtarzanie warstw, zarządzanie ogniskowaniem oraz osiąganie pożądanego wykończenia wymagają czasu. Aby zapewnić sprawiedliwe porównanie, należy zachować ten sam stop metali, obszar grafiki, docelową głębokość oraz wymagania dotyczące wykończenia powierzchni.
Obliczenie poglądowe: objętość = wypełniony obszar × jednolita głębokość
| Obszar grawerowania | Przykładowa docelowa głębokość | Obliczona usunięta objętość | Objętość względem pierwszego wiersza |
|---|---|---|---|
| 10 × 10 mm | 0.10 mm | 10 mm³ | 1× |
| 10 × 10 mm | 0.30 mm | 30 mm³ | 3× |
| 10 × 10 mm | 0,50 mm | 50 mm³ | 5× |
To obliczenia geometryczne służące do porównania; rzeczywisty czas cyklu zależy od grafiki i procesu.
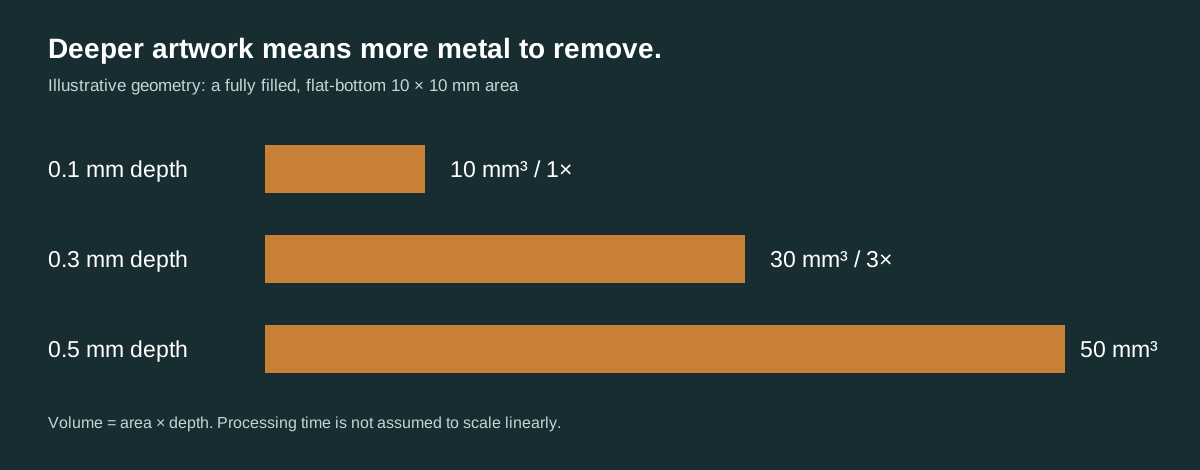
Użyteczne porównanie zaczyna się od tego samego rysunku oraz uzgodnionego wykończenia powierzchni.
| Materiał / element | Zastosowanie do oceny | Ważna kontrola |
|---|---|---|
| Złoto i stopy złota | Nazwy, dekoracyjne grawerunki oraz kontury cienkich blach | Próba, skład stopu, grubość i wykończenie |
| Srebro i stopy srebra | Personalizacja, wklęsłe wzory oraz próby cięcia konturów | Stop, odbiciowość, odpowiedź termiczna oraz jakość krawędzi |
| Stal nierdzewna | Logotypy, identyfikatory oraz wklęsły grawerunek | Gatunek, kontrast, wymagania dotyczące odporności na korozję oraz głębokość |
| L黄铜 / Miedź | Znaczniki, emblematy i wybrane prace grawerunkowe | Dokładny stop i przydatność źródła laserowego |
| Aluminium | Grawerunki identyfikacyjne i dekoracyjne | Powierzchnia surowa w porównaniu do anodowanej oraz wymagany wygląd |
| Pierścienie i części cylindryczne | Grawerunek obwodowy lub wewnętrzny/zewnętrzny | Zgodny uchwyt obrotowy, rozmiar części i dostępna przestrzeń robocza |
Tabela zawiera kandydatów do zastosowania. Nieznane powłoki, tworzywa sztuczne oraz materiały mieszane wymagają osobnej oceny przydatności i emisji.
Cięcie oznacza rozdzielenie arkusza, a nie jedynie wykonanie głębokiego grawerunku. W przypadku półfabrykatów biżuterii należy ocenić grubość razem ze stopem, najmniejszymi detalami, metodą mocowania, wykończeniem krawędzi oraz utratą materiału. Pomyślne cięcie jednego stopu srebra nie oznacza zdolności do cięcia każdego stopu złota.
Wymieniony zakres 0,01–2 mm to zakres głębokości grawerowania, a nie specyfikacja maksymalnej grubości cięcia; przed przystąpieniem do cięcia należy potwierdzić jego parametry na próbce z użyciem swojego stopu.
| Termin | Co to znaczy | Co należy potwierdzić |
|---|---|---|
| oznaczanie 2D | Grafika jest przetwarzana na odpowiedniej płaszczyźnie ogniskowej | Obiektyw, rozmiar pola i wypukłość powierzchni |
| Grawerowanie warstwowe / reliefowe | Materiał jest usuwany warstwa po warstwie w celu uzyskania głębokości | Oprogramowanie, sterowanie osią Z oraz metoda ponownego fokusowania |
| dynamiczne znakowanie z regulowanym ogniskowaniem 3D | Położenie optycznego ogniska zmienia się na powierzchni o nieregularnym kształcie | Zgodny głowica skanująca o 3 osiach i system sterowania |
Samodzielna kolumna z regulowaną wysokością nie zapewnia możliwości dynamicznego skanowania w 3D. W przypadku wyrobów jubilerskich o krzywoliniowym kształcie, rzeźb reliefowych lub elementów o zmiennej wysokości należy określić wymagany proces oraz potwierdzić zainstalowane sprzęty i oprogramowanie przed złożeniem zamówienia.
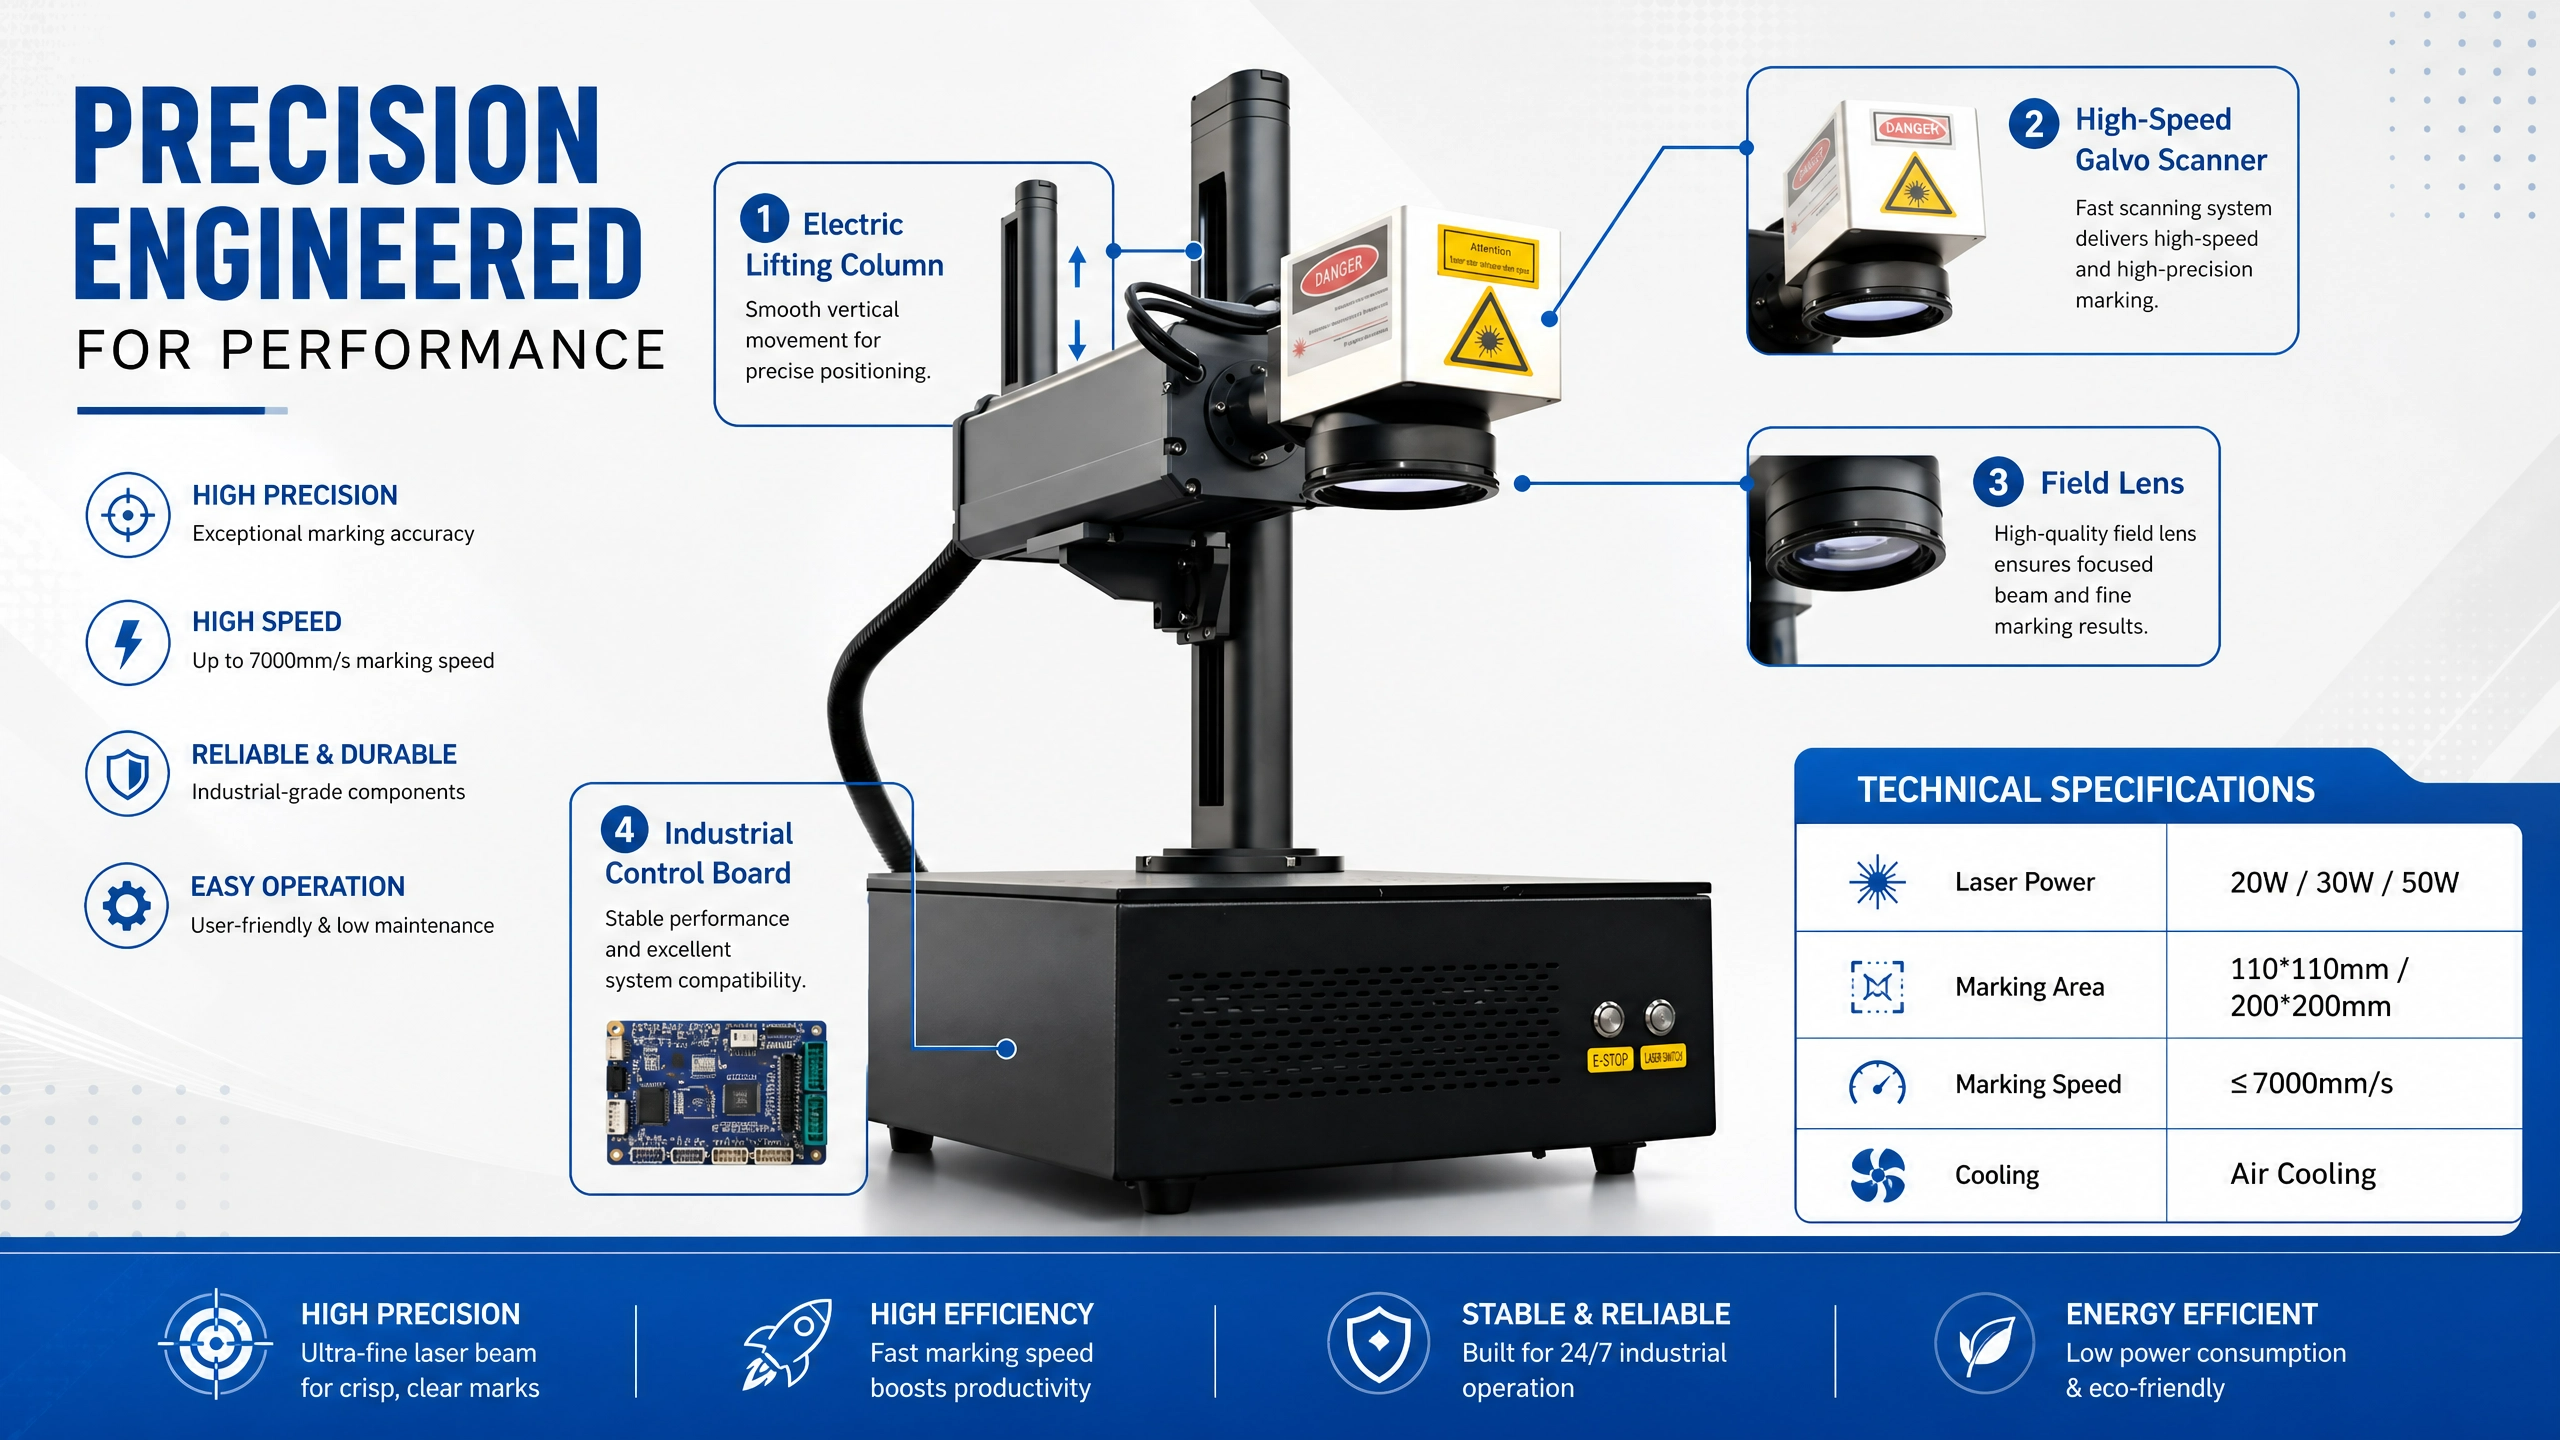
Specyfikacje produktu (z dostarczonego opisu). Model źródłowy, parametry optyki i lasera należy potwierdzić pisemnie dla skonfigurowanej oferty.
| Element | Wartość podana | Jak to interpretować |
|---|---|---|
| Marka | Tianyu | Zgodnie z dostarczonymi atrybutami produktu |
| Opcje mocy nominalnej | 30 W / 50 W / 60 W / 100 W | Opcje zawarte w opisie produktu |
| Typ lasera / tryb pracy | Laser włóknowy / impulsowy | Model źródła lasera do określenia indywidualnie dla każdej konfiguracji |
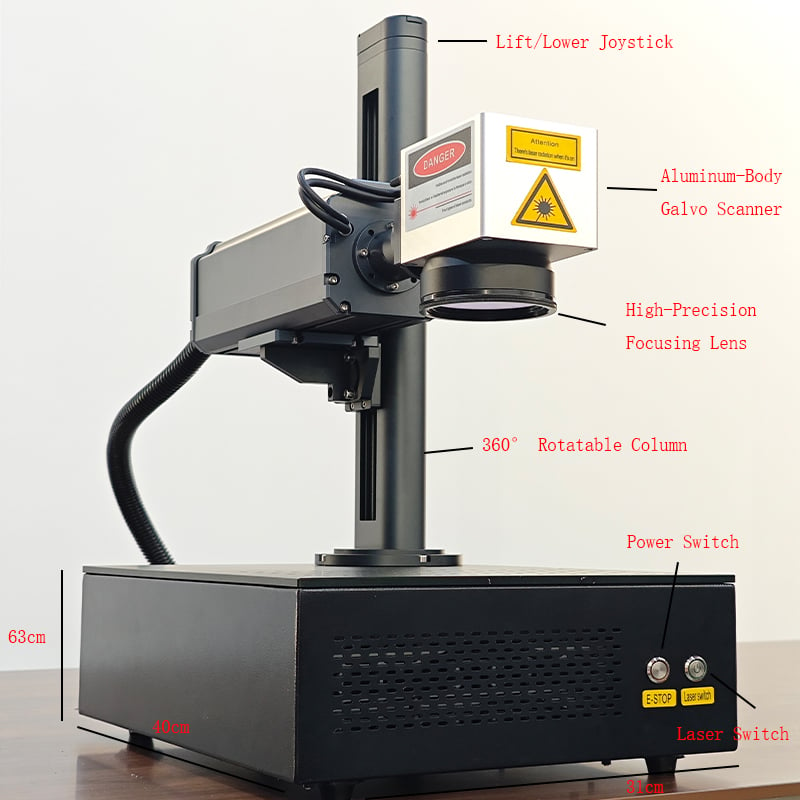
| Format maszyny | Stacjonarny | Pokazano otwarty układ obróbki na załączonej fotografii |
| Chłodzenie | Chłodzenie powietrzne | Nie podano specyfikacji wody procesowej |
| Podana prędkość znakowania | 7 000–12 000 mm/s | Warunki nie zostały podane; nie jest to deklaracja wydajności dla głębokiego grawerowania |
| Podana głębokość znakowania | 0,01–2 mm | Nie podano materiału, liczby przejść, jakości powierzchni oraz czasu cyklu |
| Wymieniona dokładność robocza | 0,01 mm | Nie podano metody i warunków testowania |
| Wymienione formaty graficzne | AI, PLT, DXF, DXP, PNG | Zachowanie przy importowaniu zależy od oprogramowania/wersji oraz grafiki |
| Okres gwarancji | 2 lata | Zakres obejmowany, wyłączenia oraz warunki świadczenia usługi wymagają potwierdzenia na piśmie |
| Pochodzenie | Hubei, Chiny | Zgodnie z dostarczonymi atrybutami produktu |
Potwierdź długość fali lasera, częstotliwość, szerokość impulsu, pole robocze, zasilanie elektryczne oraz opcje 3D dla oferowanego modelu.
Wybierz urządzenie zgodnie z głównym zastosowaniem: personalizacją powierzchni, usuwaniem materiału lub cięciem. Stop, wymagana jakość wykończenia oraz czas cyklu są tak samo istotne jak nominalna moc. Porównaj tę samą reprezentatywną część na wybranych konfiguracjach zamiast dokonywać wyboru wyłącznie na podstawie mocy w watach.
Cięcie cienkich blach to zastosowanie wymagające weryfikacji dla wybranej konfiguracji. Dla tej maszyny nie dostarczono zweryfikowanej tabeli maksymalnych grubości cięcia złota i srebra. Potwierdź stop, grubość materiału, kształt konturu, jakość przetworzenia na wylot oraz wymagania dotyczące wykończenia przed traktowaniem urządzenia jako rozwiązania produkcyjne do cięcia.
Nie. Głębokość grawerowania i zdolność do cięcia na wylot to różne parametry. Podany zakres 0,01–2 mm nie określa stopu, czasu ani jakości powierzchni i nie może być traktowany jako gwarancja maksymalnej grubości materiału przeznaczonego do cięcia.
Załączone zdjęcie oraz tabela cech nie potwierdzają obecności głowicy skanującej z dynamicznym fokusem. Grawerowanie reliefowe warstwowe oraz znakowanie 3D na powierzchniach zakrzywionych to różne funkcje. Należy potwierdzić typ głowicy skanującej, sterownika, oprogramowania oraz metodę kontroli fokusu w końcowej konfiguracji.
Same nazwa marki nie określa możliwości kontroli impulsów. Prosimy o podanie dokładnego modelu źródłowego oraz obsługiwanych zakresów szerokości i częstotliwości impulsów. Znacznikowanie kolorowe oraz konkretne efekty grawerowania należy zweryfikować na rzeczywistym materiale.
Odpowiednie uchwyty obrotowe mogą obsługiwać niektóre elementy pierścieniowe i cylindryczne; inne powierzchnie mogą wymagać dynamicznego ogniskowania lub dedykowanych uchwytów. Potwierdź średnice wewnętrzne i zewnętrzne, wysokość części, luz oraz dokładne miejsce znakowania. Uchwyt obrotowy nie jest widoczny na dostarczonym zdjęciu.
Wymieniona wartość 7 000–12 000 mm/s nie odnosi się do prędkości gotowej części. Rzeczywisty czas cyklu obejmuje wypełnianie grafiki, wiele przejść, pozycjonowanie oraz obróbkę końcową. Podaj swój stop, wymiary grafiki, docelową głębokość i kryteria jakości, aby uzyskać użyteczną porównawczą ocenę.
W dostarczonej liście cech podano gwarancję dwuletnią. Potwierdź objęte składniki, wyłączenia dotyczące materiałów eksploatacyjnych, kanały wsparcia oraz odpowiedzialność za wysyłkę w pisemnych warunkach sprzedaży. Sam okres gwarancji nie określa pełnego zakresu świadczonych usług.
Najbardziej przydatne zapytanie brzmi nie „Jaka jest Wasza najszybsza maszyna?”, lecz „Czy ta konfiguracja pozwala wykonać ten element z taką powierzchnią i w takim czasie cyklu?”. Przygotuj poniższe dane, aby uzyskać ofertę dostosowaną do konkretnej konfiguracji.
Przykładowe zapytanie: „Potrzebuję wytrawić projekt o rozmiarze [rozmiar projektu] na materiale/stopie [materiał/stop] na głębokość [głębokość docelowa], z wymaganą jakością powierzchni [wymagania dotyczące powierzchni], w ilości dziennej [ilość dzienna]. Proszę podać źródło promieniowania, optykę, sterownik, akcesoria oraz warunki testowe dla zalecanej konfiguracji.”
Poniższe odniesienia do niezależnych producentów wyjaśniają zasady działania procesów; ich wyniki nie stanowią specyfikacji ani zalecenia firmy Tianyu.
Liczba produktów: Maszyna do ciągłego czyszczenia
Liczba produktów: Maszyna do znakowania laserowego światłowodowego
Liczba produktów: maszyna do spawania laserowego trzystanowiskowa 3000W
Liczba produktów: Ramię robota do maszyny spawalniczej laserowej
Liczba produktów: Maszyna do cięcia laserowego
Liczba produktów: Mała maszyna do znakowania laserowego UV

 EN


