 ×
Ein Anhänger benötigt einen lesbaren Namen. Ein Metall-Emblem benötigt sichtbare Tiefe. Ein dünnes Gold- oder Silber-Blank benötigt eine saubere Kontur. Das sind unterschiedliche Aufgaben – und sie sollten nicht anhand derselben Geschwindigkeitsangabe bewertet werden.
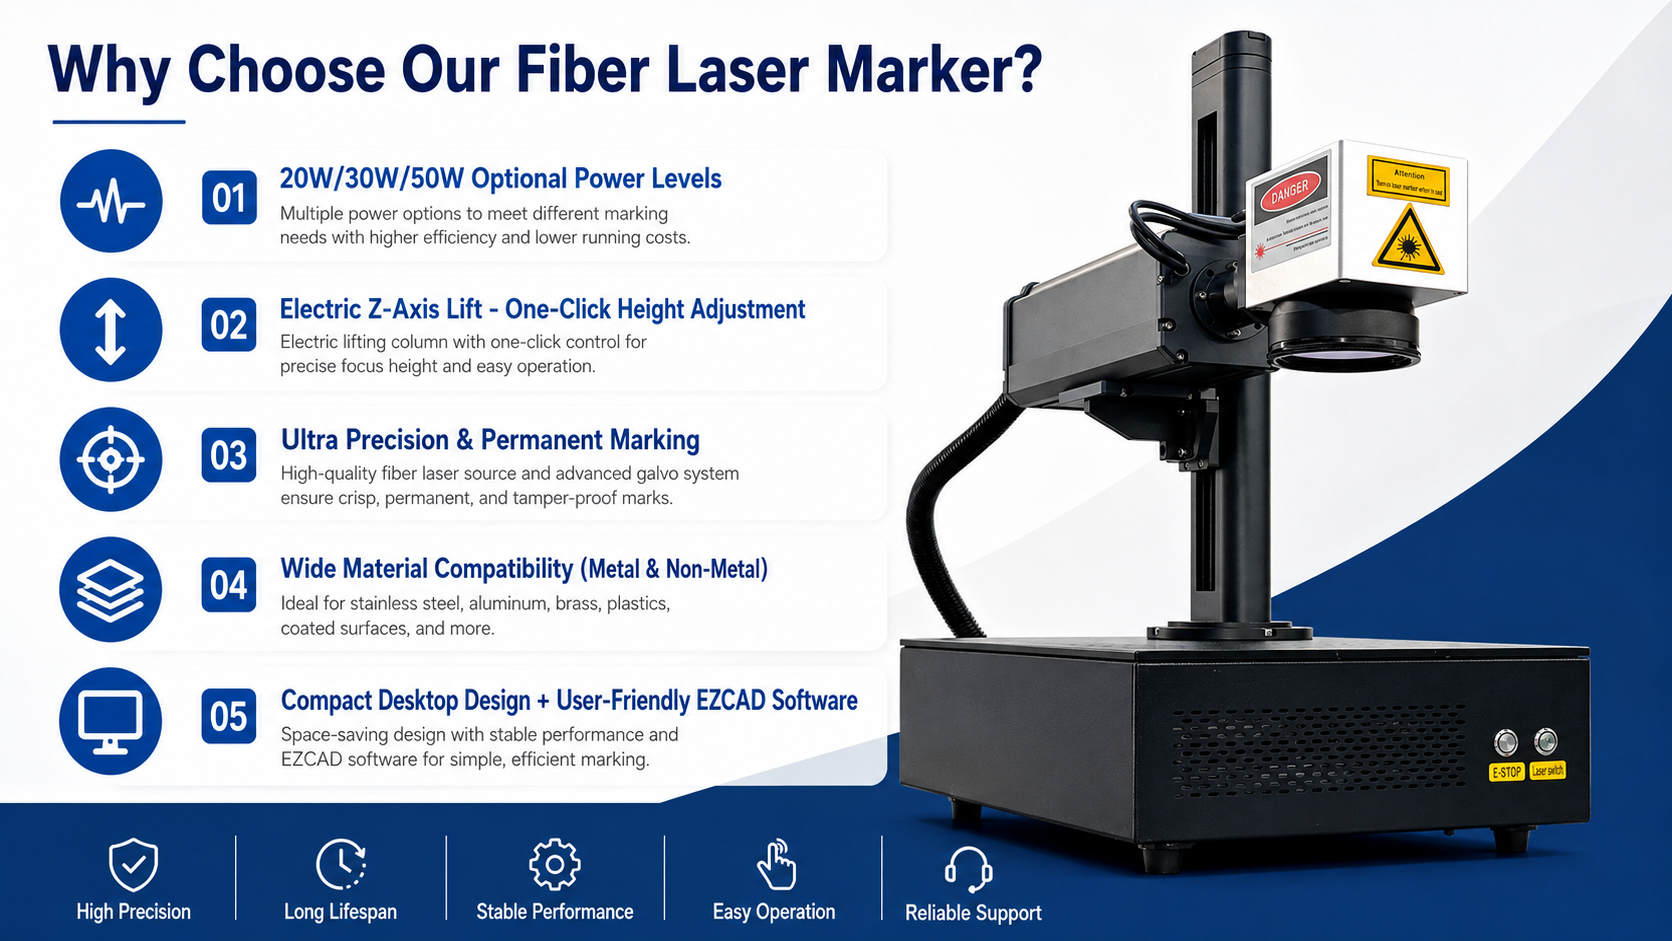
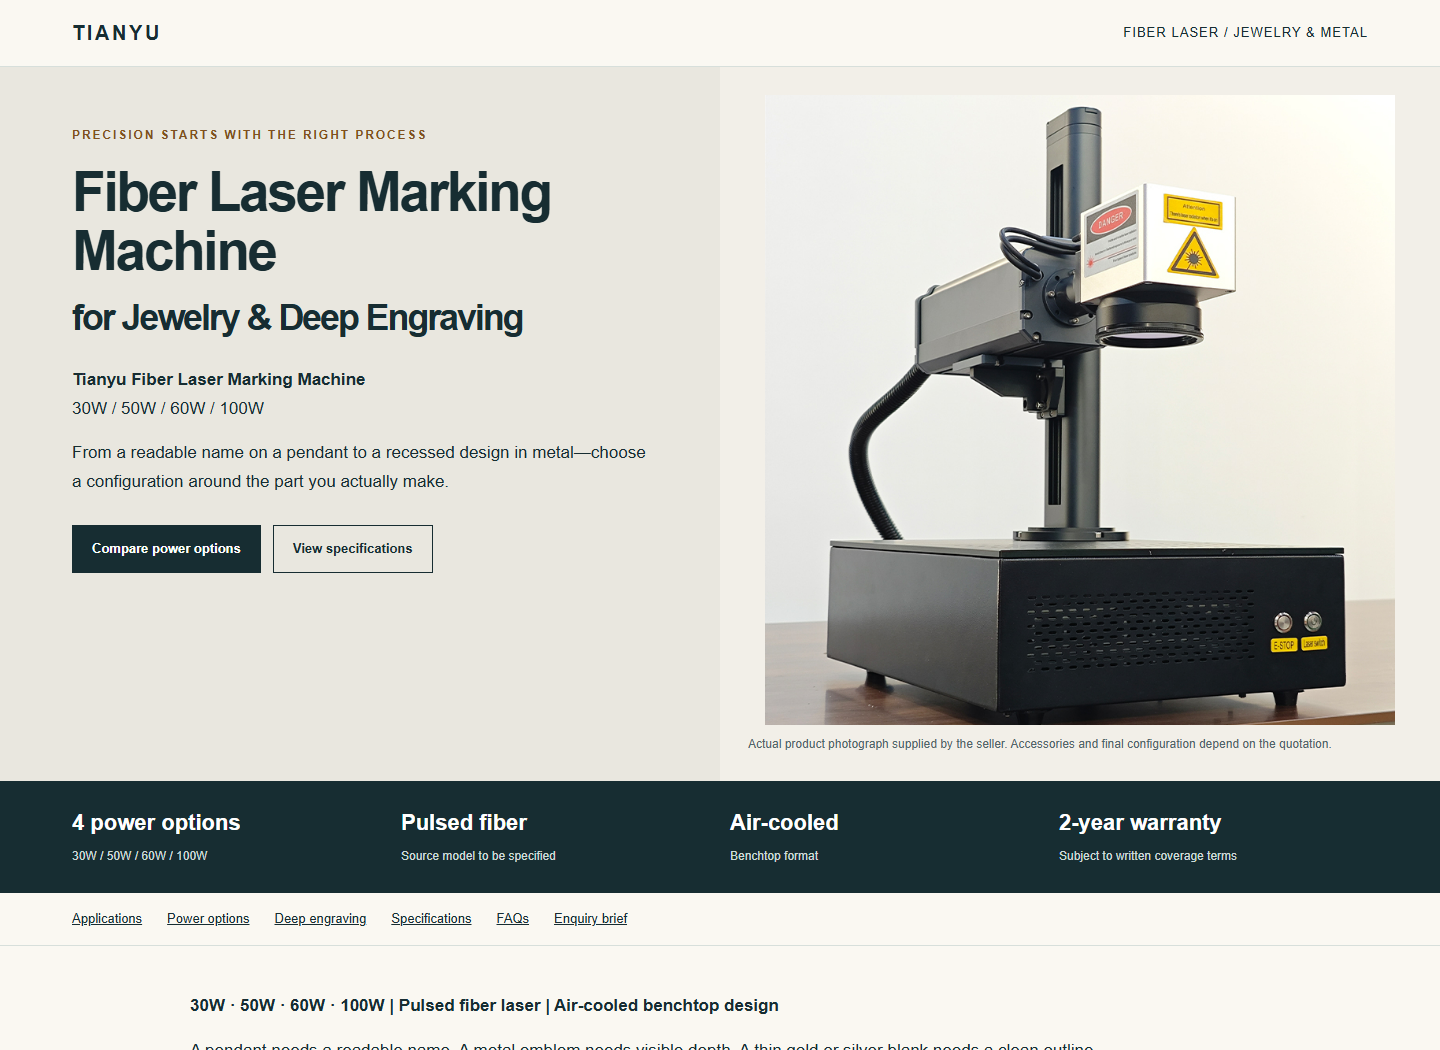
Die Tianyu-Faserlaser-Markiermaschine bringt Metall-Personalisierung und Gravur in ein kompaktes Tischgerät-Format. Wählen Sie Leistung und optische Konfiguration entsprechend Ihren tatsächlichen Anforderungen an Legierung, Motiv und Oberflächenfinish. Für Dünnschnittschneiden und 3D-Anwendungen ist eine konfigurationsspezifische Validierung erforderlich.
30 W · 50 W · 60 W · 100 W | gepulster Faserlaser | luftgekühltes Tischgerät
Ein Anhänger benötigt einen lesbaren Namen. Ein Metall-Emblem benötigt sichtbare Tiefe. Ein dünnes Gold- oder Silber-Blank benötigt eine saubere Kontur. Das sind unterschiedliche Aufgaben – und sie sollten nicht anhand derselben Geschwindigkeitsangabe bewertet werden.
Die Tianyu-Faserlaser-Markiermaschine bringt Metall-Personalisierung und Gravur in ein kompaktes Tischgerät-Format. Wählen Sie Leistung und optische Konfiguration entsprechend Ihren tatsächlichen Anforderungen an Legierung, Motiv und Oberflächenfinish. Für Dünnschnittschneiden und 3D-Anwendungen ist eine konfigurationsspezifische Validierung erforderlich.
Namen, Herstellerzeichen, feine Linienführung und vertiefte Designs erfüllen unterschiedliche Zwecke. Beginnen Sie mit dem gewünschten Ergebnis in der Hand und wählen Sie dann das geeignete Verfahren.
| Ihre Aufgabe | Was priorisiert werden muss | Was zu bewerten ist |
|---|---|---|
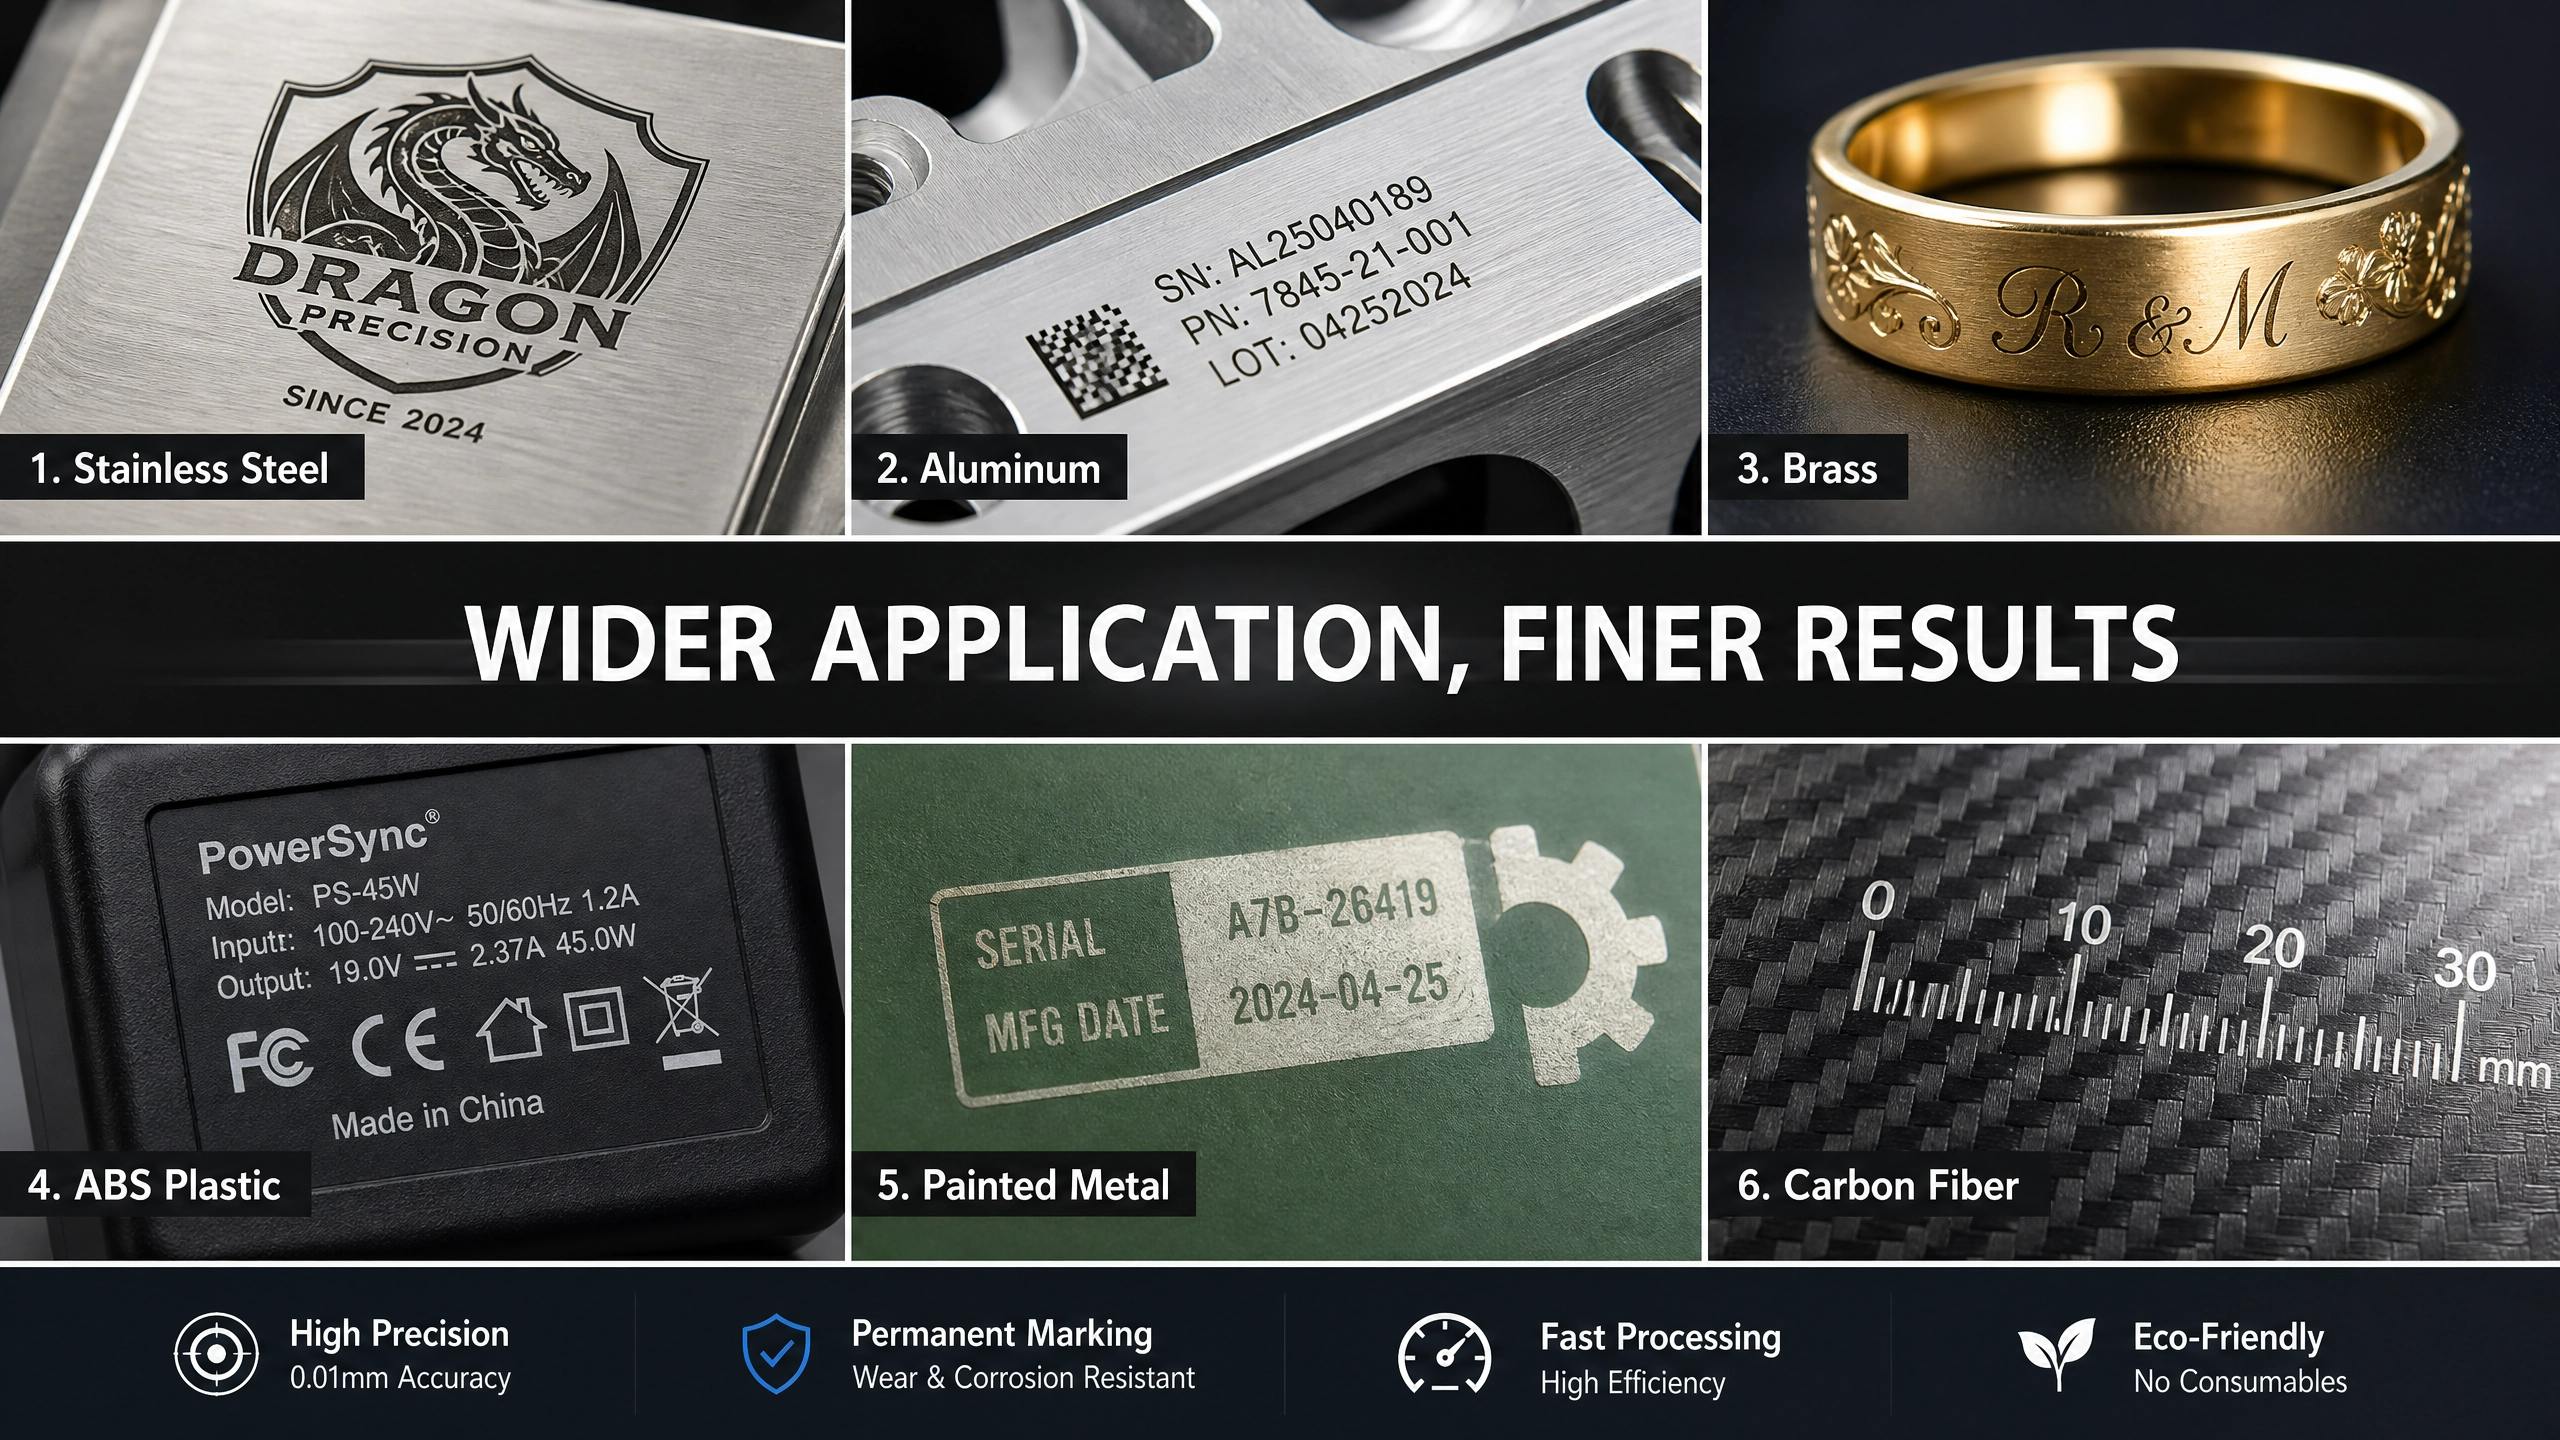
| Personalisierung von Schmuck | Namen, Daten, Logos und feine dekorative Details | Lesbarkeit, Positionierung und Oberflächenbeschaffenheit auf der jeweiligen Legierung |
| Tiefenstich in Metall | Vertiefte Beschriftung, Embleme und ausgewählte Reliefdesigns | Gemessene Tiefe, Ebenheit, Kantendefinition und Gesamtzykluszeit |
| Metallidentifikation | Seriennummern und maschinenlesbare Codes | Kontrast und Lesbarkeit bei der geforderten Markierungsgröße |
| Schneiden von Gold-/Silber-Dünnschichten | Kleine Umrissformen und Schmuckrohlinge | Vollständige Trennung, Schnittfuge, Kantenreinigung und wiederverwertbares Material |
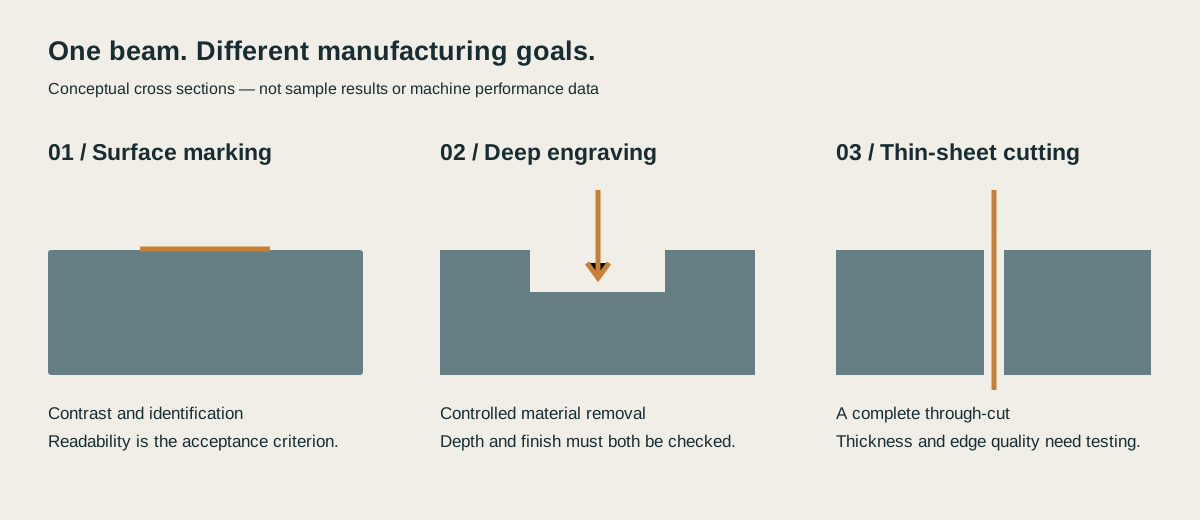
Nur zur Veranschaulichung des Verfahrens.
Die vier Leistungsoptionen bieten unterschiedliche Ausgangspunkte für die Prozessbewertung. Eine höhere durchschnittliche Ausgangsleistung garantiert weder feinere Details noch eine proportionale Steigerung der Fertigteil-Durchsatzleistung. Impulscharakteristik, Linse, Fokus, Rastermuster und Legierung sind entscheidend.
Auswahlhilfe
| Stromversorgungsoption | Nützlicher Ausgangspunkt für die Bewertung | Nennleistung im Vergleich zu 30 W | Entscheidung zur Validierung |
|---|---|---|---|
| 30W | Oberflächenmarkierung und leichtere Personalisierungsarbeiten | 1.00× | Erforderlicher Kontrast und akzeptable Zykluszeit |
| 50W | Gemischte Markierungen und mehrfache Gravurgänge | 1.67× | Tiefe und Oberflächenfinish bei Ihren regulären Aufträgen |
| 60W | Gravuraufträge, die eine leistungsstärkere Option rechtfertigen | 2.00× | Tatsächliche Quellenspezifikationen und Prozessfenster |
| 100W | Materialabtragintensive Arbeiten und Schnittversuche | 3.33× | Wärmekontrolle, Kantenfinish und gesamte Zykluszeit |
Die Verhältnisse werden ausschließlich anhand der angegebenen Nennleistungsoptionen berechnet.
Ein schnell bewegter Strahl ist nur ein Teil eines tiefen Gravurzyklus. Das Auffüllen einer Fläche, das Wiederholen von Schichten, die Fokussteuerung und das Erzielen der gewünschten Oberflächenbeschaffenheit benötigen jeweils Zeit. Für einen fairen Vergleich müssen Legierung, Zeichenfläche, Zieltiefe und Anforderung an die Oberflächenbeschaffenheit unverändert bleiben.
Veranschaulichende Berechnung: Volumen = gefüllte Fläche × gleichmäßige Tiefe
| Gravierfläche | Beispielhafte Zieltiefe | Berechnetes entferntes Volumen | Volumen relativ zur ersten Zeile |
|---|---|---|---|
| 10 × 10 mm | 0,10 mm | 10 mm³ | 1× |
| 10 × 10 mm | 0.30 mm | 30 mm³ | 3× |
| 10 × 10 mm | 0,50 mm | 50 mm³ | 5× |
Dies sind geometrische Berechnungen zum Vergleich; die tatsächliche Zykluszeit hängt vom Motiv und vom Verfahren ab.
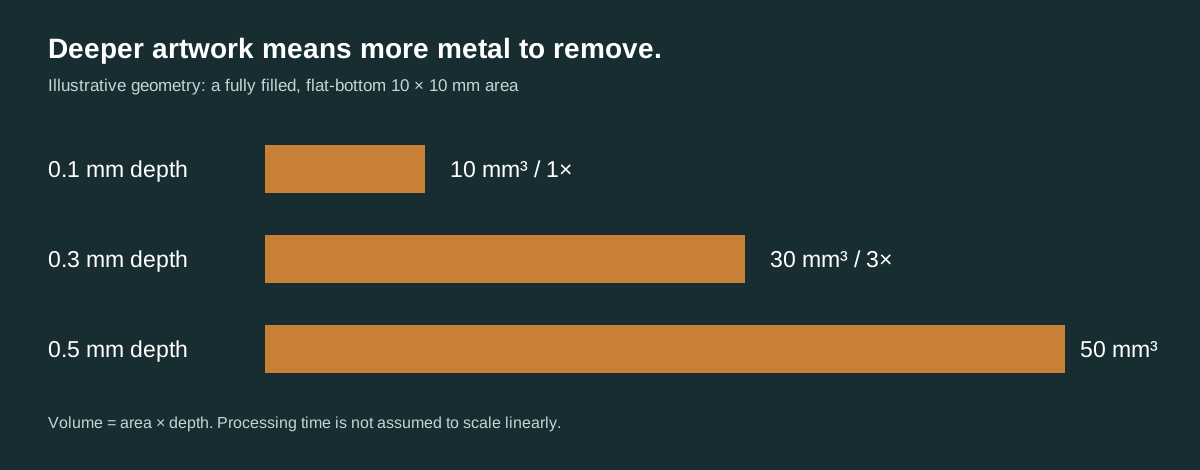
Ein aussagekräftiger Vergleich beginnt mit derselben Zeichnung und einer vereinbarten Oberflächenbeschaffenheit.
| Material / Teil | Anwendung zur Bewertung | Wichtige Prüfung |
|---|---|---|
| Gold und Goldlegierungen | Namen, dekorative Gravuren und Umrisse aus Blech | Karät, Legierungszusammensetzung, Dicke und Oberflächenfinish |
| Silber und Silberlegierungen | Personalisierung, vertiefte Designs und Umrissschneidversuche | Legierung, Reflexionsvermögen, thermische Reaktion und Kantenqualität |
| Edelstahl | Logos, Kennzeichen und vertiefte Gravur | Qualitätsgrad, Kontrast, Korrosionsanforderungen und Tiefe |
| Messing / Kupfer | Etiketten, Embleme und ausgewählte Gravurarbeiten | Genauer Legierungstyp und Eignung der Laserquelle |
| Aluminium | Identifizierungs- und Dekorgravuren | Unbehandelte versus eloxierte Oberfläche und gewünschtes Erscheinungsbild |
| Ringe und zylindrische Teile | Umfangsbezogene oder innere/äußere Gravur | Kompatible Drehvorrichtung, Teilgröße und erforderlicher Arbeitsabstand |
Die Tabelle listet Anwendungskandidaten auf. Unbekannte Beschichtungen, Kunststoffe und Mischmaterialien erfordern eine gesonderte Eignungs- und Emissionsbewertung.
Schneiden bedeutet das Trennen der Blechtafel, nicht lediglich das Einritzen einer tiefen Linie. Bei Schmuckrohlingen ist die Dicke gemeinsam mit der Legierung, dem kleinsten Detail, der Haltemethode, der Kantenbearbeitung und dem Materialverlust zu bewerten. Ein erfolgreiches Schneiden einer Silberlegierung stellt keine Kapazität für jede Goldlegierung sicher.
Der angegebene Bereich von 0,01–2 mm ist ein Gravurtiefenbereich, keine Angabe zur Schnittdicke; bestätigen Sie den Schnitt an einer Probe Ihres Legierungsmaterials.
| Begriff | Was es bedeutet | Was bestätigt werden muss |
|---|---|---|
| 2D-Markierung | Die Grafik wird in einer geeigneten Fokusebene verarbeitet | Linse, Feldgröße und Ebenheit |
| Geschichtete bzw. Reliefgravur | Das Material wird schichtweise entfernt, um Tiefe zu erzeugen | Software, Z-Achsen-Steuerung und Refokussierungsverfahren |
| 3D-Dynamikfokus-Markierung | Die optische Fokusposition ändert sich über eine geformte Oberfläche | Ein kompatibler 3-Achsen-Scan-Kopf und Steuersystem |
Eine höhenverstellbare Säule allein stellt keine dynamische 3D-Fähigkeit sicher. Für geschwungene Schmuckstücke, Reliefkunstwerke oder Teile mit unterschiedlichen Höhen ist der erforderliche Prozess zu ermitteln und die installierte Hardware sowie Software vor der Bestellung zu bestätigen.
Produktspezifikationen (aus dem vorgelegten Lastenheft). Das Ausgangsmodell sowie die optischen und Laserparameter sind schriftlich für die zitierte Konfiguration zu bestätigen.
| Artikel | Aufgeführter Wert | So wird es interpretiert |
|---|---|---|
| Marke | Tianyu | Wie in den vorgelegten Produktattributen angegeben |
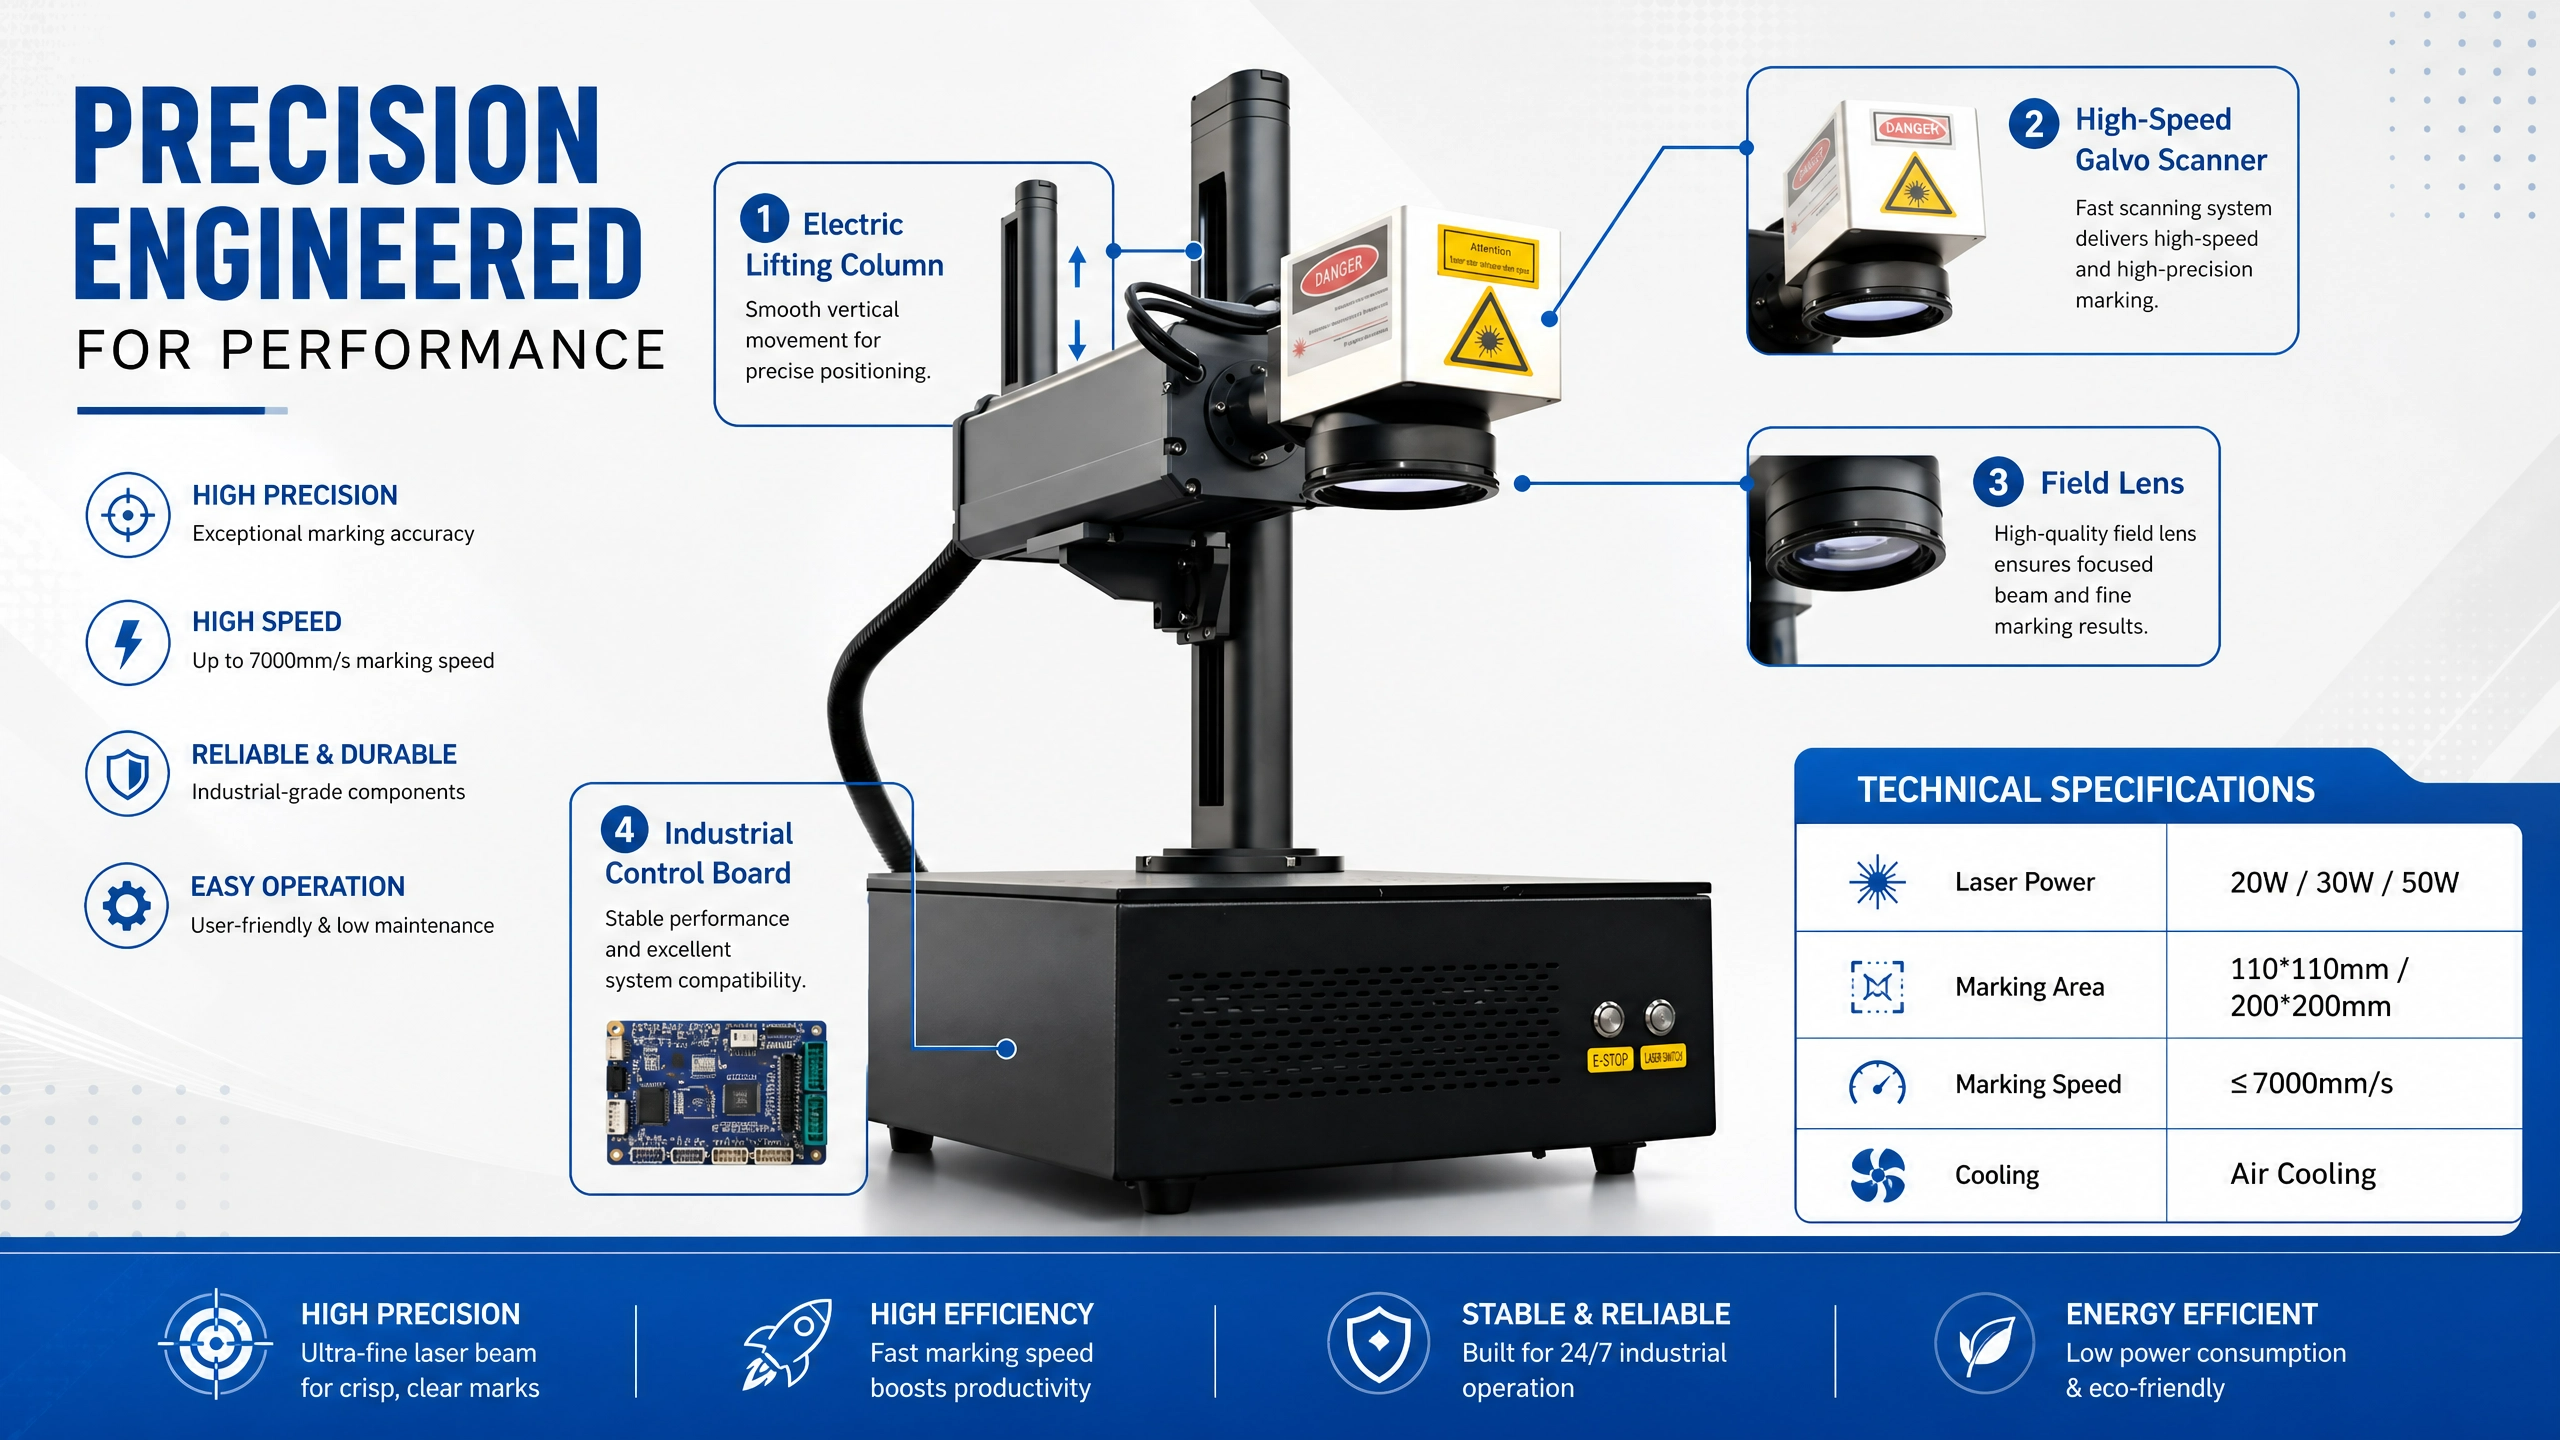
| Nennleistungsoptionen | 30 W / 50 W / 60 W / 100 W | Optionen, die im Produktlastenheft angegeben sind |
| Lasertyp / Betriebsart | Faserlaser / gepulst | Laserquellenmodell je nach Konfiguration anzugeben |
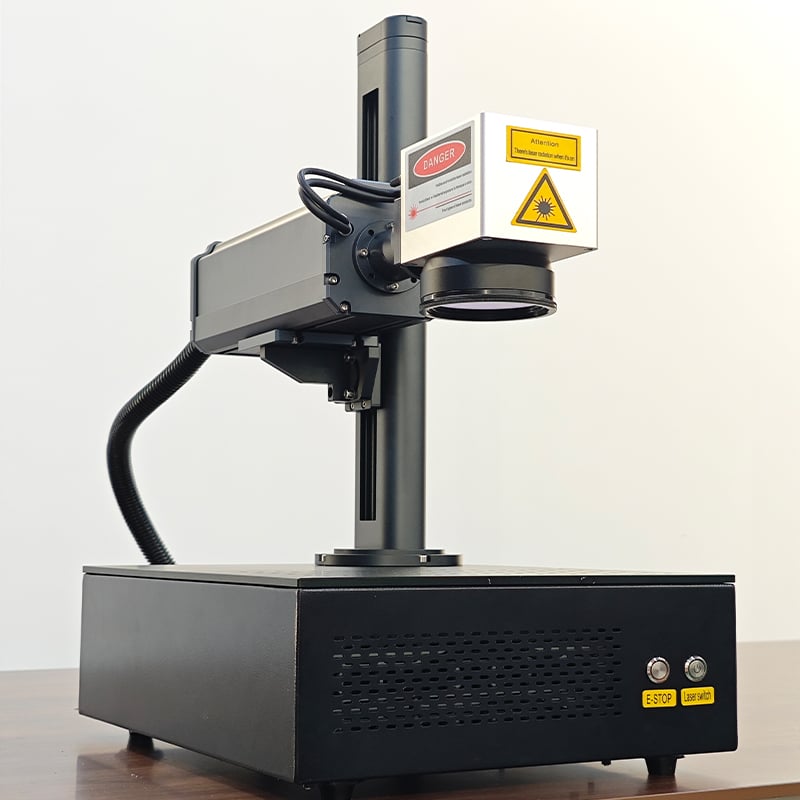
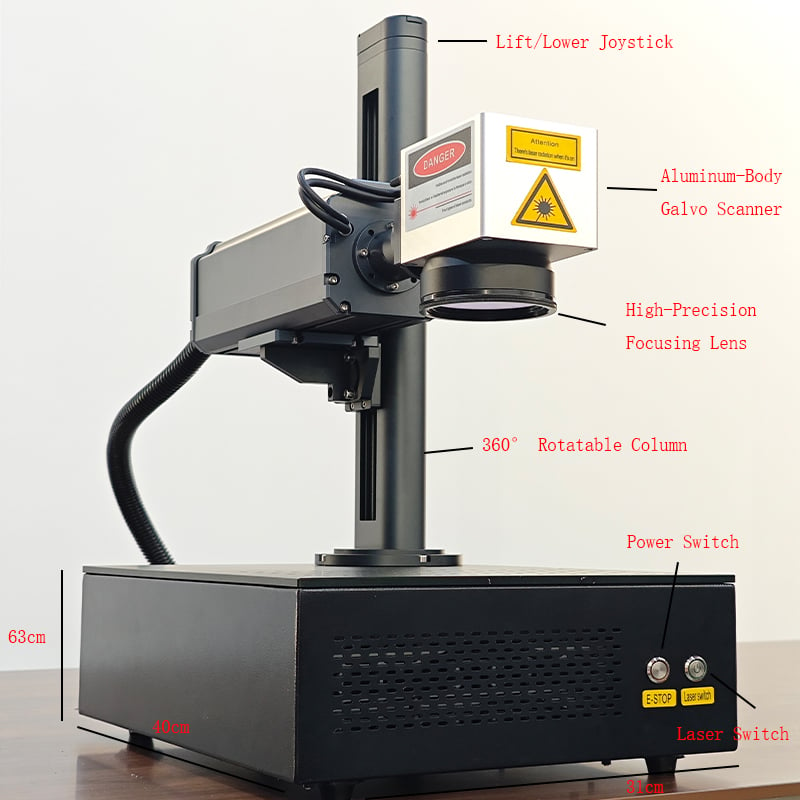
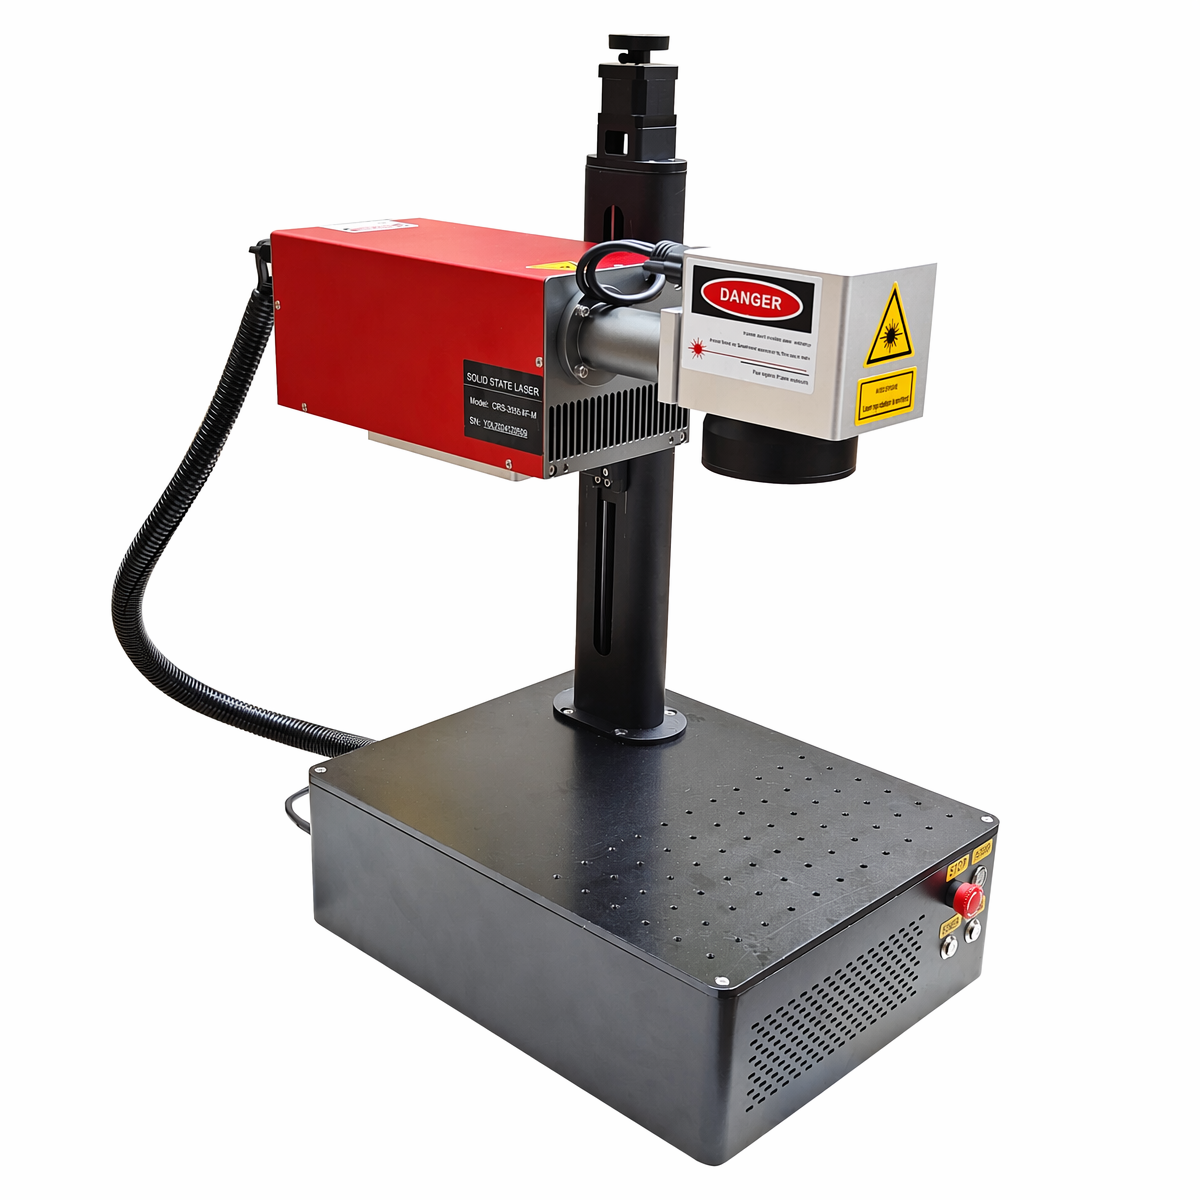
| Maschinenformat | Tischgerät | Offene Bearbeitungsanordnung, wie auf dem beigefügten Foto gezeigt |
| Kühlung | Luftkühlung | Keine Angaben zur Prozesswasserspezifikation vorliegend |
| Angegebene Markiergeschwindigkeit | 7.000–12.000 mm/s | Bedingungen nicht angegeben; keine Aussage zum Durchsatz bei Tiefgravur |
| Angebene Markiertiefe | 0,01–2 mm | Material, Durchläufe, Oberflächenfinish und Zykluszeit nicht angegeben |
| Angebene Arbeitsgenauigkeit | 0,01 mm | Prüfverfahren und -bedingungen nicht angegeben |
| Aufgeführte Grafikformate | AI, PLT, DXF, DXP, PNG | Importverhalten hängt von Software/Version und Motiv ab |
| Garantiezeitraum | 2 Jahre | Umfang, Ausschlüsse und Servicebedingungen bedürfen einer schriftlichen Bestätigung |
| Herkunft | Hubei, China | Wie in den vorgelegten Produktattributen angegeben |
Bestätigen Sie Wellenlänge, Frequenz, Pulsbreite, Arbeitsfeld, Stromversorgung und 3D-Optionen für das zitierte Modell.
Wählen Sie anhand Ihrer Hauptaufgabe: Oberflächenpersonalisierung, Materialabtrag oder Schneiden. Die Legierung, die geforderte Oberflächenqualität und die Zykluszeit sind genauso wichtig wie die Nennleistung. Vergleichen Sie stattdessen dieselbe repräsentative Komponente auf den kurzge-listeten Konfigurationen – nicht allein anhand der Wattzahl.
Das Schneiden von Dünnschichtmaterial ist eine Anwendung, die für die ausgewählte Konfiguration validiert werden muss. Für diese Maschine liegt keine verifizierte Tabelle zu Schnittdicken für Gold oder Silber vor. Bestätigen Sie vor der Nutzung als Produktions-Schneidlösung die Legierung, die Dicke, den Umriss, die Durchtrennungsqualität sowie die Nachbearbeitungsanforderungen.
Nein. Die Gravurtiefe und die Durchtrenntiefe sind unterschiedliche Messgrößen. Der angegebene Bereich von 0,01–2 mm spezifiziert weder die Legierung noch die Bearbeitungszeit oder die Oberflächenqualität und darf nicht als Garantie für die maximale Schnittdicke herangezogen werden.
Das beigefügte Foto und die Attributtabelle bestätigen keinen Dynamic-Focus-Scan-Kopf. Das Gravieren von mehrschichtigen Reliefstrukturen und das 3D-Markieren auf gekrümmten Oberflächen sind unterschiedliche Funktionen. Bitte bestätigen Sie den Scan-Kopf, die Steuerungseinheit, die Software sowie die Methode zur Fokussteuerung in der endgültigen Konfiguration.
Der Markenname allein legt die Impulssteuerung nicht fest. Bitte geben Sie das genaue Quellmodell sowie dessen unterstützte Impulsbreiten- und Frequenzbereiche an. Farbmarkierungen und spezielle Gravureffekte müssen am jeweiligen Werkstoff praktisch validiert werden.
Ein geeignetes Drehvorrichtungssystem kann einige Ring- und zylindrische Aufgaben unterstützen; andere Oberflächen erfordern möglicherweise dynamische Fokussierung oder spezielle Vorrichtungen. Bestätigen Sie die Innendurchmesser, Außendurchmesser, Teilhöhe, Freigängigkeit sowie die exakte Markierungsposition. Eine Drehvorrichtung ist auf dem beiliegenden Foto nicht abgebildet.
Der angegebene Wert von 7.000–12.000 mm/s stellt keine Fertigteil-Geschwindigkeit dar. Die tatsächliche Zykluszeit umfasst das Ausfüllen der Grafik, mehrere Durchläufe, Positionierung und Nachbearbeitung. Geben Sie Ihre Legierung, die Abmessungen der Grafik, die gewünschte Tiefe sowie die Qualitätskriterien an, um einen aussagekräftigen Vergleich zu ermöglichen.
Die mitgelieferten Angaben nennen eine zweijährige Garantie. Prüfen Sie in den schriftlichen Verkaufsbedingungen die abgedeckten Komponenten, Ausschlüsse für Verbrauchsmaterialien, Support-Kanäle sowie die Verantwortung für den Versand. Allein die Angabe einer Garantiedauer definiert nicht den gesamten Umfang des Serviceangebots.
Die nützlichste Anfrage lautet nicht „Welches ist Ihr schnellstes Gerät?“, sondern „Kann diese Konfiguration dieses Teil mit dieser Oberflächenqualität innerhalb dieser Zykluszeit herstellen?“ Bereiten Sie die folgenden Details für ein konfigurationsspezifisches Angebot vor.
Vorgeschlagene Anfrage: „Ich muss [Designgröße] auf [Werkstoff/Legierung] bis zu einer Tiefe von [Ziel-Tiefe] mit [Oberflächen-Anforderung] und einer täglichen Stückzahl von [tägliche Stückzahl] gravieren. Bitte geben Sie Quelle, Optik, Steuerung, Zubehör und Prüfbedingungen für die empfohlene Konfiguration an.“
Die folgenden unabhängigen Herstellerreferenzen erläutern Verfahrensprinzipien; ihre Ergebnisse stellen weder Spezifikationen noch Empfehlungen von Tianyu dar.
Anzahl der Produkte: Durchlaufreinigungsmaschine
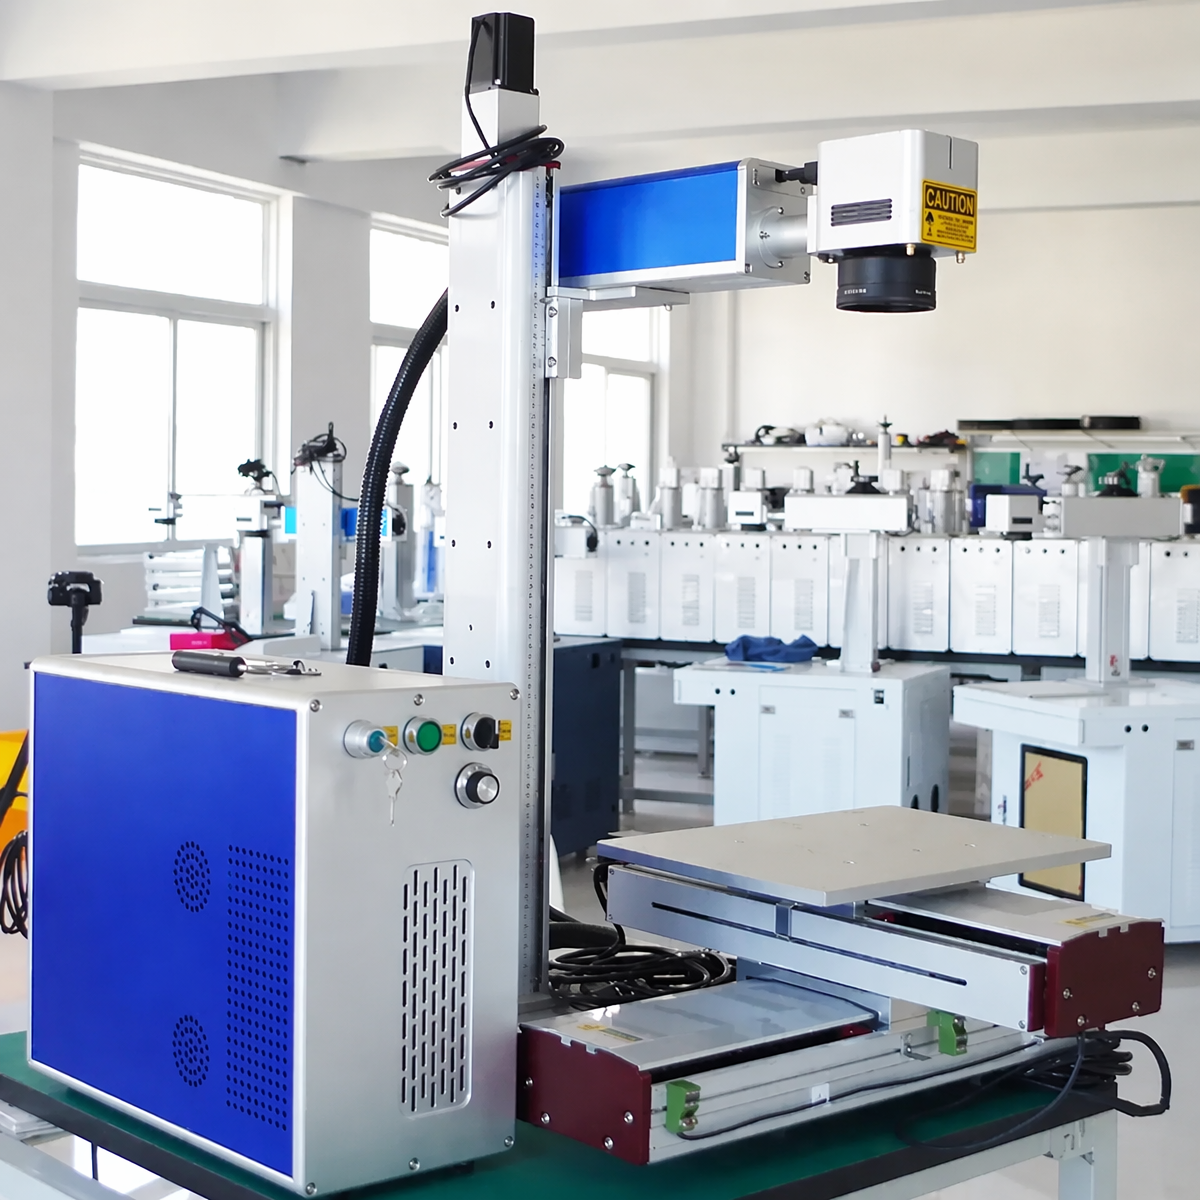
Anzahl der Produkte: Mit einem Gehalt an Spinnstoffen von mehr als 0,05 GHT
Anzahl der Produkte: 3000W Drei-Stationen-Laser-Schweißmaschine
Anzahl der Produkte: Roboterarm für Laser-Schweißmaschine
Anzahl der Produkte: Laserschneidmaschine
Anzahl der Produkte: Kleine UV-Laserbeschriftungsmaschine

 EN


