×
एक पेंडेंट को एक पठनीय नाम की आवश्यकता होती है। एक धातु एम्बलम को स्पष्ट गहराई की आवश्यकता होती है। एक पतली सुनहरी या चांदी की सतह को एक साफ़ आउटलाइन की आवश्यकता होती है। ये अलग-अलग कार्य हैं—और इन्हें एक ही गति के आंकड़े के आधार पर नहीं मापा जाना चाहिए।
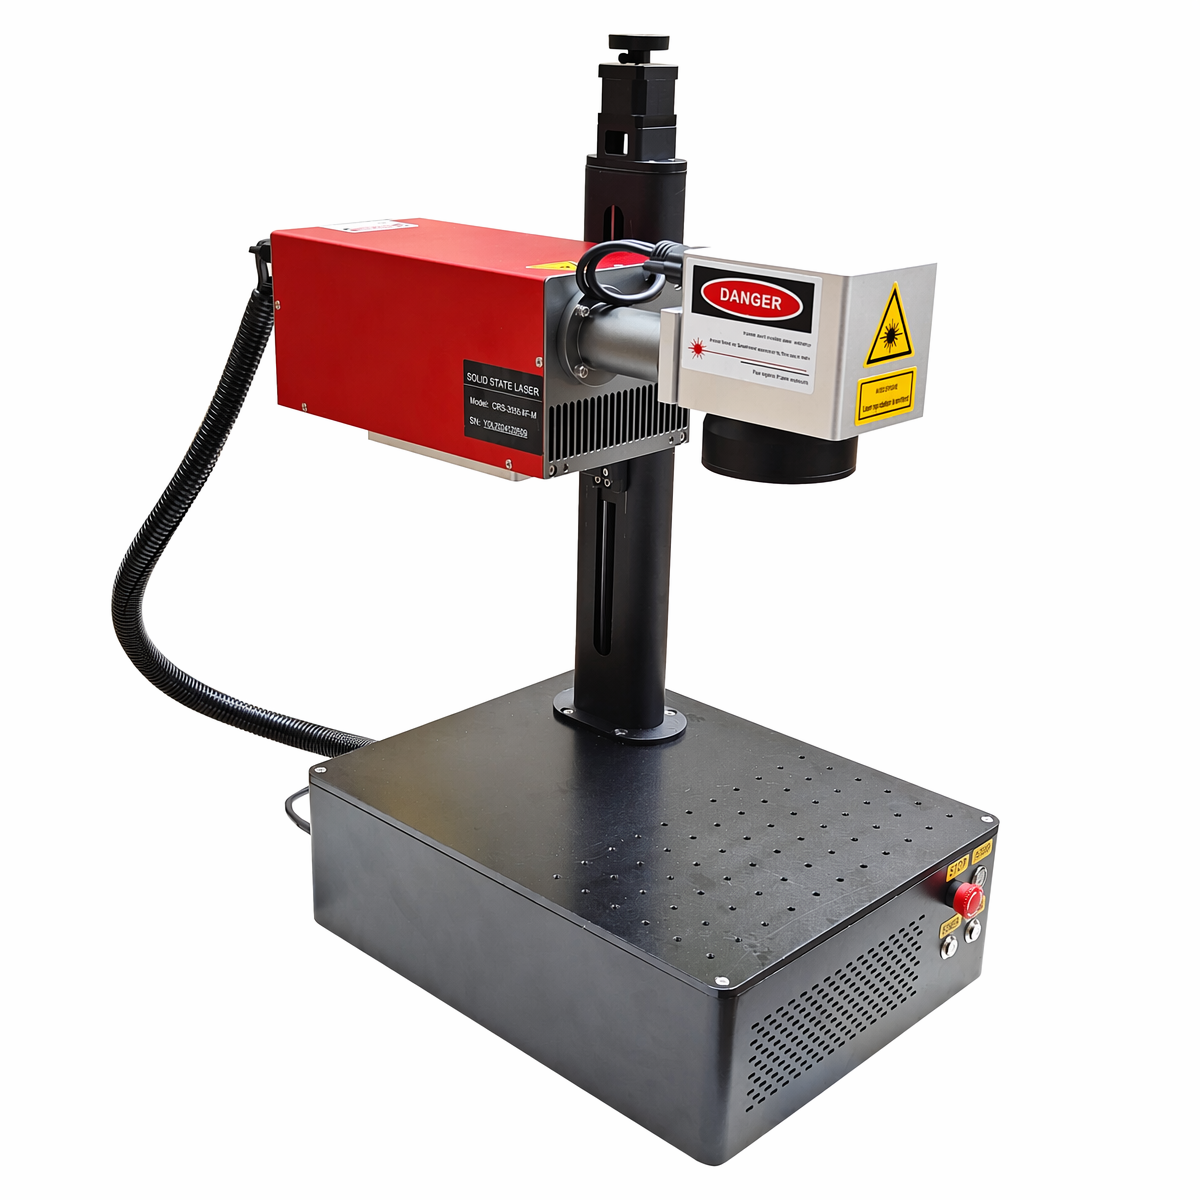
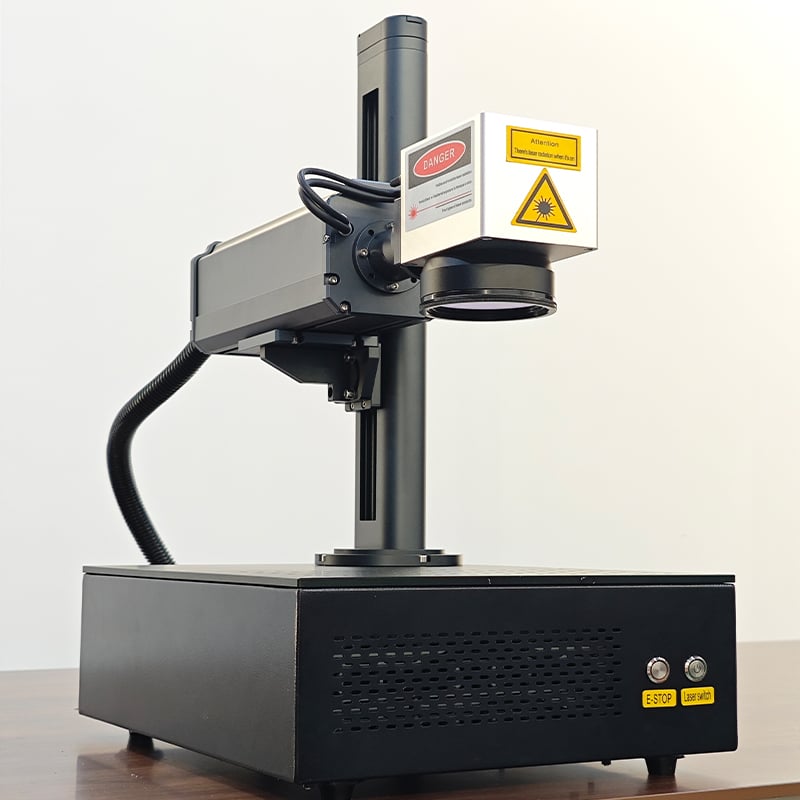
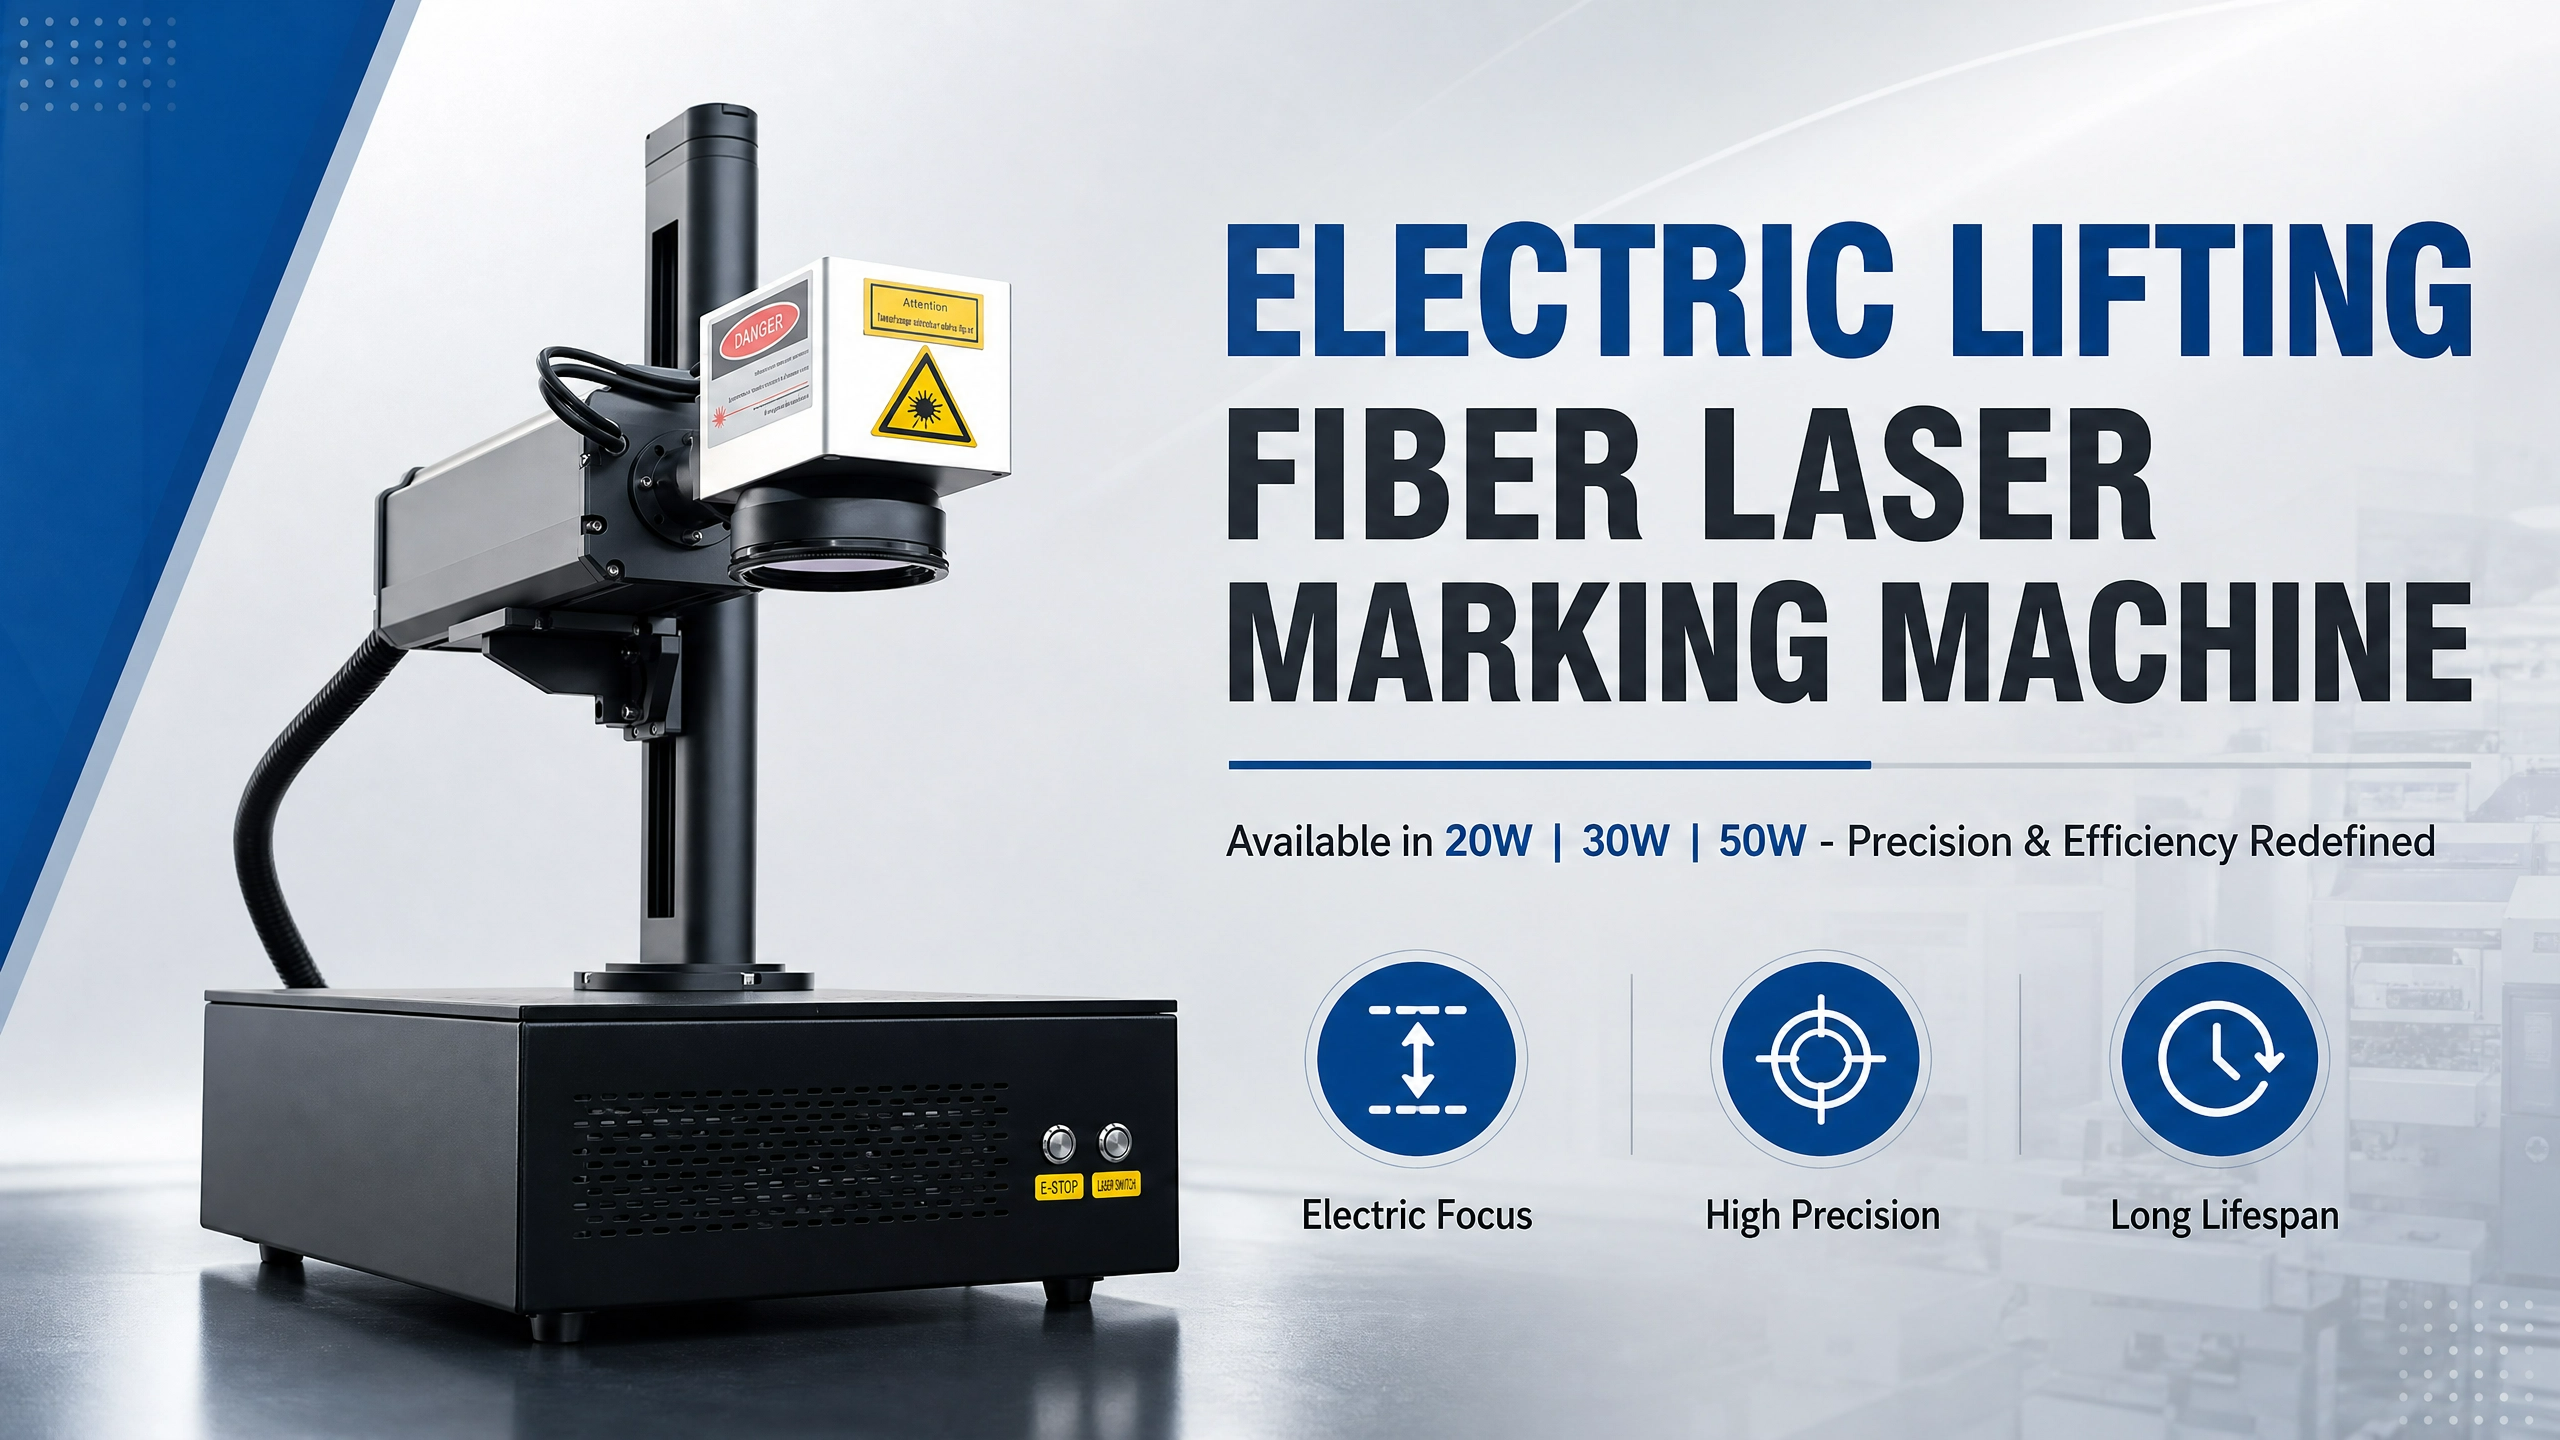
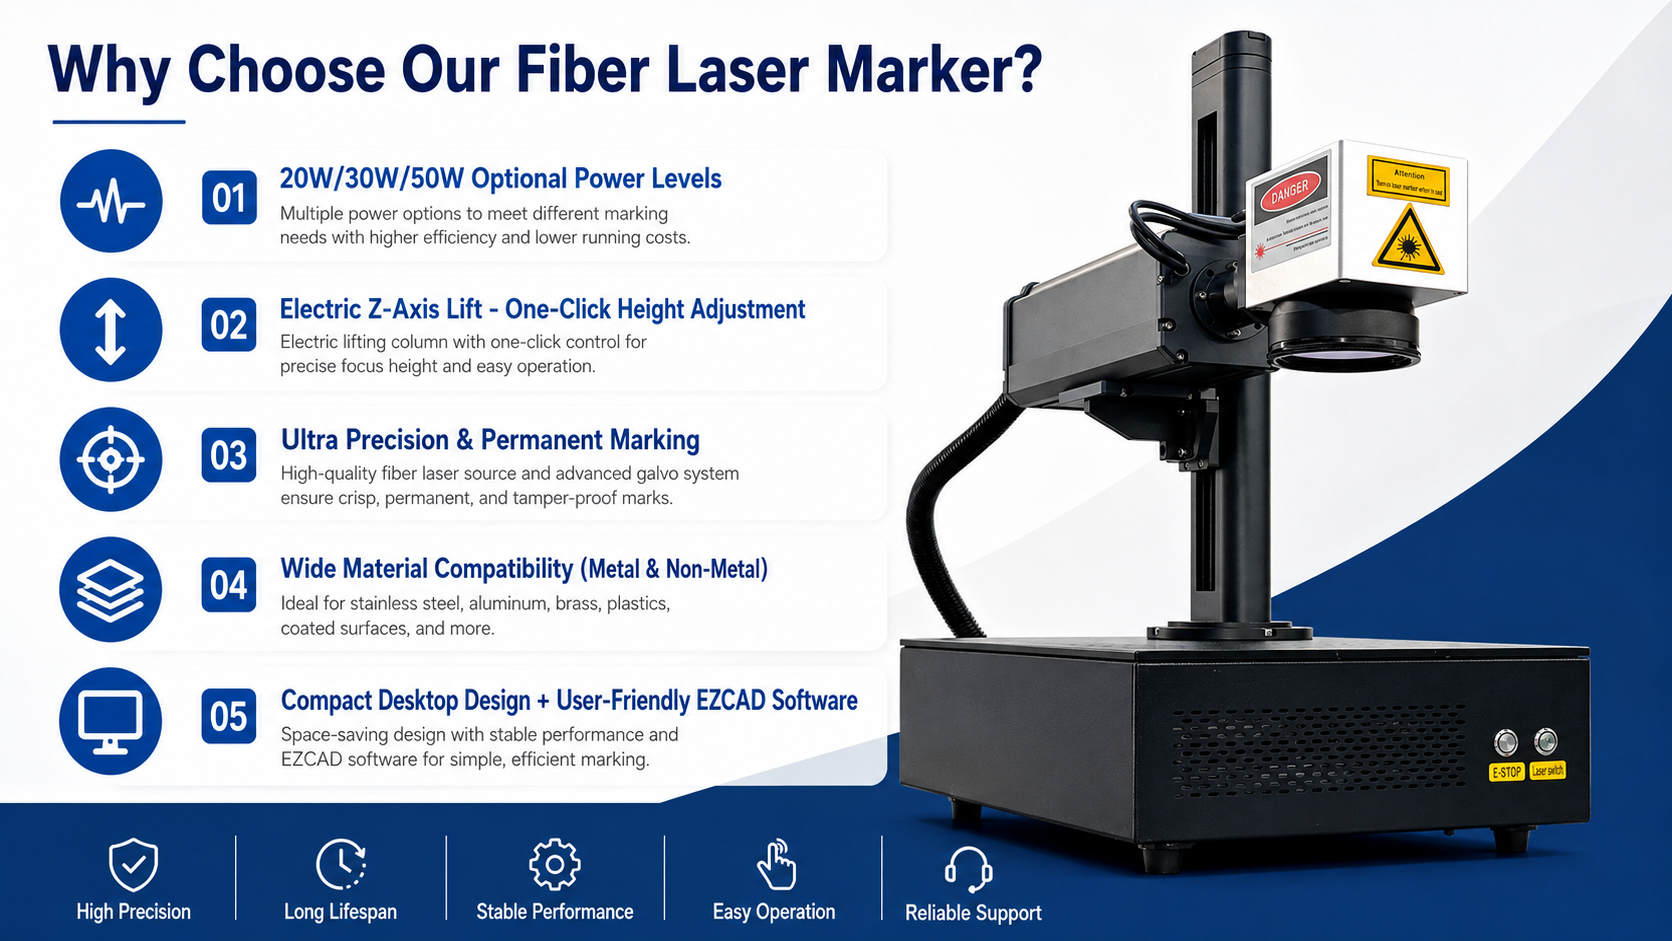
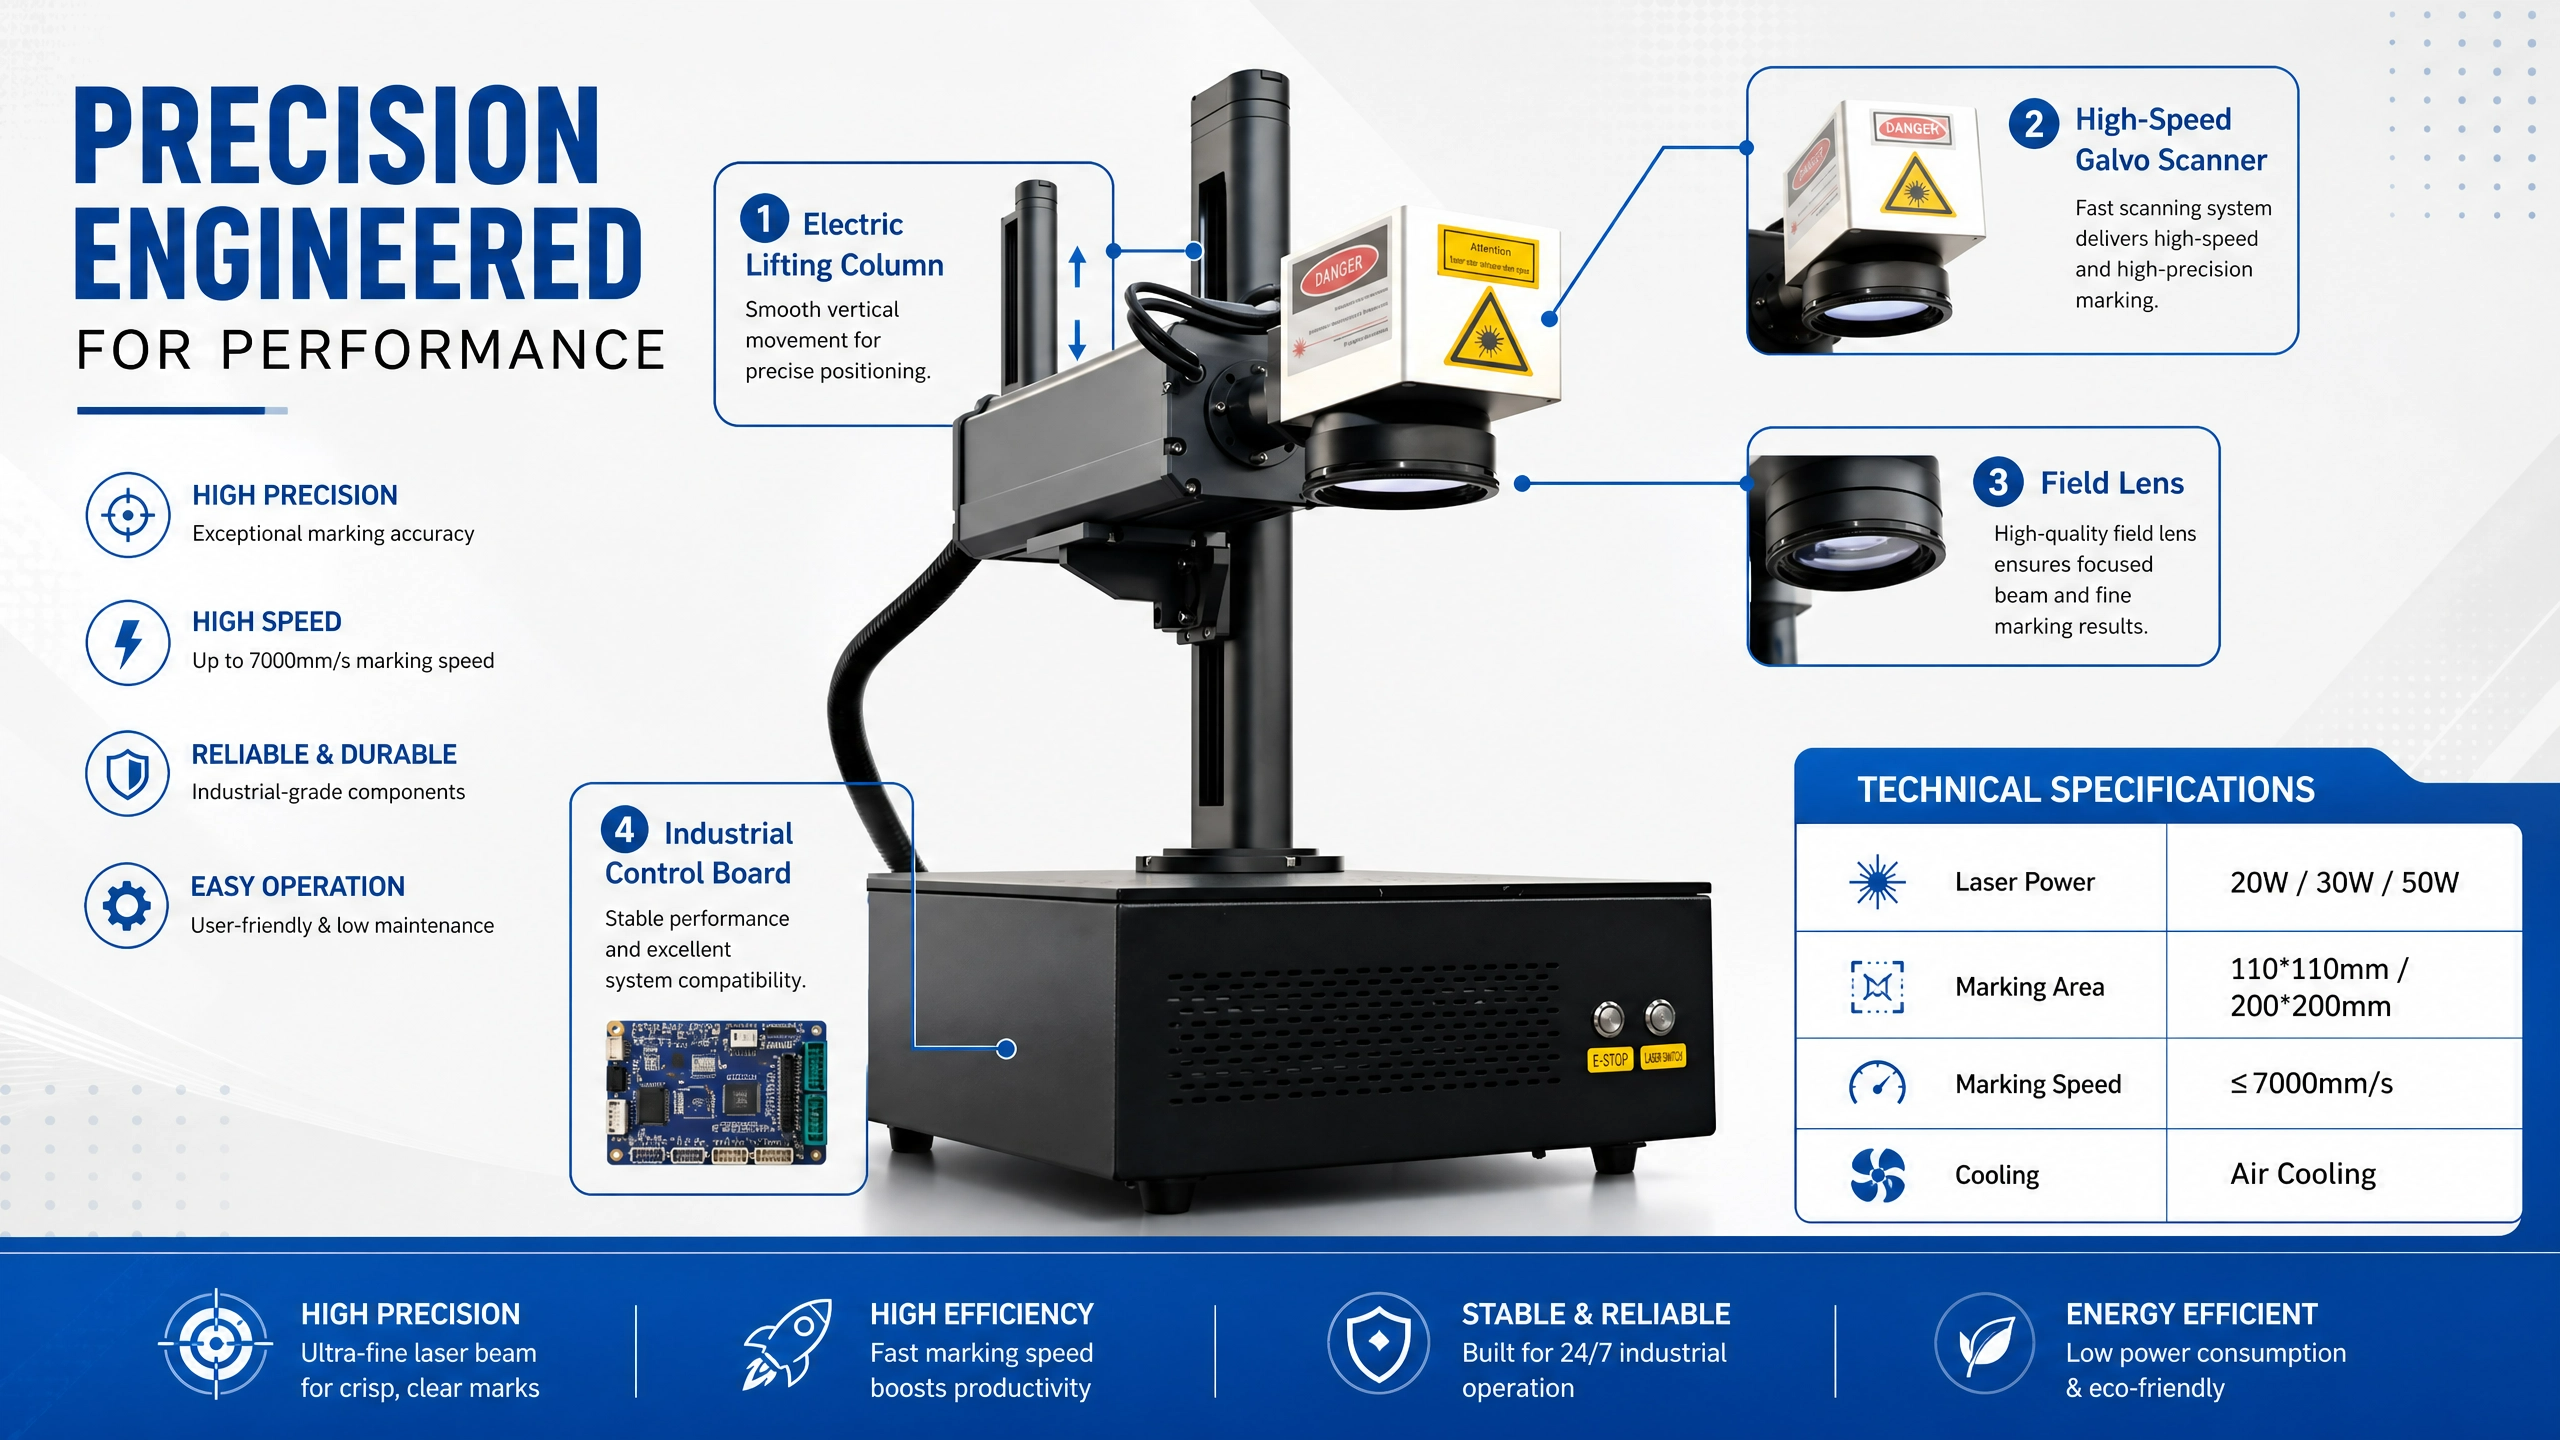
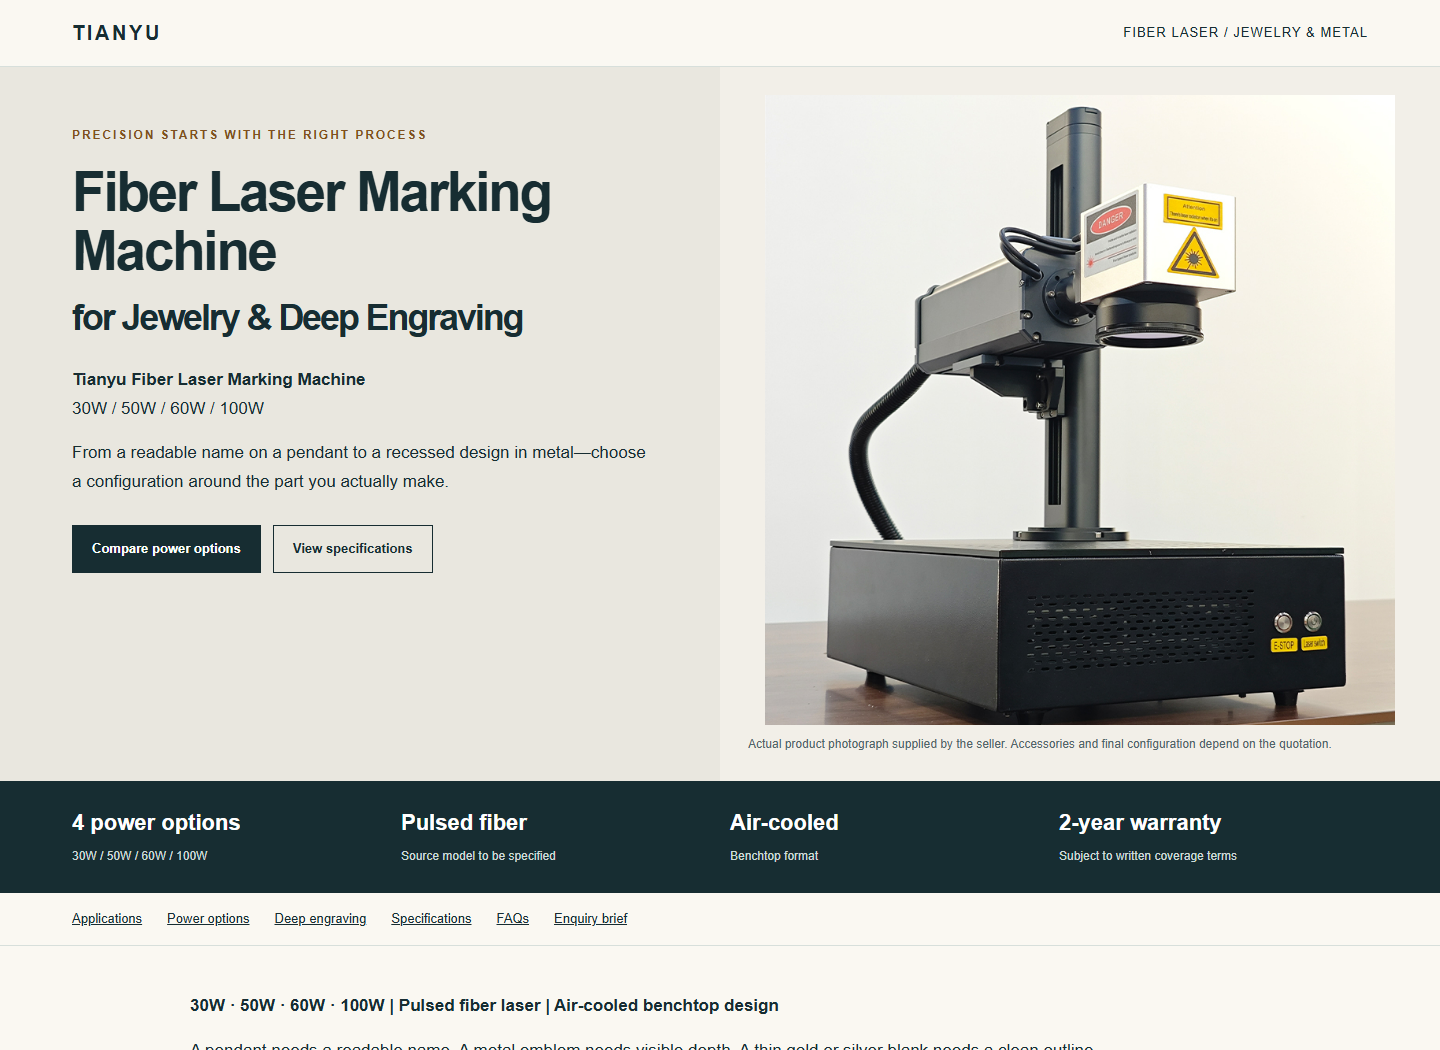
तियानयू फाइबर लेज़र मार्किंग मशीन धातु के व्यक्तिगतकरण और उत्कीर्णन को एक संक्षिप्त बेंचटॉप प्रारूप में लाती है। अपनी वास्तविक मिश्र धातु, कलात्मक डिज़ाइन और समाप्ति आवश्यकताओं के अनुसार शक्ति और प्रकाशिक विन्यास का चयन करें। पतली शीट काटने और 3डी अनुप्रयोगों के लिए विशिष्ट विन्यास की पुष्टि आवश्यक होती है।
30 वाट · 50 वाट · 60 वाट · 100 वाट | पल्स्ड फाइबर लेज़र | एयर-कूल्ड बेंचटॉप डिज़ाइन
एक पेंडेंट को एक पठनीय नाम की आवश्यकता होती है। एक धातु एम्बलम को स्पष्ट गहराई की आवश्यकता होती है। एक पतली सुनहरी या चांदी की सतह को एक साफ़ आउटलाइन की आवश्यकता होती है। ये अलग-अलग कार्य हैं—और इन्हें एक ही गति के आंकड़े के आधार पर नहीं मापा जाना चाहिए।
तियानयू फाइबर लेज़र मार्किंग मशीन धातु के व्यक्तिगतकरण और उत्कीर्णन को एक संक्षिप्त बेंचटॉप प्रारूप में लाती है। अपनी वास्तविक मिश्र धातु, कलात्मक डिज़ाइन और समाप्ति आवश्यकताओं के अनुसार शक्ति और प्रकाशिक विन्यास का चयन करें। पतली शीट काटने और 3डी अनुप्रयोगों के लिए विशिष्ट विन्यास की पुष्टि आवश्यक होती है।
नाम, निर्माता के चिह्न, सूक्ष्म रेखाएँ और धंसे हुए डिज़ाइन अलग-अलग उद्देश्यों के लिए काम करते हैं। वास्तविक परिणाम से शुरू करें जो आप हाथ में पकड़ना चाहते हैं, फिर प्रक्रिया का चयन करें।
| आपका कार्य | क्या प्राथमिकता देनी चाहिए | मूल्यांकन क्या करें |
|---|---|---|
| आभूषण व्यक्तिगतकरण | नाम, तारीखें, लोगो और सूक्ष्म सजावटी विवरण | वास्तविक मिश्र धातु पर पठनीयता, स्थान और सतह का रूपांतरण |
| गहरी धातु उकेर | धंसे हुए अक्षर, प्रतीक और चुने हुए उभरे हुए डिज़ाइन | मापी गई गहराई, समतलता, किनारे की परिभाषा और कुल चक्र समय |
| धातु की पहचान | श्रृंखला संख्याएँ और मशीन-पठनीय कोड | आवश्यक चिह्न के आकार पर विपरीतता और पठनीयता |
| सुनहरा / चाँदी का पतला शीट काटना | छोटे आउटलाइन आकार और गहने के रिक्त रूप | पूर्ण पृथक्करण, कर्फ, किनारे की सफाई और पुनः प्राप्त करने योग्य सामग्री |
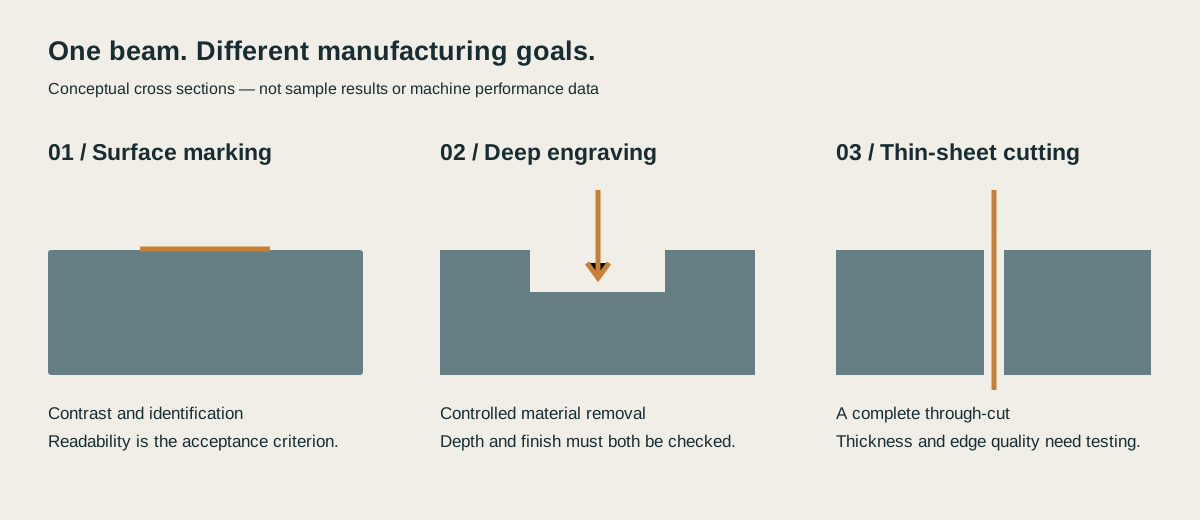
केवल प्रक्रिया का चित्रण
चार शक्ति विकल्प प्रक्रिया मूल्यांकन के लिए विभिन्न प्रारंभिक बिंदु प्रदान करते हैं। उच्चतर औसत आउटपुट अधिक सूक्ष्म विवरण की गारंटी नहीं देता है या अंतिम भागों के उत्पादन में समानुपातिक वृद्धि की गारंटी नहीं देता है। पल्स विशेषताएँ, लेंस, फोकस, हैच पैटर्न और मिश्र धातु सभी महत्वपूर्ण हैं।
चयन मार्गदर्शन
| पावर विकल्प | मूल्यांकन के लिए उपयोगी प्रारंभिक बिंदु | नाममात्र शक्ति बनाम 30डब्ल्यू | मान्यता देने का निर्णय |
|---|---|---|---|
| 30W | सतह के चिह्नन और हल्का व्यक्तिगतकरण कार्य | 1.00× | आवश्यक विपरीतता और स्वीकार्य चक्र समय |
| 50W | मिश्रित चिह्नन और बार-बार गहराई तक उत्कीर्णन | 1.67× | आपके नियमित कार्यों में गहराई और समाप्ति |
| 60W | उच्च-उत्पादन विकल्प के लिए उचित उत्कीर्णन कार्यभार | 2.00× | वास्तविक स्रोत विनिर्देश और प्रक्रिया विंडो |
| 100W | सामग्री-हटाने पर आधारित कार्य और कटिंग परीक्षण | 3.33× | ऊष्मा नियंत्रण, किनारे की समाप्ति और पूर्ण चक्र समय |
अनुपात केवल घोषित सामान्य शक्ति विकल्पों से गणना किए जाते हैं।
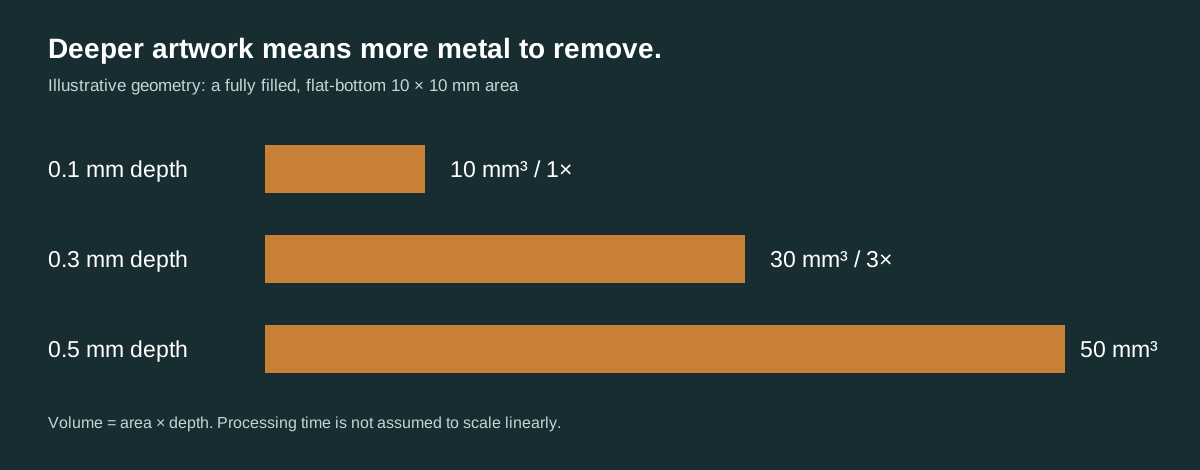
तीव्र गति से चलने वाली किरण केवल गहरी उकेर चक्र का एक हिस्सा है। क्षेत्र को भरना, परतों को दोहराना, फोकस का प्रबंधन करना और अभीष्ट समाप्ति प्राप्त करना—ये सभी कार्य समय लेते हैं। निष्पक्ष तुलना के लिए, मिश्र धातु, कलाकृति का क्षेत्र, लक्ष्य गहराई और समाप्ति आवश्यकता को अपरिवर्तित रखें।
उदाहरणात्मक गणना: आयतन = भरा क्षेत्र × एकसमान गहराई
| ग्रेविंग क्षेत्र | उदाहरणात्मक लक्ष्य गहराई | गणना द्वारा हटाया गया आयतन | पहली पंक्ति के सापेक्ष आयतन |
|---|---|---|---|
| 10 × 10 मिमी | 0.10 mm | १० घन मिमी | 1× |
| 10 × 10 मिमी | 0.30 मिमी | ३० घन मिमी | 3× |
| 10 × 10 मिमी | 0.50 मिमी | ५० घन मिमी | 5× |
ये तुलना के लिए ज्यामितीय गणनाएँ हैं; वास्तविक चक्र समय कलाकृति और प्रक्रिया पर निर्भर करता है।
एक उपयोगी तुलना एक ही चित्र से और सहमत सतह समाप्ति के साथ शुरू होती है।
| सामग्री / भाग | मूल्यांकन के लिए अनुप्रयोग | महत्वपूर्ण जाँच |
|---|---|---|
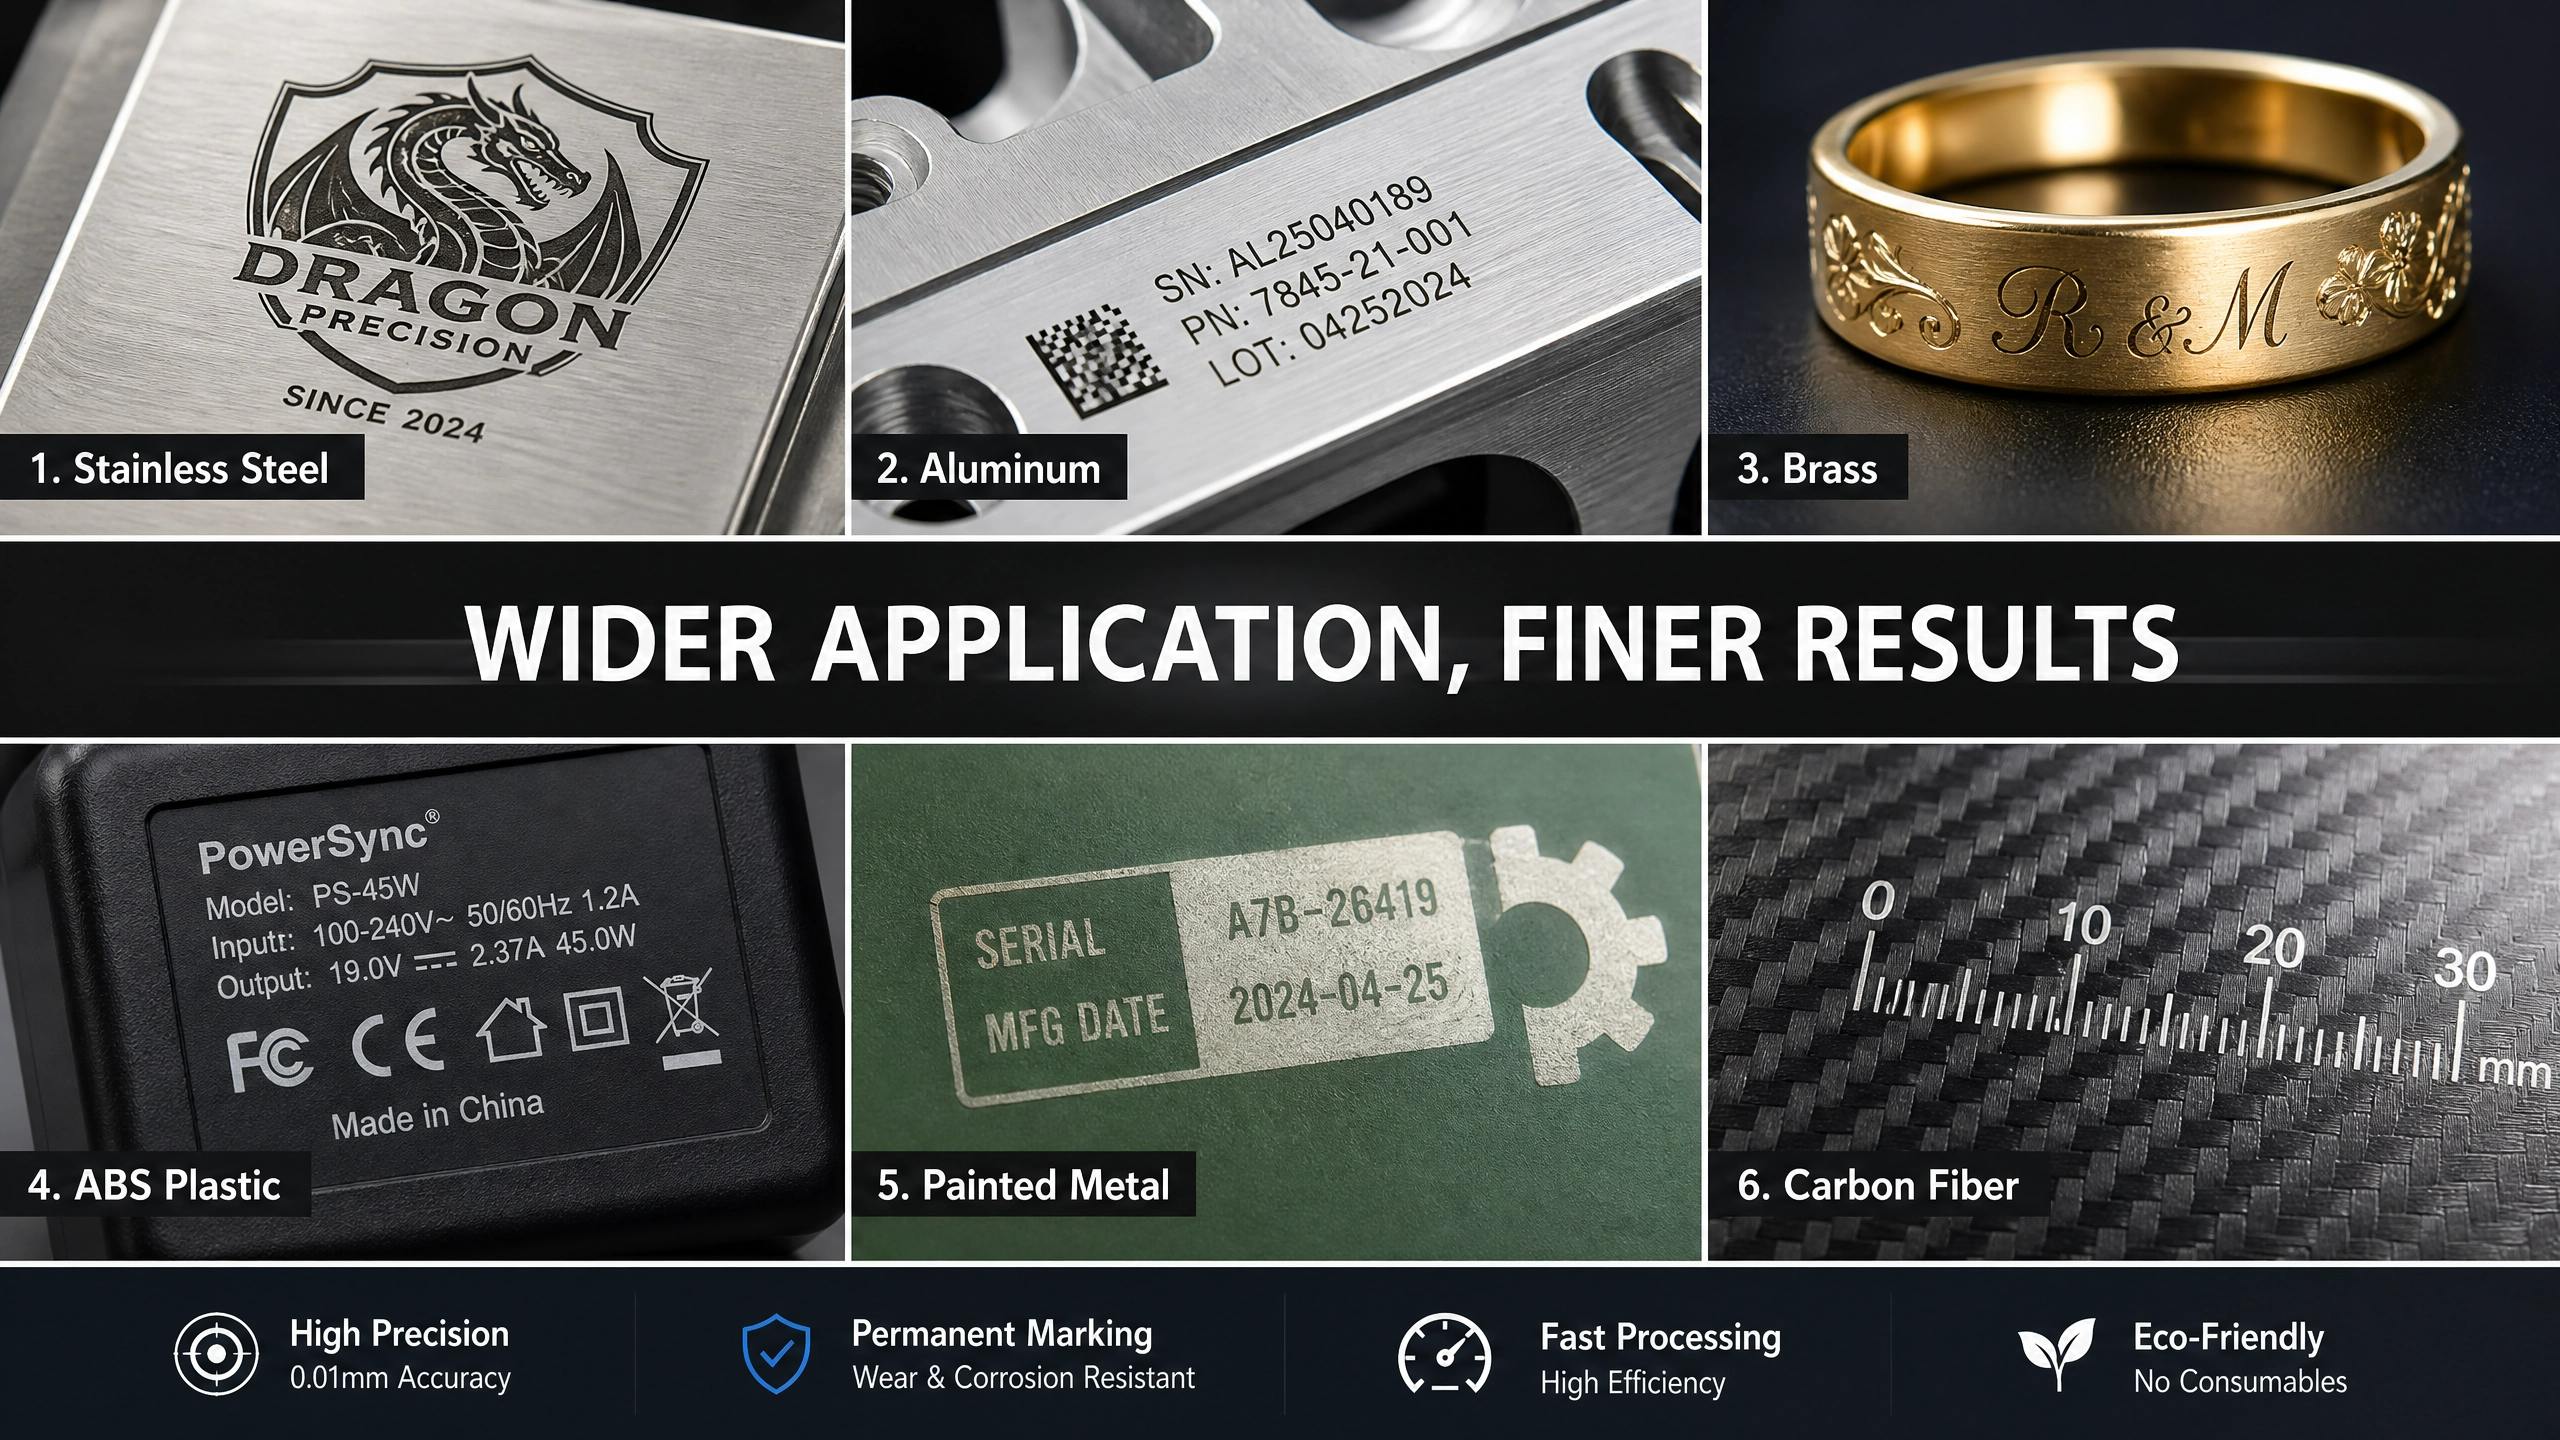
| सोना और सोने की मिश्र धातुएँ | नाम, सजावटी उत्कीर्णन और पतली शीट के आउटलाइन | कैरेट, मिश्र धातु की संरचना, मोटाई और समाप्ति |
| चांदी और चांदी के मिश्र धातुएं | व्यक्तिगतीकरण, धंसे हुए डिज़ाइन और आउटलाइन काटने के परीक्षण | मिश्र धातु, प्रतिबिंबिता, तापीय प्रतिक्रिया और किनारे की गुणवत्ता |
| स्टेनलेस स्टील | लोगो, पहचानकर्ता और धंसा हुआ उत्कीर्णन | ग्रेड, विपरीतता, संक्षारण आवश्यकताएँ और गहराई |
| पीतल / तांबा | टैग, एम्बलम और चुनिंदा उत्कीर्णन कार्य | सटीक मिश्र धातु और लेज़र स्रोत उपयुक्तता |
| एल्युमीनियम | पहचान और सजावटी उत्कीर्णन | अनोडाइज़्ड सतह के मुकाबले खुली सतह और आवश्यक उपस्थिति |
| छल्ले और बेलनाकार भाग | परिधीय या आंतरिक/बाह्य उत्कीर्णन | संगत घूर्णी फिक्सचर, भाग का आकार और कार्य क्षेत्र की स्पष्टता |
तालिका में अनुप्रयोग उम्मीदवारों की सूची दी गई है। अज्ञात लेप, प्लास्टिक और मिश्रित सामग्री के लिए अलग से उपयुक्तता और उत्सर्जन मूल्यांकन की आवश्यकता होती है।
कटिंग का अर्थ है शीट को अलग करना, केवल एक गहरी रेखा उकेरना नहीं। ज्वेलरी ब्लैंक्स के लिए, मोटाई का मूल्यांकन मिश्र धातु, सबसे छोटा विवरण, पकड़ने की विधि, किनारे का समापन और सामग्री के नुकसान के साथ-साथ करें। एक चांदी की मिश्र धातु पर सफल कटिंग किसी भी सोने की मिश्र धातु के लिए क्षमता स्थापित नहीं करती है।
सूचीबद्ध ०.०१–२ मिमी एक उकेरने की गहराई की सीमा है, कटिंग मोटाई का विनिर्देश नहीं है; अपनी मिश्र धातु के लिए एक नमूने पर कटिंग की पुष्टि करें।
| अवधि | इसका मतलब | क्या पुष्टि करना आवश्यक है |
|---|---|---|
| 2D मार्किंग | कलाकृति को एक उपयुक्त फोकल तल पर संसाधित किया जाता है | लेंस, क्षेत्र का आकार और समतलता |
| स्तरीकृत / राहत उकेरना | गहराई बनाने के लिए सामग्री को स्तरों में हटाया जाता है | सॉफ्टवेयर, जेड-अक्ष नियंत्रण और पुनः फोकस करने की विधि |
| ३डी गतिशील-फोकस अंकन | आकृति वाली सतह पर प्रकाशिक फोकल स्थिति बदलती है | एक संगत 3-अक्ष स्कैन हेड और नियंत्रण प्रणाली |
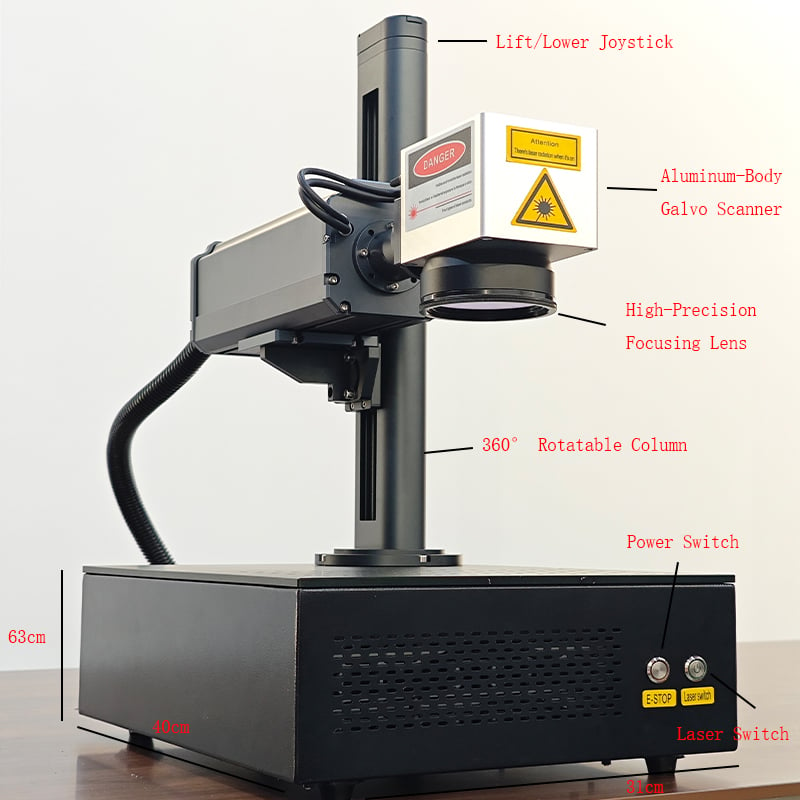
ऊँचाई समायोज्य कॉलम अकेला गतिशील 3डी क्षमता की स्थापना नहीं करता है। वक्राकार ज्वेलरी, रिलीफ कला कृतियाँ या ऊँचाई में भिन्न होने वाले भागों के लिए, आवश्यक प्रक्रिया की पहचान करें और ऑर्डर देने से पहले स्थापित हार्डवेयर और सॉफ़्टवेयर की पुष्टि करें।
उत्पाद विशिष्टताएँ (प्रदान किए गए सारांश के अनुसार)। उद्धृत विन्यास के लिए स्रोत मॉडल, ऑप्टिक्स और लेज़र पैरामीटरों की पुष्टि लिखित रूप में की जानी चाहिए।
| वस्तु | सूचीबद्ध मान | इसे कैसे व्याख्या करें |
|---|---|---|
| ब्रांड | तियानयू | प्रदान किए गए उत्पाद विशेषताओं के अनुसार |
| सामान्य शक्ति विकल्प | 30 वाट / 50 वाट / 60 वाट / 100 वाट | उत्पाद सारांश में प्रदान किए गए विकल्प |
| लेज़र प्रकार / संचालन | फाइबर लेज़र / पल्स्ड | लेज़र-स्रोत मॉडल को कॉन्फ़िगरेशन के अनुसार निर्दिष्ट किया जाना है |
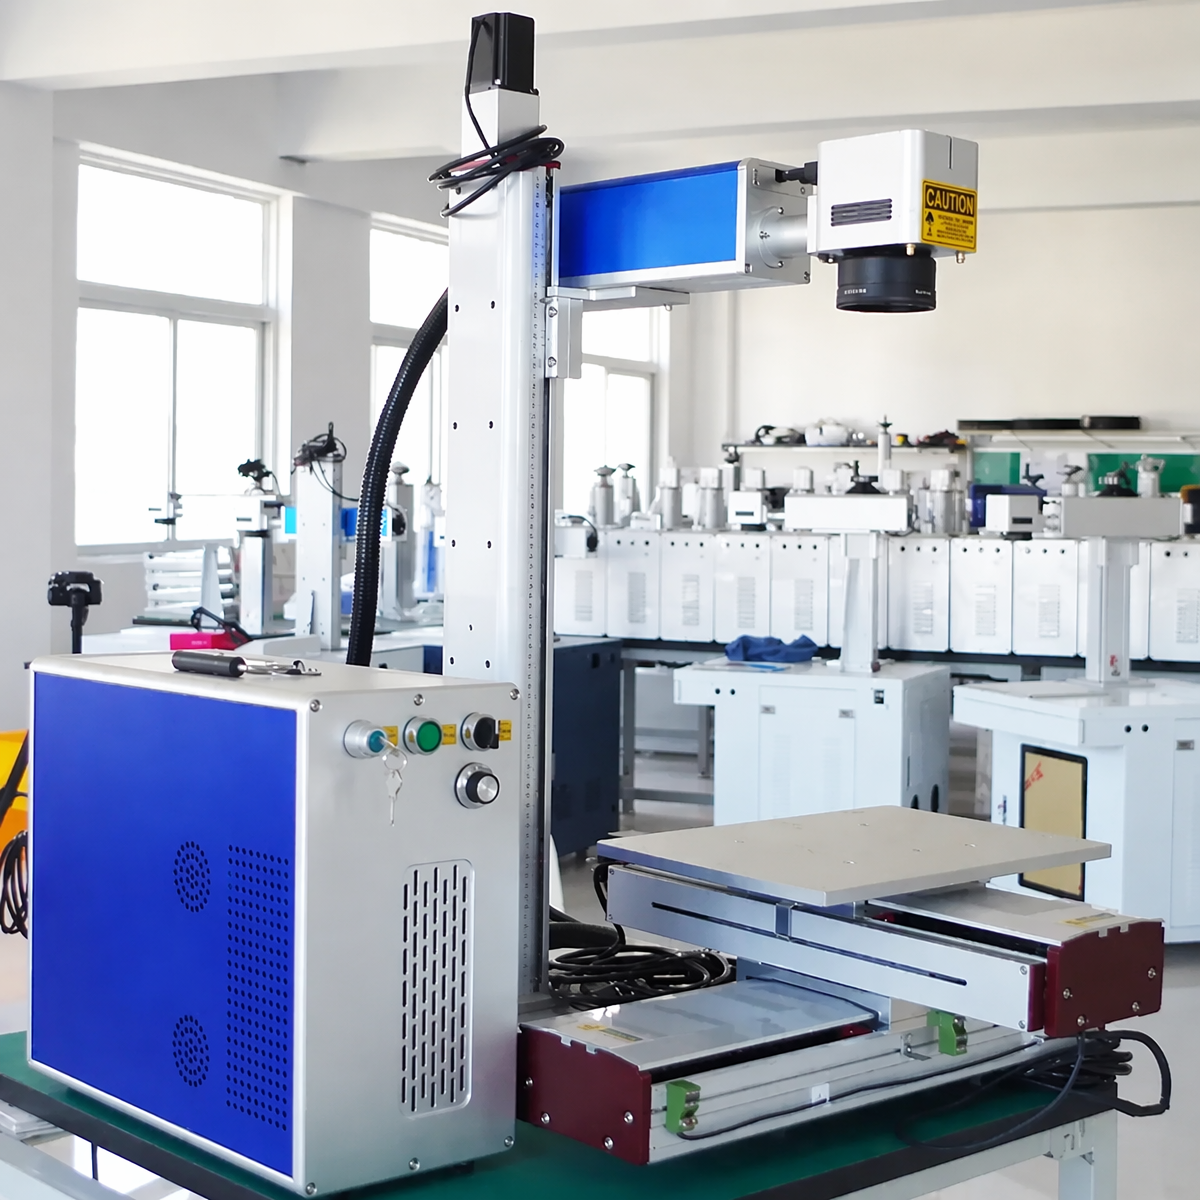
| मशीन का प्रारूप | बेंचटॉप | आपूर्ति की गई तस्वीर में दिखाए गए खुले प्रसंस्करण व्यवस्था |
| शीतलन | वायु शीतलन | कोई प्रक्रिया-जल विनिर्देश नहीं दिया गया |
| सूचीबद्ध अंकन गति | 7,000–12,000 मिमी/सेकंड | शर्तें नहीं दी गईं; यह गहरी उत्कीर्णन उत्पादकता का दावा नहीं है |
| सूचीबद्ध अंकन गहराई | 0.01–2 मिमी | सामग्री, पास, समाप्ति और चक्र समय के बारे में कोई जानकारी नहीं दी गई |
| सूचीबद्ध कार्य सटीकता | 0.01 मिमी | परीक्षण विधि और परिस्थितियाँ प्रदान नहीं की गई हैं |
| सूचीबद्ध ग्राफ़िक प्रारूप | एआई, पीएलटी, डीएक्सएफ, डीएक्सपी, पीएनजी | आयात व्यवहार सॉफ़्टवेयर/संस्करण और कलाकृति पर निर्भर करता है |
| वारंटी अवधि | 2 वर्ष | कवरेज, अपवाद और सेवा शर्तों की लिखित पुष्टि की आवश्यकता होती है |
| उत्पत्ति | चीन, हुबेई | प्रदान किए गए उत्पाद विशेषताओं के अनुसार |
उद्धृत मॉडल के लिए लेज़र तरंगदैर्ध्य, आवृत्ति, पल्स चौड़ाई, कार्य क्षेत्र, विद्युत आपूर्ति और 3डी विकल्पों की पुष्टि करें।
अपने मुख्य कार्य के आधार पर चुनाव करें: सतह व्यक्तिगतकरण, सामग्री निकालना या कटिंग। मिश्र धातु, आवश्यक समाप्ति और चक्र समय नाममात्र शक्ति के समान महत्वपूर्ण हैं। केवल वाटेज के आधार पर चुनाव करने के बजाय, संक्षिप्त सूचीबद्ध विन्यासों पर एक ही प्रतिनिधित्वपूर्ण भाग की तुलना करें।
पतली शीट कटिंग चुनी गई विन्यास के लिए सत्यापित करने योग्य अनुप्रयोग है। इस मशीन के लिए कोई सत्यापित सोने या चाँदी कटिंग-मोटाई चार्ट प्रदान नहीं किया गया है। इसे उत्पादन कटिंग समाधान के रूप में उपयोग करने से पहले मिश्र धातु, मोटाई, आउटलाइन, कट-थ्रू गुणवत्ता और समाप्ति आवश्यकताओं की पुष्टि करें।
नहीं। उत्कीर्णन गहराई और पूर्ण कटिंग क्षमता अलग-अलग माप हैं। सूचीबद्ध 0.01–2 मिमी सीमा में मिश्रधातु, समय या समाप्ति का विवरण नहीं दिया गया है, और इसे कटिंग मोटाई की गारंटी के रूप में उपयोग नहीं किया जाना चाहिए।
प्रदान किए गए फोटो और विशेषता तालिका में डायनामिक-फोकस स्कैन हेड की पुष्टि नहीं होती है। स्तरित राहत उत्कीर्णन और वक्र सतह पर 3डी अंकन अलग-अलग कार्य हैं। अंतिम विन्यास में स्कैन हेड, नियंत्रक, सॉफ़्टवेयर और फोकस नियंत्रण विधि की पुष्टि करें।
केवल ब्रांड नाम से पल्स नियंत्रण का विवरण नहीं मिलता है। सटीक मूल मॉडल और उसकी समर्थित पल्स-चौड़ाई तथा आवृत्ति सीमाओं के बारे में अनुरोध करें। रंग अंकन और विशिष्ट उत्कीर्णन प्रभावों को वास्तविक सामग्री पर सत्यापित किया जाना चाहिए।
एक उपयुक्त घूर्णन फिक्सचर कुछ वलयाकार और बेलनाकार कार्यों का समर्थन कर सकता है; अन्य सतहों के लिए गतिशील फोकस या समर्पित फिक्सचर की आवश्यकता हो सकती है। आंतरिक और बाहरी व्यास, भाग की ऊँचाई, स्पष्टता और सटीक अंकन स्थान की पुष्टि करें। आपूर्ति किए गए चित्र में घूर्णन अटैचमेंट दिखाया नहीं गया है।
सूचीबद्ध ७,०००–१२,००० मिमी/सेकंड मान एक पूर्ण भाग की दर नहीं है। वास्तविक चक्र समय में कलाकृति भरना, बहु-पास, स्थिति निर्धारण और समापन शामिल है। तुलना के लिए अपने मिश्र धातु, कलाकृति के आयाम, लक्ष्य गहराई और गुणवत्ता मानदंडों को निर्दिष्ट करें।
आपूर्ति किए गए विशेषता सूची में दो वर्ष की वारंटी का उल्लेख है। लिखित बिक्री शर्तों में शामिल घटकों, खपत योग्य वस्तुओं के अपवादों, सहायता चैनलों और परिवहन दायित्व की पुष्टि करें। केवल वारंटी अवधि से पूर्ण सेवा क्षेत्र की पुष्टि नहीं होती है।
सबसे उपयोगी प्रश्न यह नहीं है कि 'आपकी सबसे तेज़ मशीन कौन-सी है?' बल्कि यह है कि 'क्या यह विशिष्ट व्यवस्था इस भाग को इस समाप्ति और इस चक्र समय के भीतर बना सकती है?' नीचे दिए गए विवरणों को विशिष्ट व्यवस्था के लिए उद्धरण के लिए तैयार करें।
सुझाए गए प्रश्न: 'मुझे [डिज़ाइन का आकार] को [सामग्री/मिश्र धातु] पर [लक्ष्य गहराई] तक, [समाप्ति आवश्यकता] के साथ, [दैनिक मात्रा] पर उत्कीर्ण करने की आवश्यकता है। कृपया सुझाई गई व्यवस्था के लिए स्रोत, ऑप्टिक्स, नियंत्रक, सहायक उपकरण और परीक्षण स्थितियाँ निर्दिष्ट करें।'
निम्नलिखित स्वतंत्र निर्माता संदर्भ प्रक्रिया के सिद्धांतों की व्याख्या करते हैं; उनके परिणाम तियानयू के विनिर्देश या समर्थन नहीं हैं।

 EN