 ×
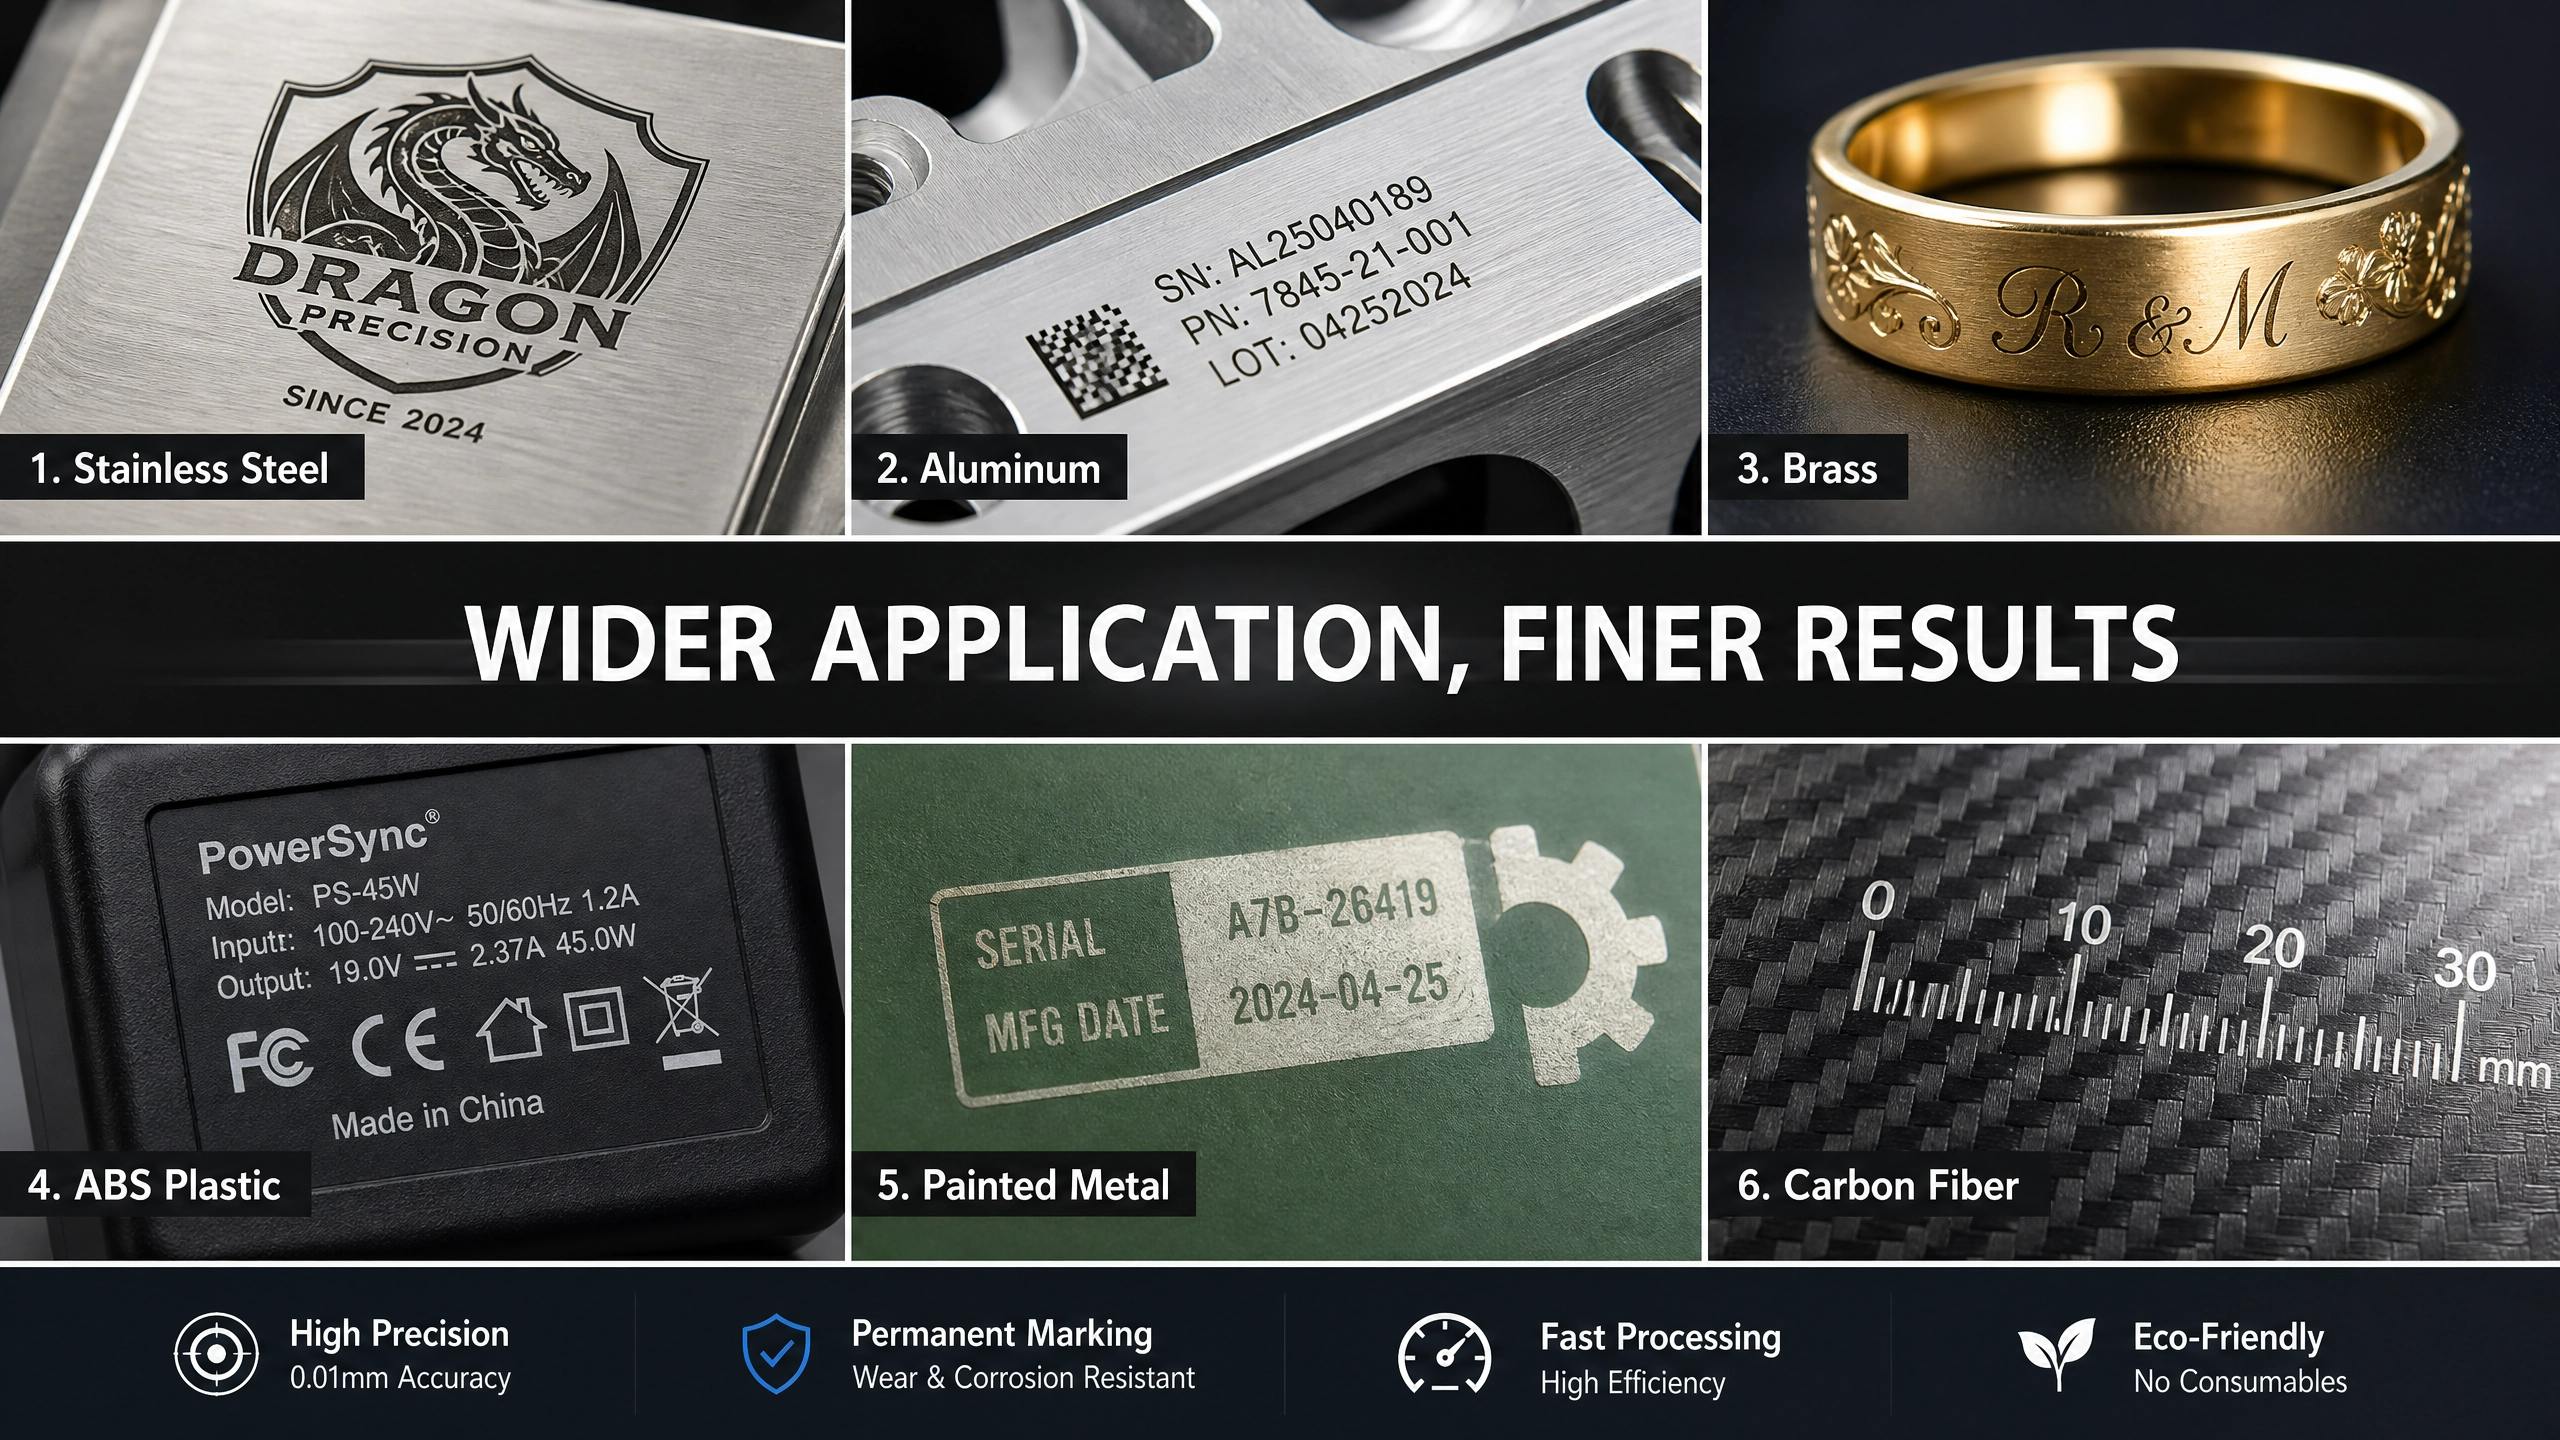
Un pendentif nécessite un nom lisible. Un emblème métallique exige une profondeur visible. Une fine plaque dorée ou argentée requiert un contour net. Ce sont des tâches différentes — et elles ne doivent pas être évaluées selon le même critère de vitesse.
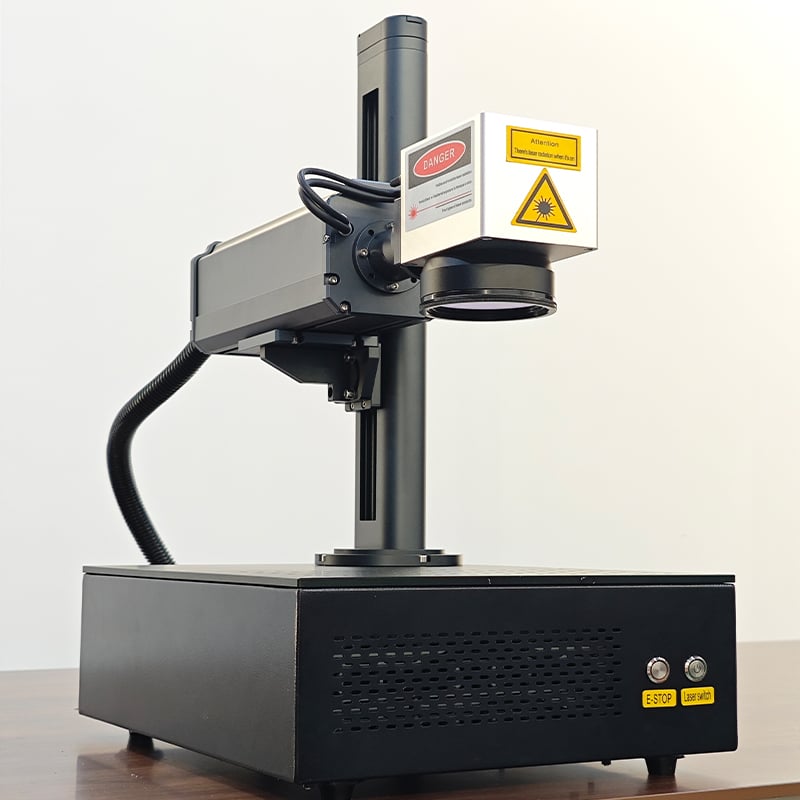
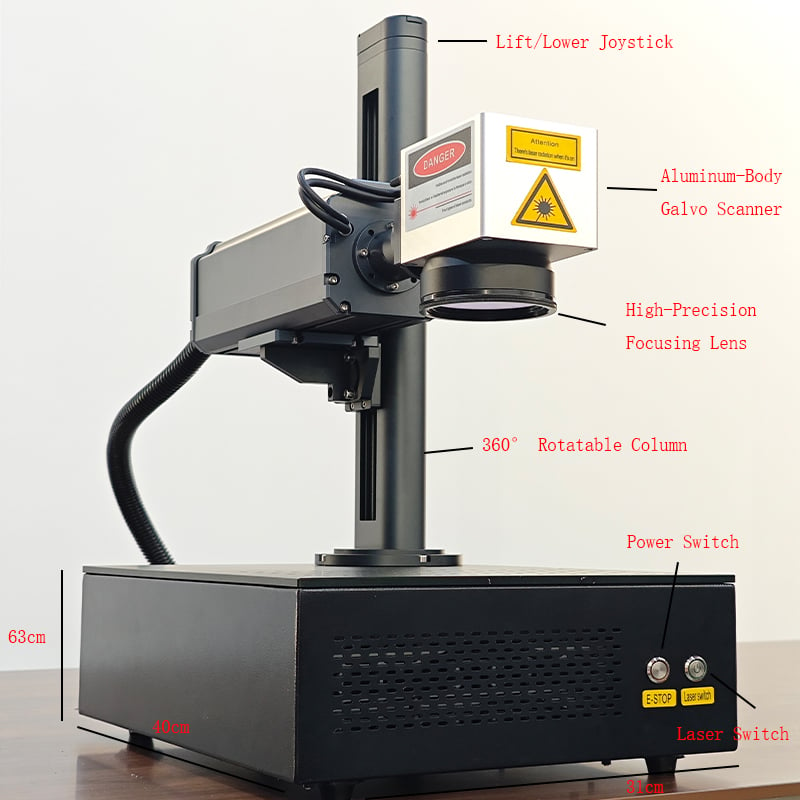
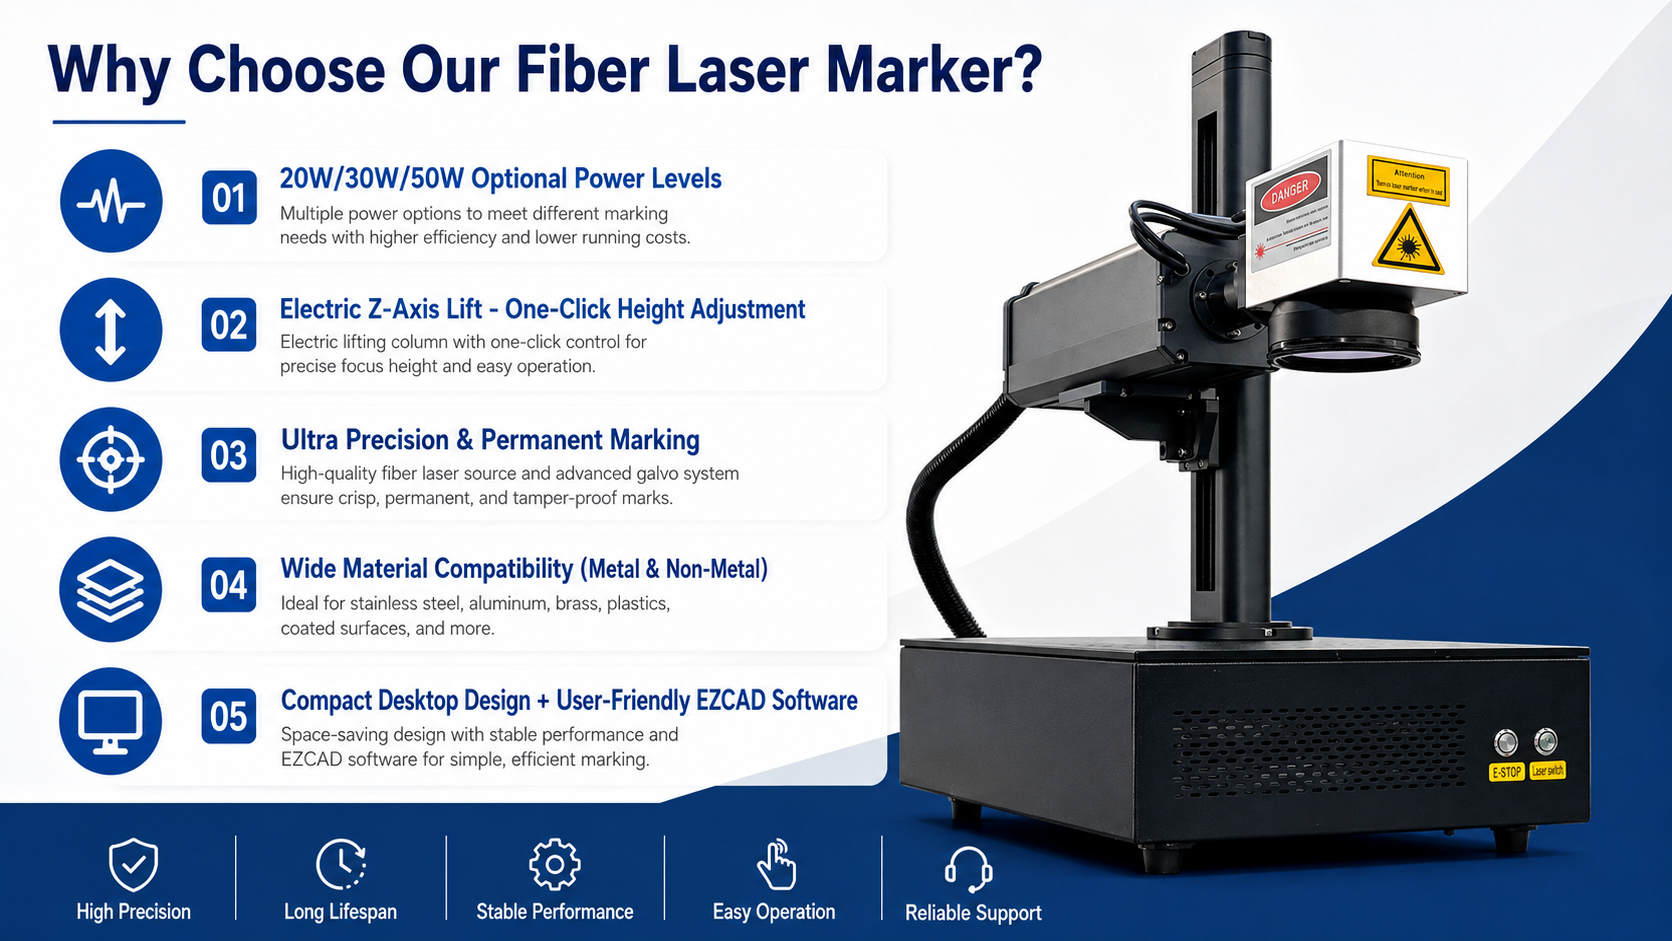
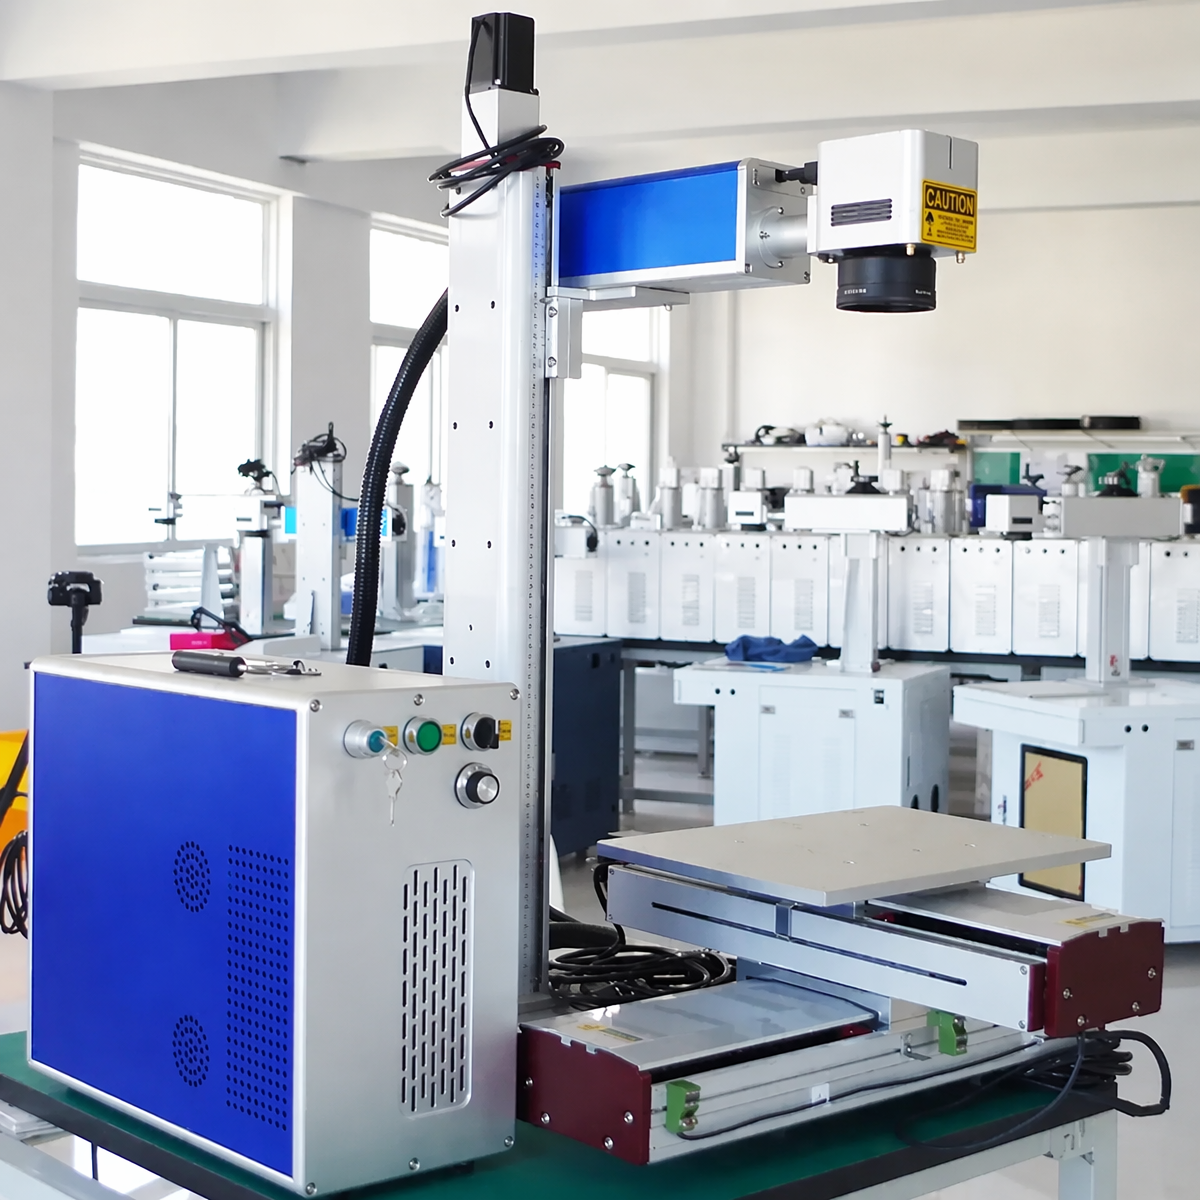
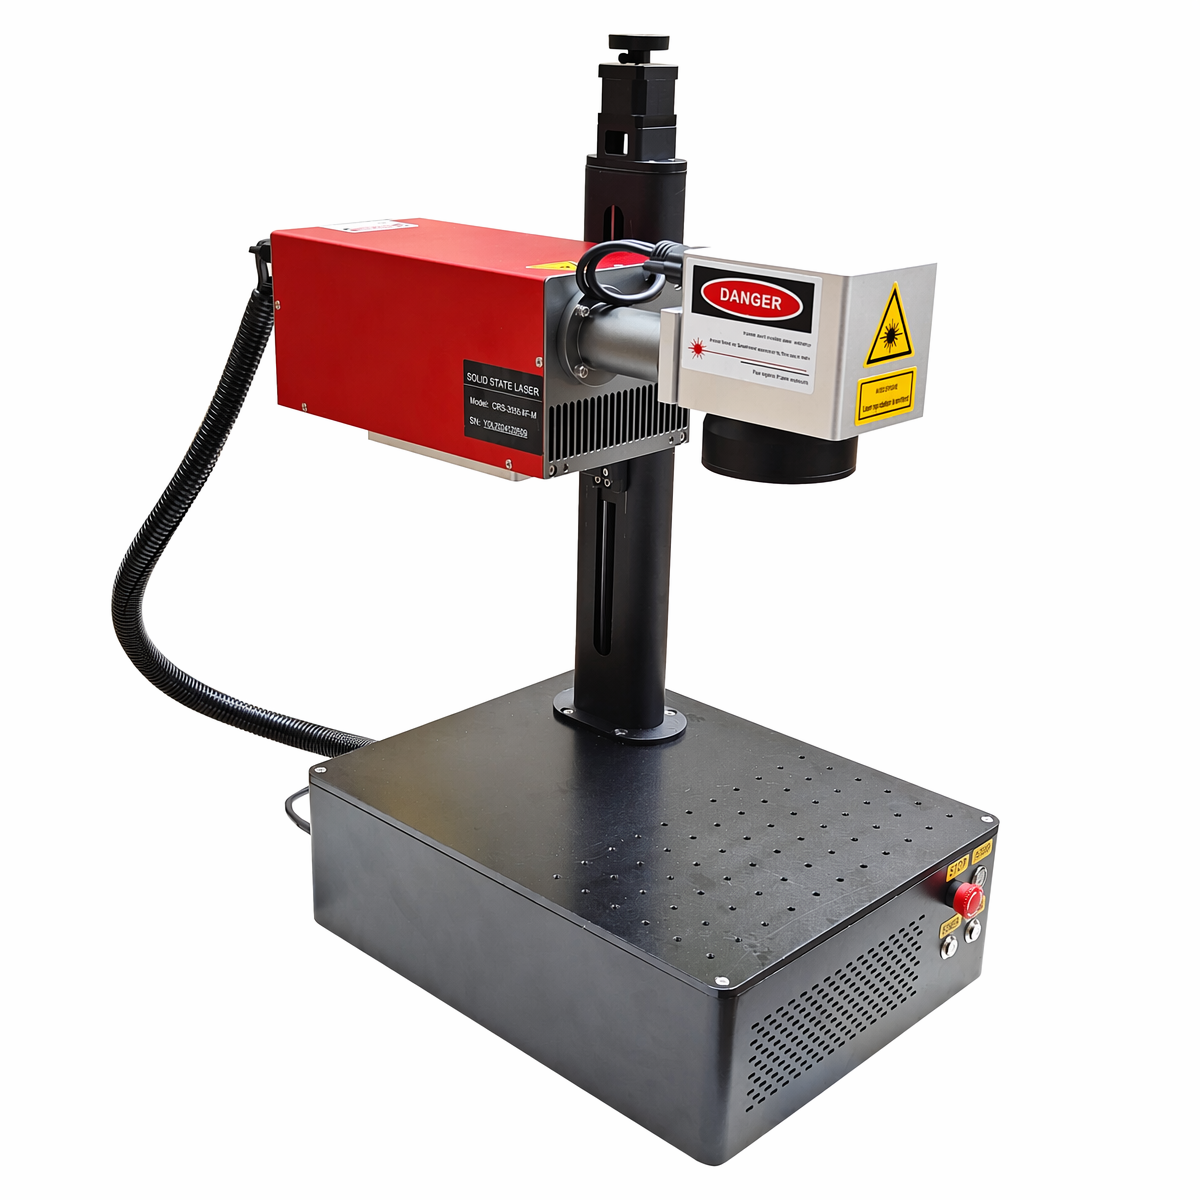
La machine de marquage au laser à fibre Tianyu intègre la personnalisation et la gravure sur métaux dans un format compact sur banc. Sélectionnez la puissance et la configuration optique en fonction de vos exigences réelles concernant l’alliage, le motif et la finition. La découpe de tôles minces et les applications 3D nécessitent une validation spécifique à chaque configuration.
30 W · 50 W · 60 W · 100 W | Laser à fibre pulsé | Conception sur banc refroidi à l’air
Un pendentif nécessite un nom lisible. Un emblème métallique exige une profondeur visible. Une fine plaque dorée ou argentée requiert un contour net. Ce sont des tâches différentes — et elles ne doivent pas être évaluées selon le même critère de vitesse.
La machine de marquage au laser à fibre Tianyu intègre la personnalisation et la gravure sur métaux dans un format compact sur banc. Sélectionnez la puissance et la configuration optique en fonction de vos exigences réelles concernant l’alliage, le motif et la finition. La découpe de tôles minces et les applications 3D nécessitent une validation spécifique à chaque configuration.
Les noms, les poinçons du fabricant, les lignes fines et les motifs en creux remplissent des fonctions différentes. Commencez par le résultat que vous souhaitez tenir dans votre main, puis choisissez le procédé.
| Votre rôle | Ce qu’il faut prioriser | Ce qu'il faut évaluer |
|---|---|---|
| Personnalisation de bijoux | Noms, dates, logos et détails décoratifs fins | Lisibilité, positionnement et finition de surface sur l’alliage réel |
| Gravure métallique profonde | Gravure en creux, emblèmes et motifs en relief sélectionnés | Profondeur mesurée, planéité, définition des bords et temps de cycle total |
| Identification du métal | Numéros de série et codes lisibles par machine | Contraste et lisibilité à la taille de marquage requise |
| Découpe de feuilles minces en or ou en argent | Formes de contour réduites et ébauches de bijoux | Séparation complète, largeur de coupe (kerf), nettoyage des bords et récupération du matériau |
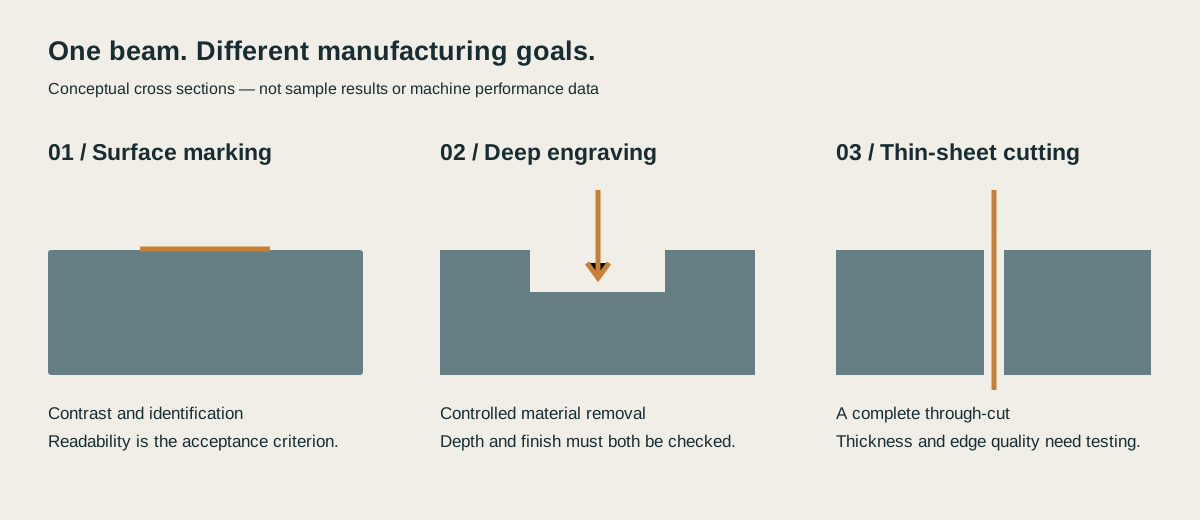
Illustration du procédé uniquement.
Les quatre options de puissance constituent des points de départ distincts pour l’évaluation du procédé. Une puissance moyenne supérieure ne garantit ni un détail plus fin ni une augmentation proportionnelle du débit de pièces finies. Les caractéristiques des impulsions, la lentille, le point focal, le motif de hachurage et l’alliage sont tous déterminants.
Guide de sélection
| Option d’alimentation | Point de départ utile pour l’évaluation | Puissance nominale par rapport à 30 W | Décision de validation |
|---|---|---|---|
| 30W | Marquage de surface et personnalisation légère | 1.00× | Contraste requis et temps de cycle acceptable |
| 50W | Marquage mixte et gravure à passes répétées | 1.67× | Profondeur et finition sur vos travaux courants |
| 60W | Charges de gravure justifiant une option à débit plus élevé | 2.00× | Spécifications réelles de la source et fenêtre de procédé |
| 100 W | Travaux exigeant un fort enlèvement de matière et essais de découpe | 3.33× | Contrôle thermique, finition des bords et temps de cycle complet |
Les rapports sont calculés uniquement à partir des options de puissance nominale indiquées.
Un faisceau à déplacement rapide ne constitue qu’une seule partie d’un cycle de gravure profonde. Remplir une zone, répéter des couches, gérer la mise au point et obtenir la finition souhaitée prennent tous du temps. Pour une comparaison équitable, conservez inchangés l’alliage, la surface de l’œuvre, la profondeur cible et la spécification de finition.
Calcul illustratif : volume = surface remplie × profondeur uniforme
| Zone d'usinage | Profondeur cible exemple | Volume retiré calculé | Volume par rapport à la première ligne |
|---|---|---|---|
| 10 × 10 mm | 0,10 mm | 10 mm³ | 1× |
| 10 × 10 mm | 0,30 mm | 30 mm³ | 3× |
| 10 × 10 mm | 0,50 mm | 50 mm³ | 5× |
Il s’agit de calculs géométriques à des fins de comparaison ; le temps de cycle réel dépend de l’œuvre et du procédé.
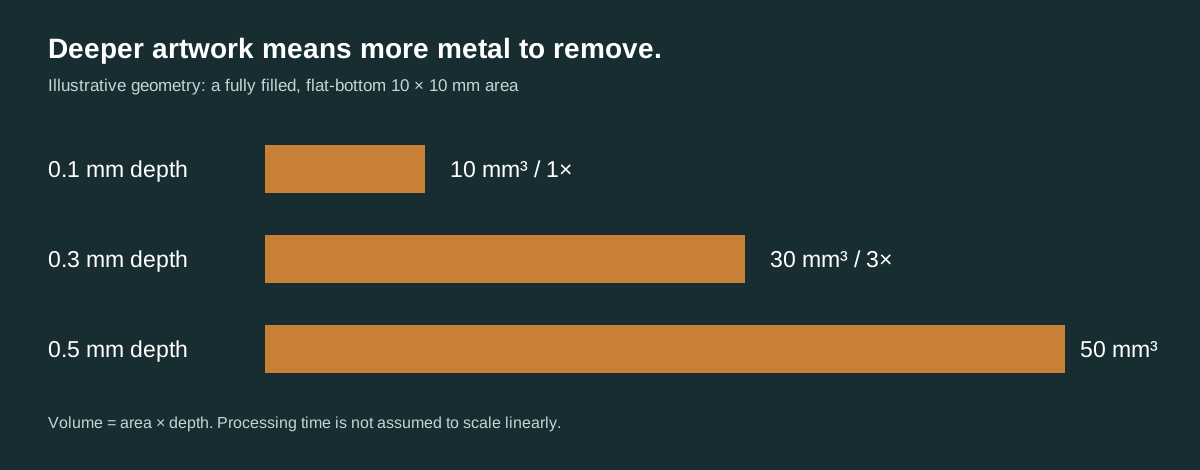
Une comparaison utile commence par le même dessin et une finition de surface convenue.
| Matériau / pièce | Application à évaluer | Vérification importante |
|---|---|---|
| Or et alliages d’or | Noms, gravures décoratives et contours en feuille mince | Titre, composition de l’alliage, épaisseur et finition |
| Argent et alliages d’argent | Personnalisation, motifs en creux et essais de découpe de contour | Alliage, réflectivité, réponse thermique et qualité des bords |
| Acier inoxydable | Logos, identifiants et gravure en creux | Grade, contraste, exigences anticorrosion et profondeur |
| Laiton / Cuivre | Étiquettes, emblèmes et gravures sélectionnées | Alliage exact et compatibilité avec la source laser |
| Aluminium | Gravure d’identification et décorative | Surface brute ou anodisée, et aspect requis |
| Anneaux et pièces cylindriques | Gravure circonférentielle ou intérieure/extérieure | Accessoire rotatif compatible, dimensions de la pièce et espace de travail disponible |
Le tableau énumère les candidats à l’application. Les revêtements inconnus, les plastiques et les matériaux mixtes nécessitent une évaluation séparée de leur compatibilité et de leurs émissions.
La découpe consiste à séparer la tôle, et non simplement à graver une ligne profonde. Pour les flans de bijoux, évaluer l’épaisseur conjointement avec l’alliage, le plus petit détail, la méthode de fixation, la finition des bords et la perte de matériau. Une découpe réussie sur un alliage d’argent ne garantit pas la capacité de découper tous les alliages d’or.
La fourchette indiquée de 0,01 à 2 mm correspond à une plage de profondeur de gravure, et non à une spécification d’épaisseur de découpe ; veuillez confirmer la découpe sur un échantillon de votre alliage.
| Terme | Ce que cela signifie | Ce qui doit être confirmé |
|---|---|---|
| marquage 2D | Le motif est traité sur un plan focal adapté | Objectif, taille du champ et planéité |
| Gravure en couches ou en relief | Le matériau est retiré par couches afin de créer de la profondeur | Logiciel, commande de l’axe Z et méthode de recentrage |
| marquage à focalisation dynamique 3D | La position focale optique varie sur une surface façonnée | Une tête de balayage compatible à 3 axes et un système de commande |
Une colonne réglable en hauteur à elle seule ne confère pas de capacité dynamique 3D. Pour les bijoux courbes, les œuvres d’art en relief ou les pièces présentant des variations de hauteur, identifiez le procédé requis et vérifiez le matériel et le logiciel installés avant de passer commande.
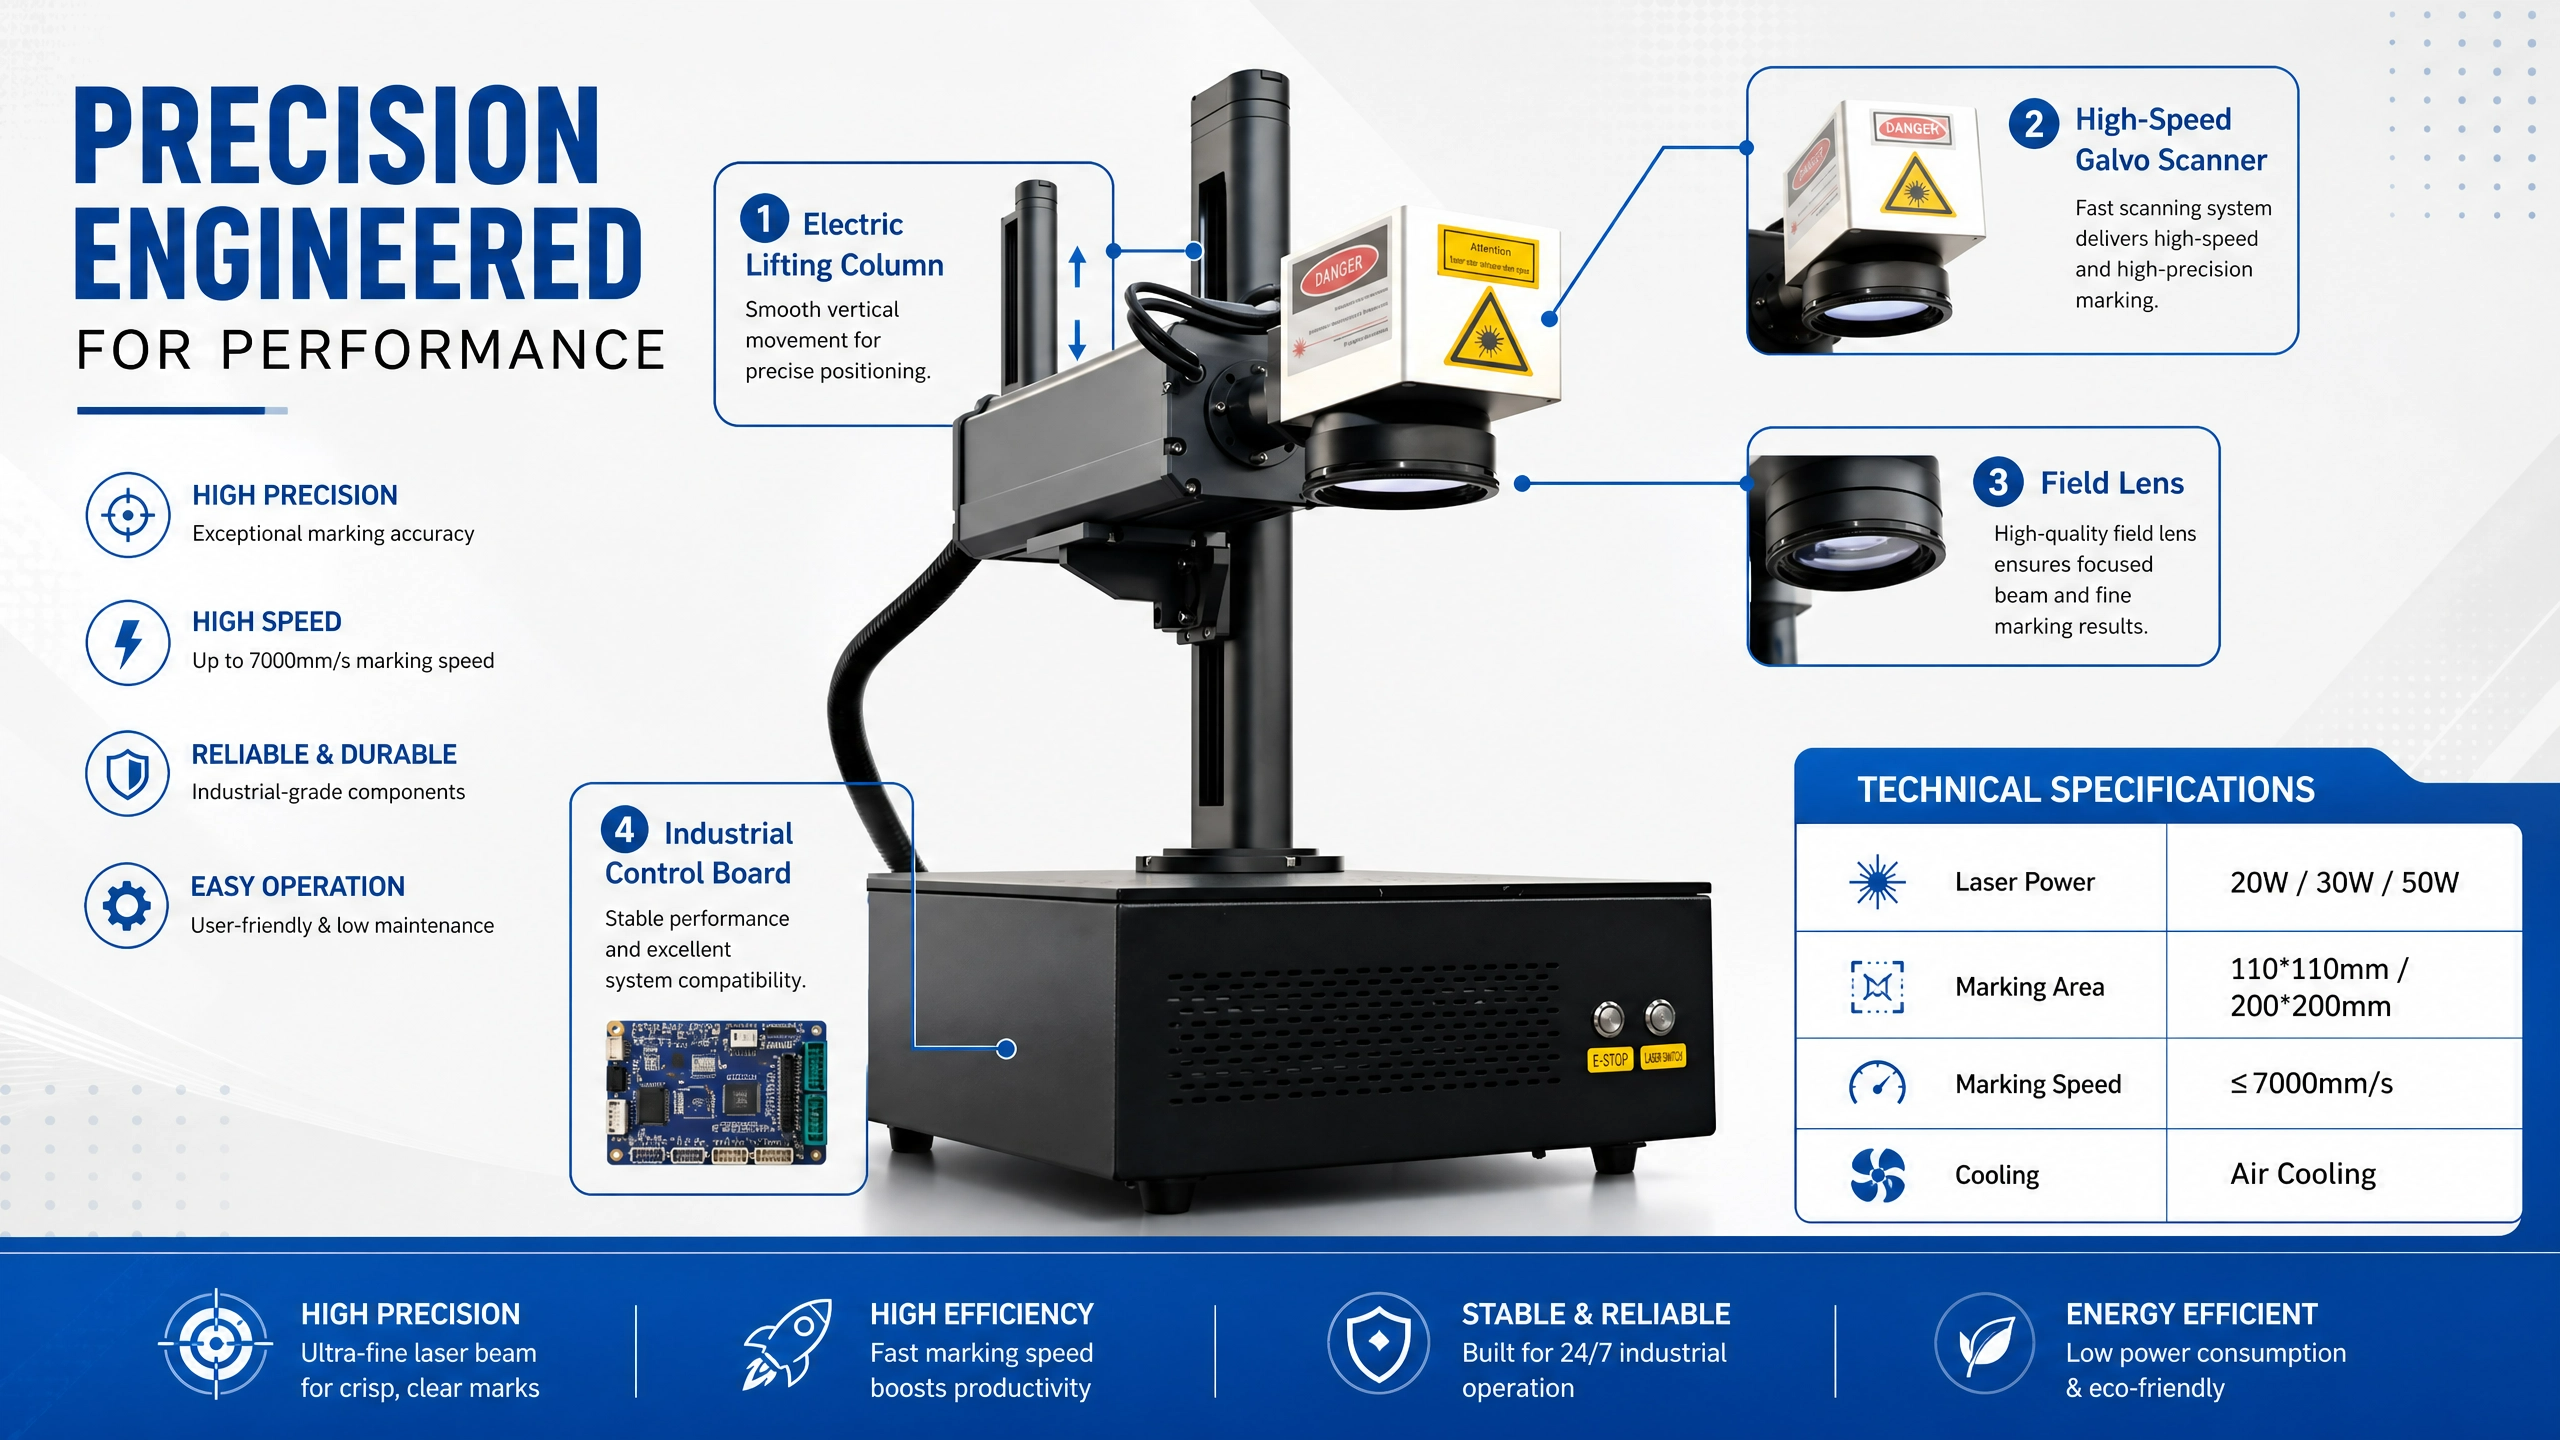
Spécifications du produit (d’après le cahier des charges fourni). Le modèle source, les caractéristiques optiques et les paramètres laser doivent être confirmés par écrit pour la configuration retenue dans le devis.
| Élément | Valeur indiquée | Comment l’interpréter |
|---|---|---|
| Marque | Tianyu | Tel qu’indiqué dans les attributs produit fournis |
| Options de puissance nominale | 30 W / 50 W / 60 W / 100 W | Options fournies dans le cahier des charges produit |
| Type de laser / mode de fonctionnement | Laser à fibre / impulsionnel | Modèle de source laser à préciser selon la configuration |
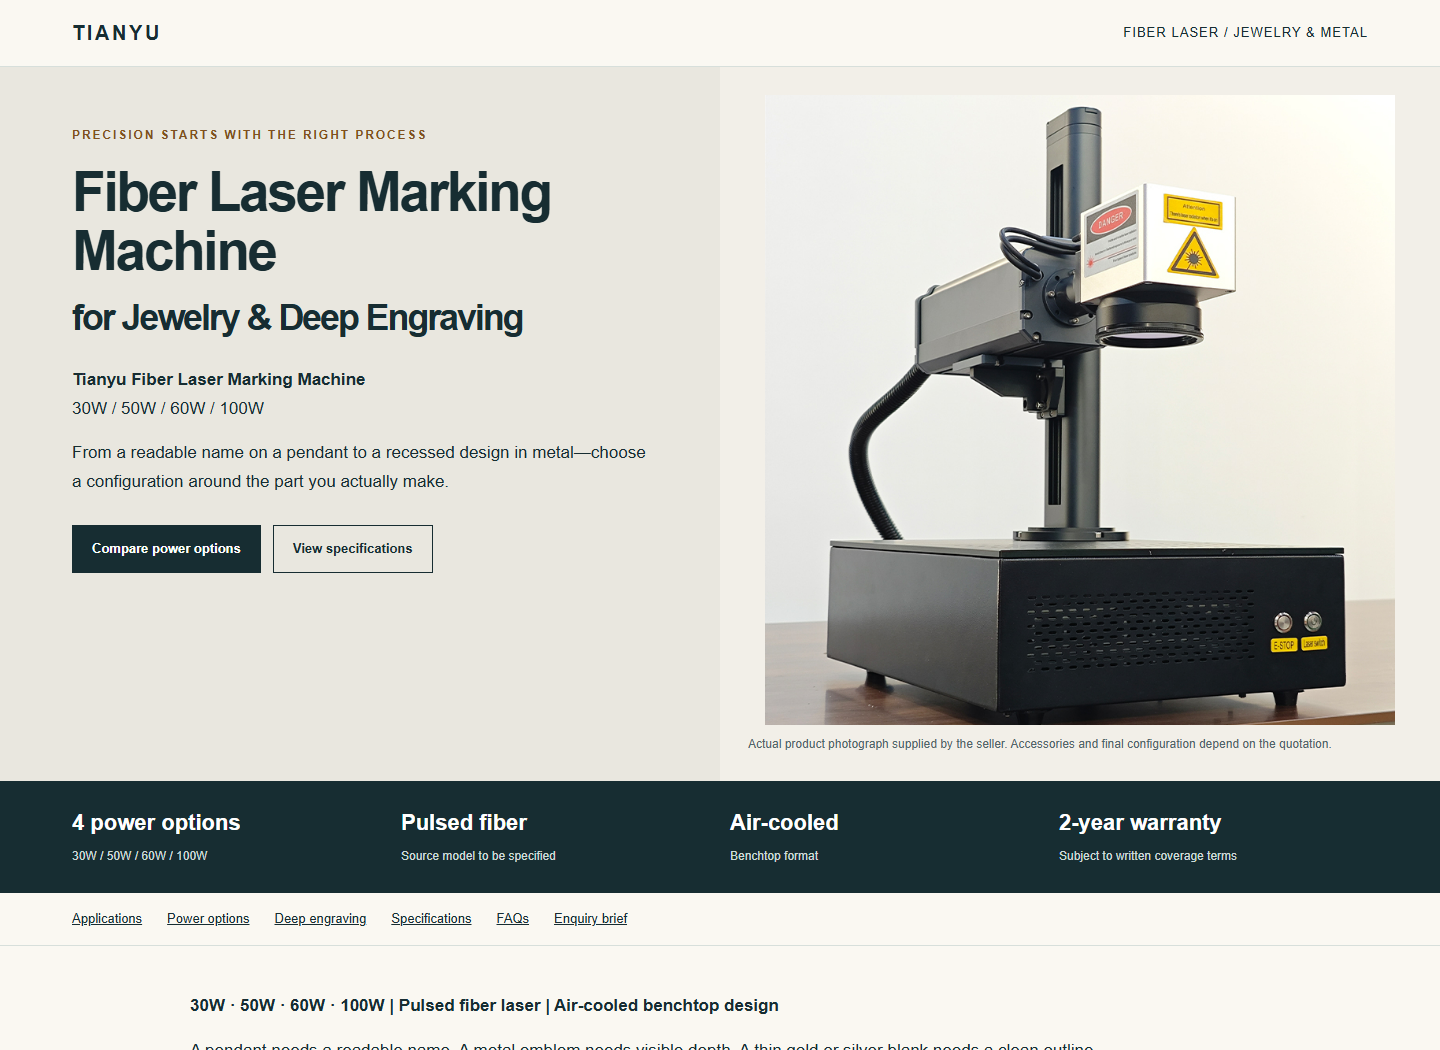
| Configuration de la machine | Appareil posé sur un banc | Disposition ouverte de traitement illustrée sur la photo fournie |
| Réfrigération | Refroidissement par air | Aucune spécification d’eau de traitement fournie |
| Vitesse de marquage indiquée | 7 000–12 000 mm/s | Conditions non fournies ; il ne s’agit pas d’une affirmation relative au débit pour gravure profonde |
| Profondeur de marquage indiquée | 0,01–2 mm | Matériau, nombre de passes, finition et temps de cycle non fournis |
| Précision de travail indiquée | 0,01 mm | Méthode et conditions d’essai non fournies |
| Formats graphiques répertoriés | AI, PLT, DXF, DXP, PNG | Le comportement à l’importation dépend du logiciel/de la version et de l’œuvre graphique |
| Période de garantie | 2 ans | La couverture, les exclusions et les conditions de service exigent une confirmation écrite |
| Origine | Hubei, Chine | Tel qu’indiqué dans les attributs produit fournis |
Confirmez la longueur d’onde laser, la fréquence, la durée d’impulsion, le champ de travail, l’alimentation électrique et les options 3D pour le modèle cité dans le devis.
Choisissez en fonction de votre principale application : personnalisation de surface, enlèvement de matière ou découpe. L’alliage, l’état de surface requis et le temps de cycle sont aussi importants que la puissance nominale. Comparez la même pièce représentative sur les configurations présélectionnées plutôt que de choisir uniquement en fonction de la puissance en watts.
La découpe de tôles minces est une application à valider pour la configuration sélectionnée. Aucun tableau vérifié d’épaisseurs de découpe pour l’or ou l’argent n’a été fourni pour cette machine. Confirmez l’alliage, l’épaisseur, le contour, la qualité de la découpe complète et les exigences de finition avant de considérer cette machine comme une solution de découpe pour la production.
Non. La profondeur de gravure et la capacité de découpe complète sont des mesures différentes. La plage indiquée de 0,01 à 2 mm ne précise ni l’alliage, ni le temps, ni l’état de surface, et ne saurait constituer une garantie d’épaisseur maximale de découpe.
La photo fournie et le tableau des caractéristiques ne confirment pas la présence d’une tête de balayage à focalisation dynamique. La gravure en relief multicouche et le marquage 3D sur surfaces courbes sont des fonctions distinctes. Veuillez confirmer, dans la configuration finale, le type de tête de balayage, le contrôleur, le logiciel et la méthode de contrôle de la mise au point.
Le nom de la marque à lui seul ne précise pas le contrôle des impulsions. Veuillez fournir le modèle exact de la source ainsi que ses plages prises en charge de largeur d’impulsion et de fréquence. Le marquage couleur et certains effets de gravure spécifiques doivent être validés sur le matériau réel.
Un dispositif rotatif adapté peut supporter certains travaux sur des pièces annulaires ou cylindriques ; d’autres surfaces peuvent nécessiter un réglage dynamique du point focal ou des dispositifs de fixation dédiés. Veuillez confirmer les diamètres intérieur et extérieur, la hauteur de la pièce, les jeux disponibles et l’emplacement exact du marquage. Un accessoire rotatif n’apparaît pas sur la photographie fournie.
La valeur indiquée de 7 000 à 12 000 mm/s ne correspond pas à un débit de pièces finies. Le temps de cycle réel comprend le remplissage du motif, plusieurs passes, le positionnement et les opérations de finition. Précisez votre alliage, les dimensions du motif, la profondeur cible et vos critères de qualité afin d’obtenir une comparaison utile.
La liste des caractéristiques fournie indique une garantie de deux ans. Veuillez vérifier, dans les conditions de vente écrites, les composants couverts, les exclusions relatives aux consommables, les canaux d’assistance et la responsabilité en matière d’expédition. Une simple durée de garantie ne définit pas à elle seule l’étendue complète du service.
La demande la plus utile n’est pas « Quelle est votre machine la plus rapide ? », mais plutôt « Cette configuration permet-elle de produire cette pièce, avec cette finition, dans ce temps de cycle ? ». Veuillez fournir les détails ci-dessous afin d’obtenir un devis spécifique à la configuration.
Exemple de demande suggérée : « Je dois graver un motif de [taille du motif] sur [matériau/alliage], à une profondeur cible de [profondeur cible], avec une finition [exigence de finition], à raison de [quantité journalière]. Veuillez préciser la source, les optiques, le contrôleur, les accessoires et les conditions d’essai pour la configuration recommandée. »
Les références suivantes de fabricants indépendants expliquent les principes de procédure ; leurs résultats ne constituent ni des spécifications ni des approbations de Tianyu.
Nombre de produits : Machine de nettoyage continu
Nombre de produits : Machines de marquage laser à fibre optique
Nombre de produits : machine de soudage laser à trois stations de 3000 W
Nombre de produits : Bras robotique de machine de soudage laser
Nombre de produits : Machine de découpe laser
Nombre de produits : Petite machine de marquage laser UV

 EN


