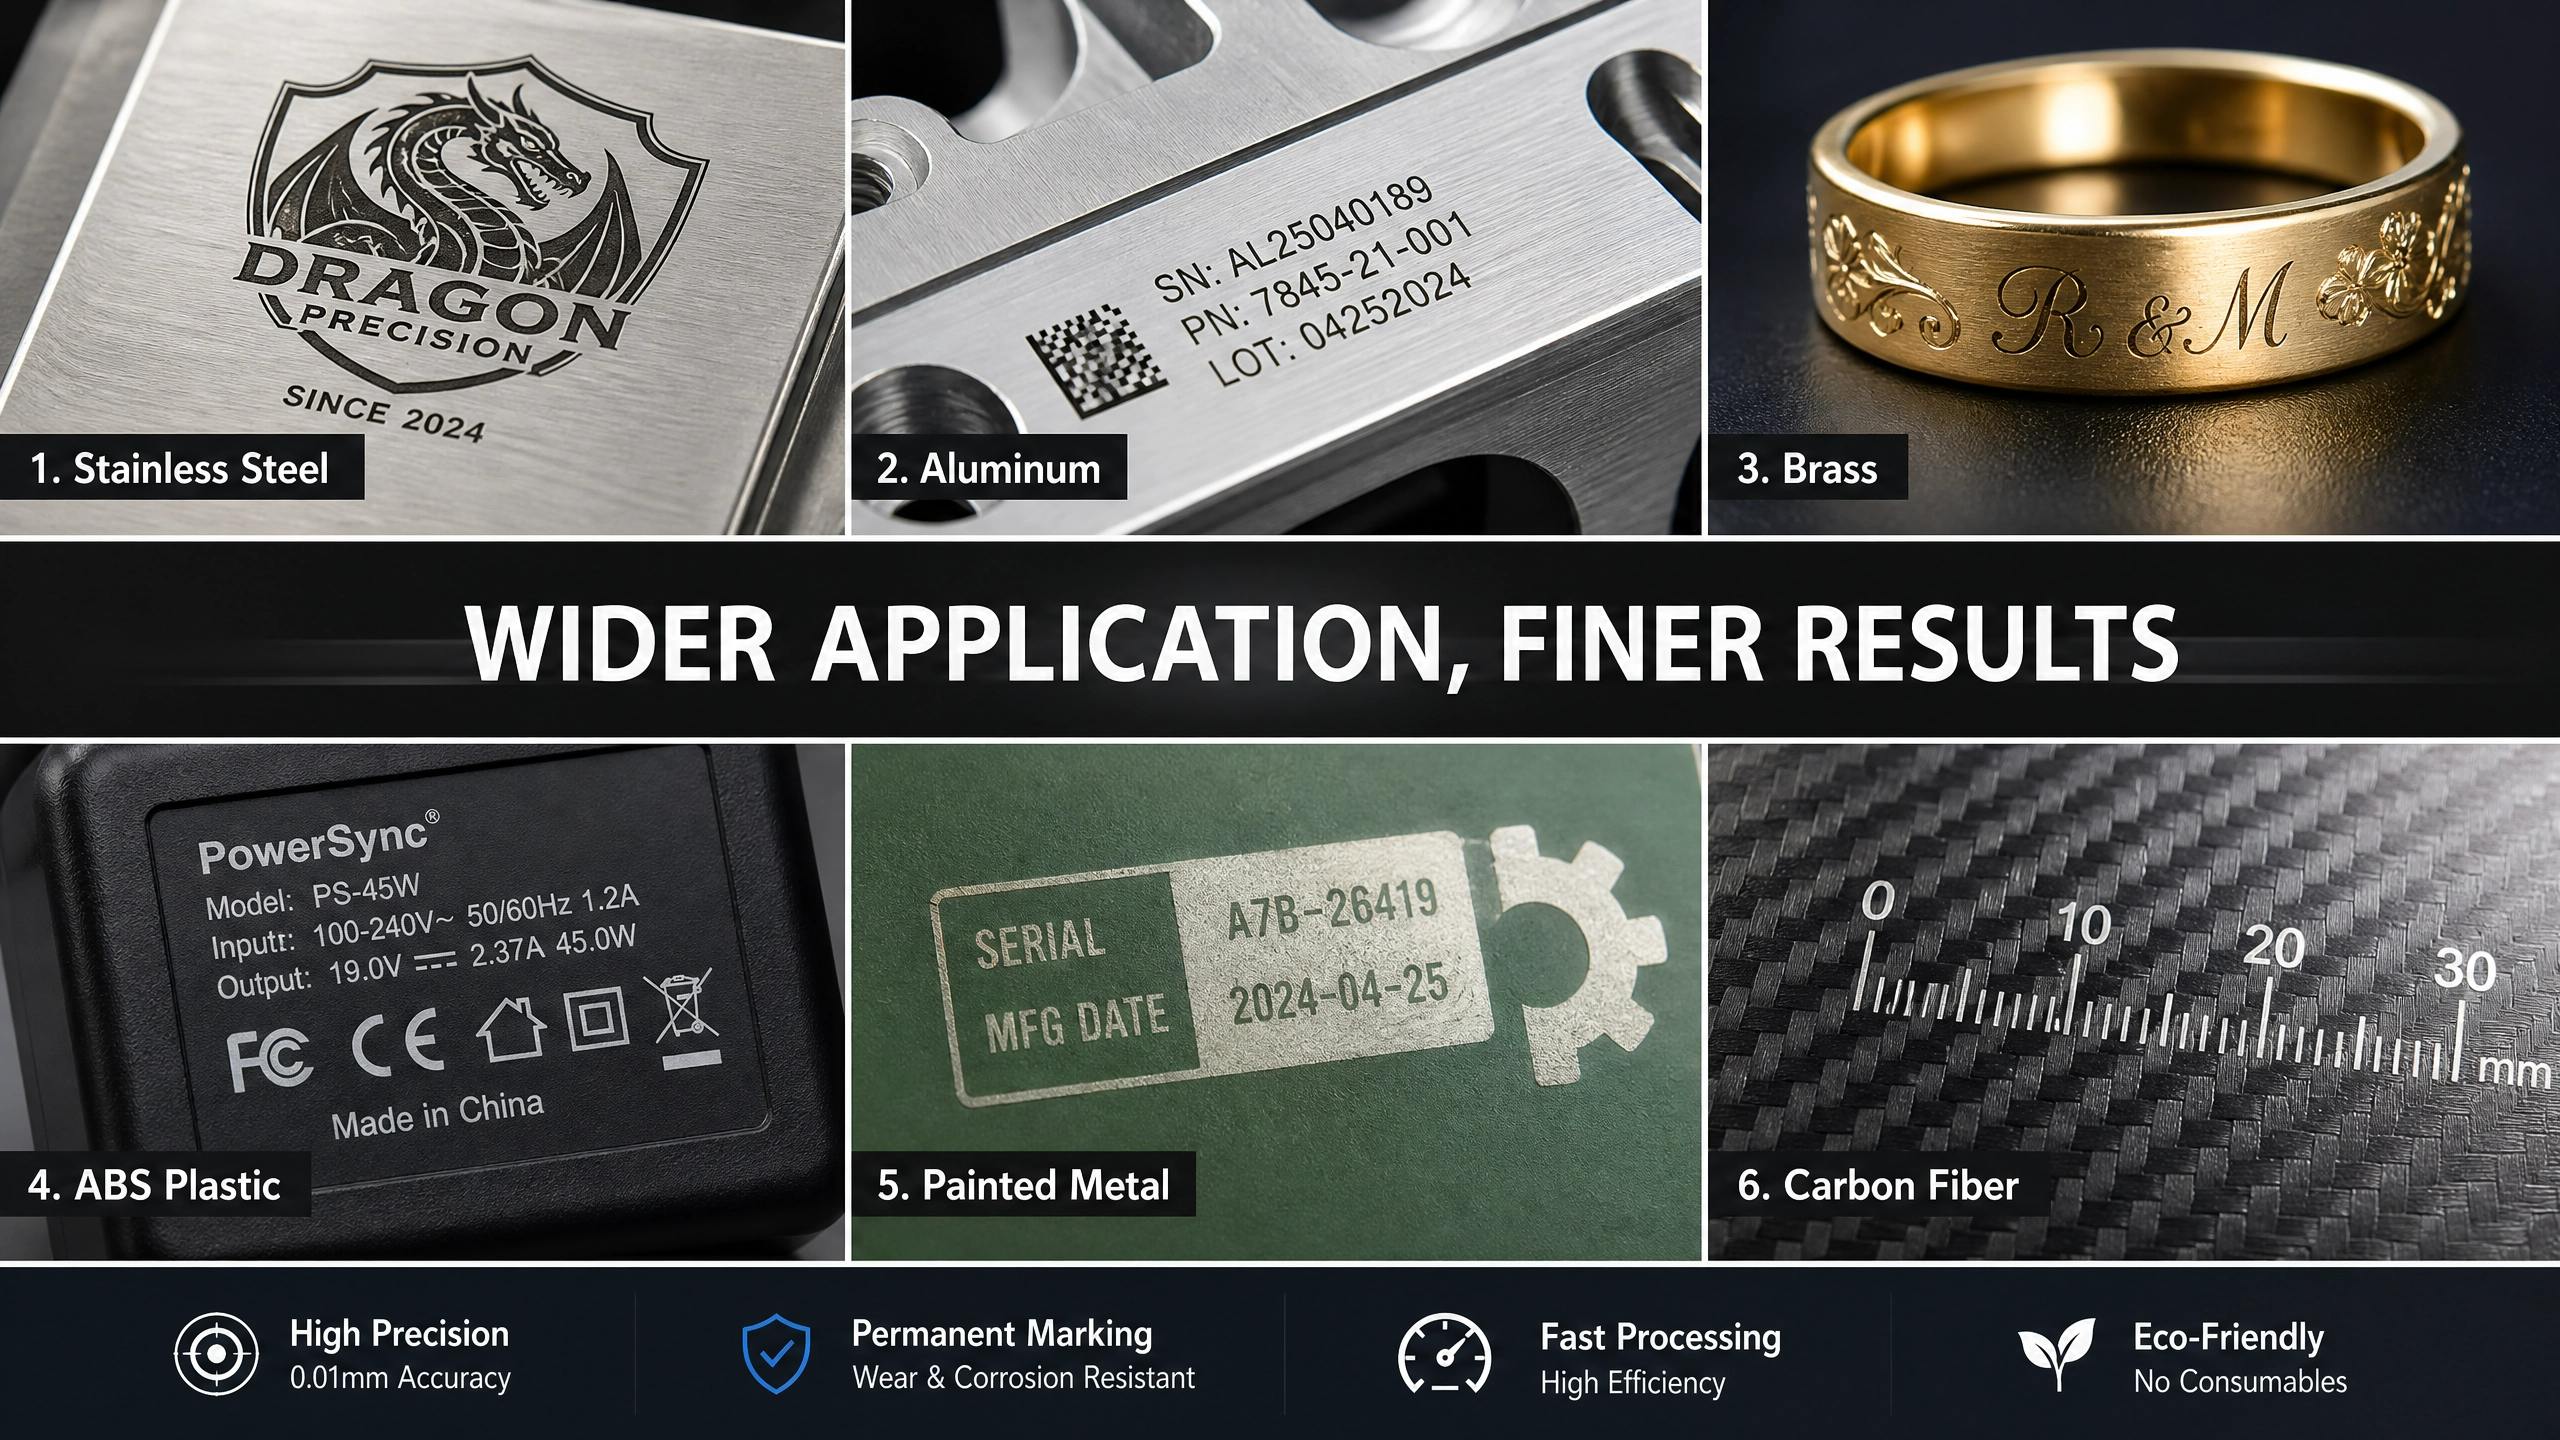
Подвесной элемент требует читаемого названия. Металлический эмблемный знак должен обладать заметной глубиной рельефа. Тонкая золотая или серебряная заготовка нуждается в чётком контуре. Это разные задачи — и оценивать их следует не по одной и той же скорости.
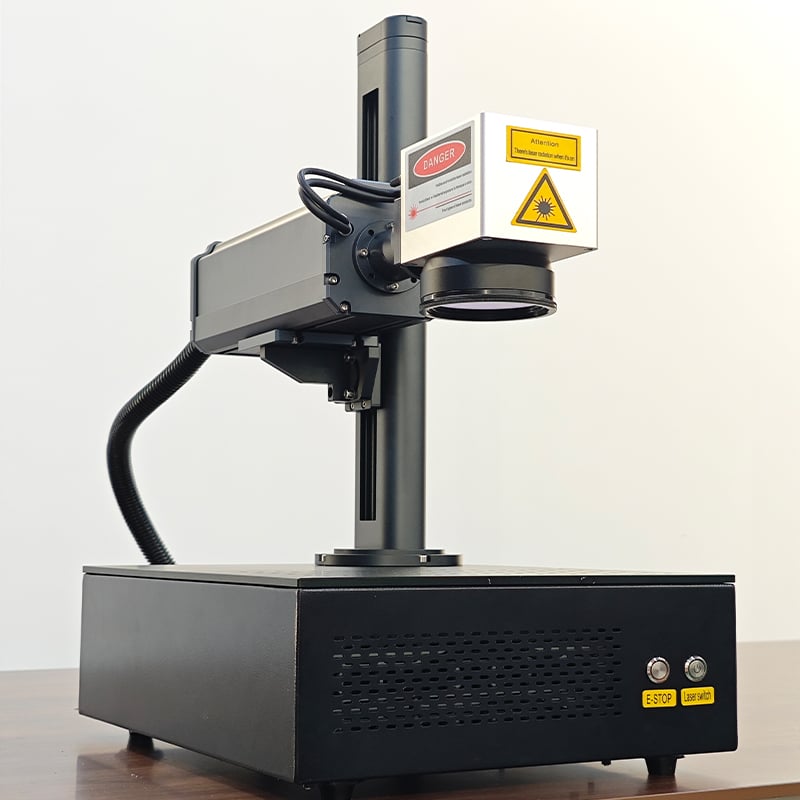
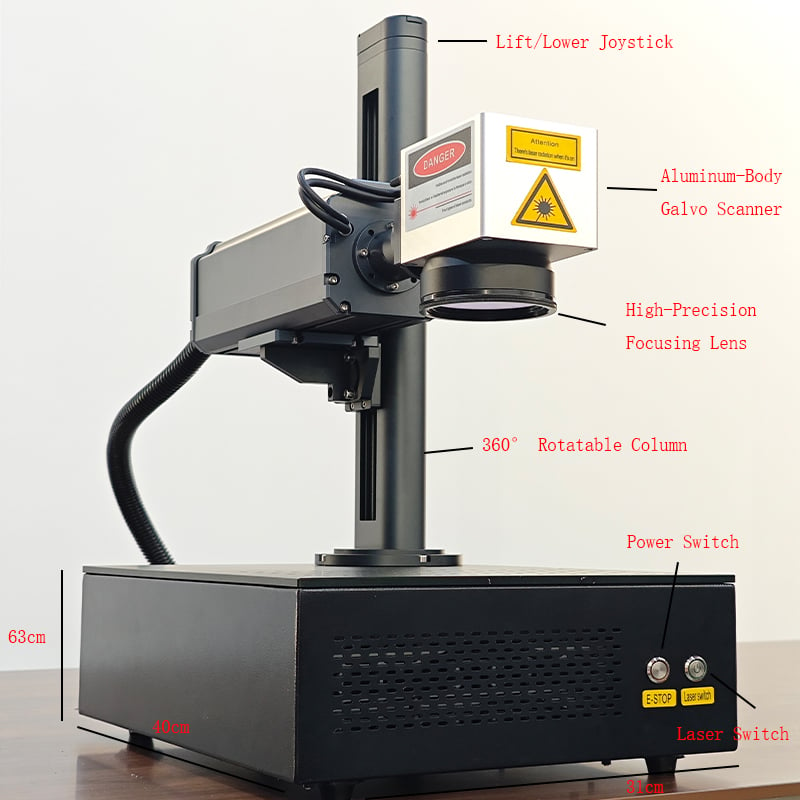
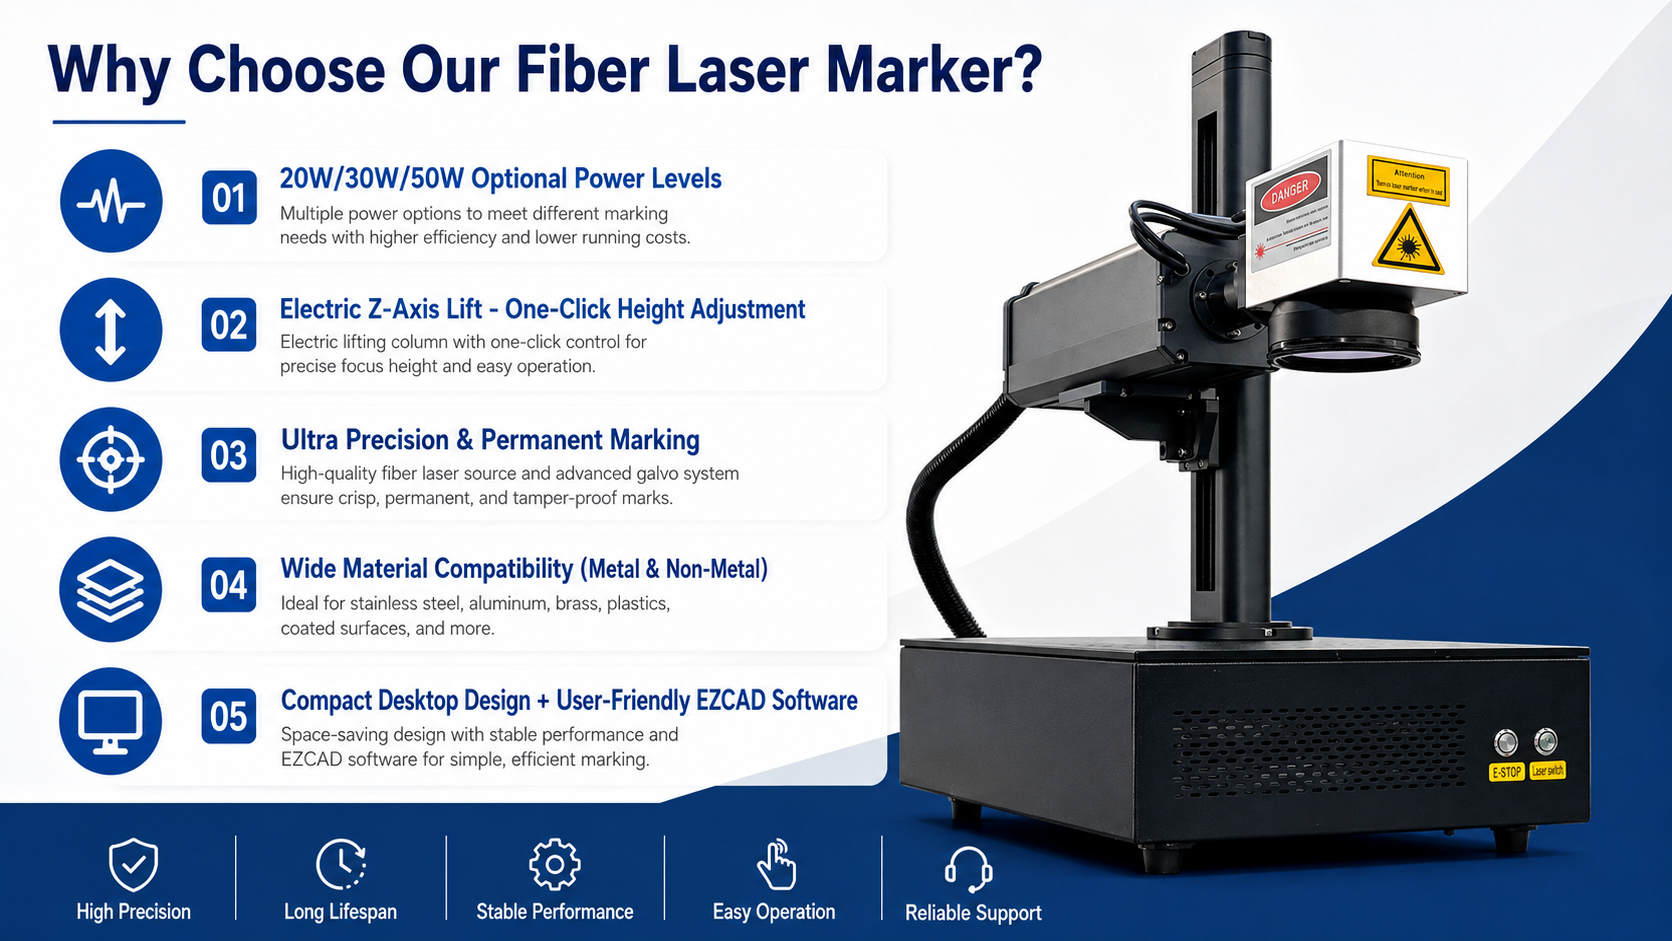
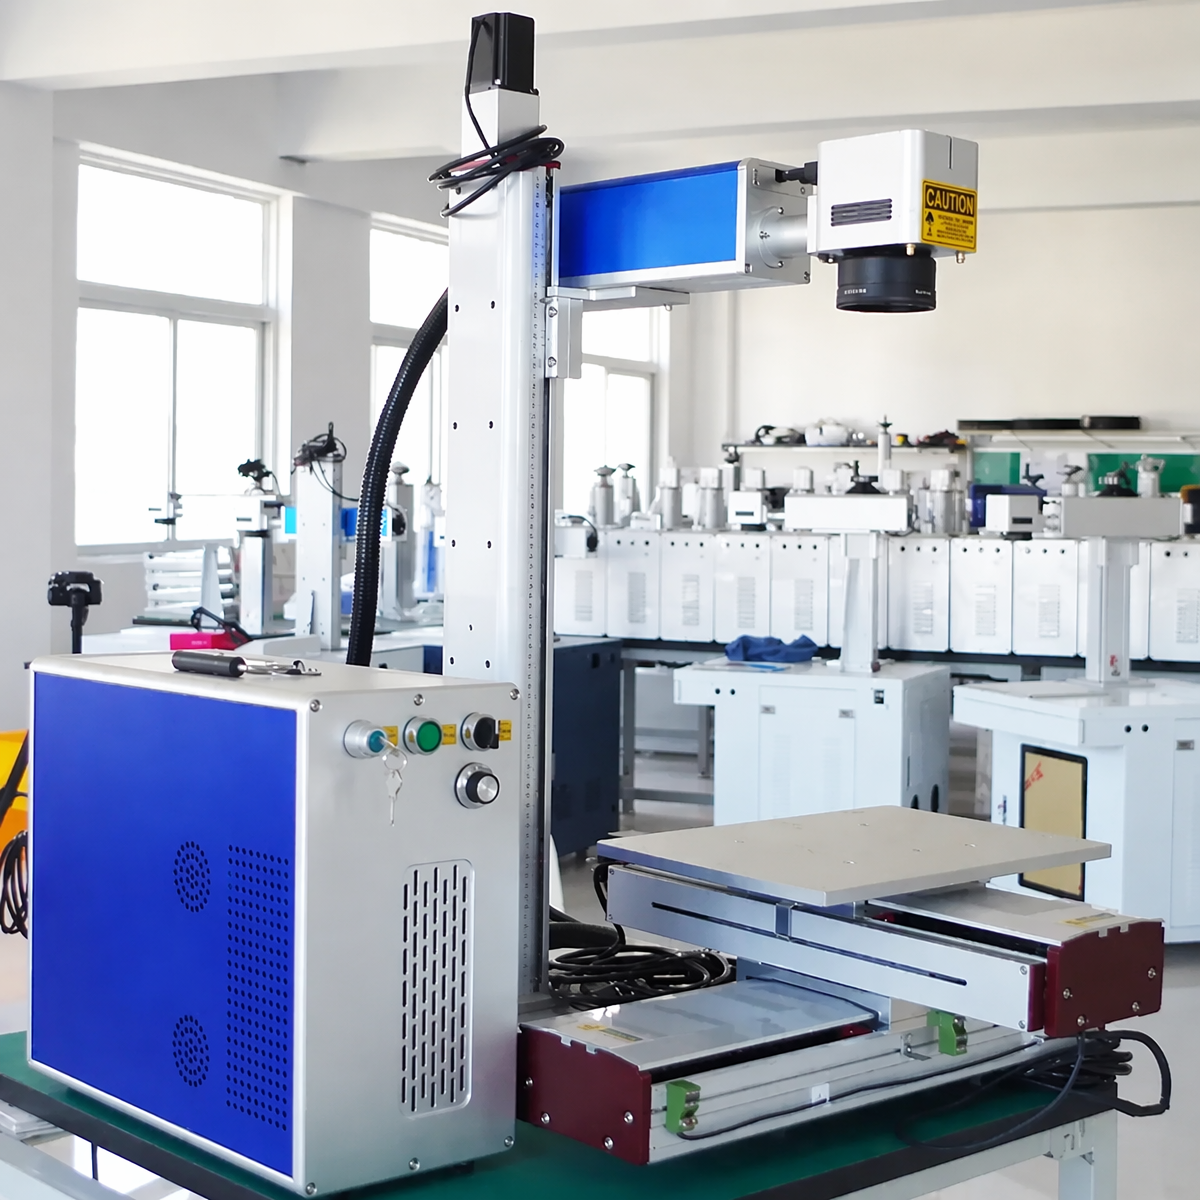
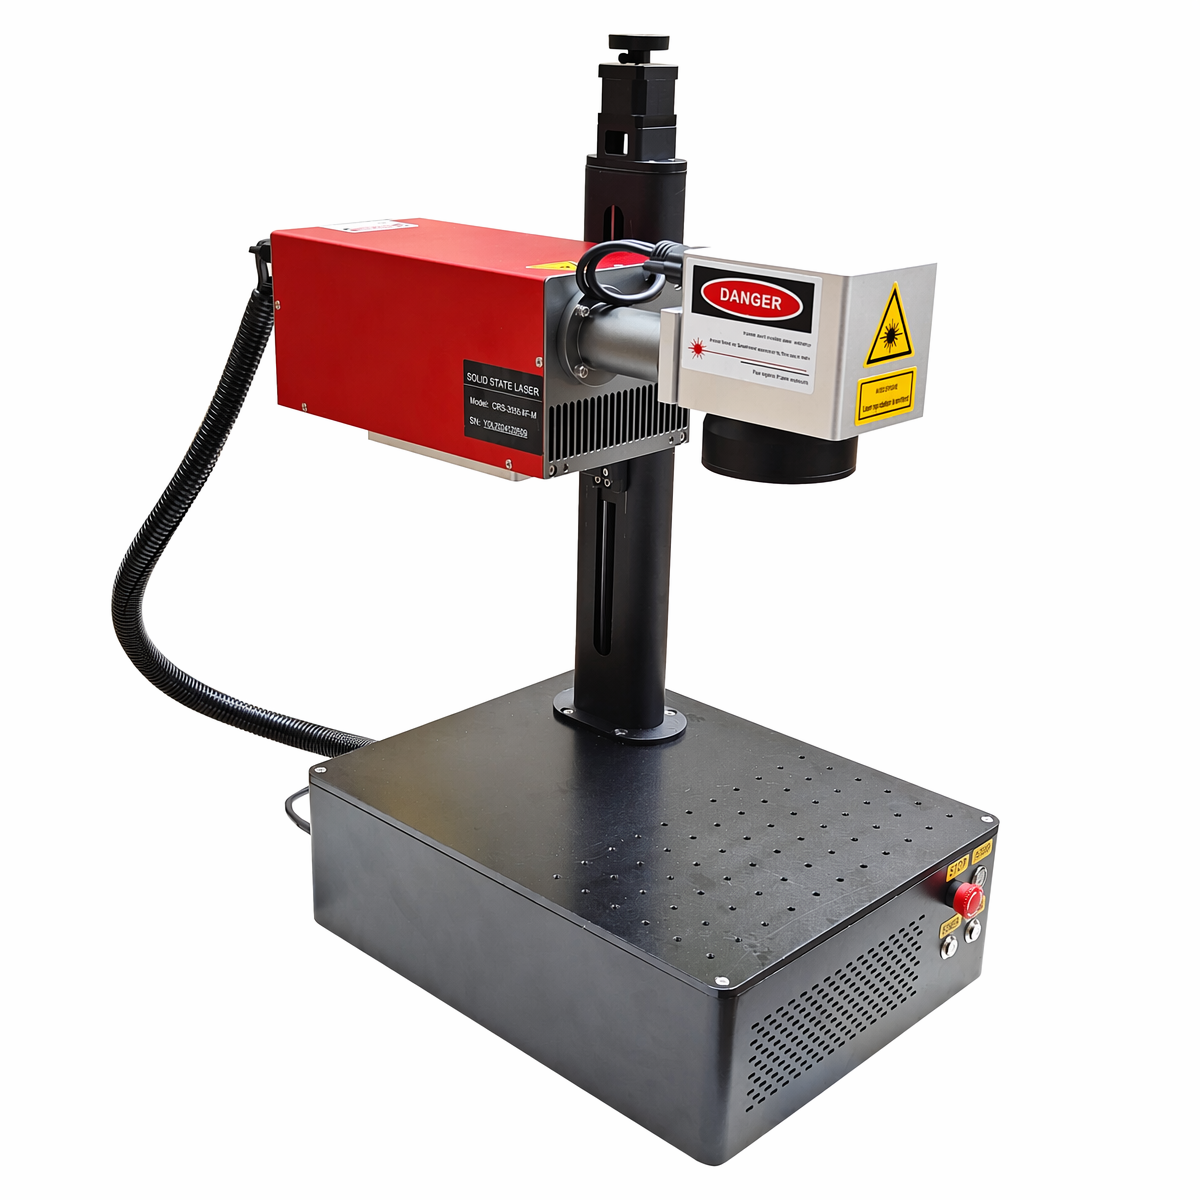
Волоконный лазерный маркировочный станок Tianyu переносит металлическую персонализацию и гравировку в компактную настольную форму. Выберите мощность и оптическую конфигурацию в соответствии с конкретными требованиями к сплаву, художественному оформлению и отделке. Для резки тонколистового металла и трёхмерных применений требуется специальная проверка конфигурации.
30 Вт · 50 Вт · 60 Вт · 100 Вт | Импульсный волоконный лазер | Настольная воздушно-охлаждаемая конструкция
Подвесной элемент требует читаемого названия. Металлический эмблемный знак должен обладать заметной глубиной рельефа. Тонкая золотая или серебряная заготовка нуждается в чётком контуре. Это разные задачи — и оценивать их следует не по одной и той же скорости.
Волоконный лазерный маркировочный станок Tianyu переносит металлическую персонализацию и гравировку в компактную настольную форму. Выберите мощность и оптическую конфигурацию в соответствии с конкретными требованиями к сплаву, художественному оформлению и отделке. Для резки тонколистового металла и трёхмерных применений требуется специальная проверка конфигурации.
Имена, клейма производителя, тонкие линейные элементы и углублённые узоры выполняют разные функции. Начните с желаемого результата — того, что вы хотите держать в руках, — затем выберите соответствующий технологический процесс.
| Ваши обязанности | Что следует выполнять в первую очередь | Что следует оценивать |
|---|---|---|
| Персонализация ювелирных изделий | Имена, даты, логотипы и тонкие декоративные детали | Читаемость, расположение и состояние поверхности на реальном сплаве |
| Глубокая гравировка по металлу | Углублённая гравировка букв, эмблем и отдельных рельефных узоров | Измеренная глубина, плоскостность, чёткость краёв и общее время цикла |
| Идентификация металла | Серийные номера и машиночитаемые коды | Контраст и читаемость при требуемом размере маркировки |
| Резка тонколистовых материалов золота и серебра | Мелкие контурные формы и заготовки для ювелирных изделий | Полное разделение, ширина реза, очистка кромок и повторное использование материала |
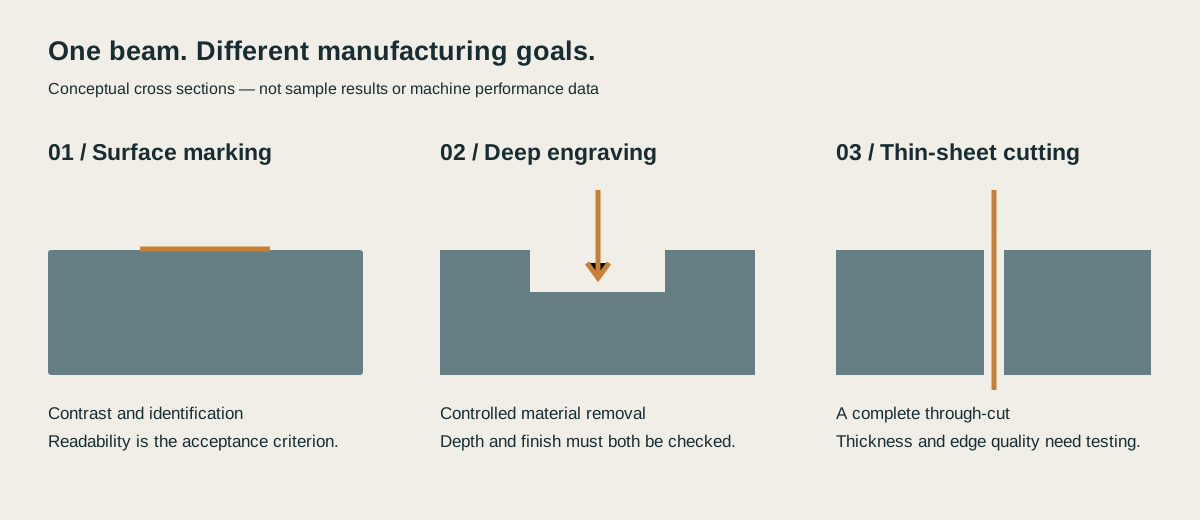
Только иллюстрация процесса.
Четыре варианта мощности задают разные исходные точки для оценки процесса. Более высокая средняя выходная мощность не гарантирует более тонкую детализацию или пропорциональный рост производительности готовых деталей. Важны параметры импульса, объектив, фокусировка, шаблон штриховки и сплав.
Руководство по выбору
| Вариант питания | Полезная исходная точка для оценки | Номинальная мощность по сравнению с 30 Вт | Решение о подтверждении |
|---|---|---|---|
| 30 Вт | Маркировка на поверхности и незначительная персонализация | 1.00× | Требуемый контраст и допустимое время цикла |
| 50Вт | Смешанная маркировка и гравировка с многократным проходом | 1.67× | Глубина и качество обработки при выполнении типовых задач |
| 60Вт | Объёмы гравировочных работ, оправдывающие выбор варианта с более высокой производительностью | 2.00× | Фактические технические характеристики источника и рабочий диапазон процесса |
| 100W | Работа с интенсивным удалением материала и испытания резки | 3.33× | Контроль теплового воздействия, качество кромки и общее время цикла |
Соотношения рассчитываются исключительно на основе заявленных номинальных значений мощности.
Быстро движущийся луч — лишь одна часть цикла глубокой гравировки. Заполнение области, многократное наложение слоёв, управление фокусом и достижение требуемой отделки требуют времени. Для корректного сравнения необходимо сохранить неизменными сплав, площадь рисунка, целевую глубину и требования к отделке.
Пример расчёта: объём = площадь заполненной области × равномерная глубина
| Область гравировки | Пример целевой глубины | Рассчитанный объём удалённого материала | Объём относительно первой строки |
|---|---|---|---|
| 10 × 10 мм | 0.10 мм | 10 мм³ | 1× |
| 10 × 10 мм | 0.30 мм | 30 мм³ | 3× |
| 10 × 10 мм | 0,50 мм | 50 мм³ | 5× |
Это геометрические расчёты для сравнения; фактическое время цикла зависит от рисунка и технологического процесса.
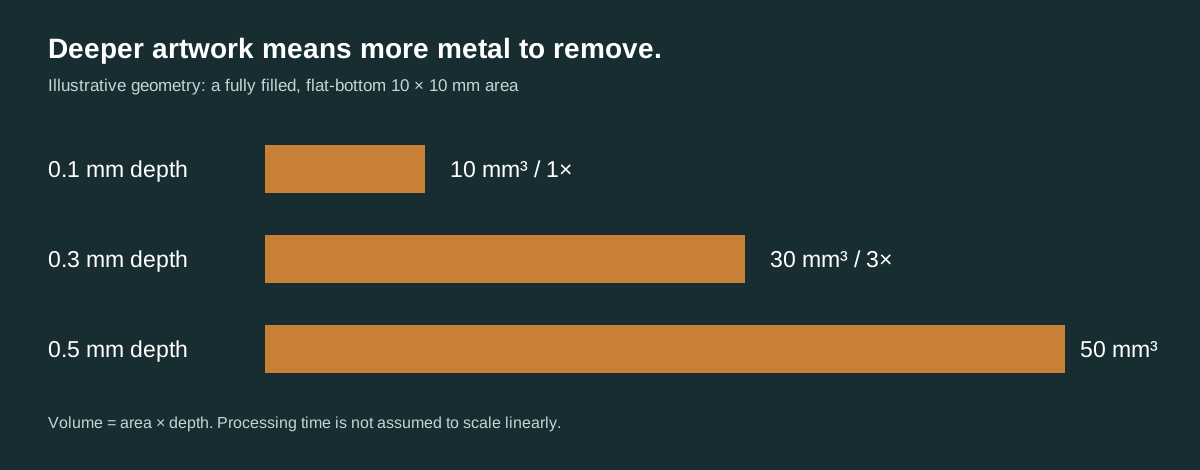
Корректное сравнение начинается с одного и того же чертежа и согласованной отделки поверхности.
| Материал / деталь | Область применения для оценки | Важная проверка |
|---|---|---|
| Золото и золотые сплавы | Названия, декоративная гравировка и контуры тонких листов | Проба, состав сплава, толщина и отделка |
| Серебро и серебряные сплавы | Персонализация, углублённые рисунки и испытания контурной резки | Сплав, отражательная способность, тепловая реакция и качество кромки |
| Нержавеющая сталь | Логотипы, идентификаторы и углублённая гравировка | Класс, контраст, требования к коррозионной стойкости и глубина |
| Латунь / Медь | Метки, эмблемы и выборочная гравировка | Точное сплавное соответствие и совместимость с лазерным источником |
| Алюминий | Идентификационная и декоративная гравировка | Неанодированная или анодированная поверхность и требуемый внешний вид |
| Кольца и цилиндрические детали | Гравировка по окружности или по внутренней/внешней поверхности | Совместимый поворотный патрон, размер детали и рабочий зазор |
В таблице перечислены потенциальные объекты применения. Для неизвестных покрытий, пластиков и композитных материалов требуется отдельная оценка совместимости и выбросов.
Резка означает разделение листа, а не просто нанесение глубокой гравировочной линии. При обработке заготовок для ювелирных изделий необходимо оценивать толщину совместно со сплавом, минимальным размером детали, методом фиксации, отделкой кромки и потерей материала. Успешная резка одного серебряного сплава не гарантирует возможность резки всех золотых сплавов.
Указанный диапазон глубины гравировки 0,01–2 мм не является спецификацией максимальной толщины резки; для вашего сплава подтвердите параметры резки на образце.
| Срок | Что это значит | Что необходимо подтвердить |
|---|---|---|
| 2D Маркировка | Художественное изображение обрабатывается на подходящей фокальной плоскости | Объектив, размер поля и его плоскостность |
| Слоистая / рельефная гравировка | Материал удаляется по слоям для создания объёма | Программное обеспечение, управление осью Z и метод повторной фокусировки |
| динамическая 3D-маркировка с изменением фокуса | Оптическое фокусное положение изменяется по поверхности сложной формы | Совместимая трёхосевая сканирующая головка и система управления |
Одна только регулируемая по высоте колонка не обеспечивает динамические 3D-возможности. Для изделий из ювелирных изделий с криволинейной формой, рельефным художественным оформлением или элементами разной высоты уточните требуемый технологический процесс и подтвердите наличие установленного оборудования и программного обеспечения до размещения заказа.
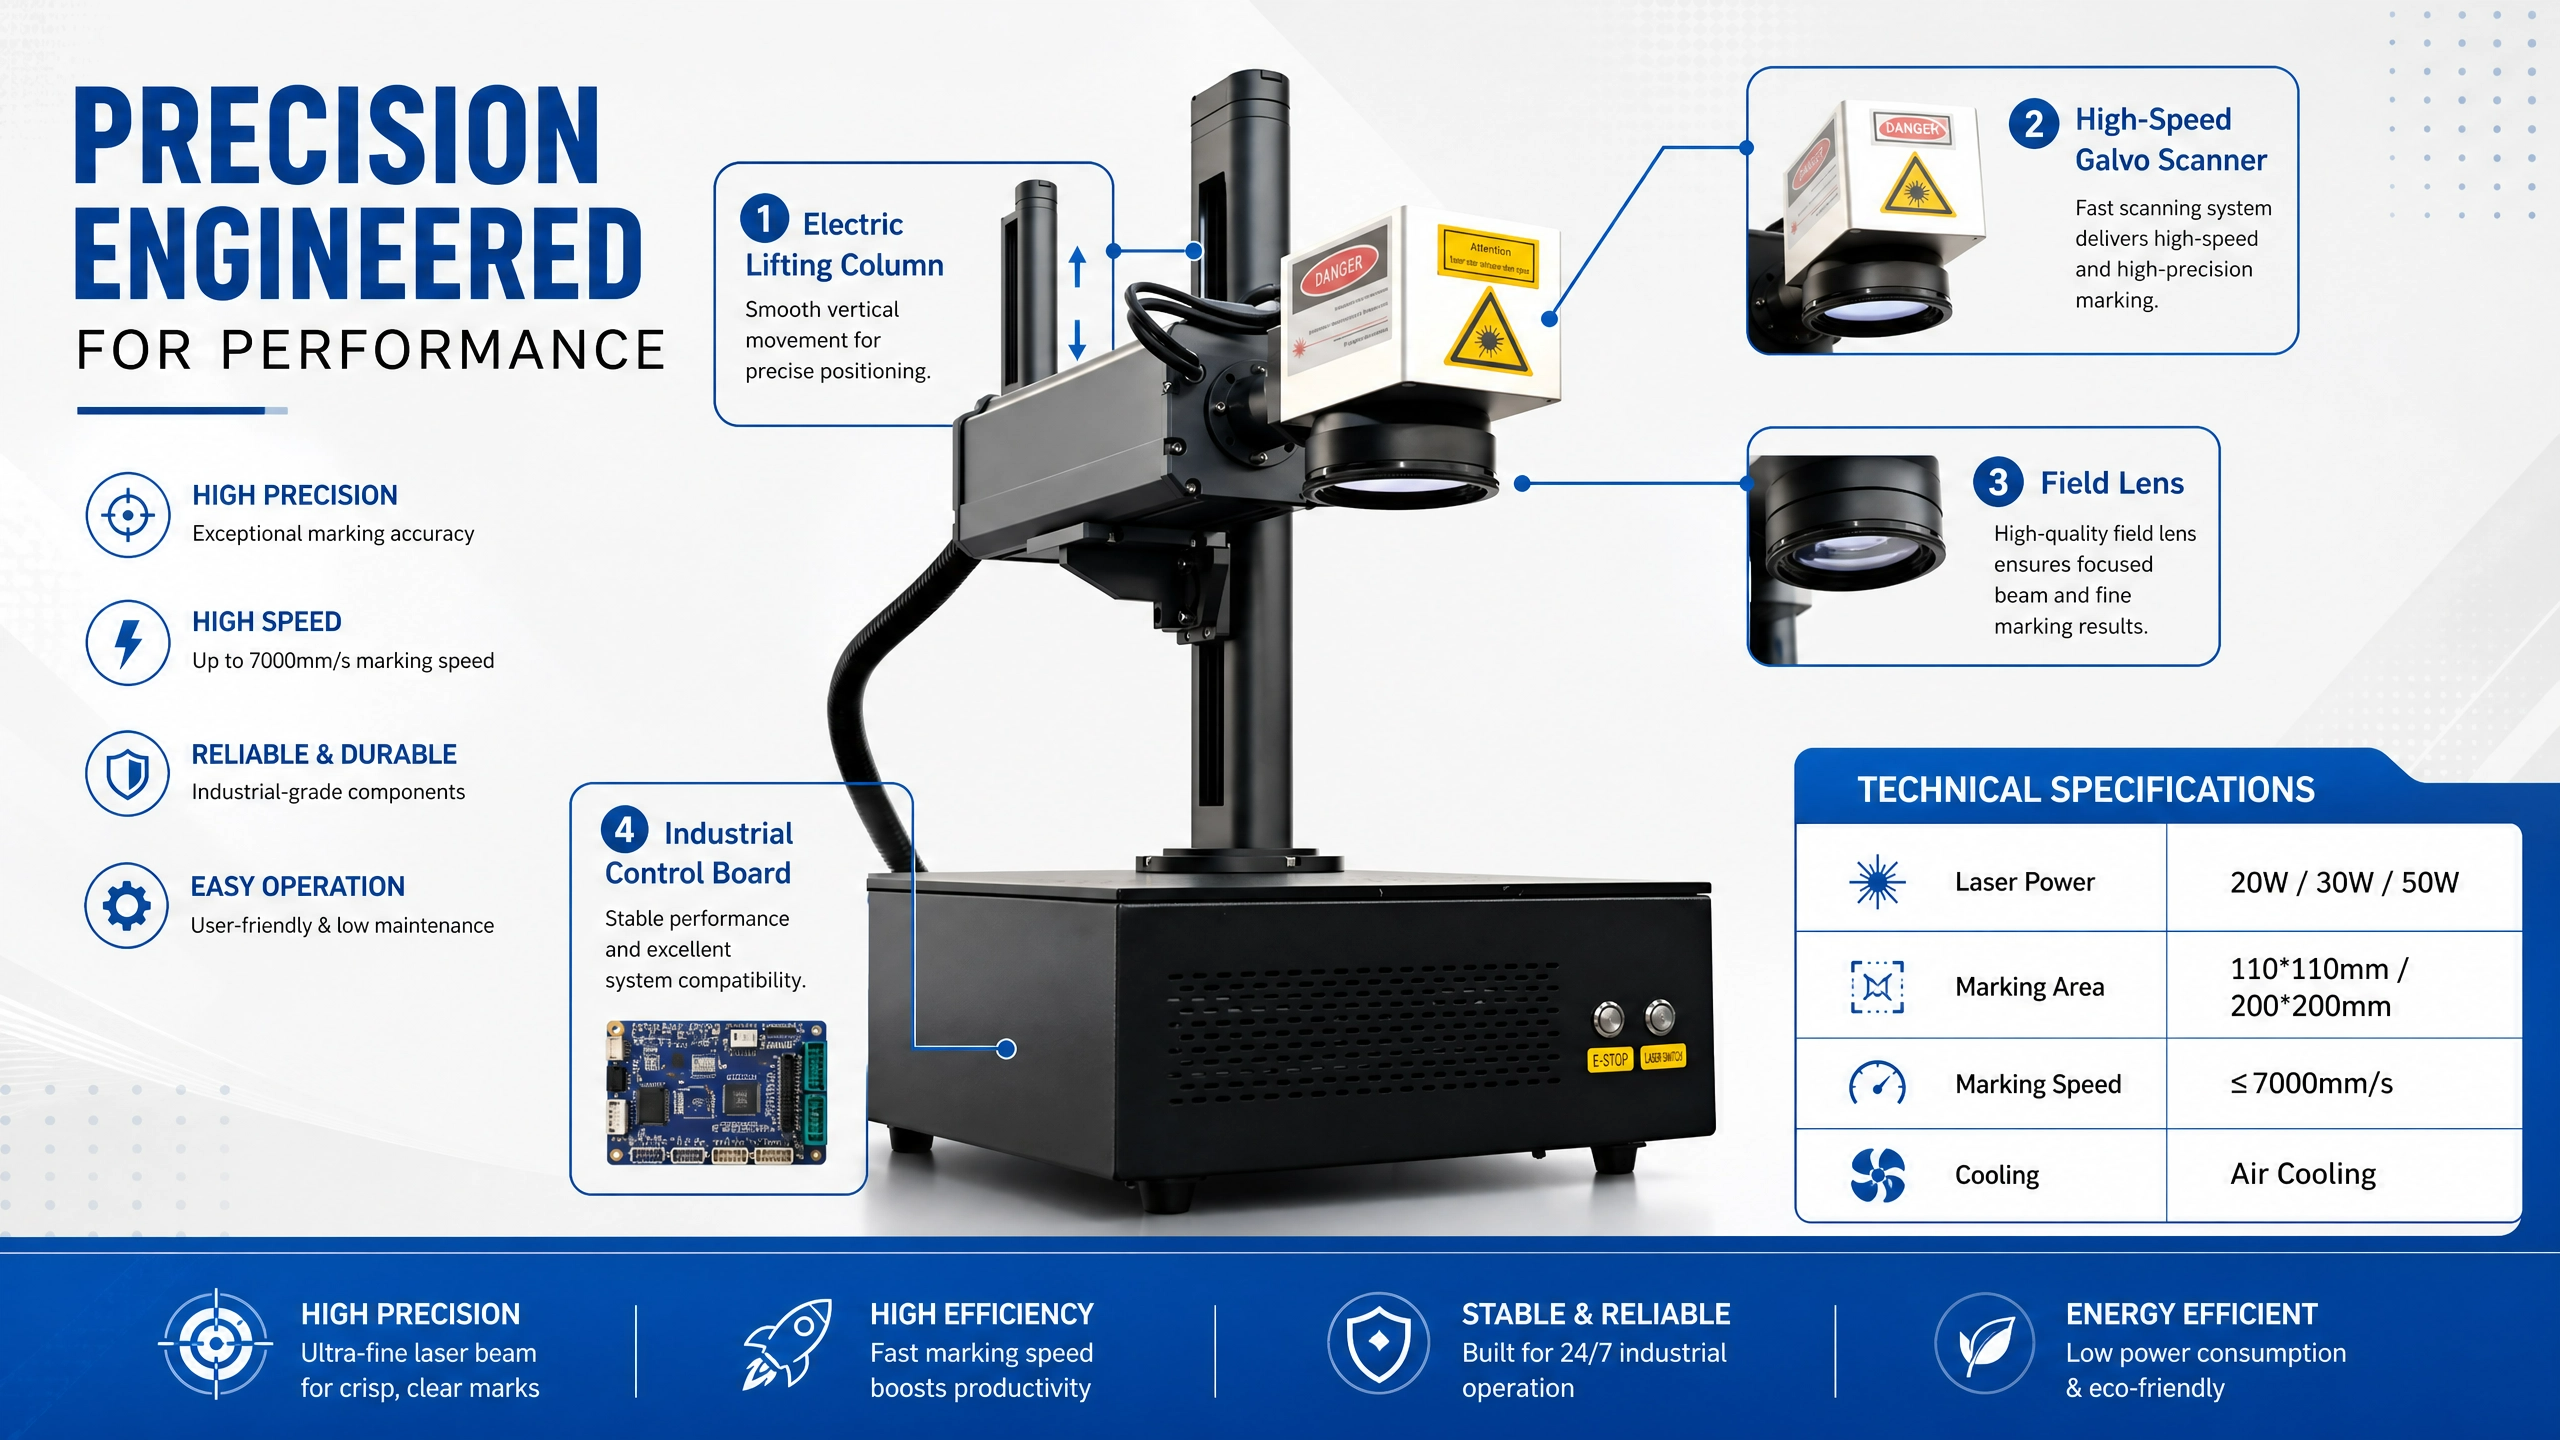
Технические характеристики изделия (согласно предоставленному техническому заданию). Исходную модель, оптические параметры и параметры лазера необходимо подтвердить письменно для предложенной конфигурации.
| Элемент | Указанные значения | Как это интерпретировать |
|---|---|---|
| Бренд | Tianyu | Как указано в предоставленных атрибутах изделия |
| Номинальные варианты мощности | 30 Вт / 50 Вт / 60 Вт / 100 Вт | Варианты, указанные в техническом задании на изделие |
| Тип лазера / режим работы | Волоконный лазер / импульсный | Модель лазерного источника указывается в зависимости от конфигурации |
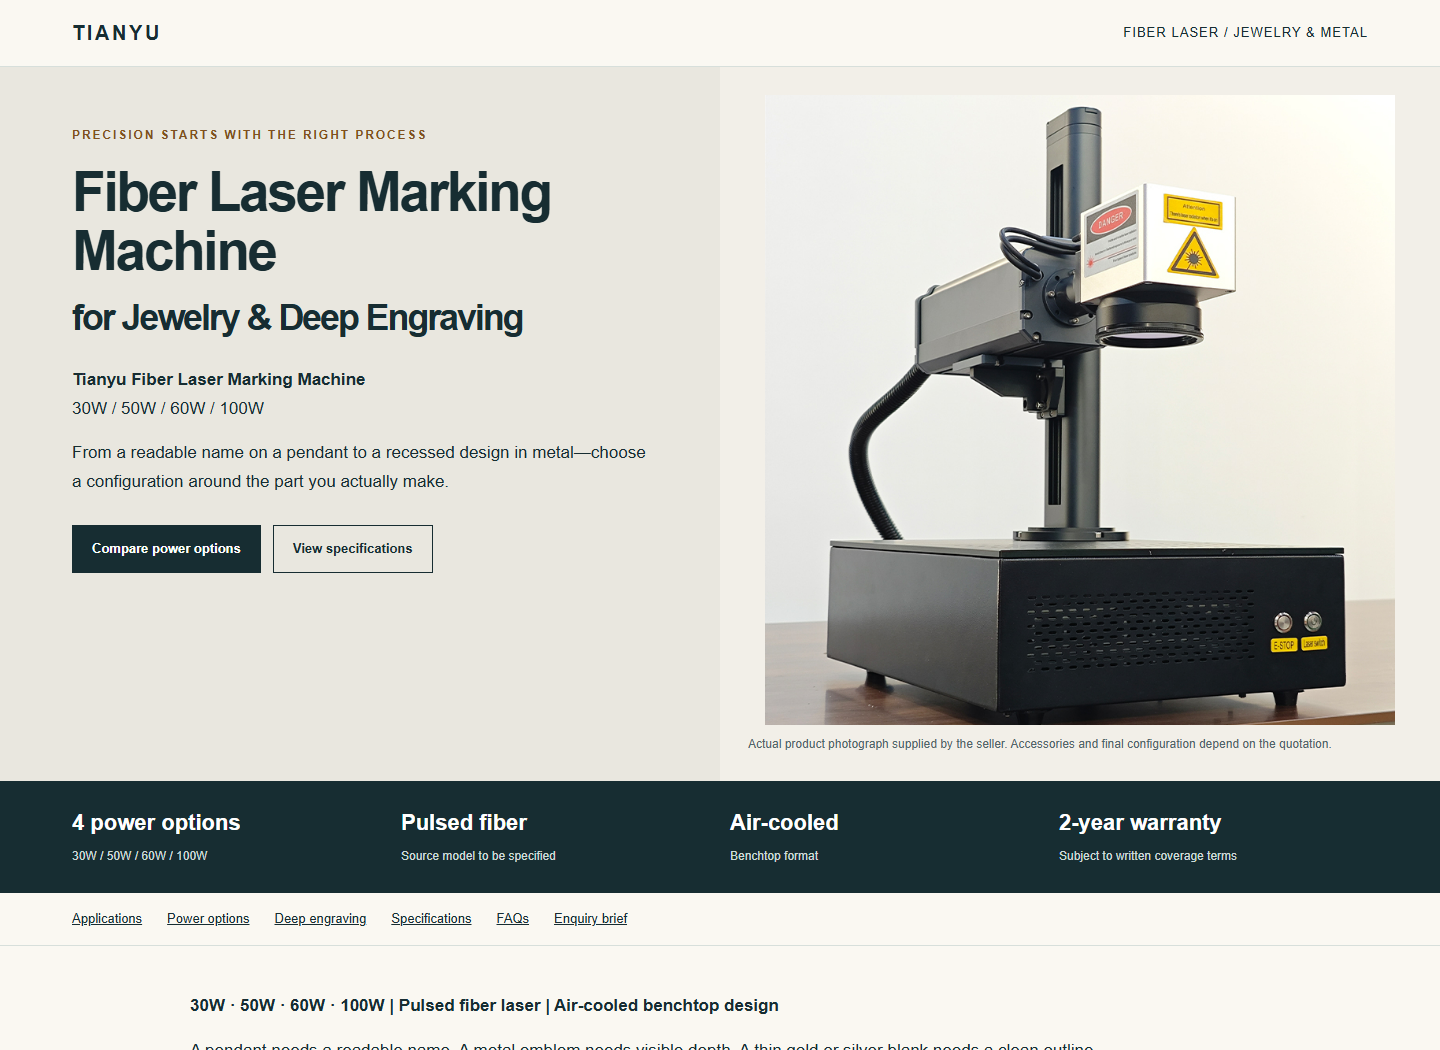
| Формат станка | Стационарный | Показана открытая схема обработки, как на предоставленном фото |
| Охлаждение | Охлаждение воздухом | Технические требования к технологической воде не предоставлены |
| Указанная скорость маркировки | 7000–12 000 мм/с | Условия не указаны; это не утверждение о производительности при глубоком гравировании |
| Указанная глубина маркировки | 0,01–2 мм | Материал, количество проходов, качество поверхности и время цикла не указаны |
| Указанная рабочая точность | 0.01 мм | Метод и условия испытаний не предоставлены |
| Указанные графические форматы | AI, PLT, DXF, DXP, PNG | Поведение при импорте зависит от программного обеспечения/версии и графического изображения |
| Срок гарантии | 2 года | Объём покрытия, исключения и условия обслуживания требуют письменного подтверждения |
| Происхождение | Хубэй, Китай | Как указано в предоставленных атрибутах изделия |
Подтвердите длину волны лазера, частоту, длительность импульса, рабочее поле, электропитание и трёхмерные опции для указанной модели.
Выбирайте, ориентируясь на основную задачу: персонализация поверхности, удаление материала или резка. Сплав, требуемая отделка и время цикла столь же важны, как и номинальная мощность. Сравнивайте один и тот же типичный элемент на отобранных конфигурациях, а не выбирайте только по ваттажу.
Резка тонколистового материала — это применение, которое необходимо проверить для выбранной конфигурации. Для этой машины не предоставлено подтверждённой таблицы максимальных толщин золота и серебра при резке. Подтвердите сплав, толщину, контур, качество сквозного реза и требования к финишной обработке до того, как рассматривать данное решение как промышленное для резки.
Нет. Глубина гравировки и способность к сквозному резу — это разные параметры. Указанный диапазон 0,01–2 мм не уточняет сплав, время обработки или качество поверхности и не может рассматриваться как гарантия максимальной толщины реза.
Поставленное изображение и таблица характеристик не подтверждают наличие сканирующей головки с динамической фокусировкой. Рельефная многослойная гравировка и 3D-маркировка на криволинейных поверхностях — это разные функции. Подтвердите тип сканирующей головки, контроллера, программного обеспечения и метода управления фокусом в окончательной конфигурации.
Само по себе название бренда не определяет возможность управления импульсами. Просим указать точную модель источника лазерного излучения, а также диапазоны регулировки длительности импульса и частоты повторения. Цветная маркировка и специфические эффекты гравировки должны быть проверены непосредственно на целевом материале.
Подходящее поворотное приспособление может использоваться для некоторых колец и цилиндрических деталей; для обработки других поверхностей может потребоваться динамическая фокусировка или специализированные приспособления. Уточните внутренний и наружный диаметры, высоту детали, зазоры и точное место нанесения маркировки. Поворотное приспособление не показано на прилагаемом фото.
Указанный диапазон 7000–12 000 мм/с — это не скорость обработки готовой детали. Фактическое время цикла включает заполнение рисунка, многократные проходы, позиционирование и финишную обработку. Для полезного сравнения укажите сплав, габариты рисунка, требуемую глубину и критерии качества.
В перечне технических характеристик указана двухлетняя гарантия. В письменных условиях продажи уточните, какие компоненты покрываются гарантией, исключения для расходных материалов, каналы поддержки и ответственность за доставку. Сам по себе срок гарантии не определяет полный объём сервисного обслуживания.
Самый полезный запрос — это не «Какая у вас самая быстрая машина?», а «Может ли данная конфигурация изготовить эту деталь с требуемой отделкой и в заданное время цикла?» Подготовьте ниже указанные данные для получения коммерческого предложения, ориентированного на конкретную конфигурацию.
Рекомендуемый вариант запроса: «Мне необходимо выполнить гравировку [размер рисунка] на [материале/сплаве] на глубину [целевая глубина], с [требованиями к отделке], в объёме [суточный объём]. Пожалуйста, укажите источник излучения, оптическую систему, контроллер, аксессуары и условия испытаний для рекомендованной конфигурации.»
Следующие ссылки на независимых производителей поясняют принципы процессов; их результаты не являются техническими характеристиками или одобрениями компании Tianyu.
Количество товаров: Машина непрерывной очистки
Количество товаров: Лазерная маркировочная машина с оптическими волокнами
Количество товаров: лазерная сварочная машина с тремя станциями 3000 Вт
Количество товаров: Роботизированная рука для лазерной сварки
Количество товаров: Лазерный резак
Количество товаров: Маленький УФ-лазерный маркировочный станок

 EN



