×
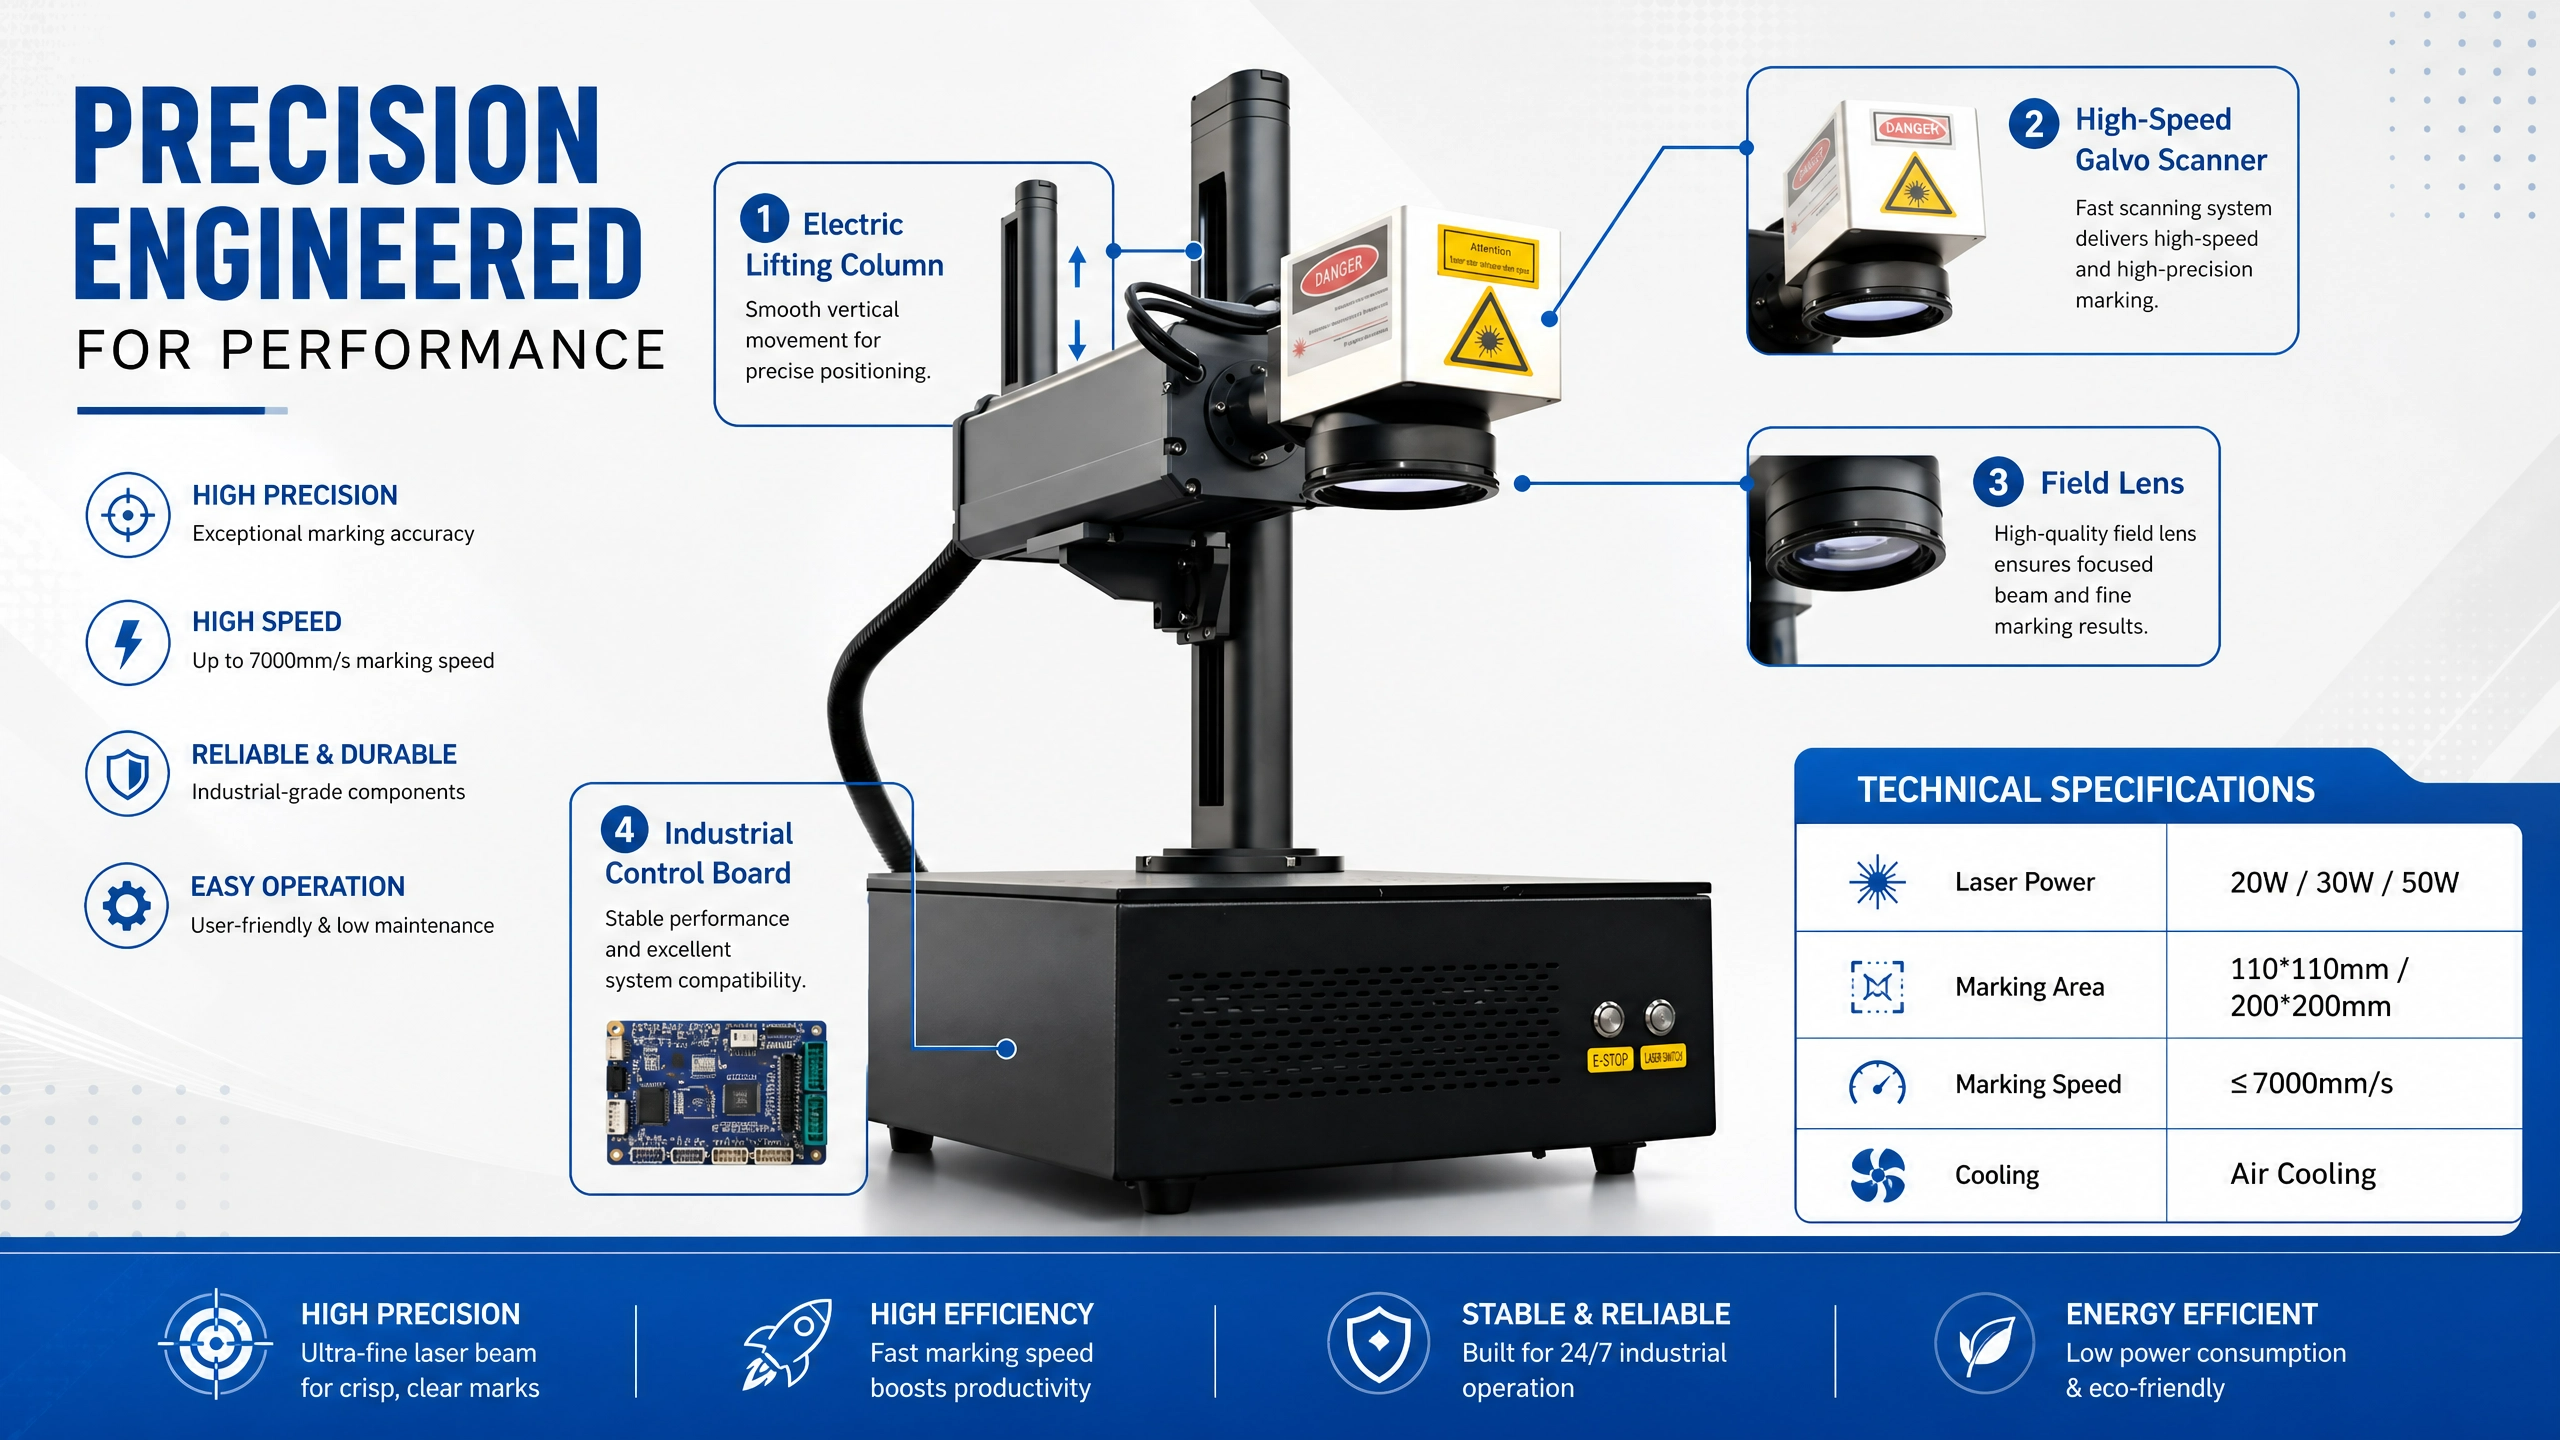
ペンダントには読みやすい名前が必要です。金属製エンブレムには明確な立体感が必要です。薄手の金色または銀色のプレートには、シャープな輪郭が必要です。これらはそれぞれ異なる用途であり、同じ加工速度で評価すべきではありません。
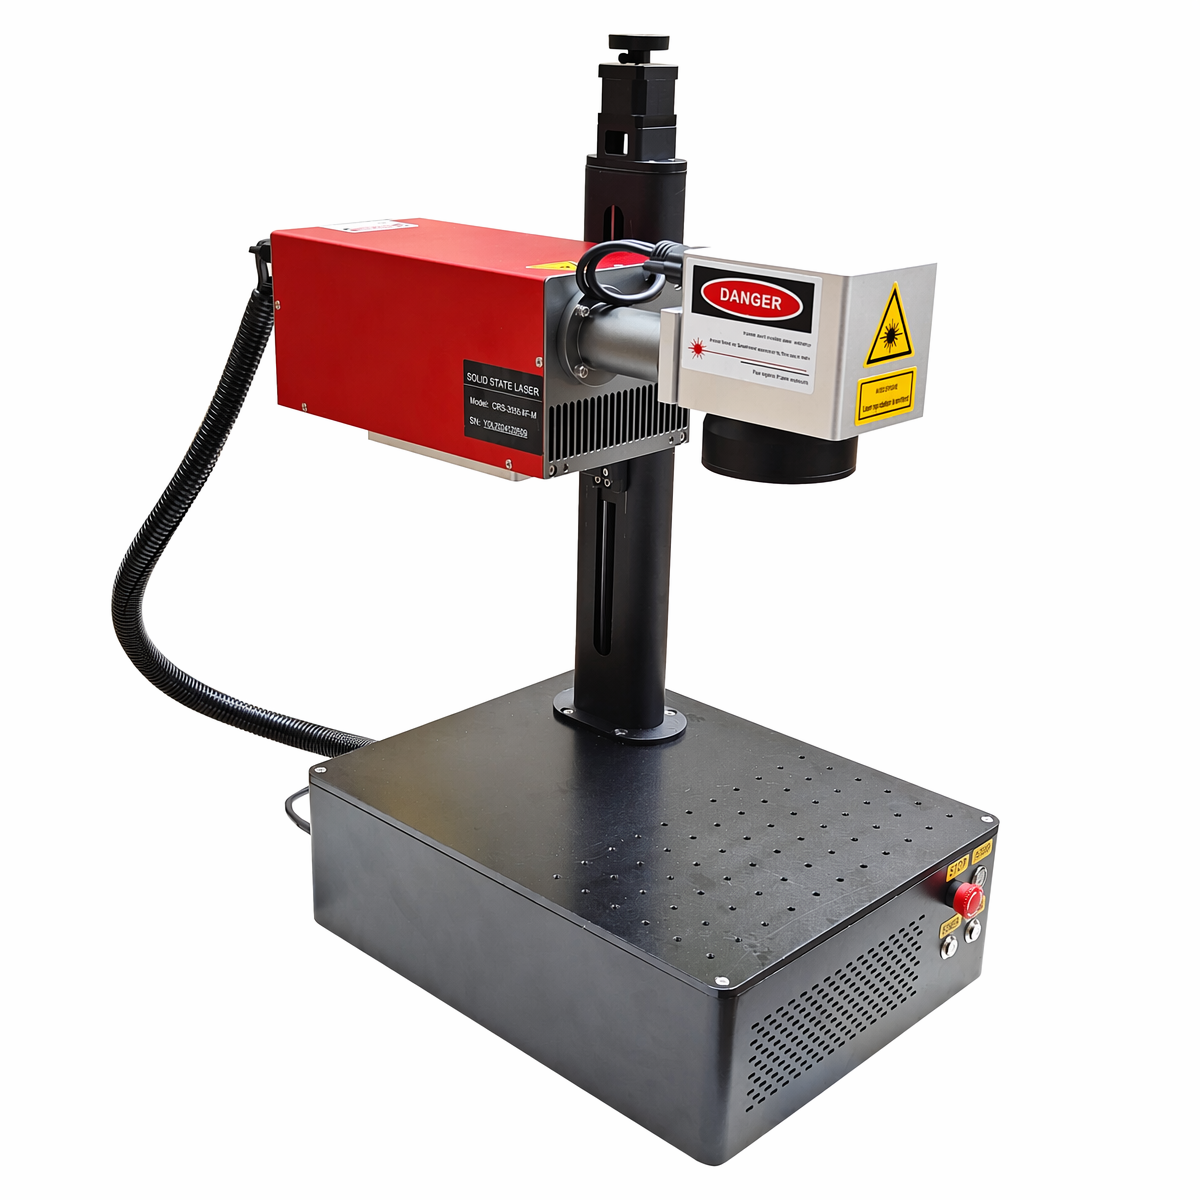
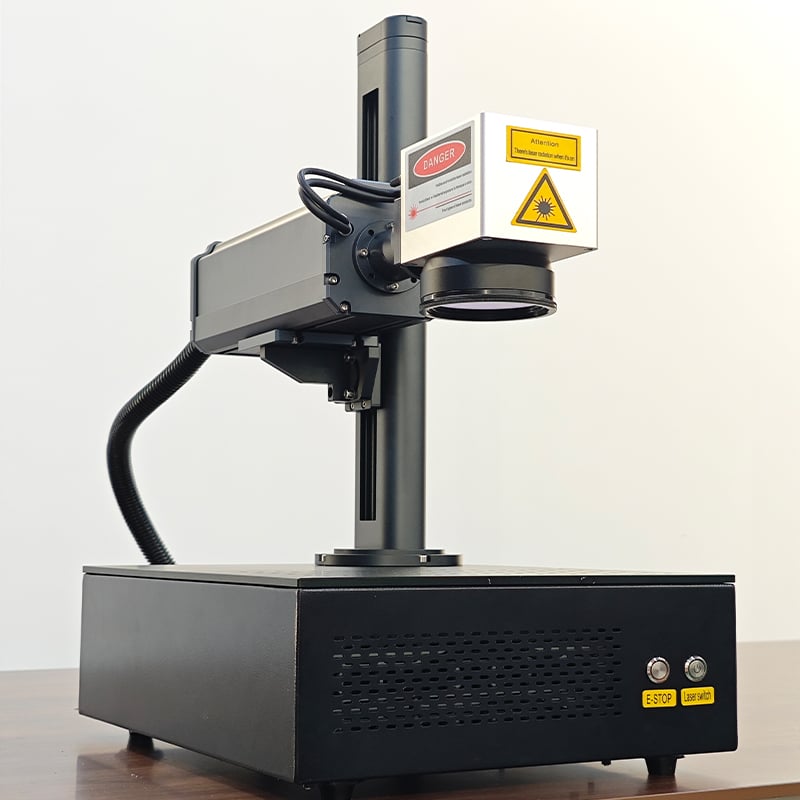
天宇(ティエンユウ)ファイバーレーザー刻印機は、金属へのパーソナライズや彫刻をコンパクトな卓上型に実現します。ご使用の合金種、デザイン、仕上げ要件に応じて、出力と光学系を最適に選択してください。薄板切断や3D形状への適用については、それぞれの構成に応じた実証が必要です。
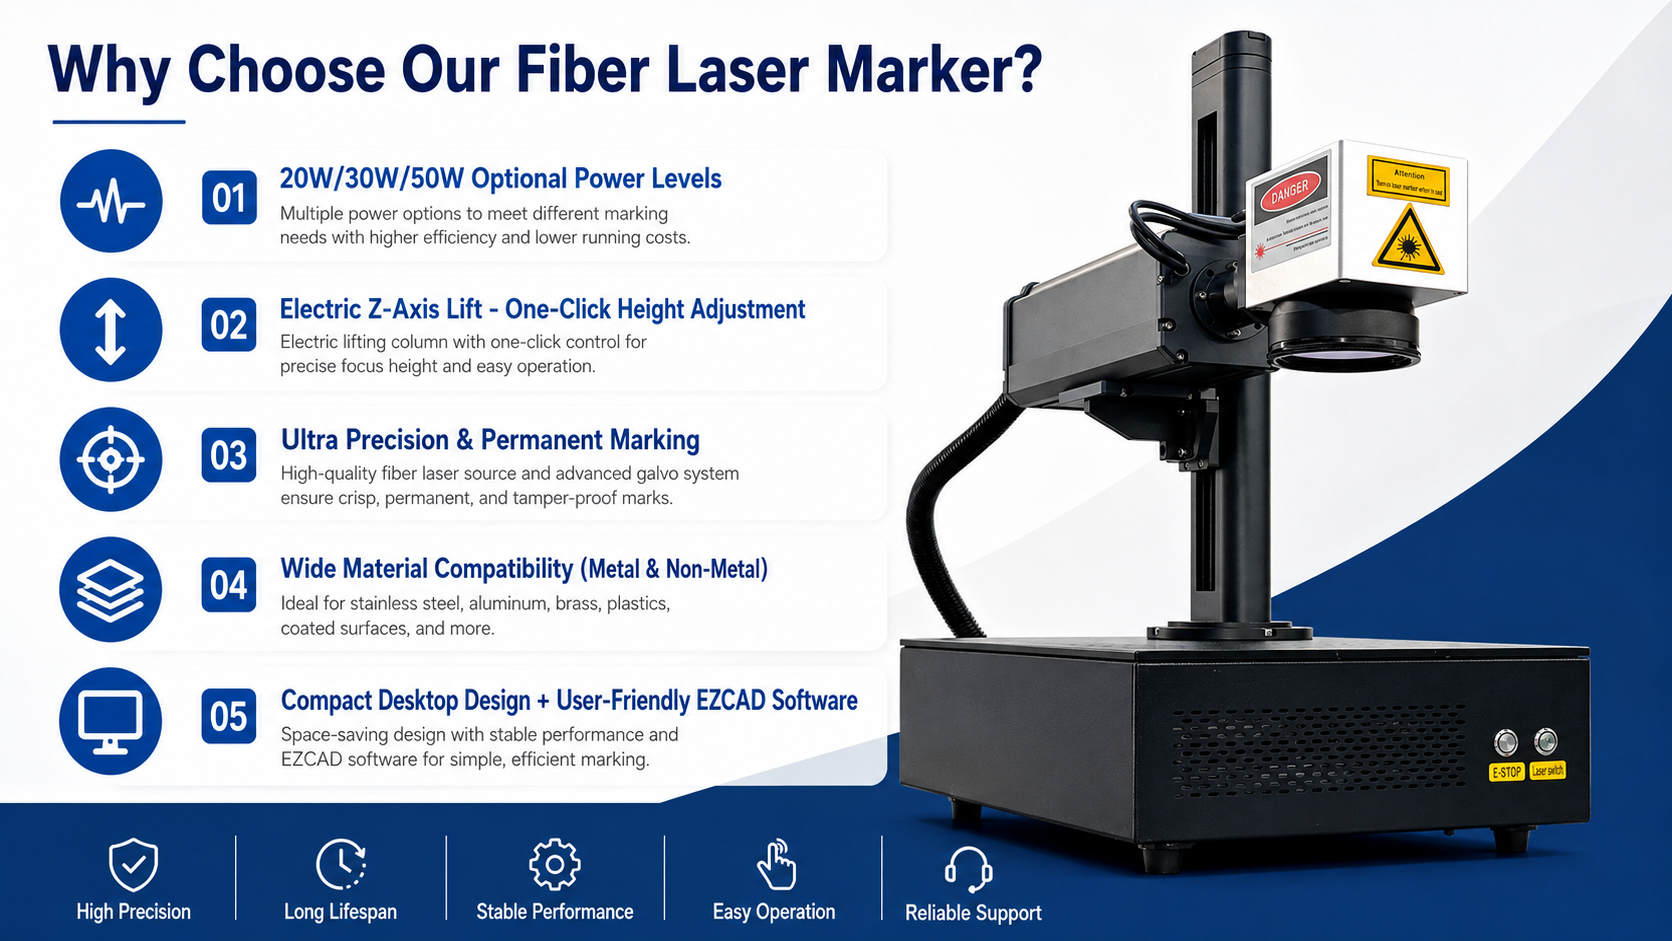
30W・50W・60W・100W|パルス式ファイバーレーザー|空冷式卓上型設計
ペンダントには読みやすい名前が必要です。金属製エンブレムには明確な立体感が必要です。薄手の金色または銀色のプレートには、シャープな輪郭が必要です。これらはそれぞれ異なる用途であり、同じ加工速度で評価すべきではありません。
天宇(ティエンユウ)ファイバーレーザー刻印機は、金属へのパーソナライズや彫刻をコンパクトな卓上型に実現します。ご使用の合金種、デザイン、仕上げ要件に応じて、出力と光学系を最適に選択してください。薄板切断や3D形状への適用については、それぞれの構成に応じた実証が必要です。
名前、製作者の刻印、繊細な線画、凹みのあるデザイン――それぞれ異なる目的があります。まず、手に取って確かめたい最終的な仕上がりをイメージし、それに応じて加工方法を選んでください。
| お客様の役割 | 何を優先すべきか | 評価項目 |
|---|---|---|
| ジュエリーの個別化 | 名前、日付、ロゴ、繊細な装飾的ディテール | 実際の合金材における可読性、配置位置、表面仕上げ |
| 深彫り金属加工 | 凹字刻印、紋章、選定された浮彫りデザイン | 測定による溝の深さ、平面度、エッジの明瞭さ、および全工程のサイクルタイム |
| 金属材の識別 | シリアル番号および機械読み取り可能なコード | 必要なマークサイズでのコントラストと読みやすさ |
| 金・銀の薄板切断 | 小形の輪郭形状およびジュエリー用素地 | 完全分離、カーフ(切り幅)、エッジの仕上げ、再利用可能な材料の回収 |
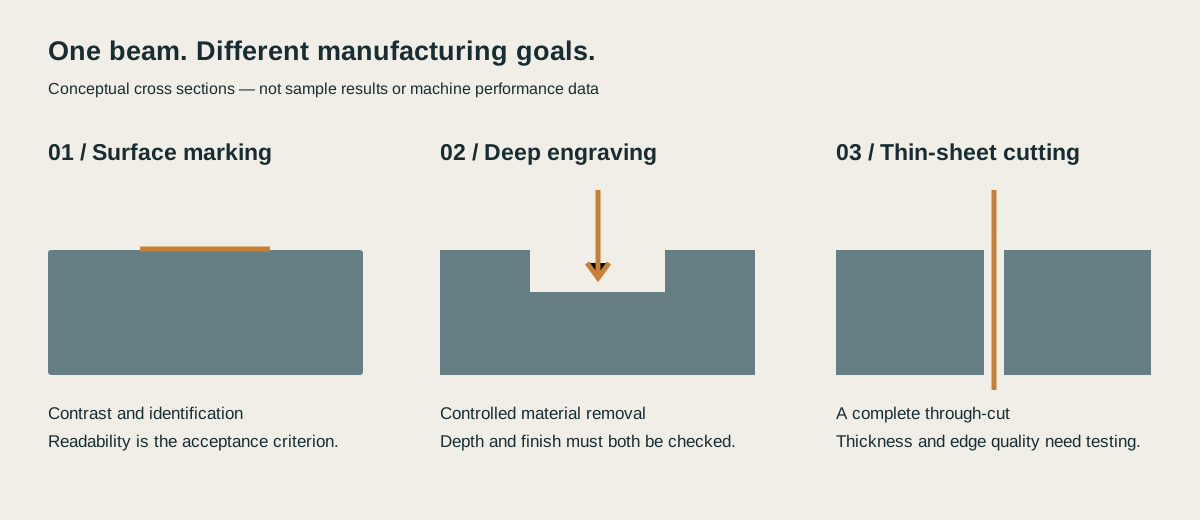
工程の説明用のみ。
4種類の出力設定は、プロセス評価の異なる出発点を提供します。平均出力が高いからといって、必ずしも精細な加工が可能になるわけでも、完成品の生産効率が比例して向上するわけでもありません。パルス特性、レンズ、焦点位置、ハッチパターン、合金の種類など、さまざまな要因が影響します。
選択ガイド
| 電源オプション | 評価のための実用的な出発点 | 公称出力 vs. 30W | 検証を決定する |
|---|---|---|---|
| 30W | 表面マーキングおよび軽度のパーソナライズ作業 | 1.00× | 必要なコントラストと許容されるサイクルタイム |
| 50W | 複合マーキングおよび繰り返しパスによる彫刻 | 1.67× | 日常的な加工品における溝の深さと仕上げ品質 |
| 60W | 高生産性機種を導入するに値する彫刻作業量 | 2.00× | 実際の光源仕様およびプロセスウィンドウ |
| 100W | 材料除去量の多い作業および切断試験 | 3.33× | 熱制御、エッジ仕上げ、および全体のサイクルタイム |
比率は、記載された公称出力オプションのみに基づいて算出されています。
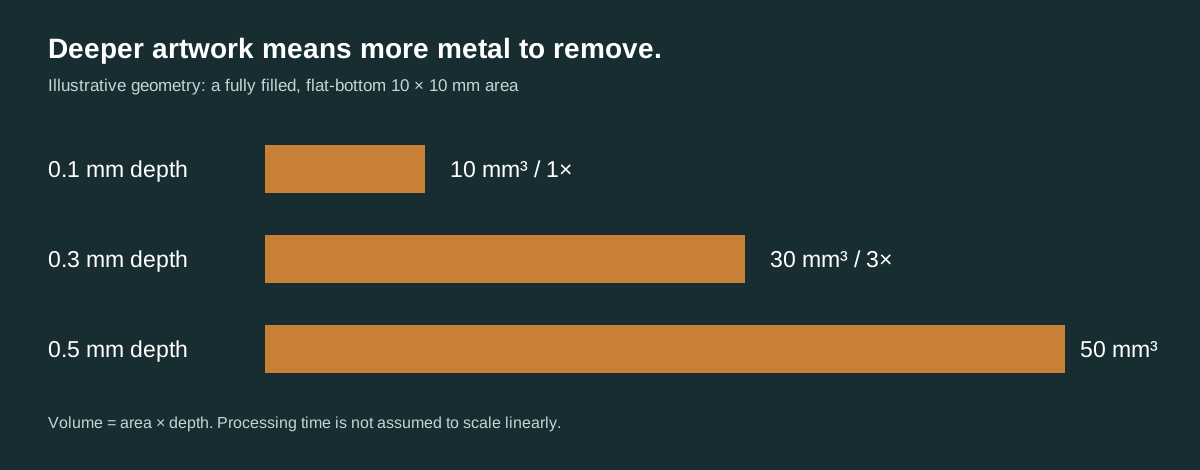
高速で移動するビームによる加工は、深彫りサイクルの一部にすぎません。領域への充填、層の繰り返し加工、焦点位置の制御、所望の仕上げ面の形成など、すべてに時間がかかります。公平な比較を行うには、合金材質、アートワークの面積、目標加工深さ、仕上げ要件を一定に保つ必要があります。
参考計算:体積 = 充填面積 × 均一な深さ
| 彫刻エリア | 例:目標加工深さ | 計算された除去体積 | 1行目の値に対する相対体積 |
|---|---|---|---|
| 10 × 10 mm | 0.10 mm | 10 mm³ | 1× |
| 10 × 10 mm | 0.30 mm | 30 mm³ | 3× |
| 10 × 10 mm | 0.50 mm | 50 mm³ | 5× |
これらは比較用の幾何学的計算であり、実際の加工サイクル時間はアートワークの形状や加工条件によって異なります。
有意義な比較を行うには、同一の図面と合意済みの表面仕上げ条件から始めます。
| 材料/部品 | 評価対象となる用途 | 重要チェック |
|---|---|---|
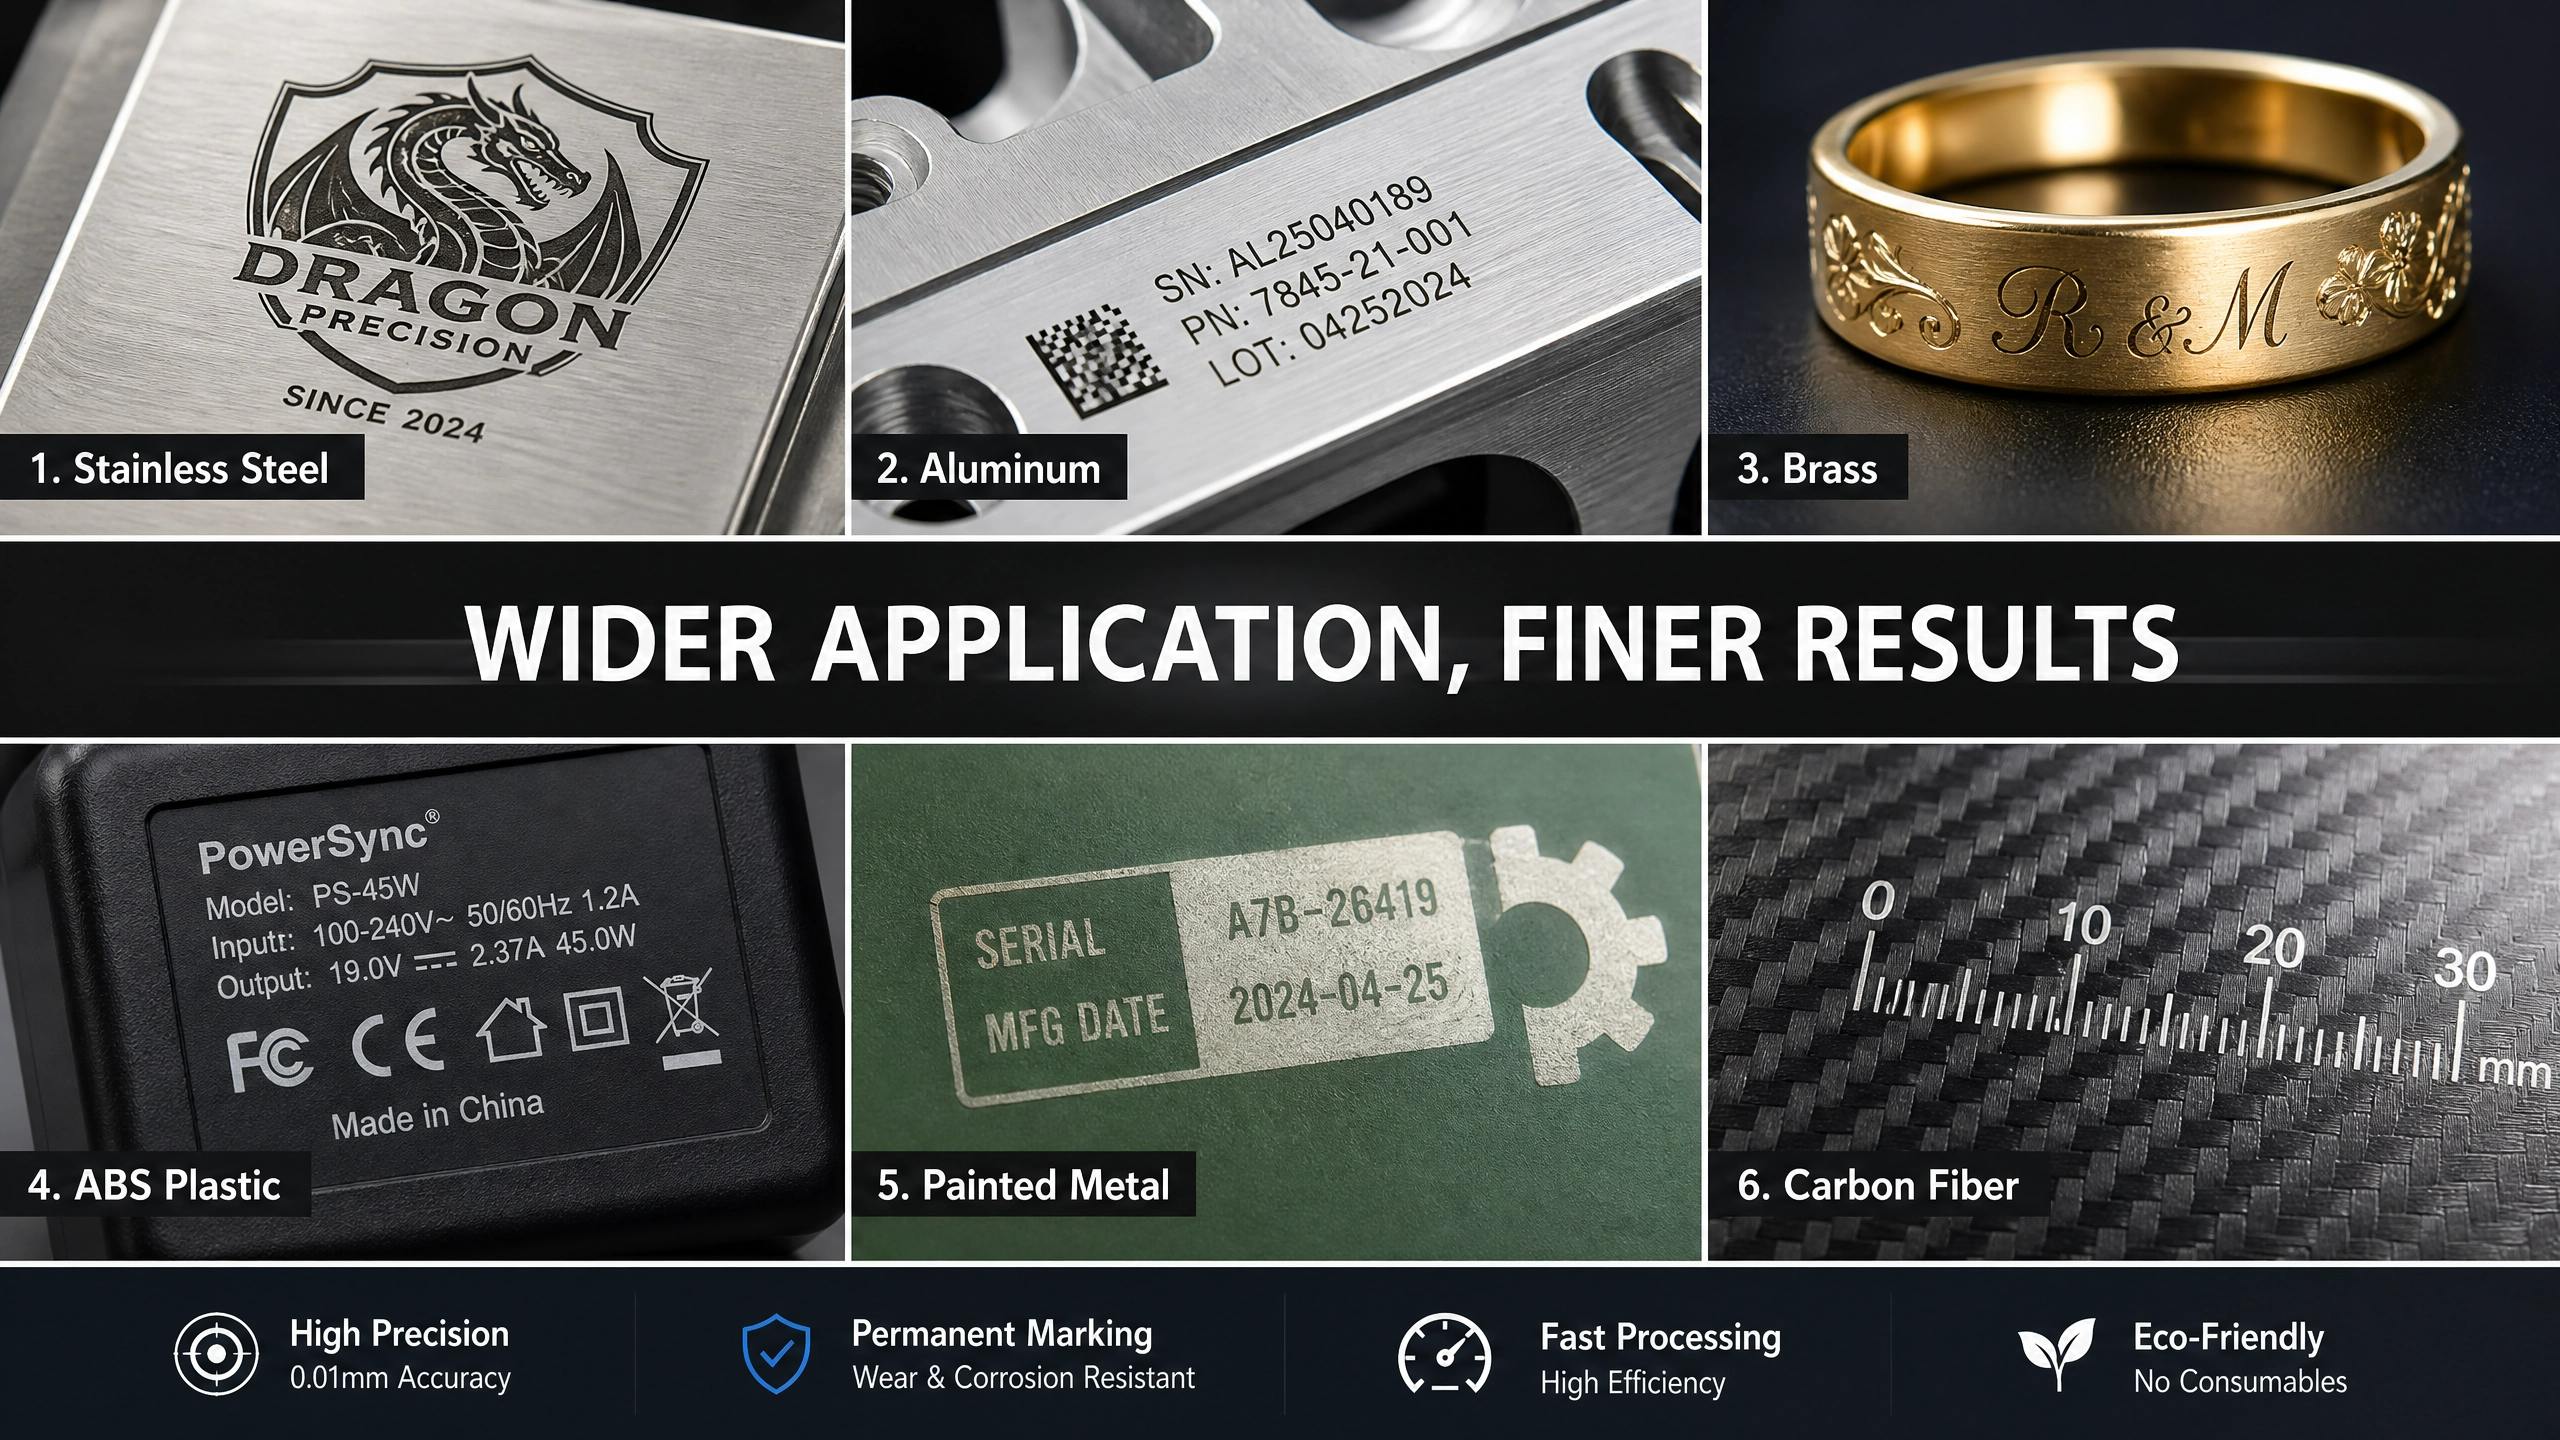
| 金および金合金 | 名称、装飾用彫刻、薄板の輪郭線 | カラット数、合金組成、厚さ、仕上げ |
| 銀および銀合金 | パーソナライズ(個別カスタマイズ)、凹み加工デザイン、輪郭切り出し試験 | 合金種類、反射率、熱応答性、エッジ品質 |
| ステンレス鋼 | ロゴ、識別マーク、凹み彫刻 | グレード、コントラスト、耐食性要件、加工深さ |
| 真鍮/銅 | タグ、エンブレム、および選定された彫刻加工 | 正確な合金種類とレーザー光源の適合性 |
| アルミニウム | 識別用および装飾用の彫刻 | 無処理表面か陽極酸化処理済み表面か、および求められる外観 |
| リングおよび円筒状部品 | 周方向彫刻か内面/外面彫刻か | 対応可能なロータリーフィクスチャ、部品サイズ、および作業 Clearance(干渉余裕) |
表には適用候補が列挙されています。未知のコーティング材、プラスチック、複合材料については、別途適合性および排出特性の評価が必要です。
切断とは、シートを分離することを意味し、単に深い線を彫り込むことではありません。ジュエリー用ブランクの場合、合金種、最小細部、保持方法、エッジ仕上げ、材料損失とともに厚さも評価してください。ある銀合金で成功した切断が、すべての金合金での実施能力を保証するものではありません。
記載されている0.01~2 mmは、彫刻の深さ範囲であり、切断厚さの仕様ではありません。ご使用の合金での切断確認は、必ずサンプルで行ってください。
| 学期 | その意味するところ | 確認が必要な事項 |
|---|---|---|
| 2D Marking | アートワークは適切な焦点面で処理されます | レンズ、走査領域サイズおよび平面性 |
| 層別/浮彫り彫刻 | 材料を層ごとに除去して、奥行きを形成します | ソフトウェア、Z軸制御および再焦点調整方法 |
| 3D動的焦点マーキング | 光学的な焦点位置が、形状のある表面に沿って変化します | 互換性のある3軸スキャンヘッドおよび制御システム |
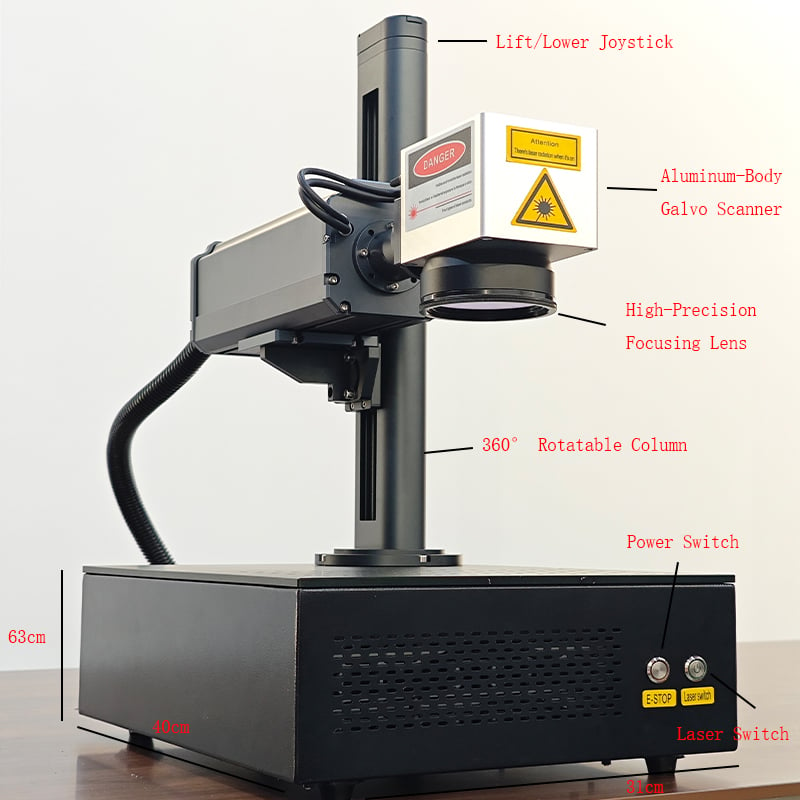
高さ調整可能なカラムのみでは、動的な3D加工能力は確保されません。曲面形状のジュエリー、浮彫りアート、または高さが変化する部品については、必要な加工プロセスを特定し、注文前に設置済みのハードウェアおよびソフトウェアを確認してください。
製品仕様(提供された仕様書に基づく)。ソースモデル、光学系、レーザーの諸パラメーターについては、見積もりに記載された構成について、書面にて確認してください。
| 項目 | 記載値 | 読み取り方 |
|---|---|---|
| ブランド | ティエンユウ | 提供された製品属性に示す通り |
| 公称出力オプション | 30W/50W/60W/100W | 製品仕様書に記載されたオプション |
| レーザーの種類/動作方式 | ファイバーレーザー/パルス式 | レーザー光源の型式は、各構成ごとに指定する必要があります |
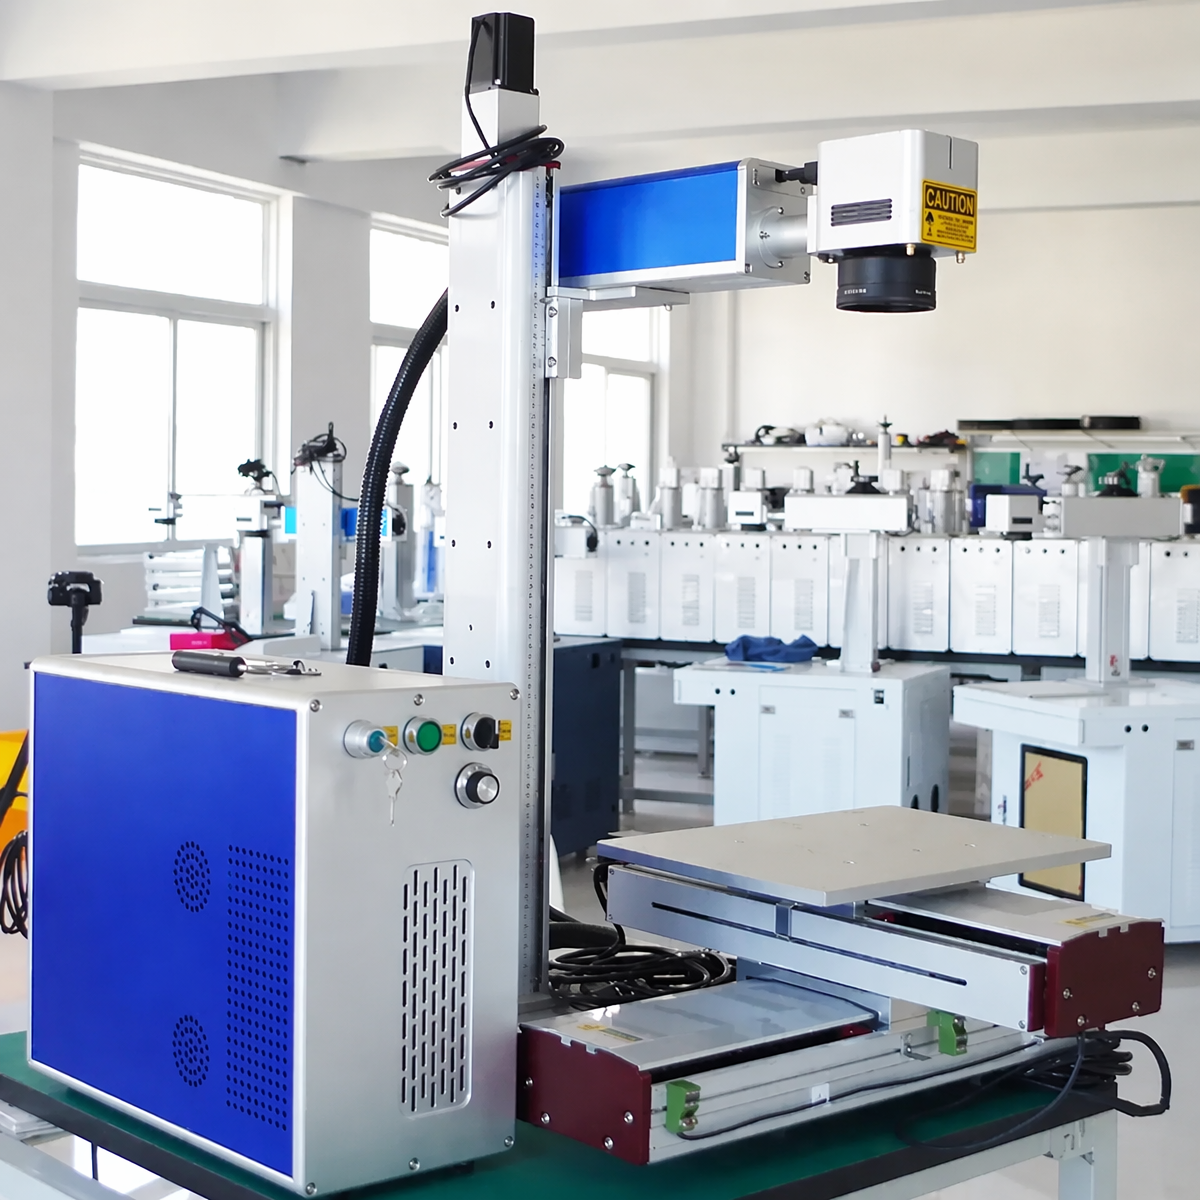
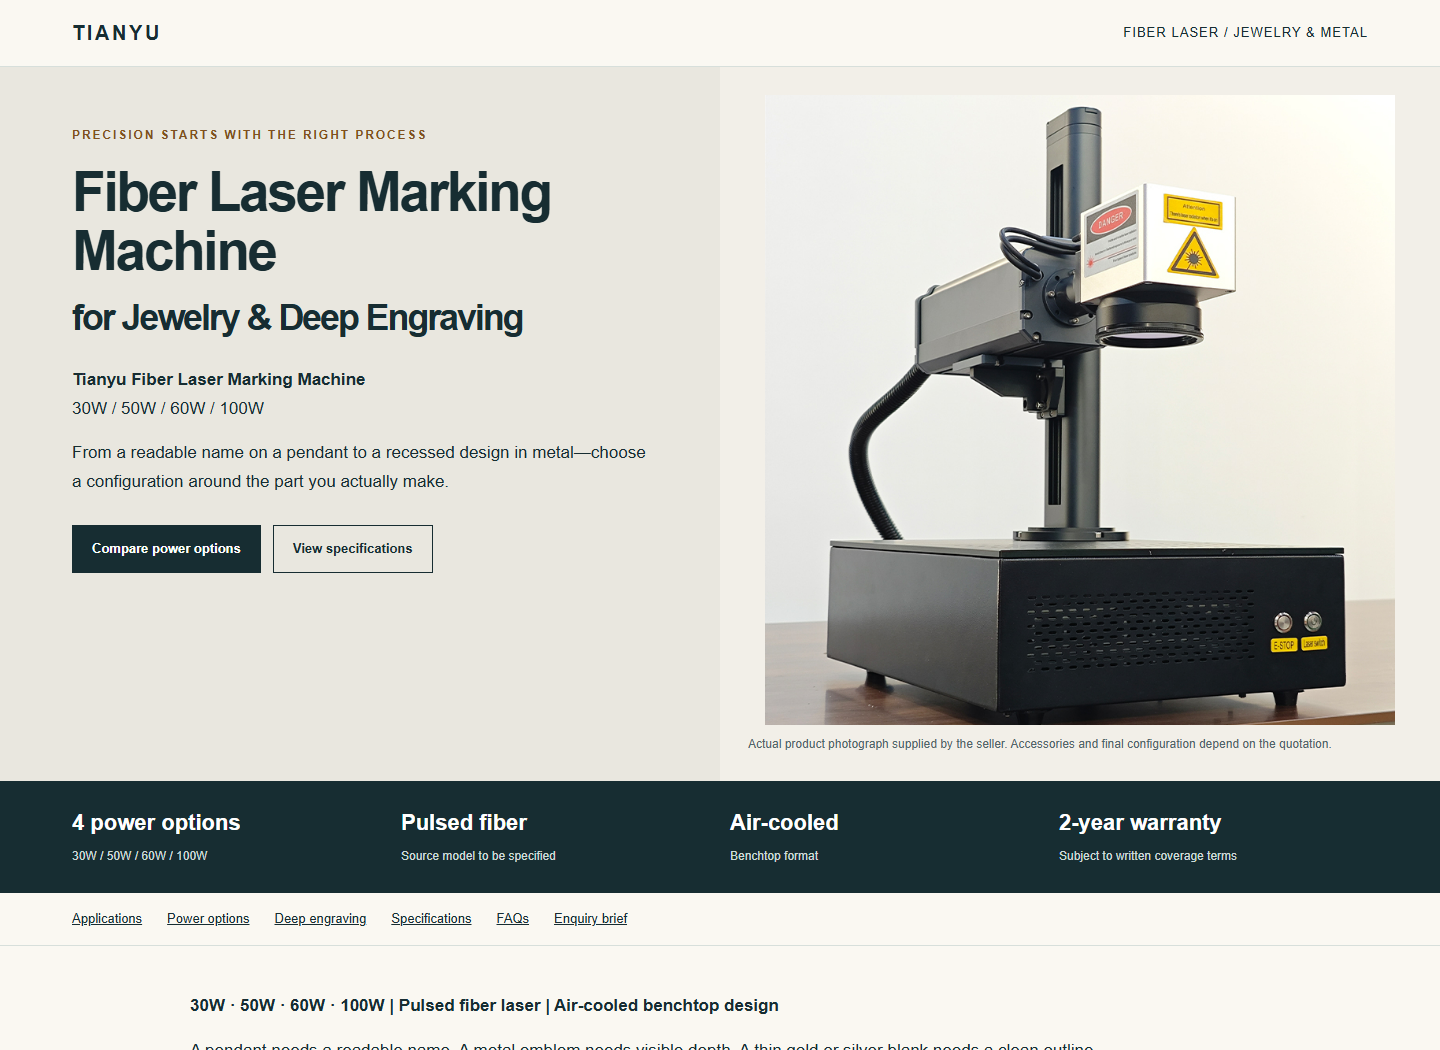
| 機械形式 | 据え置き型 | 添付写真に示されているオープン加工方式 |
| 冷却 | 空気冷却 | 加工用水の仕様が提供されていません |
| 記載されたマーキング速度 | 7,000~12,000 mm/s | 条件が提供されていないため、深彫り加工の生産性を保証するものではありません |
| 記載されたマーキング深さ | 0.01~2 mm | 対象材料、パス数、仕上げ状態、およびサイクルタイムが提供されていません |
| 記載された作業精度 | 0.01 mm | 試験方法および条件が提供されていません |
| 対応するグラフィック形式を以下に示します | AI、PLT、DXF、DXP、PNG | インポート動作は、使用ソフトウェア/バージョンおよびアートワークの内容によって異なります |
| 保証期間 | 2年間 | 保証範囲、除外事項およびサービス条件については、書面による確認が必要です |
| 産地 | 湖北,中国 | 提供された製品属性に示す通り |
ご注文予定機種について、レーザー波長、周波数、パルス幅、作業範囲、電源仕様、および3D対応オプションを確認してください。
主な用途に応じて選択してください:表面のパーソナライズ(彫刻・マーキング)、材料除去、または切断。合金種、要求される仕上げ品質、および加工サイクル時間は、公称出力と同様に重要です。ワット数だけで選ぶのではなく、候補となった機種それぞれで、同一の代表的な部品を用いて比較検証してください。
薄板切断は、選定した構成で実施する必要がある検証項目です。本機種については、ゴールド・シルバーの切断可能厚さを示す検証済みのチャートは提供されていません。量産向け切断ソリューションとして採用する前に、対象合金、板厚、外形形状、完全切断品質、および仕上げ要件を必ず確認してください。
いいえ。刻印の深さと貫通切断能力は、異なる測定項目です。記載されている0.01~2 mmという範囲は、合金種、加工時間、仕上げ状態などを明示しておらず、切断可能な厚みを保証するものではありません。
添付された写真および仕様表では、ダイナミックフォーカス方式のスキャンヘッドの有無が確認できません。層状リリーフ彫刻と曲面への3Dマーキングは、異なる機能です。最終的な構成において、スキャンヘッド、コントローラー、ソフトウェア、およびフォーカス制御方式をそれぞれご確認ください。
ブランド名のみではパルス制御の仕様は特定できません。実際の製品型番および対応するパルス幅・周波数範囲をご提示ください。また、カラーマーキングや特定の彫刻効果については、実際の素材上で検証が必要です。
適切なロータリーフィクスチャを使用すれば、一部のリング状および円筒状の部品に対応できますが、他の形状ではダイナミックフォーカスや専用フィクスチャが必要になる場合があります。内径・外径、部品の高さ、クリアランス、および正確なマーキング位置を確認してください。添付の写真にはロータリー付属品は写っていません。
記載されている7,000~12,000 mm/sという数値は、完成品の加工速度ではありません。実際のサイクルタイムには、アートワークの塗りつぶし、複数パス加工、位置決め、仕上げ工程などが含まれます。比較に役立つよう、使用する合金種、アートワークの寸法、目標加工深さ、品質基準を明確にお知らせください。
提供された仕様には2年間の保証が記載されています。ただし、対象となる部品、消耗品の除外範囲、サポート窓口、および送料負担についても、書面による販売条件で必ずご確認ください。保証期間のみでは、サービスの範囲全体は定義されません。
最も役立つお問い合わせは「最も高速な機械は何ですか?」ではなく、「この構成で、この仕上げ要件・このサイクルタイム内でこの部品を加工できますか?」です。以下に、構成ごとの見積もりに必要な詳細情報をご準備ください。
推奨お問い合わせ例:「[設計サイズ]の模様を[材質/合金]に[目標深さ]まで刻印し、[仕上げ要件]を満たし、[1日あたりの数量]を達成したいと考えています。推奨構成に必要な光源、光学系、コントローラー、付属品および試験条件をご明記ください。」
以下の独立系メーカーの事例は、加工原理を説明するものであり、その結果は天宇(ティエンユウ)社の仕様や推奨事項を示すものではありません。

 EN