Oct 16,2026
TIANYU Laser · Серия «30 дней лазерной очистки» · Выпуск № 09 · Чтение займёт 10 минут
#lasercleaning #CostPerPart #WeldCleaning #ComplexGeometry #TIANYULaser
Большинство демонстраций лазерной очистки проводятся на плоской пластине. Это самая простая возможная геометрия: постоянное расстояние до поверхности, отсутствие затенения, отсутствие необходимости повторной ориентации, один проход. Такая демонстрация показывает, что аппарат работает. Она показывает ничего о том, сколько будет стоить вам его эксплуатация на тех деталях, которые вы действительно производите.
Реальные детали имеют криволинейную форму, содержат сварные швы, резьбу, отверстия, штамповку и замкнутые полости. Каждая из этих особенностей вынуждает оператора выполнять действия, не требовавшиеся при работе с плоской пластиной: изменять положение, корректировать фокусировку, снижать скорость или завершать обработку вручную. Именно на это уходят трудозатраты — и, соответственно, деньги.

▴ Простые 10 % работы по очистке — это плоская поверхность. Дорогие 90 % — это каждая кривая, шов и нить вокруг неё.
Почти все неожиданные затраты при обработке сложных деталей связаны с одной из трёх особенностей. Научитесь распознавать их на чертеже — и вы сможете спрогнозировать стоимость очистки ещё до составления коммерческого предложения.
| Особенность | Почему это медленно / дорого | Что на самом деле делает лазер | Что это исправляет |
|---|---|---|---|
|
Криволинейные поверхности труба, трубка, вал, штампованная оболочка |
Фокусная точка смещается по мере того, как головка следует по кривой; плотность мощности резко падает вне фокуса, поэтому оператор замедляет работу или выполняет повторный проход | Очистка проходит идеально — но только если расстояние до поверхности остаётся в пределах глубины фокуса | Роликовый направляющий элемент с зазором, рассеянный широкий луч или робот / поворотный стол, поддерживающие постоянное расстояние |
|
Сварные швы и зона термического влияния окислы и потемнение после сварки, брызги |
Ручная зачистка проволочной щёткой или шлифовка — медленный, шумный процесс, при котором быстро изнашиваются круги; трудно достать корень шва, не повредив основной металл | Удаляет окислы и брызги за один проход без контакта с профилем шва | Правильная длительность импульса (короткие импульсы для окислов, более длинные — для брызг) + линейное сканирование; типичная скорость — 0,5–2,0 м/мин |
|
Резьба и глухие отверстия нарезанные отверстия, внутренние отверстия, пазы |
Эффект затенения: луч движется по прямой и просто не может «увидеть» за угол или в глубокое отверстие | Частичная — только поверхности, до которых луч может добраться под рабочим углом | Рассеянный луч + наклонные проходы для очистки мелких резьб; глубокие внутренние отверстия по-прежнему требуют щётки или вращающегося струйного наконечника |
Прочитайте третью строку дважды. Резьба — это единственная функция, которую в презентациях по продажам лазерной очистки обещают чрезмерно часто. боковые поверхности и вершины резьбы, доступные для обзора лазером. Лазер не очистит дно глухого отверстия глубиной 40 мм, и никакое увеличение мощности этого не изменит.
Ниже приведено сопоставление «один к одному» для трёх типичных деталей с использованием полной ставки оплаты труда в размере 38 долларов США/час (оклад + накладные расходы) и типичных цен на расходные материалы. это иллюстративные данные цеха — ваши цифры будут отличаться — однако именно эти соотношения имеют значение. коэффициенты соотношения
| Деталь и характеристика | Ручной (шлифовка / щётка) | Химический (травление / паста) | Лазерный (500 Вт, импульсный) |
|---|---|---|---|
|
А. Плоская пластина 300×200 мм, лёгкая ржавчина |
3,5 мин → $2.20 + диск 0,60 долл. США = $2.80 |
ванна + промывка + утилизация $2.66 |
0,4 мин → $0.25 + электроэнергия 0,03 долл. США = $0.28 |
|
Сварной шов трубы B DN80, ~1,2 м шва |
9 мин → 5,70 долл. США + 2 диска 1,40 долл. США = $7.10 |
нанесение пасты 2,20 долл. США + нейтрализация и промывка 3 мин = $4.10 |
1,5 мин → 0,95 долл. США + электроэнергия 0,04 долл. США = $0.99 |
|
Резьбовое соединение C M20, ржавчина в 8 резьбах |
2,5 мин → 1,58 долл. США + щётка 0,30 долл. США = $1.88 |
0,70 долл. США + ополаскивание/сушка 1,5 мин = $1.65 |
0,7 мин → 0,44 долл. США + питание 0,02 долл. США = $0.46 |
Проведение очистки цеха 12 000 разнородных деталей в год — реалистичное сочетание пластин, сварных швов и фитингов; средняя ручная стоимость — 3,40 долл. США за деталь. Вот год в цифрах.
Обратите внимание на два момента. Во-первых, экономия обусловлена почти исключительно минуты на деталь , а не ценой станка — поэтому геометрия ваших деталей имеет большее значение, чем данные из технического описания. Во-вторых, это повторяющийся ежегодная экономия: она повторяется каждый год работы станка.

▴ Все методы очищают металл. Только один из них не требует абразивного материала, кислоты и не создаёт отходов — именно это и отражается в бухгалтерской отчётности.
Прежде чем рассчитать стоимость обработки сложной детали, проверьте эти четыре параметра. Если хотя бы один из них не соответствует требованиям, преимущество по стоимости быстро сокращается.
| Номер | Типичное значение (импульсный лазер мощностью 500 Вт) | Почему это определяет стоимость |
|---|---|---|
| Глубина резкости | ±3–5 мм при фокусном расстоянии 200 мм | Вне этого диапазона плотность мощности падает примерно на 20 % и более, и оператору приходится замедляться или повторять проход — это главная скрытая статья расходов при обработке криволинейных деталей |
| Ширина сканирования | регулируемый от 10 до 80 мм | Удвоение ширины сканирования примерно вдвое сокращает количество проходов при сварке широкого шва; при узких швах широкий луч приводит к потере энергии и риску повреждения основного металла |
| Дальность действия / угол доступа | минимум ~30° к поверхности | При меньших углах эффективная плотность энергии резко падает; обработка углублённых и внутренних элементов быстро становится экономически невыгодной |
| Обработка деталей | ручное управление против поворотного стола против робота | При серийном производстве сложных деталей робот или поворотный стол зачастую окупается быстрее, чем более мощный лазер — они устраняют минуты, затрачиваемые на повторную ориентацию детали |
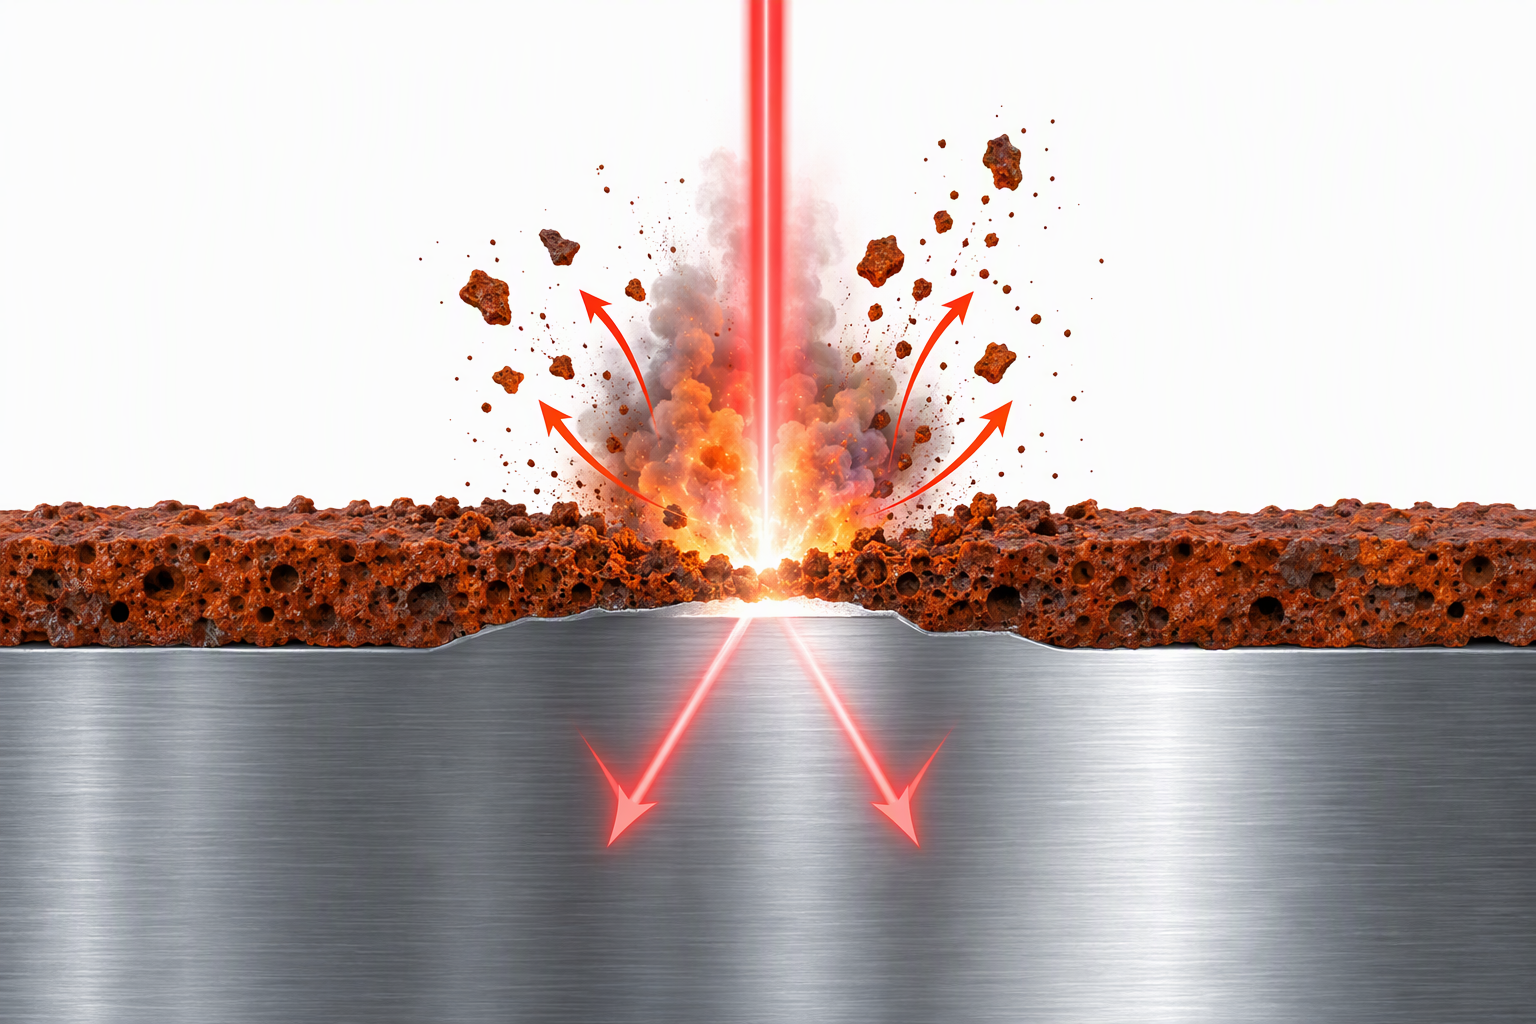
▴ Свет на длине волны 1064 нм поглощается оксидами и загрязнениями, но отражается чистым металлом — именно эта избирательность позволяет лазерному лучу очищать зону сварного шва без повреждения его контура.
1. Глубокие внутренние отверстия и глухие отверстия. Если геометрическая особенность имеет глубину более чем примерно в 1,5 раза превышающую её диаметр, луч не может достичь дальней стенки под рабочим углом. Вращающаяся щётка или химическое погружение обходятся дешевле и быстрее.
2. Очень сильная, глубоко язвенная коррозия в щелях. Там, где ржавчина проникла в щель на глубину 0,5 мм и более, лазер удалит рыхлые оксиды, однако для достижения дна язв всё равно потребуется механическая подготовка. Комбинация лазера и лёгкого шлифования эффективнее, чем лазер в одиночку.
3. Малообъёмные, единичные, плоские детали. Если вы очищаете десять плоских плит в месяц, станок за 10 000 долларов США не окупится в разумные сроки. Лазер — это решение для больших объёмов и сложной геометрии играть, а не универсальное обновление.
Этап 1 — классифицируйте свои детали. Сгруппируйте их по признаку «плоские / криволинейные / сварные / резьбовые». Рассчитывайте затраты отдельно; не усредняйте стоимость плоской пластины и соединения трубы.
Этап 2 — измерьте время обработки одной реальной детали, а не демонстрационной. Засеките оператора на детали с наихудшей геометрией, включая повторную ориентацию и перефокусировку. Именно это значение имеет решающее значение.
Этап 3 — подсчитайте расходные материалы, которые вы перестанете закупать. Абразивные круги, обрабатывающие среды, кислота, промывочная вода, расходы на утилизацию, средства индивидуальной защиты. Большинство покупателей упускают из виду эту статью затрат, хотя зачастую она оказывается самой крупной.
Этап 4 — подбирайте станок под геометрию деталей, а не под бюджет. Криволинейные и сварные детали обычно требуют регулируемая ширина сканирования и поворотный стол или робот , не более ватт. Покупка лазера мощностью 2000 Вт для решения проблемы расстояния до поверхности — это траты денег не по назначению.
▴ Портативный импульсный очиститель TIANYU мощностью 500 Вт — длина волны 1064 нм, регулируемая длительность импульса, ширина сканирования 10–80 мм, роликовый ограничитель расстояния до поверхности для работы с криволинейными деталями. Диапазон мощности 100–6000 Вт, ручной / настольный / роботизированный вариант. Соответствует директиве CE.
👉 Пришлите нам три самые сложные детали — мы направим вам расчёт себестоимости одной детали
Сообщите нам материал, загрязнение, геометрию и ваш ежемесячный объём. Мы ответим рекомендованными настройками, подходящей формой исполнения и расчётом стоимости на деталь — в течение 24 часов.
О компании Wuhan TIANYU Laser
Wuhan Maohe Tianyu Laser Equipment Co., Ltd. — портативные, настольные и роботизированные лазерные системы очистки и сварки мощностью от 100 Вт до 6 000 Вт.
Сертифицировано по стандарту CE. Экспорт в Европу, Юго-Восточную Азию и Ближний Восток.
Возможны OEM/ODM-решения для корпуса, источника питания и ширины сканирования.
Часть 09 серии «30 вопросов о лазерной очистке».
Далее → «Сколько действительно стоит станция лазерной очистки? Правда о разрыве в цене от 1200 до 42 000 долларов США»
Подписывайтесь на нас — один практический совет каждый день.

 EN



