Oct 16,2026
TIANYU Laser · Serie de limpieza láser de 30 días · N.º 09 · Lectura de 10 minutos
#limpiezaláser #CostPerPart #WeldCleaning #ComplexGeometry #TIANYULaser
La mayoría de las demostraciones de limpieza láser se realizan sobre placas planas. Es la geometría más sencilla posible: distancia constante, sin sombras, sin reorientación y una sola pasada. Esa demostración le indica que la máquina funciona. Le indica nada poco o nada sobre cuánto le costará usarla en las piezas que realmente fabrica.
Las piezas reales son curvas, soldadas, roscadas, perforadas, estampadas y con espacios cerrados. Cada una de esas características obliga al operario a hacer algo que la placa plana nunca exigió: volver a colocar la pieza, volver a enfocar, reducir la velocidad o terminar a mano. Ahí es donde se consumen los minutos de mano de obra —y, por tanto, el dinero—.

▴ El 10 % fácil de una tarea de limpieza es la superficie plana. El 90 % costoso son todas las curvas, juntas y costuras alrededor de ella.
Casi cada sorpresa de coste en piezas complejas proviene de una de tres características. Aprenda a identificarlas en un plano y podrá predecir el coste de limpieza antes de cotizar el trabajo.
| Característica | ¿Por qué es lento / costoso | Qué hace realmente un láser | Qué lo soluciona |
|---|---|---|---|
|
Superficies curvas tubo, cañería, eje, carcasa estampada |
El punto focal se desplaza mientras la cabeza sigue la curva; la densidad de potencia disminuye fuera del enfoque, por lo que el operario reduce la velocidad o realiza un segundo paso | Limpia perfectamente — pero solo si la distancia de separación se mantiene dentro de la profundidad de enfoque | Guía con rodillo de separación, haz ancho desenfocado o robot / plato giratorio que mantenga una distancia constante |
|
Cordones de soldadura y zona afectada por el calor óxido pos-soldadura, decoloración y salpicaduras |
El cepillado o esmerilado manuales son lentos, ruidosos y desgastan los discos; además, es difícil acceder al pie de la soldadura sin arrancar metal base | Elimina óxido y salpicaduras en un solo paso sin tocar el perfil de la soldadura | Ancho de pulso correcto (pulsos cortos para óxido, más largos para salpicaduras) + escaneo lineal; velocidad típica: 0,5–2,0 m/min |
|
Roscas y agujeros ciegos agujeros roscados, cilindros internos y ranuras |
Sombreado: el haz viaja en línea recta y simplemente no puede ver alrededor de una esquina ni dentro de un cilindro profundo | Parcial: únicamente las superficies que el haz puede alcanzar con un ángulo operativo adecuado | Haz desenfocado + pasadas anguladas para roscas superficiales; los cilindros internos profundos aún requieren un cepillo o una lanza rotativa |
Lea la tercera fila dos veces. Los roscados son la característica más sobreprometida en las presentaciones comerciales de limpieza láser. flancos y crestas de un roscado que el láser pueda ver. No limpiará el fondo de un orificio ciego de 40 mm, y ninguna cantidad de vatios cambiará eso.
A continuación se presenta una comparación equivalente para tres piezas típicas, utilizando una tarifa laboral totalmente cargada de 38 USD/hora (salario + gastos generales) y precios típicos de consumibles. Estas cifras ilustran condiciones reales en el taller; sus valores variarán, pero lo que importa son las relaciones diferencias relativas.
| Pieza y característica | Manual (esmerilado / cepillado) | Químico (escogido / pasta) | Láser (pulsado de 500 W) |
|---|---|---|---|
|
A. Placa plana 300 × 200 mm, óxido ligero |
3,5 min → $2.20 + disco 0,60 $ = $2.80 |
baño + aclarado + eliminación $2.66 |
0,4 min → $0.25 + energía 0,03 $ = $0.28 |
|
B. Junta de soldadura de tubería DN80, aproximadamente 1,2 m de costura |
9 min → 5,70 $ + 2 discos 1,40 $ = $7.10 |
pasta 2,20 $ + neutralización y enjuague de 3 min = $4.10 |
1,5 min → 0,95 $ + potencia 0,04 $ = $0.99 |
|
C. Accesorio roscado M20, óxido en 8 roscas |
2,5 min → 1,58 $ + cepillo $0,30 = $1.88 |
$0,70 + enjuague/secado 1,5 min = $1.65 |
0,7 min → $0,44 + potencia $0,02 = $0.46 |
Considere un taller de limpieza 12.000 piezas mixtas por año — una combinación realista de placas, soldaduras y accesorios, con un costo manual promedio de 3,40 USD/pieza. Este es el año, en cifras.
Dos aspectos merecen atención. Primero, los ahorros provienen casi exclusivamente de minutos por pieza , no del precio de la máquina; por eso, la geometría de sus piezas importa más que la hoja de especificaciones. Segundo, se trata de un periódico ahorro recurrente: se repite cada año mientras la máquina esté en funcionamiento.

▴ Todos los métodos limpian metal. Solo uno de ellos no emplea medio abrasivo, ni ácido ni genera corriente de residuos; y eso es lo que aparece en los libros contables.
Antes de cotizar un trabajo con piezas complejas, verifique estos cuatro valores. Si alguno no cumple el criterio, la ventaja de coste disminuye rápidamente.
| Número | Valor típico (láser pulsado de 500 W) | Por qué este valor determina el coste |
|---|---|---|
| Profundidad de enfoque | ±3–5 mm a una distancia focal de 200 mm. | Fuera de esta ventana, la densidad de potencia disminuye aproximadamente un 20 % o más, y el operario debe reducir la velocidad o volver a pasar — este es el principal costo oculto en piezas curvas. |
| Ancho de la exploración | ajustable entre 10 y 80 mm. | Duplicar el ancho de exploración reduce aproximadamente a la mitad el número de pasadas en una soldadura ancha; en juntas delgadas, un haz ancho desperdicia energía y pone en riesgo el metal base. |
| Alcance / ángulo de acceso. | ángulo mínimo de ~30° respecto a la superficie. | Por debajo de este ángulo, la fluencia efectiva colapsa; las características rebajadas o internas se vuelven rápidamente antieconómicas. |
| Manipulación de piezas | manual frente a plato giratorio frente a robot. | En piezas complejas de alta producción, el robot o el plato giratorio suelen amortizarse más rápido que un láser de mayor potencia — eliminan los minutos necesarios para reorientar la pieza. |
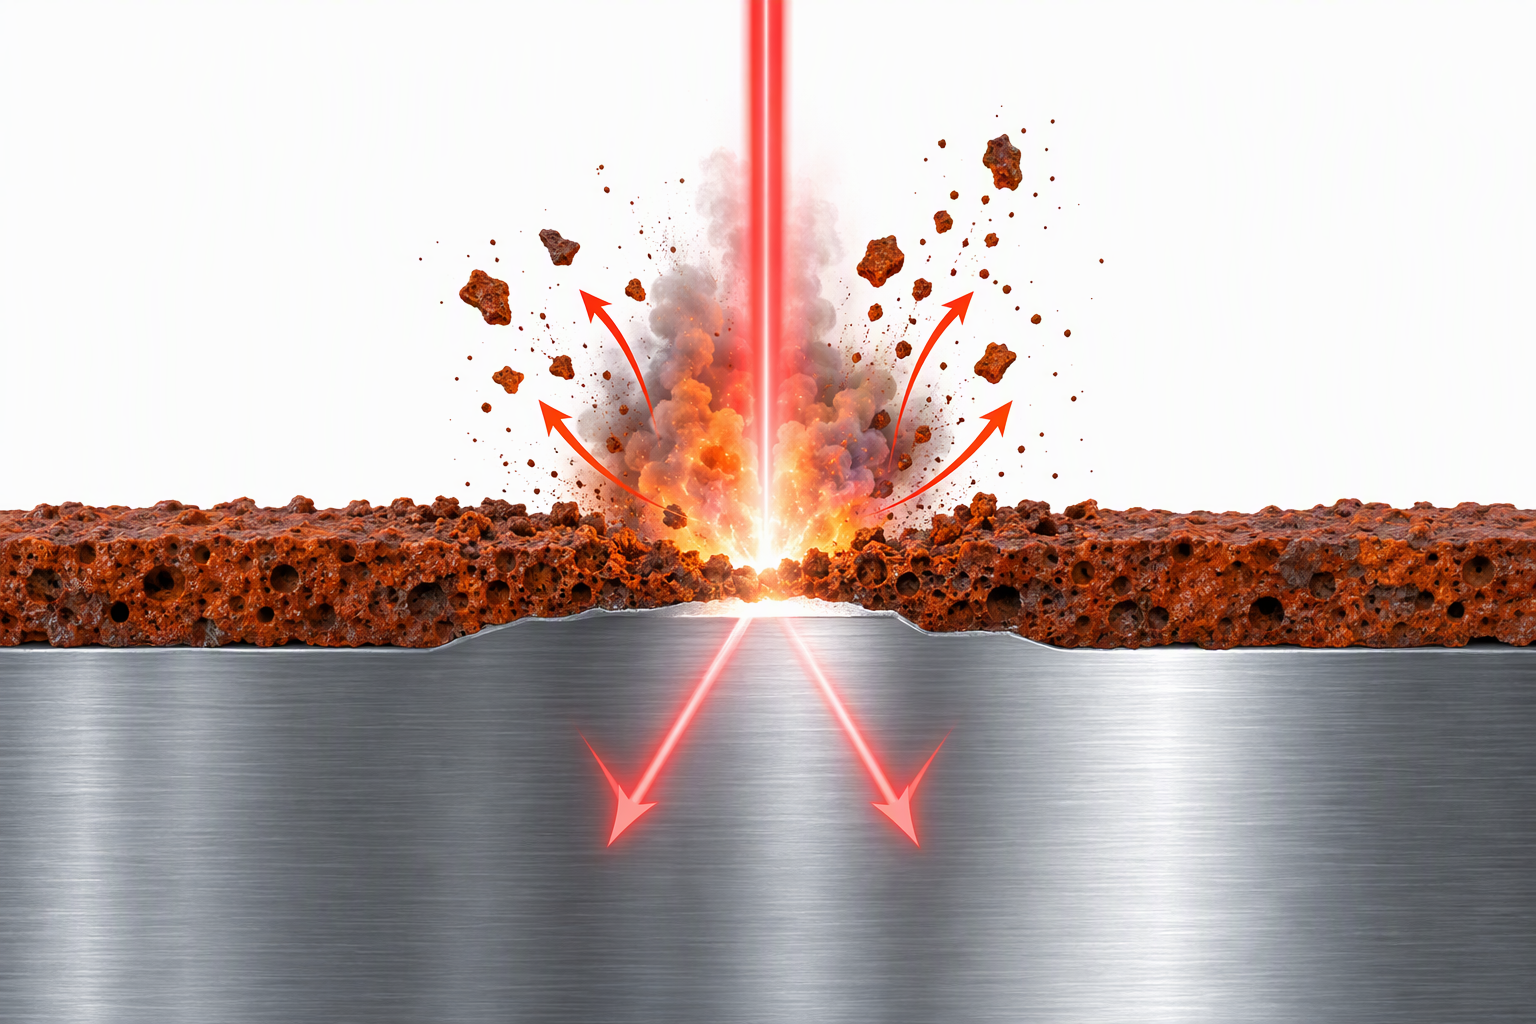
▴ La luz a 1064 nm es absorbida por óxidos y contaminantes, pero reflejada por el metal limpio — esta selectividad permite que el haz limpie el cordón de soldadura sin erosionarlo.
1. Taladros internos profundos y agujeros ciegos. Si la característica tiene una profundidad superior a aproximadamente 1,5 veces su diámetro, el haz no puede alcanzar la pared opuesta con un ángulo útil. Un cepillo rotativo o un baño químico resultan más económicos y rápidos.
2. Corrosión muy intensa y profundamente picada en las grietas. Donde la herrumbre ha penetrado más de 0,5 mm en una grieta, el láser eliminará el óxido suelto, pero seguirá siendo necesario un acabado mecánico para alcanzar el fondo de las picaduras. Combinar el láser con un ligero rectificado supera al láser por sí solo.
3. Trabajos planos de bajo volumen o únicos. Si limpias diez placas planas al mes, una máquina de 10 000 USD no se amortiza en ningún horizonte razonable. El láser es una solución para volumen y geometría no una mejora universal.
Paso 1: Clasifique sus piezas. Agrúpelas en planas / curvas / soldadas / roscadas. Calcule sus costos por separado; no promedie una placa plana con una unión para tubería.
Paso 2: Mida el tiempo de una pieza real, no de una pieza demostrativa. Registre el tiempo de un operario trabajando con su geometría más difícil, incluyendo la reorientación y el reenfoque. Ese número es el único que importa.
Paso 3: Cuente los consumibles cuya compra deja de realizar. Discos, medios abrasivos, ácido, agua de enjuague, tarifas de eliminación de residuos, equipos de protección personal (EPP). La mayoría de los compradores olvidan esta partida, y suele ser la más grande.
Paso 4: Ajuste la máquina a la geometría, no al presupuesto. El trabajo curvo y soldado normalmente requiere el ancho de exploración ajustable y una mesa giratoria o un robot , no más vatios. Comprar 2 000 W para resolver un problema de distancia de trabajo es gastar dinero en el lugar equivocado.
▴ Limpiador portátil pulsado TIANYU de 500 W — 1064 nm, anchura de pulso ajustable, ancho de barrido de 10–80 mm, guía mecánica de distancia de trabajo con rodillo para piezas curvas. Rango de potencia de 100–6 000 W, versión manual / de banco / robótica. Certificado CE.
👉 Envíenos sus tres piezas más difíciles: le enviaremos una estimación del costo por pieza
Indíquenos el material, el contaminante, la geometría y su volumen mensual. Le responderemos con configuraciones recomendadas, el factor de forma adecuado y una estimación del costo por pieza — en un plazo máximo de 24 horas.
Acerca de Wuhan TIANYU Laser
Wuhan Maohe Tianyu Laser Equipment Co., Ltd. — Sistemas portátiles, de banco y robóticos de limpieza y soldadura láser, de 100 W a 6 000 W.
Certificado CE. Exportación a Europa, Asia Sudoriental y Oriente Medio.
Disponibles servicios OEM y ODM para carcasa, potencia y ancho de barrido.
Parte 09 de la serie «30 preguntas sobre limpieza láser».
Siguiente → «¿Cuál es el verdadero costo de una máquina de limpieza láser? La verdad detrás de la brecha de 1.200 a 42.000 USD»
Síganos — una idea práctica cada día.

 EN



