 ×
Oct 16,2026
TIANYU Laser · Série de nettoyage laser sur 30 jours · N° 09 · Lecture en 10 minutes
#nettoyageaulaser #CostPerPart #WeldCleaning #ComplexGeometry #TIANYULaser
La plupart des démonstrations de nettoyage au laser sont effectuées sur une plaque plane. C’est la géométrie la plus simple possible : distance constante, aucune zone d’ombre, aucun réalignement requis, un seul passage. Cette démonstration prouve que la machine fonctionne. Elle ne vous dit pas rien ce que la machine vous coûtera réellement sur les pièces que vous fabriquez effectivement.
Les pièces réelles sont courbées, soudées, filetées, percées, embouties ou enfermées dans des boîtiers. Chacune de ces caractéristiques oblige l’opérateur à effectuer des actions que la plaque plane n’exigeait jamais : repositionner, recentrer, ralentir ou finir manuellement. C’est là que les minutes de main-d’œuvre — et donc l’argent — disparaissent.

▴ Les 10 % faciles d’un travail de nettoyage correspondent à la face plane. Les 90 % coûteux concernent chaque courbe, chaque joint et chaque filetage qui l’entourent.
Presque toutes les surprises de coût sur les pièces complexes proviennent de l’une de ces trois caractéristiques. Apprenez à les repérer sur un plan, et vous pourrez prédire le coût de nettoyage avant même de soumettre votre offre.
| Fonctionnalité | Pourquoi c’est lent / coûteux | Ce que fait réellement un laser | Ce qui résout le problème |
|---|---|---|---|
|
Surfaces courbes tuyau, tube, arbre, enveloppe emboutie |
Le point focal dérive à mesure que la tête suit la courbure ; la densité de puissance chute hors du foyer, obligeant l’opérateur à ralentir ou à effectuer un nouveau passage | Nettoie parfaitement — mais uniquement si la distance entre buse et pièce reste dans la profondeur de champ | Guide à rouleaux de maintien de distance, faisceau large désaxé, ou robot / table tournante assurant une distance constante |
|
Soudures et zone affectée thermiquement oxyde post-soudure, décoloration, projections |
Le brossage manuel ou le meulage sont lents, bruyants et usent les disques ; il est difficile d’atteindre le pied de la soudure sans entamer le métal de base | Élimine l’oxyde et les projections en un seul passage, sans modifier le profil de la soudure | Largeur d’impulsion adaptée (courtes impulsions pour l’oxyde, plus longues pour les projections) + balayage linéaire ; vitesse typique : 0,5 à 2,0 m/min |
|
Filetages et alésages borgnes taraudages, alésages internes, rainures |
Effet d’ombre : le faisceau se déplace en ligne droite et ne peut tout simplement pas « voir » autour d’un angle ou à l’intérieur d’un alésage profond | Partiel — uniquement les surfaces que le faisceau peut atteindre sous un angle exploitable | Faisceau désaxé + passes angulées pour les filetages peu profonds ; les alésages internes profonds nécessitent encore une brosse ou une lance rotative |
Lisez la troisième ligne deux fois. Les filetages constituent, à eux seuls, la fonction la plus surestimée dans les présentations commerciales de nettoyage laser. flancs et crêtes d’un filet qu’il peut voir. Il ne nettoiera pas le fond d’un trou borgne de 40 mm, et aucune augmentation de la puissance ne change cela.
Ci-dessous figure une comparaison « pomme à pomme » portant sur trois pièces typiques, à l’aide d’un taux horaire de main-d’œuvre entièrement chargé de 38 $/heure (salaire + frais généraux) et des prix habituels des consommables. Il s’agit de chiffres indicatifs issus de l’atelier — vos propres chiffres varieront — mais les rapports sont ce qui compte.
| Pièce et caractéristique | Manuel (meulage / brossage) | Chimique (décapage / pâte) | Laser (500 W pulsé) |
|---|---|---|---|
|
A. Plaque plane 300 × 200 mm, rouille légère |
3,5 min → $2.20 + disque 0,60 $ = $2.80 |
bain + rinçage + élimination $2.66 |
0,4 min → $0.25 + énergie 0,03 $ = $0.28 |
|
B. Joint de soudure sur tube DN80, environ 1,2 m de soudure |
9 min → 5,70 $ + 2 disques 1,40 $ = $7.10 |
pâte 2,20 $ + neutralisation & rinçage 3 min = $4.10 |
1,5 min → 0,95 $ + puissance 0,04 $ = $0.99 |
|
C. Raccord fileté M20, rouille sur 8 filets |
2,5 min → 1,58 $ + brosse 0,30 $ = $1.88 |
0,70 $ + rinçage/séchage 1,5 min = $1.65 |
0,7 min → 0,44 $ + puissance 0,02 $ = $0.46 |
Prenons un atelier de nettoyage 12 000 pièces variées par an — un mélange réaliste de plaques, de soudures et de raccords, coût manuel moyen de 3,40 $/pièce. Voici l’année, en chiffres.
Deux points à noter. Premièrement, les économies proviennent presque entièrement de quelques minutes par pièce , et non du prix de la machine — c’est pourquoi la géométrie de vos pièces compte davantage que la fiche technique. Deuxièmement, il s’agit d’une récurrent économie récurrente : elle se répète chaque année pendant laquelle la machine fonctionne.

▴ Toutes les méthodes nettoient le métal. Une seule d’entre elles n’utilise aucun agent abrasif, aucun acide et ne génère aucun effluent — et c’est précisément cela qui apparaît dans la comptabilité.
Avant de chiffrer un travail impliquant des pièces complexes, vérifiez ces quatre paramètres. Si l’un d’eux n’est pas satisfait, l’avantage coûts diminue rapidement.
| Nombre | Valeur typique (500 W en impulsions) | Pourquoi ce paramètre détermine le coût |
|---|---|---|
| Profondeur de champ | ±3–5 mm à une distance focale de 200 mm | En dehors de cette fenêtre, la densité de puissance chute d’environ 20 % ou plus, et l’opérateur doit ralentir ou repasser — c’est le coût caché n° 1 sur les pièces courbes |
| Largeur de numérisation | réglable de 10 à 80 mm | Doubler la largeur de balayage divise approximativement par deux le nombre de passes sur une soudure large ; sur des joints minces, un faisceau large gaspille de l’énergie et risque d’endommager le métal de base |
| Portée / angle d’accès | angle minimal d’environ 30° par rapport à la surface | En dessous de cet angle, le flux effectif s’effondre ; les caractéristiques en retrait ou internes deviennent rapidement économiquement non viables |
| Traitement des pièces | appareil manuel vs table tournante vs robot | Sur des pièces complexes produites en grande série, le robot ou la table tournante paie souvent ses frais plus rapidement qu’un laser plus puissant — il élimine les minutes de réorientation |
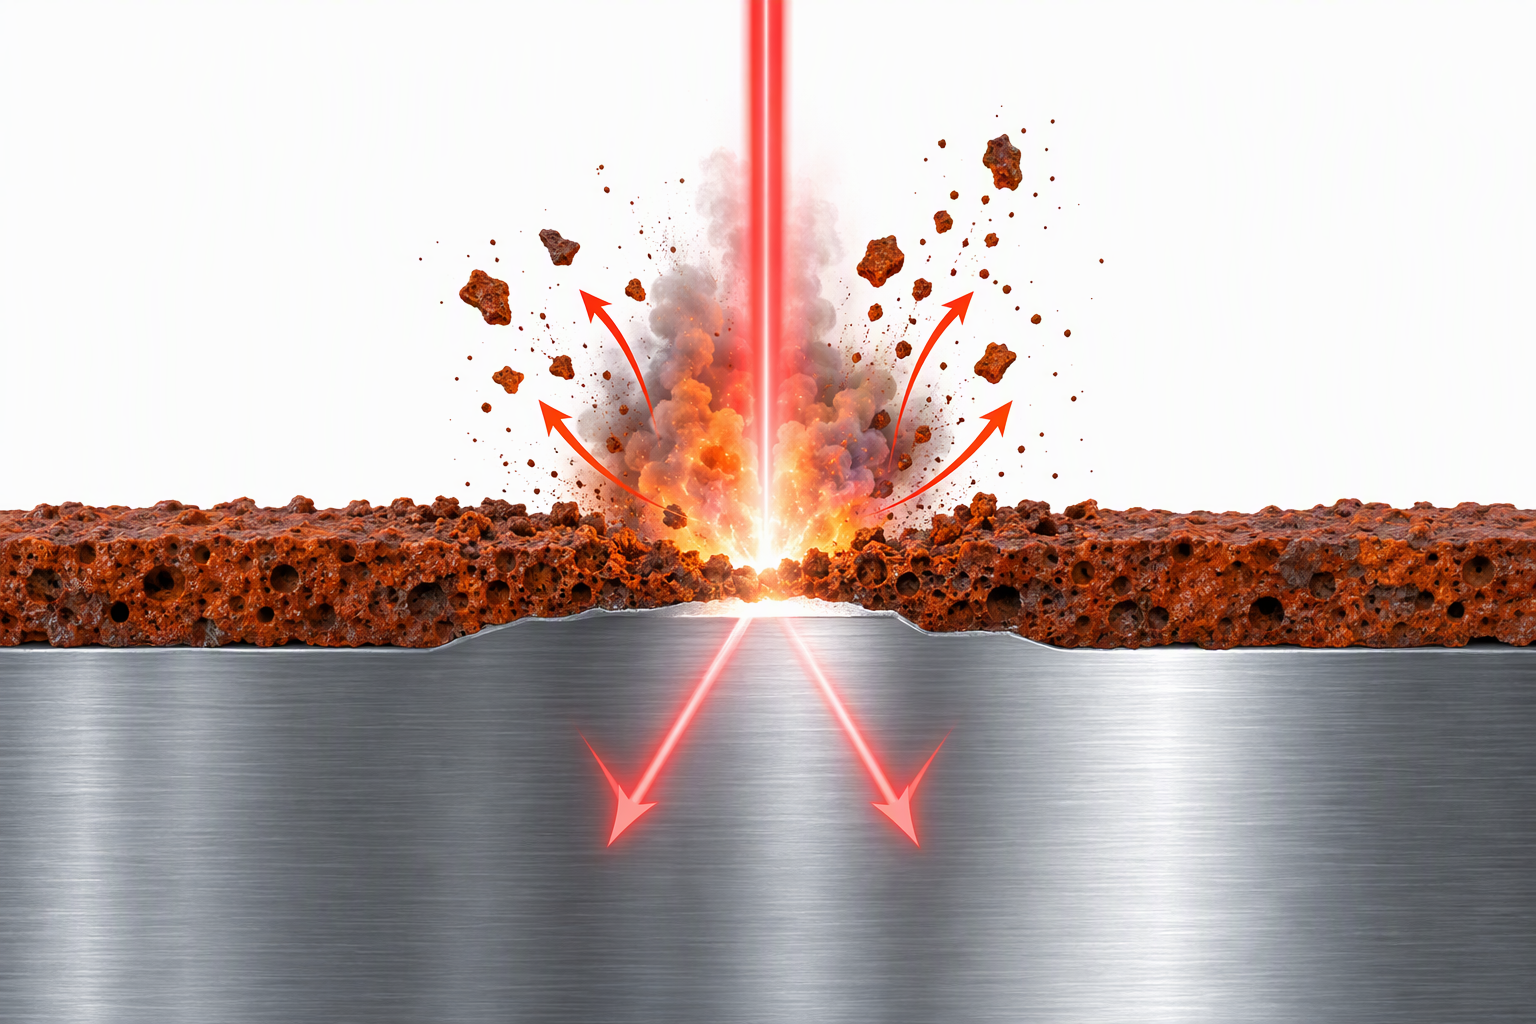
▴ La lumière à 1064 nm est absorbée par les oxydes et les contaminants, mais réfléchie par le métal propre — cette sélectivité permet au faisceau de nettoyer le talon de la soudure sans l’entailler.
1. Alésages profonds internes et trous borgnes. Si la caractéristique dépasse environ 1,5 fois son diamètre en profondeur, le faisceau ne peut pas atteindre la paroi opposée sous un angle exploitable. Une brosse rotative ou un bain chimique est moins coûteux et plus rapide.
2. Corrosion très importante et profondément piquée dans les interstices. Là où la rouille a pénétré de 0,5 mm ou plus dans un interstice, le laser éliminera l’oxyde détaché, mais une préparation mécanique restera nécessaire pour atteindre le fond des piqûres. Le laser combiné à un léger meulage surpasse le laser seul.
3. Pièces planes uniques ou en faible volume. Si vous nettoyez dix plaques planes par mois, une machine à 10 000 $ ne se rentabilise pas dans un horizon raisonnable. Le laser est une solution pour le volume et la géométrie , pas une amélioration universelle.
Étape 1 — Classez vos pièces. Regroupez-les en pièces planes / courbes / soudées / filetées. Évaluez-les séparément ; ne calculez pas une moyenne entre une plaque plane et un raccord de tuyau.
Étape 2 — Chronométrez une pièce réelle, pas une pièce démonstration. Chronométrez un opérateur sur votre géométrie la plus difficile, en incluant les réorientations et les nouveaux réglages de mise au point. Ce chiffre est le seul qui compte.
Étape 3 — Comptez les consommables que vous cessez d’acheter. Disques, abrasifs, acide, eau de rinçage, frais d’élimination, EPI. La plupart des acheteurs oublient cette colonne, pourtant elle est souvent la plus importante.
Étape 4 — Adaptez la machine à la géométrie, pas au budget. Les pièces courbes et soudées nécessitent généralement une largeur de balayage réglable ainsi qu’un plateau tournant ou un robot , et non davantage de watts. Acheter une machine de 2 000 W pour résoudre un problème de distance de travail représente une dépense mal orientée.
▴ Nettoyeur pulsé portable TIANYU 500 W — 1064 nm, largeur d’impulsion réglable, largeur de balayage de 10 à 80 mm, guide mécanique à rouleau pour maintenir une distance constante sur les pièces courbes. Plage de puissance de 100 à 6 000 W, version portable / sur banc / robotisée. Certifié CE.
Indiquez-nous le matériau, le type de contaminant, la géométrie et votre volume mensuel. Nous vous répondons avec les paramètres recommandés, la forme adaptée (portable, sur banc ou robotisée) et une estimation du coût par pièce — dans les 24 heures.
À propos de Wuhan TIANYU Laser
Wuhan Maohe Tianyu Laser Equipment Co., Ltd. — Systèmes portables, sur banc et robotisés de nettoyage et de soudage au laser, de 100 W à 6 000 W.
Certifié CE. Exportation vers l’Europe, l’Asie du Sud-Est et le Moyen-Orient.
OEM / ODM disponibles pour le boîtier, la puissance et la largeur de balayage.
Partie 09 de la série « 30 questions sur le nettoyage au laser ».
Suivant → « Quel est réellement le coût d’une machine de nettoyage au laser ? La vérité derrière l’écart de 1 200 $ à 42 000 $ »
Suivez-nous — un conseil pratique chaque jour.

 EN


